Bereits das zweite Mal wird Frau Dr. Amberg Schwab auf der Barriereverbundfolien-Tagung in Würzburg referieren. Sie ist als Wissenschaftlerin am Fraunhofer-Institut für Silicatforschung (ISC) in Würzburg tätig. Das Fraunhofer Institut für Silicatforschung entwickelt als Materialforschungsinstitut innovative nichtmetallische Werkstoffe. Frau Dr. Amberg-Schwab widmet sich besonders der Entwicklung neuer Beschichtungsmaterialien, vor allem im Bereich der Funktionsbeschichtungen auf der Basis anorganisch-organischer Hybridpolymere (ORMOCER®e).
Welchen Nutzen stiften Sie mit Ihren Entwicklungen und Produkten im Hinblick auf Barriereverpackungen und Ihren Vortrag?
Frau Amberg-Schwab betont den Nutzen der ISC eigenen Entwicklungen und Produkte in Hinblick auf Barriereverpackungen vor allem in individuell konzipierten Barrieresystemen, die zusätzlich mit weiteren Funktionen, wie z.B. antimikrobieller Ausrüstung versehen werden können. So bietet das Fraunhofer ISC Barrierematerialien für Lebensmittel, Pharma, Kosmet als auch Hoch- und Ultrabarrierematerialien. Die neueste Entwicklung sind sogenannte bioORMOCER®e, die sowohl biobasiert als auch bioabbaubar sind.
Zwei Trends sieht das Fraunofer ISC zur Zeit als besonders vielversprechend und zukunftsweisend an:
Erstens sind es die bioabbaubaren Kunststoffe. So kann mit dem neuartigen bioORMOCER®en der steigenden Nachfrage nach bioabbaubaren Kunststoffen entgegen gekommen und der Industrie bioabbaubares Beschichtungsmaterial zur Verfügung gestellt werden, das vilefältige Chancen für neue innovative Verpackungslösungen bietet.
Zweitens treibt das ISC mit seinen Hoch- und Ultrabarrierekonzepten Innovationen im Bereich oLED und oPV voran.
Freuen Sie sich auf den spannenden Vortrag von Frau Dr. Amberg-Schwab am 1. Tag der Barriere-Verbundfolien – Verbesserte Haltbarkeit von Lebensmitteln
silver plastics® ist ein Hersteller von Kunststoff-Verpackungen und produziert vornehmlich Lebensmittelverpackungen aus den Kunststoffen – Polystyrol (PS), Polypropylen (PP) und Polyester (PET). Das Unternehmen ist sich seiner gesellschaftlichen Verantwortung bewusst und möchte den Erhalt und Schutz von Lebensmitteln ermöglichen und “Food waste” vermeiden.
Sebastian Kremer, Produktmanager airPET® und Johannes Pelzer, Vertriebsleiter bei silver plastics® referieren auf der Tagung Barriere-Verbundfolien – Verbesserte Haltbarkeit von Lebensmitteln über das neue Produkt airPET® Touch.
Im Rahmen der Vorberichtserstattung haben auch sie sich zu den beiden folgenden Fragen geäußert:
Welchen Nutzen stiften Sie mit Ihren Entwicklungen und Produkten im Hinblick auf Barriereverpackungen und Ihren Vortrag?
Welchem Trend folgen Sie bei Barrierefolien aus Ihrem Umfeld zur Zeit besonders?
Sebastian Kremer, Produktmanager airPET®
Es ist die erste Lebensmittelverpackung überhaupt, die unmittelbar nach dem Erwärmen in der Mikrowelle oder im Backofen bis 200°C dank ihrer Wärmebarriere mit bloßen Händen angefasst werden kann. Damit vereint airPET®TOUCH alle Anforderungen, die heutzutage an eine innovative Verpackung gestellt werden: platzsparend, versiegelbar, kein Kältebruch in der Tiefkühltruhe, hitzebeständig, hochwertige Haptik, schickes Design und recyclingfähig. So ist dieses neue Produkt ein Gewinn für den Handel und ein Mehrwert für den Kunden.
Johannes Pelzer, Produktmanager airPET®
silver plastics® verfolgt bei Barrierefolien besonders den Trend im Convenience Bereich: In einer Generation der Singlehaushalte und einer Zeit, in der oft beide Partner einer Lebensgemeinschaft berufstätig sind, bleibt immer weniger Zeit. Gerade am Herd muss es daher schnell und einfach sein. Von der Tiefkühltruhe oder dem Kühlschrank in den Backofen, auf den Tisch und ab in die Wertstofftonne.
Schnell, einfach und nachhaltig! Kein Problem mit airPET®TOUCH von silver plastics®.
Seien Sie gespannt auf den Vortrag von Sebastian Kremer und Johannes Pelzer am 24. September in Würzburg!
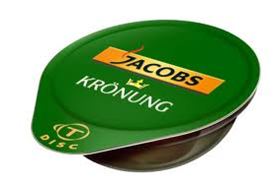
Helmut Spaeter hat schon auf mehreren Innoform-Tagungen referiert. Er ist Spezialist für dreidimensionale Beschichtungen von spritzgegossenen Verpackungen und Verpackungsmaterialien. Seine favorisierte Verpackung ist die “Kaffeekapsel”, vielfältig einsetzbar. Auf der diesjährigen Tagung Barriere-Verbundfolien – Verbesserte Haltbarkeit von Lebensmittelnauf der Festung Marienberg in Würzburg am 23./24.September referiert Helmut Später über neue und weiter entwickelte Lösungen für Migrations- und Aromabarrieren. Er vertritt die Meinung, dass sich anorganische Schichten auf Behältern durchsetzen werden und gibt einen Ausblick nach ca. 40 Jahren Flexpack Barrierefolien. Ein weiterer Schwerpunkt seines Vortrags liegt auf typischen Verbesserungen durch anorganische Barrieren (Migration, Haltbarkeit von Füllgütern etc.)
Auf die Frage, welchen Nutzen er mit seinen Entwicklungen und Produkten in Hinblick auf Barriereverpackungen und seinen Vortrag stiftet, antwortet er entsprechend konsequent:
Chemisch inerte Barriereschichten geben hohe Produktsicherheit und Qualitätserhalt für Food – und Pharmaprodukte – da sie “neben der normalen Barriere”
gegen Gas- und Wasserdampfpermeation auch die Migration / Wechselwirkung aus Umwelt und Verpackung zum Produkt und aus dem Produkt verhindern!
Als besonderen Trend bei Barrierefolien und Behältern mit Barriereschicht gilt für ihn das Motto “Ressourceneffizienz”: die einzusetzenden Rohstoffe werden sicher knapper / teurer u n d jedes eingesparte Gramm Material hilft die Umweltbelastung zu reduzieren!!
Seien Sie gesannt auf seinen Vortrag am 1. Veranstaltungstag in Würzburg!
Welchen Nutzen stiften Sie mit Ihren Entwicklungen und Produkten im Hinblick auf Barriereverpackungen und Ihren Vortrag?
Welchem Trend folgen Sie bei Barrierefolien aus Ihrem Umfeld zur Zeit besonders?
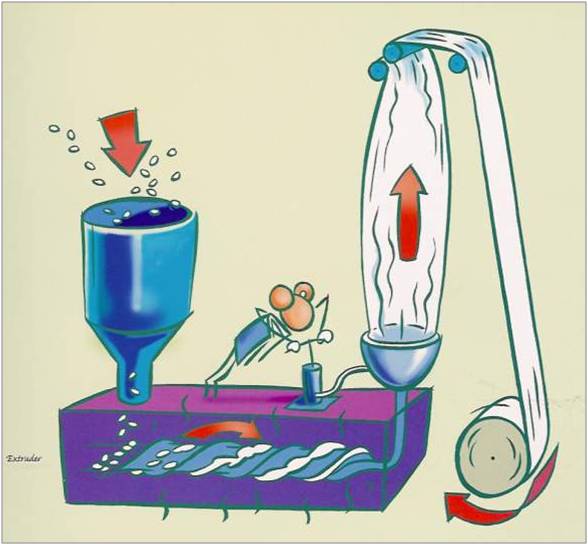
Hendrik Steen ist Leiter des Modulvertriebes Extrusionsanlagen bei Windmöller & Hölscher. Auf der Tagung wird er über Fortschritte bei der Co-Extrusionstechnik für Barrierefolien referieren. Neben der Erweiterung des Folienspektrums durch Auftrüstung bestehender Maschinensowie verbesserte Folienqualität und Qualitätskontrolle bilden Ausstoßerhöhungen durch neue Kühlringkonzepte sowie Energie- und Rohstoffeinsparungen weitere Schwerpunkte seines Vortrags.
Hier ist seine Antwort auf Frage 1:
Nicht immer ist eine Investition in eine neue Extrusionsanlage erforderlich, um Barriereverpackungen herstellen zu können. So können die Anforderungen durch Änderungen auch an bestehenden Extrusions-Anlagen durchgeführt werden. So kann eine Mono- oder 3-Schicht Blasfolienanlage, welche ursprünglich zur reinen Polyethylen-Produktion vorgesehen war, durch entsprechende Nachrüstungen auf 5 oder mehr Schichten zur Produktion von Barrierestrukturen hochgerüstet werden.
Zudem können durch entsprechende Modifikationen Leistungssteigerungen sowie Energieeinsparungen generiert werden. Denn neben der Möglichkeit Schichtdicken zu reduzieren („Downgauging“) sind dies entscheidende Faktoren zur Erhöhung der Produktivität bei gleichzeitig geringeren Produktionskosten, die insb. bei Barriereverpackungen eine wichtige Rolle einnehmen.
Was die Trends betrifft, so vertritt er mehrere Blickwinkel:
Sicherlich gibt es verschiedene Trends im Bereich der Barrierefolien.
Zu nennen wäre hier bspw. die Verwendung von immer mehr Folien-Schichten, so dass heute Extrusionswerkzeuge für bis zu 9 und mehr Schichten am Markt existieren. Dies ist auch dadurch begründet, dass Blas- als auch Gießfolien extrudierte Barriereverpackungen heutzutage stärker am Markt verbreitet sind, als dies noch vor einigen Jahren der Fall gewesen ist; Stichwort Substitution von bspw. Glas- oder Aluverpackungen.
Ein weiterer Trend ist in Richtung mehr Funktionalität, wie Beeinflussung der Eigenschaftsprofile, begründet. Zu nennen wären hier u.a. der steigende Bedarf an Convenience-Produkten, d.h. lange Haltbarkeit in kleinen Gebinden, auch für die wachsende Anzahl an Single-Haushalten.
Sicherlich ist auch der Kostendruck ein wesentlicher Aspekt. Denn neben den eigentlichen Rohstoffkosten sind auch die Produktionskosten, wie Energie-, Personal- und Maschinenkosten, nicht zu vernachlässigen.
Ein Trend geht hierbei sicherlich auch in Richtung Downgauging („Schichtdickenreduzierung“).
Seien Sie gespannt auf seinen Vortrag am 24. September in Würzburg!
Barriere und Verpackung, ein Thema, das wieder mehr in den Focus rückt und Schwerpunkt der Innoform und SKZ Kooperationstagung „Barriere-Verbundfolien – Verbesserte Haltbarkeit von Lebensmitteln“ am 23.09/24.09 2015 in Würzburg ist.
Auf der diesjährigen Tagung, die 2-jährig stattfindet, dreht sich alles um die Haltbarkeitsverbesserung von Lebensmitteln mittels Barrierefolien.
Gegenstand der Tagung sind relevante Folien – sowohl mit organischen (Kunststoff-) als auch anorganischen Barriereschichten – die eine Barriere gegen Licht, Wärme, Gase oder zunehmend auch gegen Migration unerwünschter Stoffe aus der Umwelt schaffen.
Experten aus Lebensmittelproduktion, Folienherstellung und Maschinenbau referieren über Einsatzmöglichkeiten von Barrierefolien.
Nicht nur die eigentlichen Barrierefolien, deren Herstellung und Verarbeitung sind Thema der Tagung, sondern auch neue Sterilisationsmethoden und deren Einfluss auf Material und Maschine.
Mit der rasanten Zunahme der industriellen Lebensmittel- und Verpackungsproduktion steigt der Bedarf an Barrierefolien, um das Produkt sicher zum Konsumenten zu bringen, mit wachsendem Umweltbewusstsein und steigenden Rohstoffpreisen verschiebt sich die Verwendung konventioneller Rohstoffe immer mehr in Richtung nachwachsender bzw. biobasierter Rohstoffe. Gleichzeitig rückt eine qualitative und bewusste Ernährung immer mehr in den Vordergrund. Die Verbraucher fordern natürliche und auf ursprüngliche Art und Weise hergestellte Lebensmittel.
Hier ergibt sich ein neues, spannendes Feld für Barrierefolien – Erhöhung des Verbraucherschutzes durch Barriere gegen alle möglichen, unerwünschten Stoffe. Sei es das viel besprochene Mineralöl aus Zeitschriften in Recyclingkartons, die Geruchsträger, die beim Transport und Lagerung übergehen können oder einfach die unerwünschten Gase z.B. beim Vertrieb an Tankstellen.
Drei Viertel der Verbraucher legen Wert auf das Recycling der Verpackung. Rund 40 % wollen seriöser über Umweltfreundlichkeit und Nachhaltigkeit des Produkts und des Verpackungsmaterials informiert werden
In Forschungsprojekten wird daran gearbeitet, biobasierte Barriereschichten zu entwickeln und die Barriereeigenschaften von Biopolymeren wie z.B. Proteine, Polysaccharide und Lipide für die Anwendung in Lebensmittelverpackungen zu verbessern. Verschiedene Proteine, wie z.B. Molke, Casein, oder Gelatine werden bereits als Rohstoff für Verpackungskonzepte verwendet; Protein basierte Folien und Beschichtungen können durch unterschiedliche Technologien wie Lackieren und Extrusion verarbeitet und hergestellt werden.
Die Forderung nach ursprünglich hergestellten Lebensmitteln hat Einfluss auf neue Methoden der Haltbarmachung: Frisch und knackig sollen Lebensmittel schmecken, gesund aussehen und sich dann auch noch gut anfühlen. Maschinenbauer, Folienhersteller und Abpacker müssen sich hier neuen Herausforderungen stellen. Was ist bei der Auswahl der Materialen zu berücksichtigen und welchen Einfluss hat diese Methode auf die Füllgüter und das Material?
Welche Anforderungen ergeben sich für die Materialien? Was muss bei der Entwicklung neuer Maschinenkonzepte berücksichtigt werden und welche Folien kommen zum Einsatz?
Durch neue Möglichkeiten der (Hochdruck-)Sterilisation bleiben Lebensmittel frisch und knackig, das Risiko einer Verunreinigung durch Mikroorganismen wird auf ein Minimum reduziert, ernährungsphysiologisch wertvolle Inhaltsstoffe wie Enzyme und Aromen bleiben fast unverändert und das bei einer Reduzierung des Energieaufwands im Vergleich zu konventionellen Verfahren wie die thermische Erhitzung.
Auch für die klassischen Haltbarmachungsverfahren Sterilisation und Pasteurisation sind neue Folien am Markt – auch hier diskutieren Fachleute die neuen, sicheren Folien.
Neben Haltbarkeit verbessernden Methoden runden neue Entwicklungen in der Maschinenbautechnik zur Folienherstellung ab:
Wie kann das bestehende Folienspektrum durch die Aufrüstung vorhandener Maschinen erhöht werden? Welche Kosten und Rohstoffeinsparungen ergeben sich daraus? Wie viel nachhaltiger kann das im Vergleich zum Neuinvest sein?
Zum ersten Mal widmet sich ein Vortrag dem Thema Wärmebarriere mit Folien – hier als Beitrag zum Convenience-Trend, der nach wie vor die Verpackungsbranche in Schwung hält.
Auf dieser Tagung erfahren die Teilnehmer alles über die neuesten Trends und Entwicklungen in der Barrierefolientechnologie. Es werden Lösungen für verbesserte Folien und ganze Verpackungssysteme vorgestellt und die neuen wie bekannten Anforderungen an die Barriere im Verarbeitungsprozess detailliert diskutiert.
Weitere Informationen finden Sie unter http://sp.innoform.de
Innoform Coaching GbR
Karen van Wüllen
Stüvestraße 25
49205 Hasbergen
Tel.: +49 (0)5405 80767-280
E-Mail: karen.vanwuellen@innoform.de
⋅ Kurzzusammenfassung ⋅ In den ersten drei Teilen dieser Reihe von INNO-Lettern haben wir aufgeführt, welche Belege erforderlich sind um eine Konformitätserklärung gemäß Anhang IV der Verordnung (EU) Nr. 10/2011 zu erstellen, wie die gesammelten Daten auszuwerten sind und wie die Einhaltung von spezifischen Grenzwerten überprüft werden kann. In diesem Teil werden wir uns mit dem 10ppb-Screening beschäftigen, das immer mehr an Bedeutung gewinnt.1 Wofür kann das „10 ppb Screening“ eingesetzt werden 1.1 Risikobewertung von nicht absichtlich zugesetzten Stoffen (NIAS)
Materialien und Gegenstände aus Kunststoff können Verunreinigungen enthalten. Derartige Verunreinigungen werden z.B. bei der Herstellung des Kunststoffmaterials unbeabsichtigt eingebracht (unbeabsichtigt eingebrachter Stoff — non-intentionally added substance, NIAS). Alle eingesetzten Stoffe müssen über eine technische Qualität und Reinheit verfügen, die für die vorhersehbare Verwendung der Materialien geeignet ist. Daher sollten Verunreinigungen, die relevant für die Konformitätsbeurteilung sind, in den Konformitätserklärungen angegeben werden.
Typische Verunreinigungen können im Beurteilungsrahmen von Stoffen durch die EFSA (Europäische Behörde für Lebensmittelsicherheit) bereits enthalten sein. Es sind jedoch üblicherweise nicht alle Reaktions- und Abbauprodukte in der Zulassung eines Stoffes aufgeführt und berücksichtigt. Leider gibt es derzeit unserer Kenntnis nach keine Veröffentlichung, aus der eindeutig zu entnehmen ist, ob die EFSA diese Stoffe regelmäßig mit bewertet. Da der Hersteller von Bedarfsgegenständen aus Kunststoff von Reaktions- und Abbauprodukten ausgehende mögliche Gesundheitsrisiken im fertigen Material oder Gegenstand gemäß international anerkannten wissenschaftlichen Grundsätzen der Risikobewertung beurteilen soll, muss er diese Stoffe kennen.
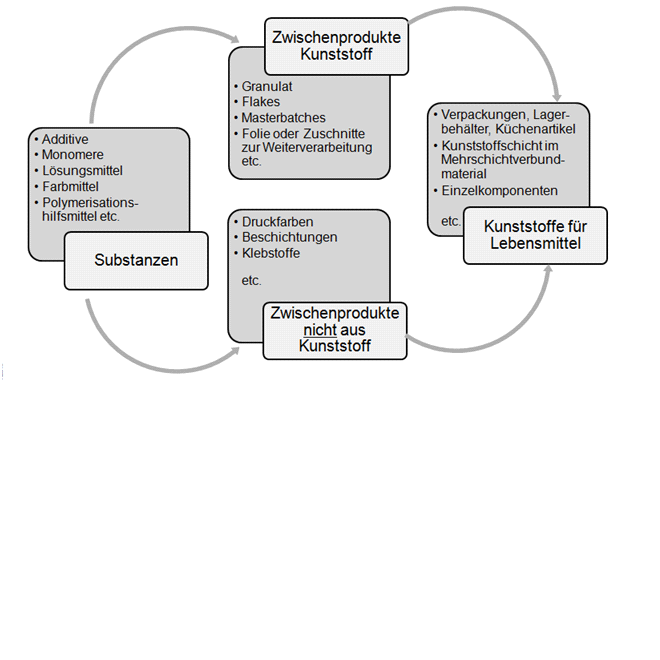
Die Prozesskette zur Fertigung von Verpackungsmaterialien oder Bedarfsgegenständen kann mitunter sehr lang sein. Daher sollten die Informationen zu diesen Stoffen auch innerhalb der Kette weitergegeben werden. Leider funktioniert das oft noch nicht in hinreichender Form. Eine Möglichkeit der Einschätzung möglicher Gefahren durch unbeabsichtigt eingebrachte Stoffe oder Abbauprodukte, sind Migrationsscreenings. Die Methode Gaschromatographie-Massenspektrometerkopplung (GC-MS) stellt eine ausgezeichnete Methode zur Risikominimierung hinsichtlich möglicher Migrationen durch NIAS dar, wohlwissend, dass eine Methode, die umfassend die Ab- bzw. Anwesenheit aller möglichen Stoffe detektiert, in absehbarer Zeit nicht zu erwarten ist.
1.2 Plausibiliätsprüfungen
Die Verpackungen, die von Lebensmittelherstellern verwendet werden, setzen sich oftmals aus einer Vielzahl von Einzelkomponenten zusammen. Bei der Konformitätsarbeit ist jeder Bestandteil der fertigen Verpackung, bzw. des Bedarfsgegenstandes, zu berücksichtigen, wie z.B. auch Etiketten, Kennzeichnungsdruck, etc. Die Herstellung erfolgt dabei regelmäßig in unterschiedlichen Unternehmen, die jeweils nur einen Teil der Herstellkette abdecken.
Jedes Unternehmen der Fertigungskette erstellt für das von ihm vertriebene Produkt eine Konformitätserklärung, bzw. stellt hinreichende Informationen zur Beurteilung der lebensmittelrechtlichen Konformität durch die nachfolgenden Unternehmen zur Verfügung. Bei der Konformitätserklärung für die fertige Verpackung handelt es sich um eine Zusammenfassung aller Informationen, die innerhalb der Lieferkette zusammengetragen werden. Zur Kontrolle der Angaben aus den Konformitätserklärungen sind GC-MS- Screenings eine kostengünstige und geeignete Möglichkeit, um zu prüfen, ob die Angaben hinsichtlich einzuhaltender Grenzwerte vollständig sind.
1.3 Orientierungsprüfungen zur Einhaltung von Begrenzungen von
Stoffen
In der Unionsliste der Verordnung (EU) Nr. 10/2011 ist eine Vielzahl an Monomeren, Hilfsstoffen und Additiven aufgeführt, die zur Herstellung von Kunststoffverpackungen eingesetzt werden können. Einige dieser Stoffe können über Screeningmethoden halbquantitativ in einer einzigen Analyse bestimmt werden. Ist sichergestellt, dass die vorgefundenen Stoffe in der verwendeten Simulanz besser löslich sind als im bestimmungsgemäß vorgesehenen Lebensmittel oder der geregelten Simulanz, so kann bei deutlicher Unterschreitung des Grenzwertes (z.B. bis max 20 % des Grenzwertes) auf sehr wirtschaftliche Weise eine Konformität abgeleitet werden. Dieses trifft in vielen Fällen zu.
2 Welche Arten von Screenings gibt es?
Wie im dritten Teil dieser Inno-Letter Serie erläutert, gibt es eine Vielzahl an Stoffen mit unterschiedlichen Eigenschaften, die mit unterschiedlichen Methoden analysiert werden können. Für die Bewertung sind Stoffe mit einer Molekülgröße bis 1000 Dalton entscheidend. Um möglichst viele NIAS nachweisen zu können, ist eine Kombination aus unterschiedlichen Methoden wie GC/MS, Headspace-GC/MS, LC-TOF, LC-UV, LC-MS, ICP notwendig. Hierbei ist die Identifizierung besonders schwierig. Bisher gibt es noch keine einheitliche Methode.
Sehr häufig wird die GC/MS angewendet. Hier wird ein Migratansatz mit Ethanol 95%, Isooctan oder Poly(2,6-diphenyl-p-phenylenoxid) (Tenax ®) durchgeführt. Dem Migrat wird ein interner Standard zugesetzt, was eine halbquantitative Mengenbestimmung aller nachgewiesenen Stoffe ermöglicht, ohne eine aufwändige Einzelkalibrierung für jede einzelne Substanz durchführen zu müssen.
Die Messung auf Anwesenheit flüchtiger Stoffe kann bekanntlich nicht über einen Migrationsansatz mit einer flüssigen Simulanz erfolgen; dafür wird die Einfachgasextraktion nach der Headspace- Methode mit nachgeschalteter GC/MS- Detektion verwendet.
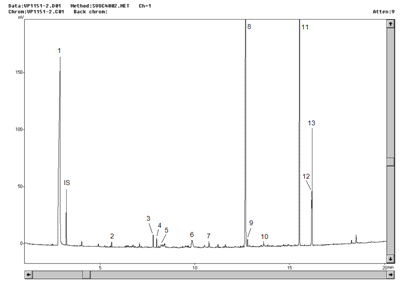
3 Wie sieht das Ergebnis aus?Abbildung 1: GC/FID-Chromatogramm eines Screenings4 Welche Mengen sind relevant?
Leider gibt es dazu seitens der EFSA, BgVV oder anderer Behörden noch keine klaren Vorgaben. Im “The Exposure Matrix Project” der Plastics Europe, EuPC, FPE und CeficFCA wurde ein “level of interest” (LOI) vorgestellt, ein berechneter Wert basierend auf Expositionsdaten (Studien zur tägliche Nahrungsaufnahme, unterteilt nach Lebensmittelgruppen und Verpackungsarten) für unterschiedliche Verpackungsmaterialien, oberhalb dessen eine Bewertung erforderlich ist. Alternativ könne eine Orientierung am Grenzwert für nicht beurteilte Stoffe hinter einer funktionellen Barriere von 10 µg/kg Lebensmittel (10 ppb) erfolgen. Bei Anwendung eines Oberflächen/Volumen-Verhältnisses von 6 dm²/kg Lebensmittel wären das etwa 1,3 µg/dm² Verpackungsmaterial.
Zur Ableitung toxikologischer Schwellenwerte kann der „Treshhold of Toxicological Concern“ (TTC) ebenfalls verwendet werden. Hierbei handelt es sich um die mittlere tägliche Dosis, unter der eine nicht evaluierte Substanz mit 95%iger Wahrscheinlichkeit harmlos ist, selbst wenn diese im Prinzip toxisch oder die Exposition chronisch wäre. Für unbekannte Substanzen, wie möglicherweise genotoxische Kanzerogene, liegt der Wert bei 15 µg/d.
5 Welche Maßnahmen sind daraus abzuleiten?
Stoffe, die in Konzentrationen oberhalb des LOI oder des TTC nachgewiesen werden, müssen zunächst eindeutig identifiziert werden. Wenn es sich um Abbauprodukte eines Inhaltsstoffes handelt, scheitert dieses häufig an Ermangelung z.B. geeigneter Standards zur Identifizierung bzw. kann nur durch die jeweiligen Rohstoffhersteller erfolgen. Zum Teil kann auf Basis des Massenspektrums in Verbindung mit Kenntnissen zu den eingesetzten Substanzen ein Identifizierungsvorschlag abgeleitet werden.
Ist eine Substanz nicht zu identifizieren, muss diese bewertet werden.
6 Bewertung
Werden Stoffe mit Begrenzungen ermittelt, muss das Ergebnis durch spezifische Messungen verifiziert werden, wenn Mengen > 20% des Grenzwertes ermittelt werden, da es sich um ein halbquantitatives Verfahren mit einer Messunsicherheit von ca. 80% handelt. Berücksichtigt werden muss zusätzlich die Löslichkeit der Substanz in der ausgewählten Simulanz in Zusammenschau mit den gewählten Prüfbedingungen.
Ob die im Screening entdeckten Stoffe ohne Evaluierung durch die EFSA den Forderungen der Verordnung (EG) Nr. 1935/2004 für Lebensmittelkontaktmaterialien entsprechen, ist gemäß international anerkannten wissenschaftlichen Grundsätzen für Risikobewertungen zu beurteilen. Diese Risikobewertung ist Bestandteil der Konformitätsarbeit und muss den zuständigen Behörden auf Verlangen vorgelegt werden. PlasticEurope hat auf ihrer Webseite Leitlinien veröffentlicht, auf deren Basis eine Risikobewertung aufgebaut werden kann. Ein Risiko setzt sich zusammen aus der Gefährdung und der Exposition. Wenn ich einer Gefährdung nur in sehr geringen Mengen ausgesetzt bin, ist das Risiko geringer, als wenn ich ihr in hohen Mengen ausgesetzt bin. Wird der Stoff also in einer Verpackung für ein Lebensmittel festgestellt, das üblicherweise nur in geringen Mengen konsumiert wird (z.B. Verpackung für Gewürze) ist das Risiko als geringer einzuschätzen als wenn der Stoff in einer Verpackung für ein Produkt enthalten ist, das oft und in großen Mengen konsumiert wird (z.B. Getränkeverpackung).
Gerne übernehmen wir die Konformitätsarbeit für Sie. Für ein unverbindliches Angebot sprechen Sie uns gerne an.
Testservice:
Im Testservice Inno-Letter veröffentlichen wir News rund um Prüfungen für Folienverpackungen insbesondere die, die wir selber anbieten: http://www.innoform-testservice.de/tpages/benefit/qualitycontrol.php
Im fünften Teil des INNO-Letters werden wir uns mit den weiteren Prüfungen für die Erstellung einer Konformitätserklärung beschäftigen.
Lesen Sie hier noch einmal
Tei 1: Rechtssichere Erstellung von Konformitätserklärungen – so geht es
Teil 2: Auswertung der Daten
Teil 3: Überprüfung der Einhaltung von Grenzwerten
Teil 3: Überprüfung der Einhaltung von Grenzwerten (SML-Werte, SML(T), QMA, etc.)
Kurzzusammenfassung
In den ersten beiden Teilen dieser Reihe von INNOLETTERN haben wir ausgeführt, welche Belege erforderlich sind, um eine Konformitätserklärung gemäß Anhang IV der Verordnung (EU) Nr. 10/2011 zu erstellen und wie die gesammelten Daten ausgewertet werden. Im dritten Teil dieser Reihe von INNOLETTERN stellen wir die möglichen Alternativen zur Überprüfung der Einhaltung von spezifischen Grenzwerten vor.
1 Angaben der Lieferanten
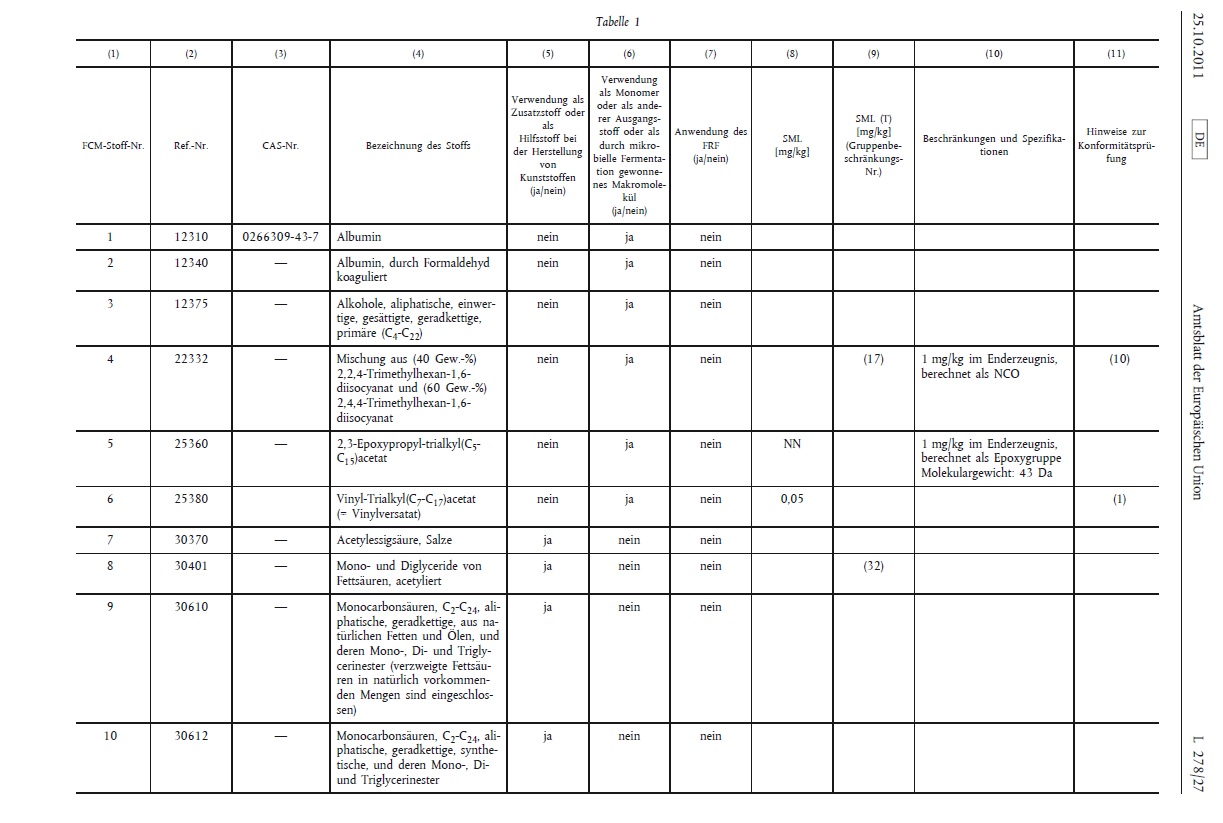
In den Dokumenten zur Bestätigung der lebensmittelrechtlichen Konformität der Inhaltsstoffe sind regelmäßig Substanzen aufgeführt, für die Begrenzungen und Spezifikationen gelten. Für Kunststoffe können die Grenzwerte für diese Stoffe den Spalten (8) bis (11) der Unionsliste aus Tabelle 1, Anhang 1 der Verordnung (EU) Nr. 10/2011 entnommen werden:
Abbildung 1: Auszug aus Tabelle 1
Um sicher zu stellen, dass keine Stoffe, die die menschliche Gesundheit gefährden können, in Mengen auf das Lebensmittel übergehen können, müssen alle migrierfähigen Stoffe berücksichtigt werden. Dazu zählen auch Stoffe, die in Druckfarben, Klebstoffen oder anderen Materialien, welche nicht unter die Verordnung (EU) Nr. 10/2011 fallen, enthalten sind. Dabei sind alle Einzelkomponenten der fertigen Verpackung bzw. des Bedarfsgegenstandes in Gänze zu berücksichtigen, z.B. auch Etiketten, Kennzeichnungsdruck, Verschlüsse, Ausgießer etc.
Hat der Aussteller einer Erklärung für eine Einzelkomponente bereits die Einhaltung aller oder einzelner Grenzwerte für eine definierte Anwendung kontrolliert, so werden diese Angaben für jeden Stoff mit den Bedingungen der vorgesehenen Verwendung abgeglichen. Nur wenn der in der Konformitätserklärung beschriebene Anwendungsbereich mindestens die gleiche oder eine höhere Anforderung an das Material stellt als der vorgesehene Anwendungszweck, ist eine Konformität gegeben.
Die Überprüfung der Einhaltung der Grenzwerte kann auch an den Kunden delegiert werden. Dies muss eindeutig aus der Erklärung hervorgehen.
Nachfolgend werden die unterschiedlichen Methoden erklärt, mit denen die Einhaltung spezifischer Migrationsgrenzwerte (SML) überprüft werden kann.
2 Spezifische Migration
Auf Basis der vorgesehenen Verwendung (Anwendung) wählt man zunächst die passende(n) Simulanz(ien) und Prüfbedingung(-en) aus (mehr dazu im Teil 2 dieser Innoletter-Serie). Das zu prüfende Material wird mit diesen Simulanzien unter den ausgewählten Prüfbedingungen in Kontakt gebracht und anschließend der Gehalt der Substanz im Migrat bestimmt. Durch die Vielzahl an zugelassenen Monomeren, Additiven sowie Zusatz- und Hilfsstoffen müssen ggfs. verschiedenste Analysemethoden bemüht werden, um z.B. den Gehalt der Stoffe im Migrat zu bestimmen. „Die analytische Universalmethode“ zur Bestimmung aller migrierfähigen Stoffe in einem Rutsch existiert nicht und wird auch in absehbarer Zeit nicht zur Verfügung stehen.
Zudem wird eine Vielzahl von Stoffen verwendet, für die analytische Methoden gänzlich fehlen oder deren Bestimmung nur in einzelnen Simulanzien möglich ist. Regelmäßig sind von einzelnen Stoffen, bzw. Reaktions- und Abbauprodukten, trotz positiver Listung, keine Kalibrierstandards erhältlich. Diese werden aber zwingend benötigt, um Analysemethoden zu entwickeln. Einzelne Substanzen sind in Simulanzien keiner Analytik mit den erforderlichen Bestimmungsgrenze zugänglich und/oder reagieren mit der Simulanz. Man kann also zusammenfassen, dass die Analytik nicht für alle in der Tabelle 1 der Verordnung (EU) Nr. 10/2011 genannten Substanzen sichergestellt ist, was für nicht gelistete migrierfähige Substanzen natürlich in besonderem Maße gilt.
Da für viele Anwendungen die Prüfung mit 2-3 Simulanzien vorgeschrieben ist, ist diese Art der Prüfung in der Regel aufwändig und teuer. Um den Aufwand zu reduzieren, dürfen sogenannte Screeningmethoden angewandt werden, wenn diese als strenger als die oben beschriebene Prüfungsmethode angesehen werden.
Erfüllt ein Material oder Gegenstand im Screeningverfahren die Migrationsgrenzwerte nicht, so heißt das nicht automatisch, dass das Material nicht konform ist. Letztendlich zählt der Übergang ins Lebensmittel, d.h., wenn durch spezifische Prüfungen mit Lebensmittelsimulantien oder durch Worst- Case-Berechnungen, die aus Sicherheitsaspekten üblicherweise zu einer Überschätzung führen, der Konformitätsnachweis nicht herbeigeführt werden kann, kann schlussendlich durch Überprüfung der Einhaltung der Grenzwerte im Lebensmittel die Konformität nachgewiesen werden.
Andersherum: Der Nachweis der Nichtkonformität kann am Ende nur durch eine Prüfung der spezifischen Migration in das reale Lebensmittel geführt werden.
Die Prüfungen mit Simulanzien oder Worst- Case- Berechnungen, z.B. auf Basis von Rezepturangaben oder Gehaltsbestimmungen am Bedarfsgegenstand, stellen lediglich erlaubte Vereinfachungen dar, um den Nachweis der Konformität zu erleichtern.
3 Screeningmethoden
3.1 Ersetzung der spezifischen Migrationsprüfung durch die Gesamtmigration
Unter bestimmten Bedingungen kann die aufwändige Analyse von Stoffen mit SML-Grenzwert anhand von Migrationsversuchen durch die weitaus einfachere und kostengünstigere Gesamtmigrationsprüfung ersetzt werden, was man als „Screening“ bezeichnet, nicht zu verwechseln mit dem sogenannten 10- ppb- Screening per Gaschromatografie-Massenspektrometrie-Kopplung, auf das im weiteren Verlauf dieses Innoletters eingegangen wird.
Voraussetzung für dieses „Screening“ ist, dass es sich um nichtflüchtige Stoffe handelt, deren SML-Grenzwert unter den Prüfungsbedingungen die Bestimmungsgrenzen der Gesamtmigrationsprüfung überschreitet (Simulanz A, B, C, D1 ≥ 6 mg/kg Lebensmittel, Simulanz D2 ≥ 18 mg/kg Lebensmittel unter Anwendung eines Verhältnisses Oberfläche zu Volumen von 6 dm2 je kg Lebensmittel, das für Verpackungen < 500 g angewendet wird, sofern das Produkt nicht für Säuglinge und Kleinkinder vorgesehen ist). Wichtig ist, dass die Ge-samtmigrationsprüfung unter den in der Regel strengeren Prüfbedingungen für die spezifische Migration durchgeführt wird.
3.2 Worst Case Berechnung auf Basis des Gehaltes bzw. Restgehaltes (QM= quantum maximum)
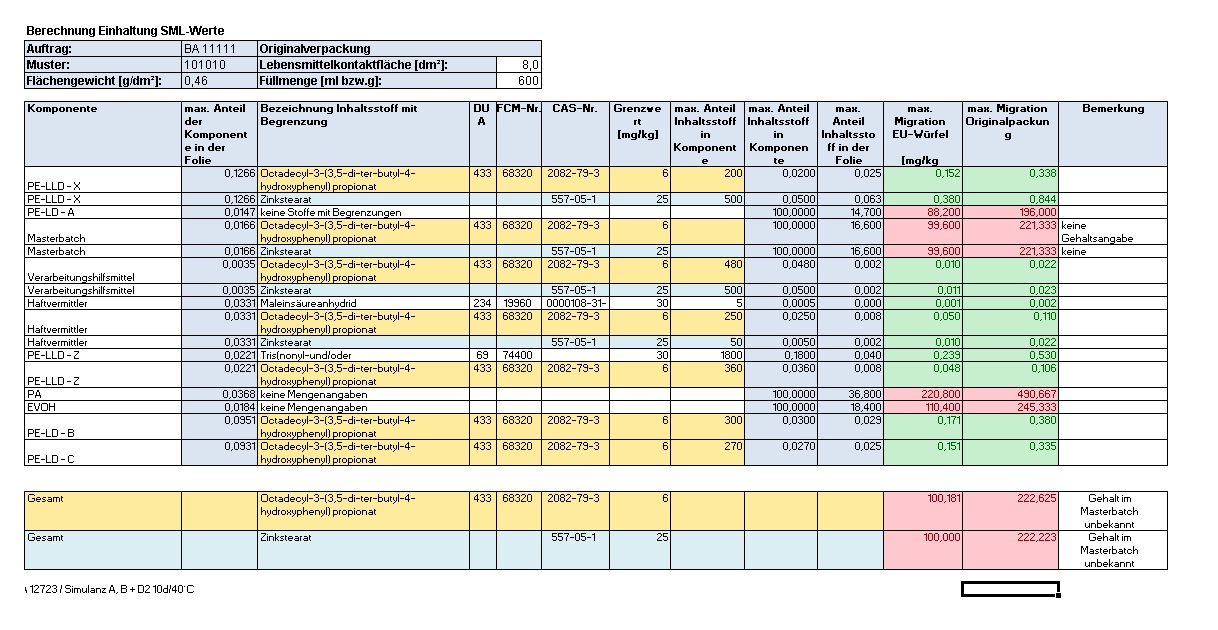
Eine weitere Methode des Screenings zur Überprüfung der Konformität SML-reglementierter Inhaltsstoffe stellt die Worst Case- Berechnung unter Annahme der vollständigen Migration des Migranten in das Lebensmittel dar.
Basis ist die genaue Kenntnis des maximalen Gehaltes bzw. Restgehaltes der Substanz im Bedarfsgegenstand, z.B. aufgrund von Rezepturkenntnissen. Bei Einsatz von Masterbatches oder Zubereitungen, bzw. Verwendung von fertigen Verpackungsmaterialien, ist der genaue Wirkstoffanteil der fraglichen Substanz häufig nicht bekannt.
Die Aufnahme des maximal enthaltenen Anteils der Stoffe im Masterbatch bzw. der Zubereitung oder dem fertigen Verpackungsmaterial in die verbindlichen Angaben der Konformitätserklärung bietet eine gute Basis für den Konformitätsnachweis. Hier ist nicht unbedingt der genaue Rezepturanteil gefragt; ausreichend ist die Bestätigung der Einhaltung eines maximalen Grenzwertes für alle zukünftigen Lieferungen, dessen Höhe wiederum die Einhaltung der SML-Grenzwerte für ihren vorgesehenen Einsatzbereich sicherstellt. Ist der enthaltene Anteil nicht bekannt, kann letztendlich auch eine Analyse durchgeführt werden, um diesen zu ermitteln. Für viele gängige Substanzen stehen geeignete Analysemethoden zur Verfügung.
Abbildung 2: Beispielrechnung auf Basis des Restgehaltes aller Stoffe; die Stoffe im Masterbatch wurden mit 100% angesetzt, da keine Informationen zum Gehalt vorlagenPro und Contra des „Screenings auf Basis Restgehalt/ Worst Case“- Rechnung:
• Bei der analytischen Gehaltsbestimmung handelt es sich um eine Momentaufnahme, andere Chargen können ggfs. abweichen
• Die weitere Berechnung unter Annahme des vollständigen Überganges überschätzt bisweilen stark die tatsächlichen Verhältnisse, So kann bei einigen sehr häufig verwendeten Additiven, wie z.B. Irganox® 1076 (Octadecyl-3-(3,5-di-tert-butyl-4-hydroxyphenyl)propionat; CAS 2082-79-3) der Restgehalt gerade bei dicken Materialien oberhalb des Grenzwertes liegen, so dass die Einhaltung des Grenzwertes über eine Restgehaltsbestimmung manchmal nicht gegeben ist. Sollte dies der Fall sein, muss eine spezifische Migrationsprüfung oder ein Modelling ergänzend durchgeführt werden
• Einige Monomere wie z.B. Caprolactam haben in der Regel einen recht hohen Restgehalt, migrieren aber durch den Aufbau der Verpackung in Mengen unterhalb der Grenzwerte in ein Lebensmittel bzw. eine Lebensmittelsimulanz. Auch hier ist im Zweifel die spezifische Migrationsanalyse, möglicherweise sogar im Lebensmittel, zum Beleg der Konformität nicht zu vermeiden.
• Die Screening- Methoden, haben den großen Vorteil, dass anstatt mehrerer Analysen in den unterschiedlichen Simulanzien und unter verschiedenen Migrationsbedingungen (Temperatur/ Zeit) nur eine einzige Analyse, bzw. im günstigsten Fall, eine Berechnung erforderlich ist, da ja ohnehin immer vom vollständigen Übergang ausgegangen wird.
3.3 Migrationsmodellberechnung
Eine weitere Methode des Screenings zur Überprüfung der Konformität SML-reglementierter Inhaltsstoffe stellt das sogenannte „Modelling´“ zur Abschätzung des Migrationspotenzials einzelner Stoffe dar. Grundlage ist, wie unter Punkt 3.2 (Worst- Case- Berechnung), die Kenntnis des Restgehalts des Stoffes im Material, auf dessen Basis unter Anwendung allgemein anerkannter, auf wissenschaftlichen Erkenntnissen basierende Diffusionsmodelle, das Migrationspotential für die vorgesehen Anwendung abgeschätzt werden kann.
Die Methode führt zu einer weniger starken Überschätzung als das Screening durch die „einfache Worst- Case-Berechnung“, da nicht automatisch von einem vollständigen Übergang ausgegangen wird. Das Migrationspotential wird hier durch Anwendung materialspezifischer Diffusions- und Löslichkeitskoeffizienten sowie des Einflusses von Temperatur und Zeit bei der vorgesehenen Anwendung auf Basis der bekannten Diffusionsgesetze qualifiziert abgeschätzt.
Bekannte Softwareprodukte sind erhältlich z.B. von Fabes, AKTS, INRA Safe Food Packaging Portal (Freeware: http://modmol.agroparistech.fr/)
Erforderliche Informationen
Polymer
→ Dicke + Dichte
→ Diffusionskoeffizienten (AP’*)
Migrant
→ Identität
→ Gehalt
→ Verteilungskoeffizient (KP,F)
Migrationsbedingungen
→ Simulanz
→ Zeit / Temperatur
→ Verhältnis Oberfläche zu Volumen
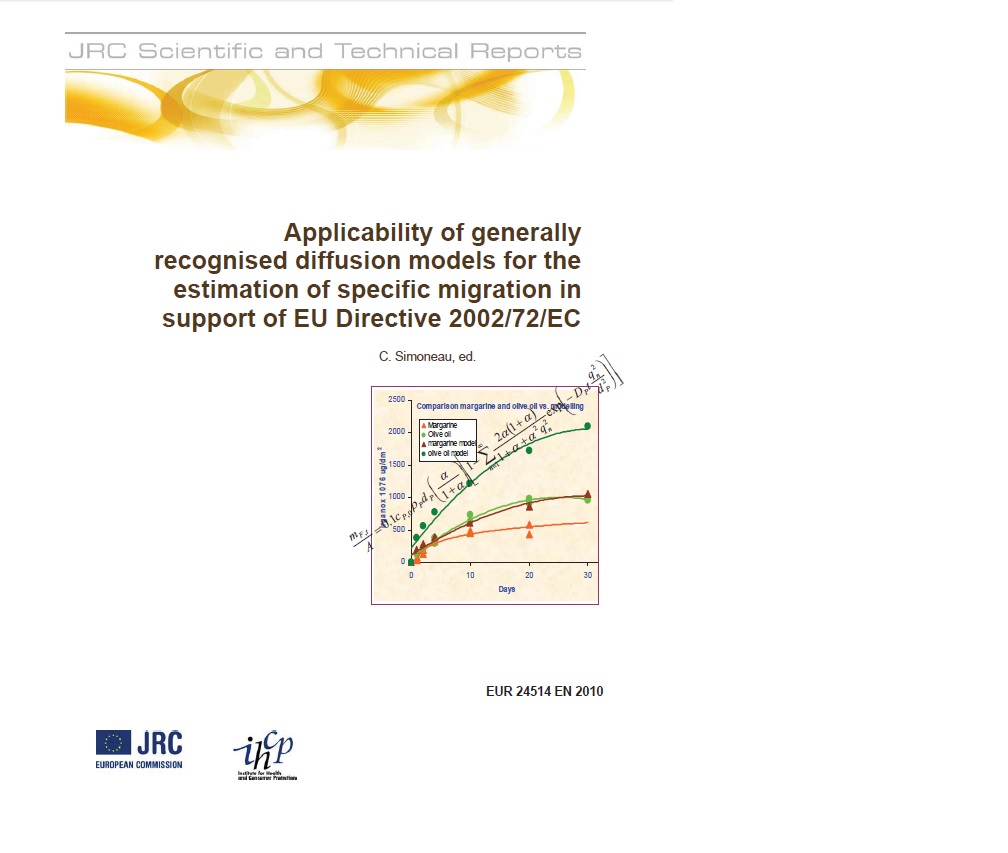
Abbildung 3: Veröffentlichung JRC
Eine Veröffentlichung dazu finden Sie unter http://publications.jrc.ec.europa.eu/repository/bitstream/111111111/14935/1/reqno_jrc59476_mathmod_v10_cs_2010_09_24_final.pdf%5b1%5d.pdf
Hierzu sind „Union Guidelines“ der EU-Kommission in Vorbereitung.
3.4 Ersatz für Lebensmittelsimulanzien
Beim Screening auf spezifische Migration können Lebensmittelsimulanzien durch Ersatzlebensmittelsimulanzien ersetzt werden, wenn wissenschaftlich belegt ist, dass die Ersatzlebensmittelsimulanzien die Migration im Vergleich zu den geregelten Lebensmittelsimulanzien überschätzen.
In der Verordnung (EU) Nr. 10/2011 ist leider nicht angegeben, was als wissenschaftlicher Beleg anerkannt wird. Daher haben wir nachfolgend ein paar Möglichkeiten aufgelistet, die aus unserer Sicht als Nachweis dienen könnten:
3.4.1 Wissenschaftliche Studien
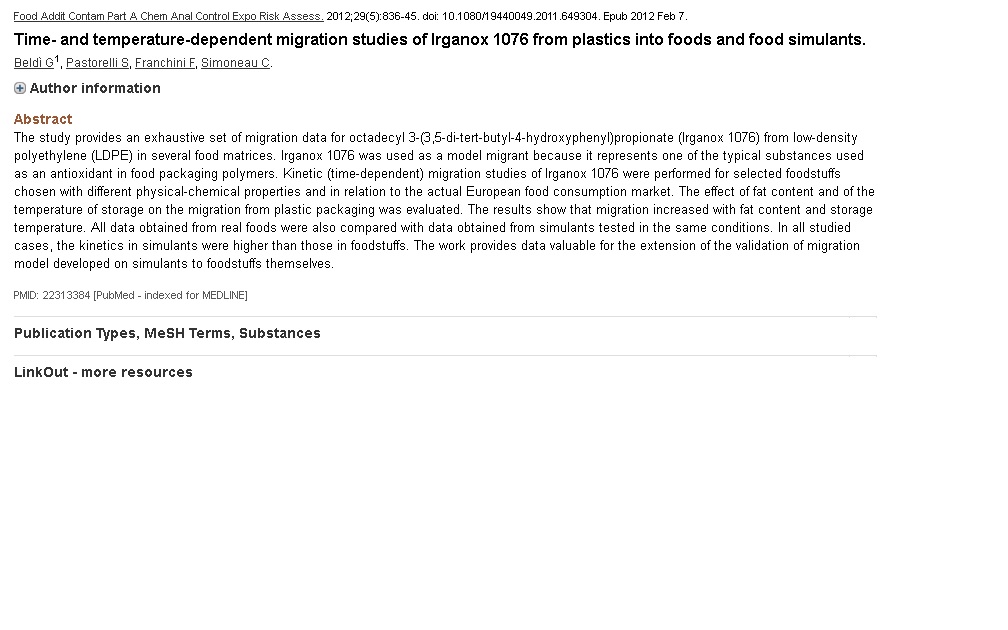
Die ISPRA veröffentlicht z.B. Migrationsstudien über einzelne Additive, wie die nachfolgend abgebildete Zusammenfassung zu Octadecyl 3-(3,5-di-tert-butyl-4-hydroxyphenylpropionat) (=Irganox® 1076):
3.4.2 Eigene Vergleichsuntersuchungen
Wird bei eigenen Migrationsuntersuchungen mit verschiedenen Simulanzien festgestellt, dass ein Material nur in einer Simulanz deutliche Mengen des zu untersuchenden Stoffes abgibt, so könnte man bei Kontrolluntersuchungen an einem Material mit identischen Inhaltsstoffen die Migration nur in dieser Simulanz überprüfen.
Da die Löslichkeit von Stoffen auch davon beeinflusst wird, welche anderen Stoffe in einer Lösung vorhanden sind, also in der Gesamtheit migrieren können, sind diese Daten nicht auf alle Produkte übertragbar.
3.4.3 Löslichkeitsdaten
Die Löslichkeit eines Stoffes in einer Simulanz ist von unterschiedlichen Parametern abhängig. Deutlichen Einfluss auf die Löslichkeit hat die Temperatur, die entsprechend der Anwendung für alle Simulanzien ausgewählt wird.
Unterschiede ergeben sich z.B. aus der Polarität der zu untersuchenden Stoffe. Sind sie polar, also enthalten sie Ladungen oder liegen als Ionen wie z.B. Salze vor, so sind sie in polaren Simulanzien wie z.B. Simulanz A (Ethanol 10%) besser löslich als in unpolaren Simulanzien wie z.B. Simulanz D2 (pflanzliches Öl). Eher unpolare Stoffe wie Mineralöle reichern sich zum Beispiel nicht in Salzen an. Zur Abschätzung, ob ein Stoff eher fett- oder wasserlöslich ist, kann der n-Oktanol-Wasser-Verteilungskoeffizient herangezogen werden.
n-Oktanol-Wasser-Verteilungskoeffizient (Kow-Wert)
„Der Kow-Wert ist ein Modellmaß für das Verhältnis zwischen Lipophilie (Fettlöslichkeit) und Hydrophilie (Wasserlöslichkeit) einer Substanz. Die Erwartung ist, mit Hilfe des Oktanol-Wasser-Verteilungskoeffizienten auch die Verteilungskoeffizienten dieses Stoffes in anderen Systemen mit einer wässrigen und einer lipophilen Phase abschätzen zu können. Kow ist größer als eins, wenn eine Substanz besser in fettähnlichen Lösungsmitteln wie n-Oktanol löslich ist, kleiner als eins wenn sie besser in Wasser löslich ist. Entsprechend ist Log P positiv für lipophile und negativ für hydrophile Substanzen.“ (Wikipedia®)
Für die Substanz 2,5-Thiophendiylbis(5-tert-butyl-1,3-benzoxazol), CAS 7128-64-5, FCM500, Grenzwert 0,6 mg/kg Lebensmittel, wird im Sicherheitsdatenblatt ein log POW > 6 angegeben, also ein Wert, der lipophile Stoffe kennzeichnet. Eine Prüfung in pflanzlichem Öl dürfte auf Grund der besten Löslichkeit den Worst-case für diesen Stoff darstellen.
pH-Wert
Der pH-Wert hat großen Einfluss auf die Löslichkeit von Metallen sowie einer Reihe von organischen Verbindungen (z.B. mit leicht protonierbaren funktionellen Gruppen wie Carboxyl-gruppen). So ist die Löslichkeit von Phenolen im alkalischen Milieu (pH>7) durch Bildung von Phenolat-Ionen erheblich gesteigert, während die Löslichkeit von Aminen durch Protonierung der Aminogruppe im sauren Bereich (pH<7) gesteigert wird. Daher wird z.B. Essigsäure 3% für die „worst-case Analyse“ von primären aromatischen Aminen herangezogen.
4 Migrationsscreening oder 10ppb-Screening
Das Migrationsscreening, auch 10 ppb-Screening genannt, ist keine Screeningmethode im Sinne der Verordnung (EU) Nr. 10/2011. Es dient der Plausibilitätsprüfung der Angaben in der Konformitätserklärung oder der Identifikation von Verunreinigungen (NIAS = non-intentionally added substances) und Abbauprodukten. Mit dieser Thematik werden wir uns im nächsten Innoletter näher beschäftigen.
5 Zusammenstellung der Daten zur Bewertung
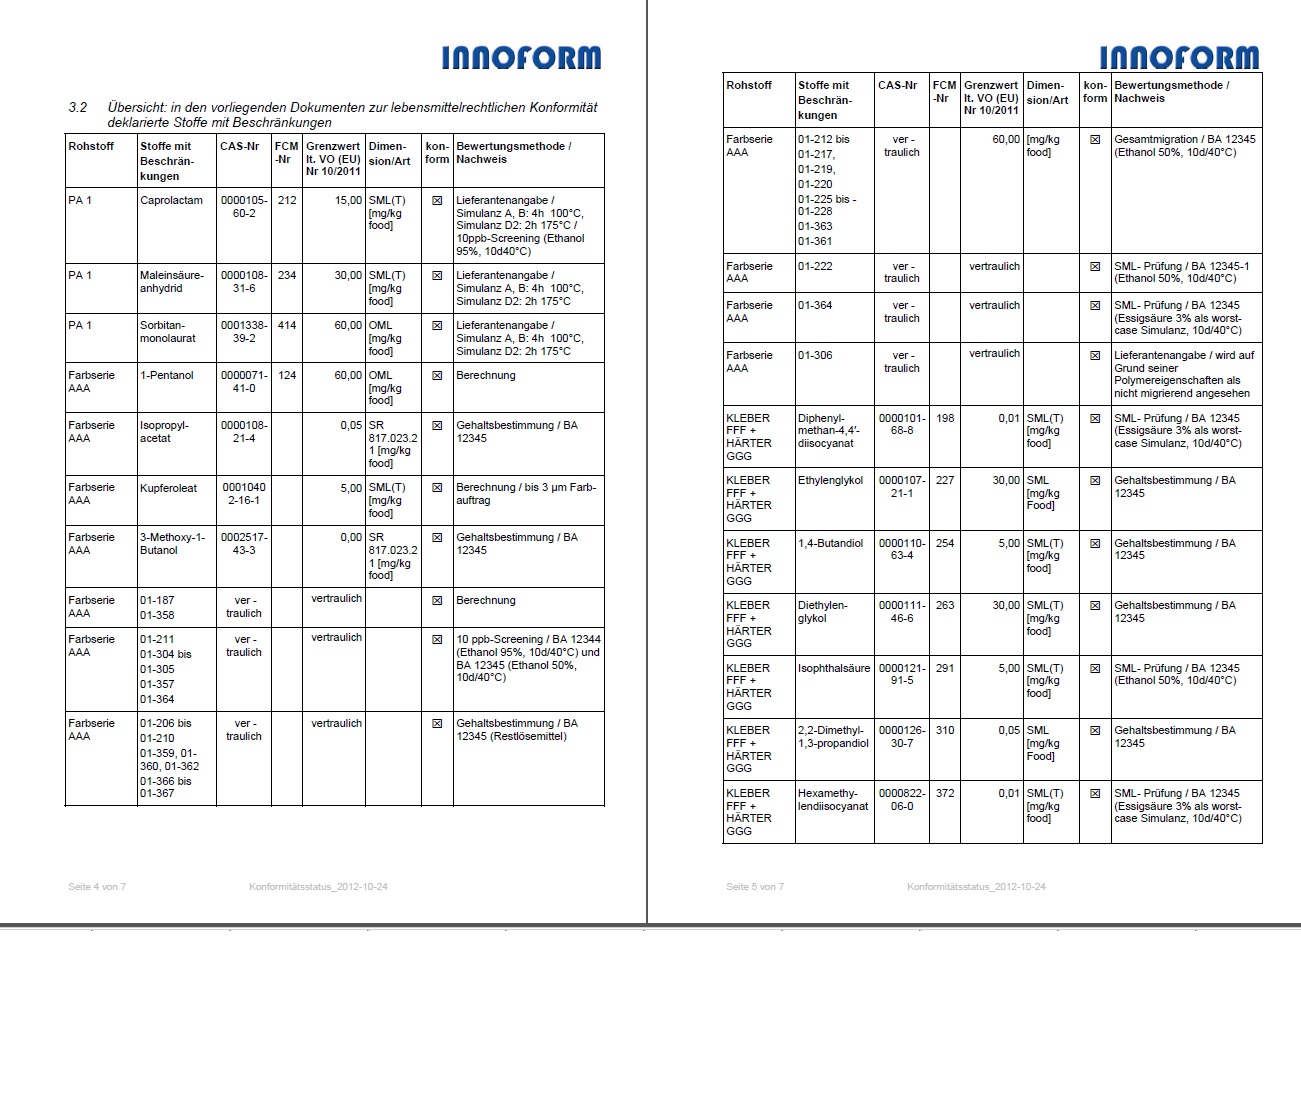
Ist die Bewertung abgeschlossen, sollten alle Daten zusammengestellt werden, um z.B. einer Behörde gegenüber nachweisen zu können, auf welcher Basis die Einhaltung der Grenzwerte bestätigt wurde. Nachfolgend finden Sie ein Beispiel, wie der „Innoform – Konformitätsstatus“ alle nachzuweisenden Informationen übersichtlich zusammenfasst:
Gerne übernehmen wir die Konformitätsarbeit für Sie. Für ein unverbindliches Angebot sprechen Sie mich bitte an:
Heike Schwertke
+49 441 9498614
Heike.Schwertke@innoform.de
Testservice:
Im Testservice Inno-Letter veröffentlichen wir News rund um Prüfungen für Folienverpackungen insbesondere die, die wir selber anbieten: http://www.innoform-testservice.de/tpages/benefit/qualitycontrol.php
Im vierten Teil des INNOLETTERS werden wir uns mit dem 10 ppb-Screening und der Beurteilung von Verunreinigungen (NIAS = non-intentionally added substances) und Abbauprodukten beschäftigen.
Im ersten Teil dieser Reihe von INNOLETTERN haben wir aufgeführt, welche Belege erforderlich sind, um eine Konformitätserklärung gemäß Anhang IV der Verordnung (EU) Nr. 10/2011 zu erstellen. Im zweiten Teil dieser Reihe, in der die erforderlichen Maßnahmen und Prüfungen für die Erstellung von Konformitätserklärungen Schritt für Schritt erklärt werden berichten wir, wie die gesammelten Daten auszuwerten sind.
1 Auswertung der Daten
Auf Basis der Dokumente zur Bestätigung der lebensmittelrechtlichen Konformität aller Inhaltsstoffe der Materialien und Gegenstände für den Lebensmittelkontakt und der vorgesehenen Verwendung (Anwendung) kann die Konformität eines Bedarfsgenstandes beurteilt werden und, falls erforderlich, offene Punkte der Konformitätsarbeit abgeleitet werden.
2 Dokumente zur Bestätigung der lebensmittelrechtlichen Konformität aller Rezepturbestandteile
2.1 Prüfung auf Aktualität:
Beziehen sich die genannten Vorschriften auf die aktuelle Gesetzgebung inkl. aller Anpassungen?
Sind alle Vorschriften genannt, die für diesen Rohstoff / Bedarfsgegenstand relevantsind?
Sind Stoffe gelistet, die migrieren können?
Wenn ja, gelten für diese Stoffe Begrenzungen?
Sind nicht bewertete Stoffen enthalten?
Wird für nicht bewertete Stoffe bestätigt, dass diese hinter einer funktionellen Barriere (FB) eingesetzt werden?
Sind nicht bewertete Stoffe nachweislich nicht „mutagen“, „karzinogen“ oder „reproduktionstoxisch“ und weisen keine bewusst erzeugte Nanostruktur auf?
Wird die Einhaltung der Grenzwerte bestätigt?
Wenn ja, für welche Anwendung?
Sind Inhaltstoffe vorhanden, deren Verwendung in Lebensmitteln einer Beschränkung unterliegt („dual use additives“)
Welche Art von Prüfungen sind durchgeführt worden?
2.3 Ablaufplan zur Dokumentenprüfung:
3 Vorgesehene Verwendung (Anwendung)
Lebensmittel sind eine sehr komplexe Matrix. Daher kann es schwierig sein, migrierende Stoffe aus Kunststoffen im Lebensmittel selbst zu analysieren. In der Verordnung (EU) Nr. 10/2011 wurden daher Prüfmedien festgelegt, die den Übergang von Stoffen aus dem Kunststoffmaterial in das Lebensmittel simulieren (= Simulanzien). Zur Erzielung vergleichbarer Ergebnisse wurden die Testbedingungen (Dauer und Temperatur) ebenfalls standardisiert. Aus der Anwendung lassen sich somit Simulanzien und Prüfbedingungen ableiten, die den ungünstigsten vorhersehbaren Verwendungsbedingungen des Materials oder Gegenstands aus Kunststoff entsprechen.
3.1 Füllgut (= Lebensmittel)
Die Lebensmittelsimulanzien werden entsprechend der vorgesehenen Verwendung ausgewählt:
Lebensmittelsimulanz
Lebensmittel
A (Ethanol 10 Vol.-%)
wässrige (hydrophile) Lebensmittel
B (Essigsäure 3 Gew.-%)
saure Lebensmittel (pH < 4,5)
C (Ethanol 20 Vol.-%)
alkoholische Lebensmittel (≤ 20%) und Lebensmittel mit
erheblichem Gehalt an organischen Inhaltsstoffen
D1 (Ethanol 50 Vol.-%)
Öl-in-Wasser-Emulsionen und alkoholische Lebensmittel
(> 20%)
D2 (Pflanzliches Öl)
fettige (lipophile) Lebensmittel
E (Poly(2,6-diphenyl-p-phenylenoxid),
Partikelgröße 60-80 Mesh,
Porengröße 200 nm)
trockene Lebensmittel
Eine spezifische Auswahl der Simulanzien erfolgt nach Tabelle 2 des Anhangs III der Verordnung (EU) Nr. 10/2011, in der Lebensmittel(gruppen) den einzusetzenden Simulanzien gegenübergestellt sind:
Abbildung 1: Auszug aus Tabelle 2
Sind die Materialien und Gegenstände für den Kontakt mit mehreren Arten von Lebensmittel bestimmt, so gilt folgende Zuordnung für die Prüfung der Gesamtmigration:
Lebensmittelsimulanz
Alle Arten
Alle Artenaußer sauer
wässrig,alkoholhaltig,Milcherzeugnisse
wässrig,sauer,alkoholhaltig,Milcherzeugnisse
wässrig,alkoholhaltig(<20 %)
wässrig,sauer,alkoholhaltig(<20 %)
A (Ethanol 10 Vol.-%)
x
x
B (Essigsäure 3 Gew.-%)
x
x
x
C (Ethanol 20 Vol.-%)
x
x
D1 (Ethanol 50 Vol.-%)
x
D2 (Pflanzliches Öl)
x
x
x
3.2 Kontaktbedingungen
Auch hier bestimmt der vorgesehene Anwendungszweck die Auswahl der Prüfparameter. Dabei sind die ungünstigsten vorhersehbaren Verwendungsbedingungen hinsichtlich Kontaktdauer und Kontakttemperatur zwischen Lebensmittel und Bedarfsgegenstand wie z.B. Abfülltemperatur, Wärmebehandlung, Lagertemperatur, Haltbarkeit / Lagerzeit, Zubereitung in der Verpackung etc. zu berücksichtigen. Für die Prüfung der Gesamtmigration und der spezifischen Migration gelten unterschiedliche Prüfbedingungen.
Prüfbedingungen Gesamtmigration
Die Prüfbedingungen sind der Tabelle 1 und 2 des Kapitels 2 des Anhangs V zu entnehmen. Ist das Material oder der Gegenstand für eine Anwendung im Kontakt mit Lebensmitteln bestimmt, bei der es/er nacheinander einer Kombination von mindestens zwei Kontaktdauern und -temperaturen ausgesetzt ist, so wird das Probeexemplar bei der Migrationsprüfung nacheinander allen für die Probe geltenden ungünstigsten vorhersehbaren Bedingungen unter Verwendung derselben Portion des Lebensmittelsimulanz unterworfen. Bei einer Kontaktdauer von mehr als 30 Tagen gelten besondere Bedingungen, die berechnet werden können oder der nachfolgenden Liste entnommen werden können:
PrüfungNummer
Prüfbedingungen
Vorgesehene Lebensmittelkontaktbedingungen
OM 1
10 d bei 20 °C
Jeglicher Lebensmittelkontakt unter Tiefkühlungs- und Kühlungsbedingungen
OM 2
10 d bei 40 °C
Jegliche Langzeitlagerung bei Raumtemperatur oder darunter,
einschließlich Erhitzung auf 70 °C bis zu 2 Stunden lang
oder Erhitzung auf 100 °C bis zu 15 Minuten lang.
OM 5
2 h bei 100 °C oder bei
Rückfluss oder alternativ
1 h bei 121 °C
Hochtemperaturanwendungen bis zu 121 °C. Unter die Prüfung
OM 5 fallen auch die für OM 1, OM 2, OM 3 und OM 4
beschriebenen Lebensmittelkontaktbedingungen. Sie stellt
die ungünstigsten Bedingungen für alle Lebensmittelsimulanzien
in Berührung mit Polyolefinen dar.
4 Zusammenfassung der Konformitätsarbeit
Liegen alle erforderlichen Bestätigungen vor, so ist die Konformitätsarbeit abgeschlossen und eine eigene Konformitätserklärung kann erstellt werden. Falls Informationen fehlen, kann aus den ermittelten Daten ein Maßnahmenplan erstellt werden, der sowohl fehlende Bestätigungen der Zulieferer als auch offene Prüfungen enthält.
Abbildung 2: Beispiel eines Maßnahmenplan aus einem Innoform-Konformitätsstatus
Beispiel
Wir bei Innoform haben dafür ein festgelegtes Verfahren in unserer EDV programmiert, mit dessen Hilfe wir die Konformitätsarbeit strukturiert und systematisiert haben. Dieser Prozess ist so sicher, dass wir Ihnen den größten Teil der Konformitätsarbeit abnehmen können und möchten.
Und das funktioniert so:
Sie schicken uns ihren Materialaufbau, Informationen zur Anwendung des Bedarfsgegenstandes, die vorliegenden Konformitätserklärungen aller Inhaltsstoffe und sofern
bekannt, die Ansprechpartner Ihrer Lieferanten.
Wir werten die Daten aus, fragen, falls gewünscht, die fehlenden Informationen bei Ihren Lieferanten an und erstellen Ihnen einen Maßnahmenplan.
Für alle Stoffe mit Begrenzung erhalten Sie eine Information, ob der Grenzwert eingehalten wird und wenn ja, auf welcher Basis.
Abbildung 3: Beispiel einer Übersicht aller Stoffe mit Beschränkungen aus einem Innoform- Konformitätsstatus
Bei Bedarf erhalten Sie ein Angebot für die erforderlichen Analysen.
Sind keine weiteren Maßnahmen erforderlich, unterstützen wir Sie gern bei der Erstellung Ihrer Konformitätserklärung oder erstellen ein Konformitätsgutachten.
Interesse? Gerne erstelle ich Ihnen ein individuelles Angebot!
Der nächste Inno-Letter wird sich mit der Überprüfung der Stoffe mit Begrenzungen beschäftigen.
Testservice:
Im Testservice Inno-Letter veröffentlichen wir News rund um Prüfungen für Folienverpackungen insbesondere die, die wir selber anbieten: http://www.innoformtestservice.de/tpages/benefit/qualitycontrol.php
Heike Schwertke
+49 441 9498614
Heike.Schwertke@innoform.de
von Manfred Römer Ohne moderne Kaschiertechnik keine flexiblen Verpackungen, ohne flexible Verpackungen keine globale Distribution hochempfindlicher Güter. Vor allem der Schutz von Lebensmitteln vor Verderb ist im Hinblick auf die fortschreitende Urbanisierung der Weltbevölkerung und die damit verbundenen bekannten Verknappungs- und Verteilungsszenarien eine der vorrangigen Aufgaben unserer Zeit. Die Aufgabe der Kaschierung ist die Kombination der Materialeigenschaften einzelner Folien zu einem neuen Werkstoff mit herausragenden Eigenschaften. Das Ergebnis sind maßgeschneiderte Verbundfolien für die Herstellung flexibler Verpackungen mit hoher Schutzfunktion, die auf das jeweilige Anforderungsprofil zugeschnitten sind.
Leistungsvermögen und Definition
Flexible Verpackungen sollen das Produkt schützen, Informations- und Marketingaufgaben erfüllen und dem Konsumenten einen leichten und sicheren Umgang gewährleisten. Zu deren Herstellung stehen Verpackungsfolien (Verbundfolien) mit »maßgeschneiderten« Eigenschaften zur Verfügung. Dazu zählt die Barrierefunktion gegen Licht, Gase (z.B. Stickstoff, Kohlendioxid) und Wasserdampf; gute Optik (Wechselspiel von Druckfarbe und Klebstoff); Festigkeit (Flächenhaftung und Siegelnaht); Siegelbarkeit (Verschlusssicherheit), Peelbarkeit (kontrollierte Öffnungskraft der Versiegelung). Bei den Kaschierfolien handelt es sich um mehrere Substratlagen (z.B. Kunststoff- und Aluminiumfolien, Papiere), die entweder inline oder durch einen separaten Arbeitsschritt mittels Klebstoffauftrag miteinander verbunden werden. So haben beispielsweise derart hergestellte Folienverbunde deutlich andere Eigenschaften als Coex-Folien. Dabei ist, für das fehlerfreie Herstellen von Verbundfolien, der verwendete Klebstoff von entscheidender Bedeutung.
Ein Blick zurück
Die Entwicklung moderner Kaschierklebstoffe begann in den 1960er Jahren. Sie ging einher mit der zunehmenden Internationalisierung der Märkte (Wegfall von Handelsbarrieren) und der damit verbundenen zunehmenden Bedeutung der flexiblen Verpackung für den Schutz und die Verteilung von Lebensmitteln und anderen Gütern. Die damaligen Anforderungen konzentrierten sich im Wesentlichen auf relativ einfache Duplexverbunde. Neben anderen möglichen Variationen, wurden häufig Zellglas gegen siegelfähig beschichtetes Zellglas oder gegen die Siegelschicht Polyethylen laminiert.
Erste Wahl
Stetig steigende Anforderungen an die mechanischen Festigkeiten und Barriereeigenschaften führten zu einer rasanten Entwicklung unterschiedlichster Foliensubstrate und Siegelschichten. Im Zuge dessen wurde auch die Leistungsfähigkeit der Kaschierklebstoffe verbessert, und massiv in moderne Kaschier- und Druckmaschinentechnologie sowie in die technische Peripherie investiert. Die Polyurethanchemie hat sich in diesen Jahren als erste Wahl qualifiziert. Mit ihr ließen sich Klebstoffe mit unterschiedlichsten Eigenschaften für eine große Anwendungsbreite herstellen. Bis heute erreicht keine andere Klebstoffchemie einen solch hohen Standard. Polyurethan-Klebstoffe waren zunächst ausschließlich lösemittelbasiert. Das Vehikel Lösemittel erlaubte eine einfache Verarbeitung dieser Klebstoffe auf den Kaschiermaschinen. Dabei muss das Lösemittel des in organischen Lösemitteln gelösten Klebstoffs nach der Applikation auf das Foliensubstrat im Trockenkanal entfernt werden. Bei der Zusammenführung der Substratbahnen im Kaschierwerk liegt also eine »trockene« Klebstoffschicht vor. Im Kaschierwerk wird schließlich unter Druck und Wärme aus der Folie mit dem »trockenen « Klebstoff und der zulaufenden Bahn ein Verbund (Laminat) hergestellt. Dieses Verfahren ist bekannt unter der Bezeichnung Trockenkaschierung. Die Nachbehandlung der lösemittelangereicherten Luft nach dem Trocknungsvorgang war damals noch kein Thema. Die Lösemittelgase wurden einfach mit der Umgebungsluft »verdünnt«,
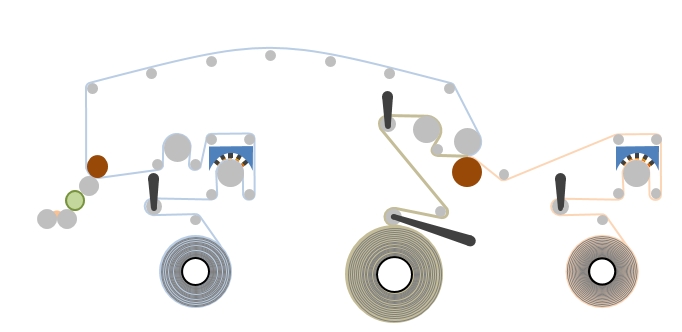
Prinzip einer LF-Kaschieranlage
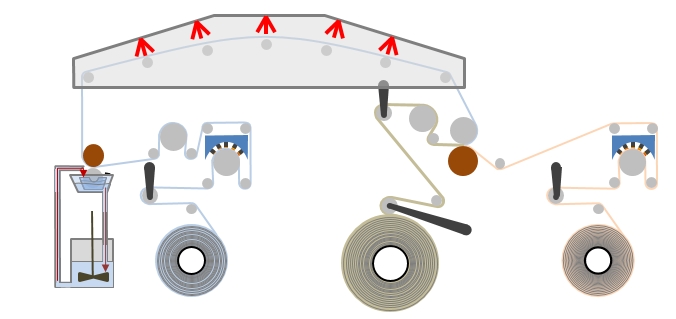
Prinzip einer LH-Kaschieranlage
die über den Kamin ins Freie gelangten. Doch ein verstärktes ökologisches Bewusstsein in weiten Teilen der Bevölkerung führte zu strengen gesetzlichen Umweltauflagen (u.a. Bundes- Immissionsschutzverordnung (BImSchV)). In der Folge mussten die Druck- und Kaschierbetriebe beim Einsatz organischer Lösemittel Nachverbrennungs- oder Lösemittelrückgewinnungsanlagen installieren.
Ohne schädliche Lösemittel
Die erste Ölkrise im Jahr 1973 (Rohölverknappung) und zusätzliche Kosten durch die Lösemittelnachbehandlung forcierten die Entwicklung lösemittelfreier Polyurethan- Kaschierklebstoffe. Doch der Kaschierer an der Maschine musste sich bei diesem Klebstoffsystem auf neue und schwierige Verarbeitungsbedingungen einstellen: Zentrale Herausforderungen waren dabei die völlig andere Rheologie und das Auftragen sehr dünner Schichten. Damit die bedruckten Folien mit guter Optik kaschiert werden konnten, mussten die Druckfarben diesen Kaschierklebstoffen angepasst werden. Nach wie vor arbeiten Zulieferer und Verarbeiter gemeinsam an weiteren Optimierungen der gesamten Peripherie, um die diffizilen Bedingungen für die Verarbeitung des lösemittelfreien Polyurethan-Klebstoffsystems weiter zu optimieren.
Alternativen
Als Alternative zu den verwendeten organischen Lösemitteln, war man zumindest eine Zeitlang davon überzeugt, dass Wasser die ideale Lösung sei. Mit wasserverdünnbaren Polyurethan-Klebstoffen sollten die Umwelt- und Kostenprobleme der lösemittelbasierten Klebstoffe gelöst werden. Trotz beeindruckender Kaschierergebnisse fristet dieser Klebstoff im Vergleich zu lösemittelfreien und lösemittelhaltigen Klebstoffen bei der Herstellung von Verbundfolien nur ein Nischendasein. Eine weitere Alternative sind z.B. Klebstoffe auf Acrylatbasis (Dispersionen), die in der Folienkaschierung jedoch nicht den hohen Standard von Polyurethan- Klebstoffen erreichen.
Möglichkeiten zur Herstellung von Verbundfolien
Es gibt vielfältige Möglichkeiten zur Herstellung von Verbundfolien. Es sind dies, wie vorstehend bereits beschrieben, die Kaschierung (LF = lösemittelfrei und LH = lösemittelhaltig); Mehrlagenextrusion (Adhäsions-Promoter); LH-Primer (z.B. PU-Klebstoff); wässrige Primer (EAA-Dispersionen); Primer aus der Schmelze (EAA) sowie Maleinsäure. Bei der Kaschierung wird in zwei wesentliche Verfahrenstechniken unterschieden:
Lösemittelhaltige Kaschierung:
– Glattwalzenauftrag (Schöpfwalze/ Auftragswalze)
– Rasterwalzenauftrag (Schöpfwalze/ Rakel)
– Rasterwalzenauftrag (Kammerrakel)
Lösemittelfreie Kaschierung:
– Dreiwalzenauftrag [Stahl – Gummi – Stahl – (Presseur)]
– Vierwalzenauftrag [Stahl – Stahl – Gummi – Stahl – (Presseur)].
Mögliche Kaschiertechniken
• Nasskaschierung
Beispielsweise bei Dispersions-, Kasein- oder Dextrin-Klebstoffen ist Wasser das Vehikel, welches aus dem kaschierten Verbund (z.B. Aluminium/Papier- Verbund für Suppenbeutel) »verdampft«. Solche Klebstoffsysteme können auch Vernetzungsmechanismen besitzen, so dass sie wasserfest werden. Im Gegensatz zur Trockenkaschierung erfolgt bei der Nasskaschierung das Laminieren unmittelbar nach dem Klebstoffauftrag, also ohne Zwischentrocknung. Bei den eingesetzten Klebstoffen handelt es sich um physikalisch trocknende aber auch vernetzende Systeme. Die Bindekraft beruht auf physikalischen Prozessen, das heißt auf der Trocknung des Klebstoffs nach Verdunsten des Lösemittels bzw. des Wassers. Bei der Kaschierung von Folien mit saugfähigen Substraten, wie Papier, Pappe, Filz oder Textil- Bahnen, dominiert die Anwendung von Dispersionen.
• Trockenkaschierung
Ein Präpolymer ist in einem Lösemittel gelöst, das nach dem Auftragen des Klebstoffs verdunstet. Anschließend wird im Kaschierwerk ein Verbund mittels zulaufender Bahn hergestellt. Diese lösemittelhaltigen Klebstoffsysteme werden entweder als Ein – oder Zweikomponentenkleber verarbeitet.
• Extrusionskaschierung
Hierbei werden spezielle thermoplastische Polymere als »Klebstoff« zwischen zwei andere Substrate extrudiert und über ein Walzensystem mittels Druck vereint. Bei der Extrusionskaschierung bestimmter Folienverbunde kann es notwendig sein, Haftvermittler entweder offline oder inline aufzutragen.
• LF-Kaschierung
Bei der lösemittelfreien Kaschierung sind keine Vehikel zum Verarbeiten des Klebstoffs notwendig. Der Klebstoff wird mit 100% Festkörper ausgeliefert d.h. dem Kaschierer zur Verfügung gestellt. Mittels intelligenter Temperaturführung – vom Dosierwerk oder Mischgerät bis zur Auftragswalze – wird der Klebstoff auf das Substrat gebracht. Die LF-Klebstoffsysteme kommen als Ein- oder Zweikomponenten- Kleber auf den Markt.
Definition der Leistungsbereiche
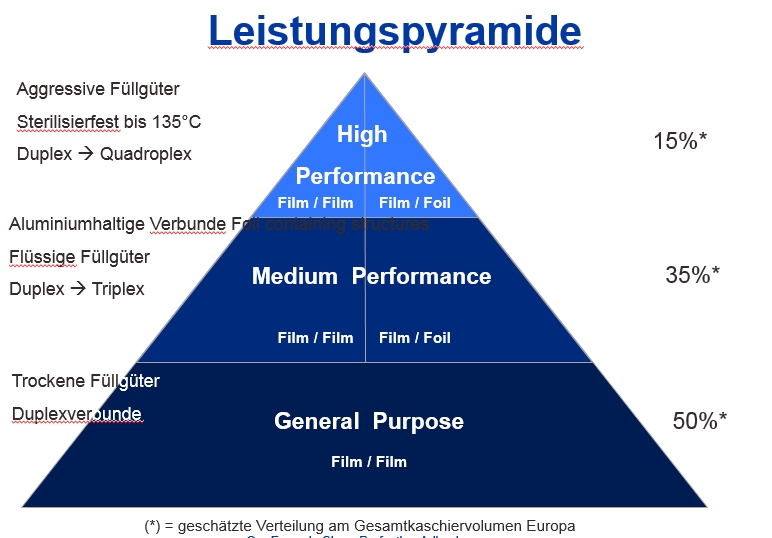
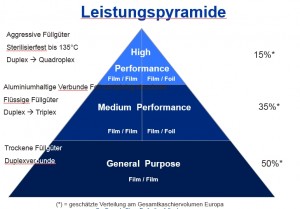
Das Leistungsvermögen (Performance) von Kaschierklebstoffen lässt sich in drei Kategorien einteilen, die sich nicht immer eindeutig voneinander abgrenzen lassen, sondern oft fließend sind. Die breitgefächerte Performance lösemittelhaltiger Polyurethan-Klebstoffe erstreckt sich dabei über alle drei Bereiche:
Genereller Gebrauch → (trockene Füllgüter)
(GP = General Purpose);
Mittleres Leistungssegment → (flüssige Füllgüter)
(MP = Medium Performance);
Hohes Leistungssegment → (sterilisierfest)
(HP = High Performance).
Die erste und gleichzeitig größte Kategorie bilden die qualitativ soliden Duplex-Kaschierfolien. Flexible Verpackungen, die aus diesen Verbundfolien hergestellt wurden, werden für das Abfüllen trockener Güter eingesetzt. Aus Triplex- Kaschierfolien (auch mit Aluminium- Folie) hergestellte flexible Verpackungen gehören zum mittleren Qualitätssegment. Sie kommen bei flüssigen, pastösen sowie sterilisierbaren Füllgütern zur Anwendung. Ein sehr hohes Leistungsvermögen besitzen Triplex- oder Quadroplex- Laminate, die sich besonders für aggressive Verpackungsgüter mit höchsten Barriereanforderungen eignen. Solche Verbunde erfordern oft auch Sterilisierfestigkeit bis 135 °C. Die Trockenauftragsgewichte lösemittelhaltiger Kaschierklebstoffe variieren zwischen 2,5 g/m2 (GP) und 5 g/m2 (HP).
Demgegenüber schwanken die Auftragsgewichte lösemittelfreier Klebstoffe zwischen 1,0 g/m2 (GP) und 3,0 g/m2 (MP). Bei der Produktion von GP – Laminaten dominieren die lösemittelfreien Klebstoffe. Beim Vergleich der Kaschierkleberkosten (Cent/ m2) liegt dieser Kaschierkleber-Typ deutlich unter dem der lösemittelhaltigen Klebstoffe. Mit modernen LF-Klebern ist die Produktion von Mehrlagenverbunden ohne weiteres möglich. Selbst mit Aluminiumfolie aufgebaute Verbunde lassen sich bis 135 °C sterilisieren. Dabei ist jedoch zu beachten, dass bei LF- und LH-Klebstoffen, die auf der Basis aromatischer Isocyanate aufgebaut sind, beginnend ab 105 °C und steigend bis 135 °C Sterilisationszeit, die Hydrolyse der vernetzten Klebstoffschicht einsetzt und es zur Neubildung von primären aromatischen Aminen (PAA) kommt. Selbstverständlich spielt bei diesen Vorgängen die Sterilisationszeit eine entscheidende Rolle.
Gute Aussichten und nicht ersetzbar
LF- und LH-Kaschierkleber bieten durchaus Spielraum für weitere Optimierungen. Dabei müssen die Kaschierfolien für zukünftige Neuentwicklungen bei flexiblen Verpackungen den sich schnell verändernden Anforderungen im globalen Markt Rechnung tragen. Ein gutes Beispiel hierfür sind die modernen LH- und LF-Kaschierklebstoffe auf Basis aliphatischer Isocyanate. Sie sind auch bei hohen Temperaturen sterilisierbar (bis 135 °C) und zeigen eine überragende Füllgutbeständigkeit.
Können Extrusionskaschierung oder Blasfolienextrusion (z.B. Triple- Bubble) die klassische LH- oder LF-Kaschierung ersetzen? Dies ist eine häufig diskutierte Frage. Die Antwort darauf fällt eindeutig aus: In absehbarer Zeit wird dies nicht geschehen. Zwar lassen sich zum Beispiel Aluminiumverbunde mit der Extrusionskaschierung herstellen, doch wirtschaftlich sinnvoll ist dies nur bei entsprechenden Losgrößen. Zudem lassen sich Hochbarriereverbunde aus mit Siliziumoxid (SiOx) oder Aluminiumoxid (AlOx) bedampften Folien nicht mit Extrusionskaschierung oder Blasfolienextrusion herstellen. Außerdem ist der Kaschiervorgang mit LH – oder LF–Klebstoffen sehr flexibel, da sie die Produktion unterschiedlichster Substratverbunde ermöglichen. Ein weiterer Vorteil ist, dass die Investition in eine Kaschiermaschine sehr viel günstiger ist, als die in eine Anlage für Extrusionskaschierung oder Blasfolienextrusion.
Testservice:
Im Testservice Inno-Letter veröffentlichen wir News rund um Prüfungen für Folienverpackungen insbesondere die, die wir selber anbieten: http://www.innoform-testservice.de/tpages/benefit/qualitycontrol.php
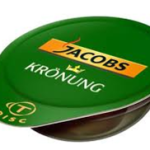 . Auf der diesjährigen Tagung Barriere-Verbundfolien – Verbesserte Haltbarkeit von Lebensmitteln auf der Festung Marienberg in Würzburg am 23./24.September referiert Helmut Später über neue und weiter entwickelte Lösungen für Migrations- und Aromabarrieren. Er vertritt die Meinung, dass sich anorganische Schichten auf Behältern durchsetzen werden und gibt einen Ausblick nach ca. 40 Jahren Flexpack Barrierefolien. Ein weiterer Schwerpunkt seines Vortrags liegt auf typischen Verbesserungen durch anorganische Barrieren (Migration, Haltbarkeit von Füllgütern etc.)
Auf die Frage, welchen Nutzen er mit seinen Entwicklungen und Produkten in Hinblick auf Barriereverpackungen und seinen Vortrag stiftet, antwortet er entsprechend konsequent:
Chemisch inerte Barriereschichten geben hohe Produktsicherheit und Qualitätserhalt für Food – und Pharmaprodukte – da sie “neben der normalen Barriere”
gegen Gas- und Wasserdampfpermeation auch die Migration / Wechselwirkung aus Umwelt und Verpackung zum Produkt und aus dem Produkt verhindern!
Als besonderen Trend bei Barrierefolien und Behältern mit Barriereschicht gilt für ihn das Motto “Ressourceneffizienz”: die einzusetzenden Rohstoffe werden sicher knapper / teurer u n d jedes eingesparte Gramm Material hilft die Umweltbelastung zu reduzieren!!
Seien Sie gesannt auf seinen Vortrag am 1. Veranstaltungstag in Würzburg!
 , welche ursprünglich zur reinen Polyethylen-Produktion vorgesehen war, durch entsprechende Nachrüstungen auf 5 oder mehr Schichten zur Produktion von Barrierestrukturen hochgerüstet werden.
Zudem können durch entsprechende Modifikationen Leistungssteigerungen sowie Energieeinsparungen generiert werden. Denn neben der Möglichkeit Schichtdicken zu reduzieren („Downgauging“) sind dies entscheidende Faktoren zur Erhöhung der Produktivität bei gleichzeitig geringeren Produktionskosten, die insb. bei Barriereverpackungen eine wichtige Rolle einnehmen.
Was die Trends betrifft, so vertritt er mehrere Blickwinkel:
Sicherlich gibt es verschiedene Trends im Bereich der Barrierefolien.
Zu nennen wäre hier bspw. die Verwendung von immer mehr Folien-Schichten, so dass heute Extrusionswerkzeuge für bis zu 9 und mehr Schichten
 am Markt existieren. Dies ist auch dadurch begründet, dass Blas- als auch Gießfolien extrudierte Barriereverpackungen heutzutage stärker am Markt verbreitet sind, als dies noch vor einigen Jahren der Fall gewesen ist; Stichwort Substitution von bspw. Glas- oder Aluverpackungen.
Ein weiterer Trend ist in Richtung mehr Funktionalität, wie Beeinflussung der Eigenschaftsprofile, begründet. Zu nennen wären hier u.a. der steigende Bedarf an Convenience-Produkten, d.h. lange Haltbarkeit in kleinen Gebinden, auch für die wachsende Anzahl an Single-Haushalten.
Sicherlich ist auch der Kostendruck ein wesentlicher Aspekt. Denn neben den eigentlichen Rohstoffkosten sind auch die Produktionskosten, wie Energie-, Personal- und Maschinenkosten, nicht zu vernachlässigen.
Ein Trend geht hierbei sicherlich auch in Richtung Downgauging („Schichtdickenreduzierung“).
Seien Sie gespannt auf seinen Vortrag am 24. September in Würzburg!
 Jedes Unternehmen der Fertigungskette erstellt für das von ihm vertriebene Produkt eine Konformitätserklärung, bzw. stellt hinreichende Informationen zur Beurteilung der lebensmittelrechtlichen Konformität durch die nachfolgenden Unternehmen zur Verfügung. Bei der Konformitätserklärung für die fertige Verpackung handelt es sich um eine Zusammenfassung aller Informationen, die innerhalb der Lieferkette zusammengetragen werden. Zur Kontrolle der Angaben aus den Konformitätserklärungen sind GC-MS- Screenings eine kostengünstige und geeignete Möglichkeit, um zu prüfen, ob die Angaben hinsichtlich einzuhaltender Grenzwerte vollständig sind.
1.3 Orientierungsprüfungen zur Einhaltung von Begrenzungen von
Stoffen
In der Unionsliste der Verordnung (EU) Nr. 10/2011 ist eine Vielzahl an Monomeren, Hilfsstoffen und Additiven aufgeführt, die zur Herstellung von Kunststoffverpackungen eingesetzt werden können. Einige dieser Stoffe können über Screeningmethoden halbquantitativ in einer einzigen Analyse bestimmt werden. Ist sichergestellt, dass die vorgefundenen Stoffe in der verwendeten Simulanz besser löslich sind als im bestimmungsgemäß vorgesehenen Lebensmittel oder der geregelten Simulanz, so kann bei deutlicher Unterschreitung des Grenzwertes (z.B. bis max 20 % des Grenzwertes) auf sehr wirtschaftliche Weise eine Konformität abgeleitet werden. Dieses trifft in vielen Fällen zu.
2 Welche Arten von Screenings gibt es?
Wie im dritten Teil dieser Inno-Letter Serie erläutert, gibt es eine Vielzahl an Stoffen mit unterschiedlichen Eigenschaften, die mit unterschiedlichen Methoden analysiert werden können. Für die Bewertung sind Stoffe mit einer Molekülgröße bis 1000 Dalton entscheidend. Um möglichst viele NIAS nachweisen zu können, ist eine Kombination aus unterschiedlichen Methoden wie GC/MS, Headspace-GC/MS, LC-TOF, LC-UV, LC-MS, ICP notwendig. Hierbei ist die Identifizierung besonders schwierig. Bisher gibt es noch keine einheitliche Methode.
Sehr häufig wird die GC/MS angewendet. Hier wird ein Migratansatz mit Ethanol 95%, Isooctan oder Poly(2,6-diphenyl-p-phenylenoxid) (Tenax ®) durchgeführt. Dem Migrat wird ein interner Standard zugesetzt, was eine halbquantitative Mengenbestimmung aller nachgewiesenen Stoffe ermöglicht, ohne eine aufwändige Einzelkalibrierung für jede einzelne Substanz durchführen zu müssen.
Die Messung auf Anwesenheit flüchtiger Stoffe kann bekanntlich nicht über einen Migrationsansatz mit einer flüssigen Simulanz erfolgen; dafür wird die Einfachgasextraktion nach der Headspace- Methode mit nachgeschalteter GC/MS- Detektion verwendet.
3 Wie sieht das Ergebnis aus?
 Gerne übernehmen wir die Konformitätsarbeit für Sie. Für ein unverbindliches Angebot sprechen Sie mich bitte an:
Heike Schwertke
+49 441 9498614
Heike.Schwertke@innoform.de
Testservice:
Im Testservice Inno-Letter veröffentlichen wir News rund um Prüfungen für Folienverpackungen insbesondere die, die wir selber anbieten: http://www.innoform-testservice.de/tpages/benefit/qualitycontrol.php
Im vierten Teil des INNOLETTERS werden wir uns mit dem 10 ppb-Screening und der Beurteilung von Verunreinigungen (NIAS = non-intentionally added substances) und Abbauprodukten beschäftigen.


 Peelbarkeit (kontrollierte Öffnungskraft der Versiegelung). Bei den Kaschierfolien handelt es sich um mehrere Substratlagen (z.B. Kunststoff- und Aluminiumfolien, Papiere), die entweder inline oder durch einen separaten Arbeitsschritt mittels Klebstoffauftrag miteinander verbunden werden. So haben beispielsweise derart hergestellte Folienverbunde deutlich andere Eigenschaften als Coex-Folien. Dabei ist, für das fehlerfreie Herstellen von Verbundfolien, der verwendete Klebstoff von entscheidender Bedeutung.