Kategorie: Lebensmittelverpackung

Primärverpackungen für Lebensmittel

  • Beschleunigte Lagerung von Papierverbunden: Barriereeigenschaften und Langzeitstabilität fundiert bewerten

    Beschleunigte Lagerung von Papierverbunden: Barriereeigenschaften und Langzeitstabilität fundiert bewerten

    Wie verändern sich Papierverbunde über die Zeit? Beschleunigte Lagerungsversuche und anschließende Materialprüfungen helfen, Alterungseffekte frühzeitig zu erkennen und Verpackungskonzepte fundiert zu bewerten.
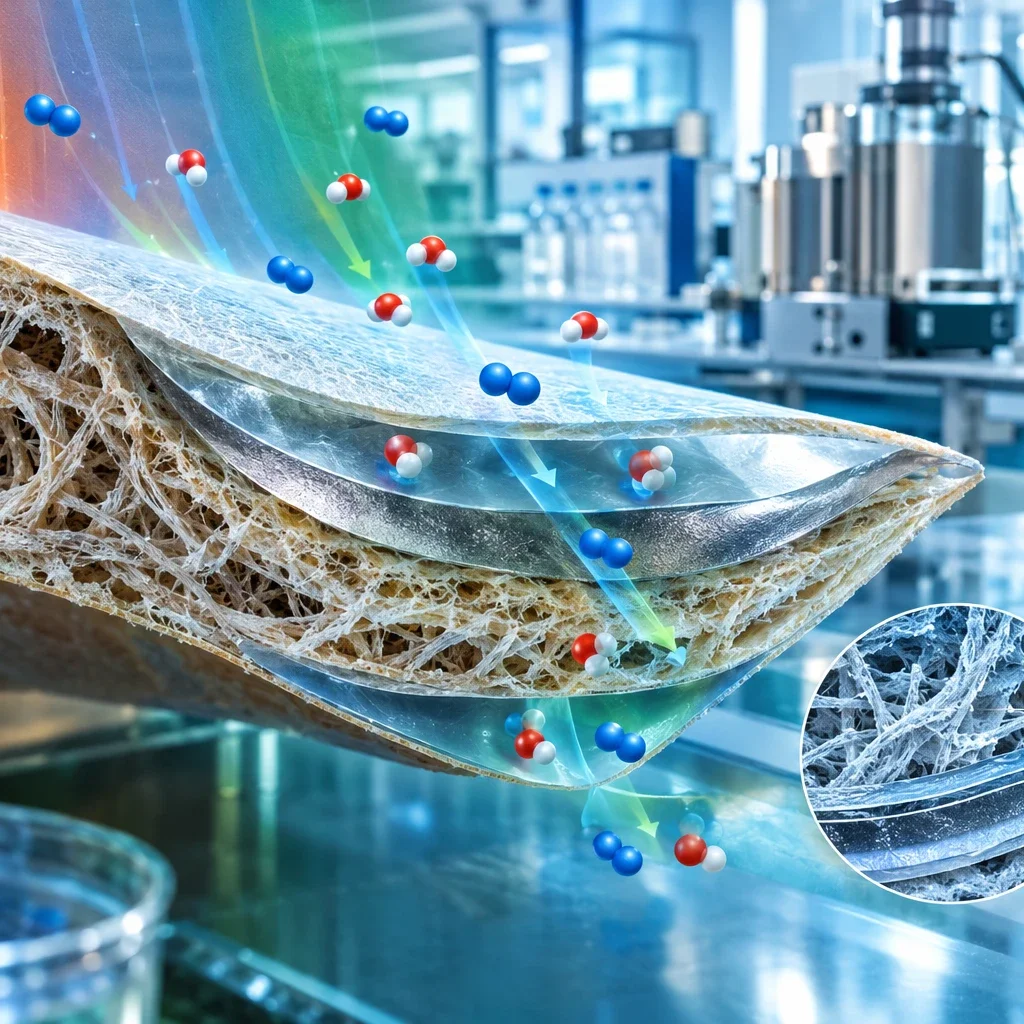
    Quadratisches Beitragsbild: Papierverbund-Laminat mit Barriereschichten, Laborhintergrund und Moleküle

    Nachhaltige Verpackungen brauchen mehr als gute Anfangswerte

    Der Umstieg auf papierbasierte Verpackungslösungen nimmt kontinuierlich zu. Getrieben durch Nachhaltigkeitsziele, regulatorische Anforderungen und den Wunsch nach höherer Recyclingfähigkeit entstehen immer neue Papierverbunde für Lebensmittel, Konsumgüter und technische Anwendungen.

    Wie verhält sich die Verpackung nach Monaten oder Jahren der Lagerung?

    Eine Verpackung muss die für den jeweiligen Anwendungsfall relevanten Produkteigenschaften über die gesamte vorgesehene Nutzungsdauer erhalten. Je nach Füllgut kann dies den Schutz vor Feuchtigkeitsaufnahme, Sauerstoffzutritt, Aromaverlusten oder Öldurchtritt umfassen. Hier setzen beschleunigte Lagerungsversuche und anschließende Materialprüfungen an.

    Die Herausforderung bei Papierverbunden

    Papier bietet einige ökologische Vorteile. Gleichzeitig unterscheidet es sich grundlegend von klassischen Kunststoffverbunden.

    Während viele Folien ihre Funktionseigenschaften überwiegend aus ihrer Polymerstruktur beziehen, bestehen Papierverbunde aus mehreren Schichten unterschiedlicher Materialien. Papierlagen, Beschichtungen, funktionelle Barriereschichten oder Siegelschichten müssen dauerhaft zusammenwirken.

    • Feuchtigkeitseinwirkung
    • Temperaturschwankungen
    • Alterung von Beschichtungen
    • Veränderungen an Klebstoffsystemen
    • Mechanische Beanspruchungen während Transport und Lagerung

    Diese Einflüsse können dazu führen, dass sich funktionale Eigenschaften im Laufe der Zeit verändern, obwohl das Material unmittelbar nach der Herstellung noch alle Anforderungen erfüllt.

    Warum reale Lagerzeiten oft keine Option sind

    Wer wissen möchte, wie sich ein Verpackungsmaterial nach zwei, drei oder sogar fünf Jahren verhält, könnte theoretisch einfach abwarten. Für die Produktentwicklung ist das jedoch selten praktikabel. Neue Verpackungskonzepte müssen innerhalb deutlich kürzerer Entwicklungszyklen bewertet werden. Hersteller benötigen frühzeitig Daten für Entwicklungsentscheidungen, Freigaben oder Risikobewertungen.

    Hier bieten beschleunigte Lagerungsversuche eine praxisnahe Entscheidungshilfe. Unter erhöhten Temperaturen können Alterungsprozesse gezielt beschleunigt werden. Auf Basis eines festgelegten Modells, beispielsweise unter Anwendung des Arrhenius-Ansatzes, wird eine längere reale Lagerzeit rechnerisch einer kürzeren Prüfdauer bei erhöhter Temperatur gegenübergestellt.

    Wichtig ist: Schnellalterungsversuche liefern keine exakte Vorhersage der tatsächlichen Haltbarkeit. Erhöhte Temperaturen können einzelne Alterungseffekte überzeichnen, während andere Effekte aufgrund der verkürzten Zeit unterschätzt werden können. Die Ergebnisse sollten deshalb als Richtwerte und als Baustein des Risikomanagements verstanden werden.

    Klimatische Randbedingungen nicht unterschätzen

    Gerade bei Papierverbunden hängt das Prüfergebnis stark von den Umgebungsbedingungen ab. Papier ist hygroskopisch und reagiert auf Änderungen der Luftfeuchtigkeit. Dadurch können sich unter anderem Steifigkeit, Festigkeit, Dimensionsstabilität und Barriereeigenschaften verändern.

    Die Bedingungen während Lagerung, Konditionierung und Prüfung sollten daher an den vorgesehenen Anwendungsfall angepasst, sorgfältig festgelegt und vollständig dokumentiert werden. Nur unter vergleichbaren Bedingungen lassen sich Veränderungen belastbar bewerten.

    Der Nachweis erfolgt durch anschließende Funktionsprüfungen

    Eine beschleunigte Lagerung allein beantwortet noch nicht die entscheidende Frage: Hat sich die Schutz- oder Gebrauchsfunktion des Materials verändert? Deshalb werden die gealterten Proben mit einer geeigneten Nullprobe oder mit Ausgangswerten verglichen.

    Je nach Anwendung stehen Permeationsprüfungen oder Dichtheitsprüfungen im Fokus:

    • Sauerstoffdurchlässigkeit (OTR)
    • Wasserdampfdurchlässigkeit (WVTR)
    • Dichtheit von Verpackungen und Verpackungskomponenten

    Temperatur und relative Luftfeuchtigkeit beeinflussen Permeationsraten. Die Prüfbedingungen müssen deshalb zur realen Anwendung passen und bei der Interpretation der Ergebnisse berücksichtigt werden. Die Messung zeigt, ob sich die Durchlässigkeit des Materials oder der Verpackung infolge der Lagerung verändert hat.

    Alterung betrifft mehr als nur die Barriere

    Für eine fundierte Bewertung der Langzeitstabilität reicht eine einzelne Prüfung oftmals nicht aus. Papierverbunde sind komplexe Materialsysteme. Veränderungen können an unterschiedlichen Stellen auftreten und sich nicht nur in veränderten Permeationswerten zeigen. Häufig ist daher eine anwendungsbezogene Kombination mehrerer Prüfmethoden sinnvoll.

    Verbundhaftung und Schichtverbund

    Viele moderne Papierverpackungen bestehen aus mehreren Funktionsebenen. Papierlagen werden mit Barrierebeschichtungen, Siegelschichten oder dünnen Polymerlagen kombiniert. Temperatur- und Alterungseinflüsse können die Haftung zwischen diesen Schichten verändern. Eine verringerte Verbundhaftung kann zu Delaminationen führen. Abhängig vom Aufbau können daraus Funktionseinbußen entstehen, beispielsweise bei der mechanischen Stabilität oder einzelnen Barrierefunktionen. Schälprüfungen und Untersuchungen der Verbundhaftung liefern Informationen über die Dauerhaftigkeit des Materialaufbaus.

    Fettdichte und Ölbeständigkeit

    Bei Verpackungen für Backwaren, Süßwaren, Snacks oder andere fetthaltige Lebensmittel kann die Fettdichte eine zentrale Rolle spielen. Temperatur- und Feuchteeinflüsse können Struktur oder Oberflächencharakteristik funktioneller Barrierebeschichtungen verändern. Ob sich dies auf die Fettdichte auswirkt, muss durch eine geeignete, anwendungsbezogene Prüfung untersucht werden. Die Prüfung sollte dabei zum vorgesehenen Füllgut, zur Kontaktzeit und zur späteren Beanspruchung passen.

    Mechanische Eigenschaften

    Papier reagiert empfindlich auf klimatische Einflüsse. Abhängig von Konstruktion und Anwendung können deshalb zusätzlich folgende Eigenschaften untersucht werden:

    • Zugfestigkeit
    • Reißkraft und Weiterreißverhalten
    • Steifigkeit
    • Falt- und Knickbeständigkeit
    • Durchstoß- oder Berstverhalten

    Eine Verpackung kann trotz stabiler Barrierewerte in der Praxis ungeeignet werden, wenn ihre mechanische Stabilität während der Lagerung deutlich nachlässt.

    Siegeleigenschaften und Dichtheit

    Bei flexiblen Verpackungen wird die Gesamtfunktion maßgeblich durch Siegelnähte, Klebungen und Verschlussbereiche beeinflusst. Deshalb können Prüfungen der Nahtfestigkeit, des Siegelverhaltens oder der Dichtheit wichtige Bestandteile eines Alterungsprogramms sein. Für Papierverbunde mit thermisch siegelbaren Funktionsschichten ist zu prüfen, ob die vorgesehene Verarbeitung und die Festigkeit der Verbindung nach der Lagerung erhalten bleiben.

    Optische und sensorische Eigenschaften

    Auch optische und sensorische Veränderungen können für Produktschutz und Marktakzeptanz relevant sein. Typische Prüffragen betreffen:

    • Verfärbung oder Vergilbung
    • Veränderungen des Oberflächenbildes
    • Geruchsentwicklung oder sensorisch wahrnehmbare Stoffübergänge
    • Veränderungen von Bedruckbarkeit und Haptik

    Praxisbeispiel: Papierverbund für trockene Lebensmittel

    Ein allgemeines Praxisbeispiel ist die Entwicklung eines Papierverbundes für Cerealien, Milchpulver, Instantprodukte oder Trockenmischungen. Bei solchen Anwendungen steht häufig der Schutz vor Feuchtigkeitsaufnahme im Vordergrund. Bei oxidationssensitiven Produkten kann zusätzlich eine Sauerstoffbarriere erforderlich sein.

    Zunächst werden die relevanten Eigenschaften an einer Nullprobe bestimmt. Anschließend erfolgt die beschleunigte Lagerung unter festgelegten Bedingungen. Nach definierten Entnahmezeitpunkten werden die ausgewählten Prüfungen wiederholt, beispielsweise WVTR, OTR, Verbundhaftung, Fettdichte, mechanische Kennwerte, Siegeleigenschaften oder Dichtheit.

    Der Vergleich zeigt, ob die für den Anwendungsfall relevanten Eigenschaften stabil bleiben oder ob sich Veränderungen abzeichnen. Auf dieser Grundlage können Materialaufbau, Beschichtung, Verarbeitung oder Prüfprogramm gezielt weiterentwickelt werden.

    Grenzen der beschleunigten Alterung

    Beschleunigte Lagerung ist kein vollständiger Ersatz für eine Auslagerung unter Realbedingungen. Nicht jeder Alterungsmechanismus folgt demselben Temperaturmodell. Auch relative Luftfeuchtigkeit, mechanische Belastung, Licht, Sauerstoffangebot, Füllgutkontakt und Wechselklimata können die Alterung beeinflussen.

    Für kritische Anwendungen ist es daher sinnvoll, beschleunigte Versuche mit parallelen Realzeitlagerungen zu kombinieren. Die Schnellalterung liefert frühzeitig Hinweise, während die Echtzeitlagerung der späteren Absicherung des gewählten Ansatzes dient.

    Nachhaltigkeit braucht Langzeitstabilität

    Papierverbunde gelten als wichtiger Baustein zukünftiger Verpackungskonzepte. Damit nachhaltige Lösungen auch funktional überzeugen, müssen sie ihre Leistungsfähigkeit über die vorgesehene Nutzungsdauer nachweisen.

    Die Kombination aus beschleunigter Lagerung und anschließenden, anwendungsbezogenen Prüfungen liefert hierfür eine wertvolle Datengrundlage. Permeationsmessungen können dabei durch Untersuchungen der Verbundhaftung, Fettdichte, Dichtheit, Siegelqualität sowie mechanischer und sensorischer Eigenschaften ergänzt werden.

    So lassen sich Risiken frühzeitig erkennen, Materialien gezielt optimieren und Entwicklungsentscheidungen fundierter treffen. Denn nicht allein die Materialauswahl entscheidet über den Erfolg einer Verpackung, sondern ihre Fähigkeit, die geforderte Funktion unter den vorgesehenen Bedingungen zuverlässig zu erfüllen.

    Fragen und Anregungen zu Prüfprogrammen für Papierverbunde senden Sie bitte an daniel.wachtendorf daniel.wachtendorf@innoform.de
  • IFS Leitfaden Lebensmittelverpackungen jetzt auch auf Deutsch verfügbar

    IFS Leitfaden Lebensmittelverpackungen jetzt auch auf Deutsch verfügbar

    Der bereits 2024 veröffentlichte IFS Packaging Guideline (Version 2.1) steht nun auch in deutscher Sprache zur Verfügung. Der Leitfaden erleichtert deutschsprachigen Unternehmen den Zugang zu wichtigen Informationen und praxisnahen Empfehlungen rund um die Sicherheit von Lebensmittelverpackungen.

    Das Wichtigste in Kürze

    • Die IFS Packaging Guideline v2.1 ist ab sofort auch auf Deutsch verfügbar.
    • Sie richtet sich in erster Linie an Lebensmittelhersteller und stärkt die Zusammenarbeit entlang der Lieferkette.
    • Grundlage ist IFS Food Version 8; für Verpackungshersteller ist zusätzlich IFS PACsecure maßgeblich.
    • Fokus auf die europäische Gesetzgebung – nationale Vorschriften sind ergänzend zu beachten.
    • Innoform hat den Leitfaden mit fachlichen Anmerkungen und Verbesserungsvorschlägen unterstützt.

    An wen richtet sich der Leitfaden?

    Wie bereits in der Einleitung beschrieben, richtet sich die Veröffentlichung in erster Linie an Lebensmittelhersteller. Ziel ist es, die Zusammenarbeit innerhalb der Lieferkette zu stärken, die Bereitstellung sicherer Produkte zu unterstützen und Verantwortlichkeiten entlang der Wertschöpfungskette transparenter zu gestalten.

    Die Anforderungen in IFS Food Version 8 sowie dieses Leitfadens betreffen Hersteller von Verpackungsmaterialien in erster Linie indirekt. Für Verpackungshersteller ist insbesondere der IFS PACsecure maßgeblich. Dennoch wurden wesentliche Inhalte und grundlegende Anforderungen daraus in den vorliegenden Leitfaden integriert, um ein einheitliches Verständnis innerhalb der Lieferkette zu fördern.

    Worauf konzentriert sich der Leitfaden?

    Der Leitfaden konzentriert sich auf die Anforderungen der europäischen Gesetzgebung. Darüber hinaus können in einzelnen EU-Mitgliedstaaten zusätzliche nationale Vorschriften gelten, die ebenfalls zu berücksichtigen sind. Auch Unternehmen außerhalb der Europäischen Union können den Leitfaden als wertvolle Orientierungshilfe nutzen. Maßgeblich bleibt jedoch stets die jeweils geltende nationale Gesetzgebung.

    👉 Der Leitfaden bietet Unternehmen der Lebensmittel- und Verpackungsindustrie eine praxisnahe Hilfestellung zur Umsetzung regulatorischer Anforderungen und zur Förderung einer sicheren und transparenten Lieferkette.

    Innoform hat die Erstellung des IFS Leitfadens aktiv begleitet und konnte seine langjährige Expertise durch fachliche Beiträge und Kommentare in die Entwicklung einbringen.

    Häufige Fragen zum IFS Leitfaden

    Was ist die IFS Packaging Guideline?

    Die IFS Packaging Guideline (aktuell Version 2.1) ist ein von IFS herausgegebener Leitfaden, der praxisnahe Empfehlungen und Anforderungen rund um die Sicherheit von Lebensmittelverpackungen bündelt. Er hilft Unternehmen, regulatorische Anforderungen entlang der Lieferkette einheitlich umzusetzen. Seit 2024 verfügbar, steht er nun auch auf Deutsch bereit.

    An wen richtet sich der Leitfaden?

    In erster Linie an Lebensmittelhersteller. Ziel ist es, die Zusammenarbeit in der Lieferkette zu stärken, die Bereitstellung sicherer Produkte zu unterstützen und Verantwortlichkeiten transparenter zu machen. Hersteller von Verpackungsmaterialien sind meist indirekt betroffen.

    Was ist der Unterschied zwischen IFS Food Version 8 und IFS PACsecure?

    IFS Food Version 8 ist der Standard für Lebensmittelhersteller und betrifft Verpackungsmaterialhersteller nur indirekt. Für Verpackungshersteller selbst ist der IFS PACsecure maßgeblich. Wesentliche Inhalte aus PACsecure wurden in den Leitfaden integriert, um ein einheitliches Verständnis innerhalb der Lieferkette zu fördern.

    Welche gesetzlichen Anforderungen deckt der Leitfaden ab?

    Er konzentriert sich auf die Anforderungen der europäischen Gesetzgebung zu Lebensmittelkontaktmaterialien. Zusätzlich können in einzelnen EU-Mitgliedstaaten nationale Vorschriften gelten, die ergänzend zu berücksichtigen sind.

    Ist der Leitfaden auch außerhalb der EU nutzbar?

    Ja. Auch Unternehmen außerhalb der Europäischen Union können den Leitfaden als wertvolle Orientierungshilfe nutzen. Maßgeblich bleibt jedoch stets die jeweils geltende nationale Gesetzgebung.

    Wo erhalte ich die deutsche Fassung des Leitfadens?

    Die IFS Packaging Guideline v2.1 steht auf der Website von IFS als PDF – jetzt auch in deutscher Sprache – zum Download bereit. Den direkten Link finden Sie oben in diesem Beitrag.

    Welche Rolle hatte Innoform bei dem Leitfaden?

    Innoform hat die Erstellung des Leitfadens aktiv begleitet und langjährige Expertise durch fachliche Beiträge und Kommentare eingebracht. Der Innoform Testservice unterstützt Unternehmen zudem bei Konformitätsprüfungen an Lebensmittelkontaktmaterialien.

    Verwandte Artikel

  • Lebensmittelrecht und PPWR im Wandel

    Lebensmittelrecht und PPWR im Wandel

    Was Hersteller von Lebensmittelverpackungen wissen sollten

    Die regulatorischen Anforderungen an Lebensmittelverpackungen nehmen kontinuierlich zu. Neben den etablierten Vorgaben des europäischen Lebensmittelrechts rücken durch die neue Packaging and Packaging Waste Regulation (PPWR) zunehmend Nachhaltigkeit, Recyclingfähigkeit und kritische Stoffgruppen wie PFAS in den Fokus. Gleichzeitig steigen die Anforderungen an Konformitätserklärungen, Migrationsprüfungen und die Bewertung von NIAS (Non Intentionally Added Substances).

    Im Innoform Podcast diskutierten Karsten Schröder und Heike Schwertke, Prokuristin und Leiterin des Bereichs Konformitätsarbeit beim Innoform Testservice, die wichtigsten Entwicklungen und Herausforderungen für Verpackungshersteller, Verarbeiter und Inverkehrbringer von Lebensmittelkontaktmaterialien.

    Die europäische Gesetzgebung für Lebensmittelkontaktmaterialien

    Die rechtliche Grundlage für Lebensmittelkontaktmaterialien bildet die europäische Rahmenverordnung (EG) Nr. 1935/2004. Sie gilt für sämtliche Materialien, die mit Lebensmitteln in Kontakt kommen – unabhängig davon, ob es sich um Kunststoffe, Papier, Glas, Metall oder andere Werkstoffe handelt.

    Ziel ist es sicherzustellen, dass keine Stoffe in Mengen auf Lebensmittel übergehen, die die Gesundheit gefährden oder die Eigenschaften des Lebensmittels unzulässig verändern.

    Für Kunststoffe existiert mit der Verordnung (EU) Nr. 10/2011 eine detaillierte Einzelmaßnahme. Sie regelt unter anderem:

    • Welche Stoffe eingesetzt werden dürfen
    • Welche Grenzwerte einzuhalten sind
    • Wie Migrationsprüfungen durchzuführen sind
    • Welche Informationen entlang der Lieferkette weitergegeben werden müssen

    Kunststoffe gehören damit zu den am umfassendsten geregelten Verpackungsmaterialien im Lebensmittelkontakt. Anders sieht dies bei anderen Werkstoffgruppen wie Druckfarben oder Papier aus, für die häufig nationale Regelungen herangezogen werden müssen.

    Konformitätserklärungen: Das Rückgrat der Lieferkette

    Eine Konformitätserklärung ist weit mehr als ein formales Dokument. Sie dient dazu, Informationen über eingesetzte Stoffe, Grenzwerte und Verwendungsbedingungen entlang der gesamten Lieferkette weiterzugeben.

    Der Rohstoffhersteller informiert den Polymerhersteller, dieser den Folienhersteller und schließlich den Verpackungshersteller. Erst dadurch kann der Lebensmittelproduzent beurteilen, ob ein Material für seinen Anwendungsfall geeignet ist.

    Besonders wichtig sind dabei Angaben zu:

    • spezifisch reglementierten Substanzen
    • zulässigen Temperaturbereichen
    • Kontaktdauer
    • Lebensmittelarten
    • durchgeführten Prüfungen und Berechnungen

    Eine Konformitätserklärung ersetzt jedoch keine Prüfungen. Sie muss jederzeit durch technische Unterlagen und belastbare Nachweise belegt werden können. Behörden können entsprechende Dokumentationen anfordern.

    Migration: Der entscheidende Nachweis

    Die zentrale Frage bei Lebensmittelkontaktmaterialien lautet:

    Welche Stoffe können tatsächlich in das Lebensmittel übergehen?

    Zur Beantwortung werden unterschiedliche Prüfansätze eingesetzt.

    Gesamtmigration

    Die Gesamtmigration bestimmt die gesamte Stoffmenge, die aus einem Material auf das Lebensmittel übergehen kann. Sie dient vor allem als Maß für die allgemeine Inertheit des Verpackungsmaterials.

    Spezifische Migration

    Hier werden einzelne Stoffe gezielt untersucht. Dies betrifft insbesondere Stoffe mit toxikologischer Relevanz oder festgelegten Grenzwerten. Die Prüfung dient dem Nachweis, dass diese Stoffe die zulässigen Übergangsmengen nicht überschreiten.

    Zusätzlich kommen heute zunehmend Modellrechnungen zum Einsatz, um auf Basis von Stoffeigenschaften und Materialdaten das Migrationsverhalten vorherzusagen.

    NIAS: Die oft unterschätzte Herausforderung

    Besondere Aufmerksamkeit gilt inzwischen den sogenannten NIAS (Non Intentionally Added Substances). Hierbei handelt es sich um Stoffe, die nicht absichtlich eingesetzt werden, sondern beispielsweise als:

    • Verunreinigungen
    • Abbauprodukte
    • Reaktionsprodukte
    • Oligomere

    im Material enthalten sind oder während der Herstellung entstehen.

    Während bekannte Rohstoffe und Additive häufig gut dokumentiert sind, stellen NIAS die Risikobewertung vor besondere Herausforderungen. Viele dieser Stoffe lassen sich nicht allein aus Rohstofflisten ableiten.

    Deshalb gewinnen umfassende Screening-Untersuchungen an Bedeutung. Beim Innoform Testservice werden hierfür beispielsweise GC-MS-Verfahren eingesetzt, mit denen auch unbekannte Stoffe identifiziert und bewertet werden können.

    Bisphenol A und die Neubewertung kritischer Stoffe

    Ein aktuelles Beispiel für die Dynamik der Regulierung ist Bisphenol A (BPA). Die Europäische Union hat die absichtliche Verwendung von BPA in den meisten Lebensmittelkontaktmaterialien inzwischen untersagt.

    Grundlage solcher Entscheidungen sind umfangreiche toxikologische Bewertungen durch Institutionen wie:

    • die Europäische Behörde für Lebensmittelsicherheit (EFSA)
    • das Bundesinstitut für Risikobewertung (BfR)

    Die Entwicklung zeigt, dass Hersteller ihre eingesetzten Stoffe kontinuierlich beobachten und regulatorische Veränderungen frühzeitig berücksichtigen müssen.

    PPWR: Nachhaltigkeit trifft Produktsicherheit

    Mit der Packaging and Packaging Waste Regulation (PPWR) entsteht eine zusätzliche regulatorische Ebene. Während das klassische Lebensmittelrecht vor allem den Verbraucherschutz adressiert, stehen bei der PPWR Aspekte wie:

    • Recyclingfähigkeit
    • Rezyklatgehalt
    • Ressourcenschonung
    • Stoffverbote
    • Kreislaufwirtschaft

    im Vordergrund.

    Besonders intensiv diskutiert werden derzeit PFAS. Diese Stoffgruppe wird häufig auch als „Ewigkeitschemikalien“ bezeichnet, da viele Vertreter in der Umwelt nur sehr schwer abbaubar sind. Die PPWR enthält bereits erste Beschränkungen und Anforderungen zur Deklaration entsprechender Stoffe.

    Darüber hinaus wird künftig eine zusätzliche Konformitätserklärung gefordert, die Informationen zu Recyclingfähigkeit, PFAS-Gehalten, Schwermetallen und weiteren umweltrelevanten Aspekten enthalten soll.

    Wo Unternehmen heute die größten Risiken haben

    Aus Sicht der Praxis zeigen sich derzeit vor allem drei kritische Bereiche:

    1. Importierte Materialien

    Importeure übernehmen rechtlich die Herstellerverantwortung. Konformitätserklärungen allein reichen nicht aus. Erforderlich sind belastbare technische Unterlagen und Prüfberichte, die die enthaltenen Aussagen belegen.

    2. Unzureichende Rohstoffinformationen

    Gerade bei Stoffen mit technischen Reinheiten von beispielsweise 80–90 % fehlen häufig Informationen über Nebenbestandteile, Verunreinigungen oder Reaktionsprodukte. Diese Daten werden aber zunehmend für die NIAS-Bewertung benötigt.

    3. Rezyklate im Lebensmittelkontakt

    Mit den steigenden Anforderungen der PPWR werden Recyclingmaterialien an Bedeutung gewinnen. Gleichzeitig stellen sie die Risikobewertung vor neue Herausforderungen, da zusätzliche NIAS, Additive und unerwartete Kontaminationen auftreten können.

    Paperization ist keine einfache Lösung

    Parallel zum Kunststoffrecycling wächst der Trend zur sogenannten „Paperization“, also zum Ersatz von Kunststoffanteilen durch papierbasierte Lösungen.

    Doch Papier löst die regulatorischen Herausforderungen nicht automatisch. Papier enthält ebenfalls Zusatzstoffe, Bindemittel, Druckfarben und funktionelle Beschichtungen. Zudem existiert bislang keine europaweite Einzelmaßnahme für Papier im Lebensmittelkontakt. Die Bewertung erfolgt häufig auf Basis nationaler Empfehlungen und Regelwerke.

    Hinzu kommt, dass Papier aufgrund seiner höheren Diffusionsoffenheit migrationsrelevante Fragestellungen teilweise sogar verstärken kann. Auch hier werden in den nächsten Jahren weitere Prüf- und Bewertungsverfahren erforderlich sein.

    Fazit

    Die Anforderungen an Lebensmittelverpackungen wachsen weiterhin. Klassische Themen wie Konformitätserklärungen, Migrationsprüfungen und Stoffbewertungen bleiben unverzichtbar. Gleichzeitig entstehen durch PPWR, PFAS-Regulierung, Recyclingquoten und Rezyklate neue Herausforderungen.

    Für Hersteller bedeutet dies vor allem eines:

    Transparente Lieferketten, belastbare Dokumentation und fundierte Prüfungen werden künftig noch wichtiger als heute.

    Nur wer seine Materialien, Rohstoffe und potenziellen Risiken kennt, wird langfristig sichere und rechtskonforme Verpackungslösungen anbieten können.

  • ISO/IEC 17025 – Akkreditierung als Qualitätsversprechen: Aufwand, Nutzen und die Realität im Laboralltag

    ISO/IEC 17025 – Akkreditierung als Qualitätsversprechen: Aufwand, Nutzen und die Realität im Laboralltag

    Die Akkreditierung eines Prüflaboratoriums nach ISO/IEC 17025 gilt als internationaler Goldstandard der Laborqualifikation. Doch was steckt hinter dem Zertifikat – und lohnt sich der Aufwand wirklich? Ein nüchterner Blick auf Anforderungen, Prozesse und konkreten Mehrwert.


    Was ist ISO/IEC 17025 – und warum ist sie relevant?

    Die ISO/IEC 17025 ist die weltweit gültige Norm für die Kompetenz von Prüf- und Kalibrierlaboratorien. Sie wird von nationalen Akkreditierungsstellen – in Deutschland durch die DAkkS (Deutsche Akkreditierungsstelle GmbH) – vergeben und ist die Grundlage für die internationale Anerkennung von Prüfergebnissen im Rahmen multilateraler Abkommen (z. B. ILAC MRA).

    Ohne Akkreditierung sind Prüfberichte in vielen regulierten Bereichen – Lebensmittelsicherheit, Medizintechnik, Verpackung, Bauwesen – schlicht nicht verkehrsfähig.


    Der Akkreditierungsprozess: Was Labore tatsächlich leisten müssen

    Eine Erstzertifizierung ist kein einmaliger Verwaltungsakt. Die Norm fordert ein vollständig dokumentiertes Managementsystem, das strukturelle, personelle und technische Anforderungen gleichermaßen abdeckt. Zu den zentralen Pflichten gehören:

    • Kompetenznachweis des Personals – Qualifikation, Schulungsnachweis und regelmäßige Bewertung aller prüfenden Mitarbeitenden
    • Rückverfolgbarkeit von Messungen – Kalibrierung aller Messmittel nach nationalen und internationalen Referenzstandards
    • Validierung und Verifizierung von Prüfmethoden – Eigenentwicklungen und normbasierte Methoden müssen nachweislich beherrscht werden
    • Umgebungsbedingungen und Gerätemanagement – kontrollierte, dokumentierte Prüfbedingungen als Voraussetzung für reproduzierbare Ergebnisse
    • Unparteilichkeit und Vertraulichkeit – strukturelle Maßnahmen gegen Interessenkonflikte, verankert in der Aufbauorganisation

    Hinzu kommen regelmäßige interne Audits, Managementbewertungen sowie externe Überwachungsaudits durch die Akkreditierungsstelle – in der Regel im Zweijahresrhythmus, mit vollständiger Wiederbegutachtung nach fünf Jahren.


    Der reale Aufwand – klar beziffert

    Ehrlichkeit ist hier geboten: Eine Erstakkreditierung bindet erhebliche Ressourcen. Erfahrungswerte zeigen, dass mittelgroße Laboratorien mit sechs bis zwölf Monaten Vorlaufzeit rechnen müssen. Die Hauptlast liegt in der Erstellung und Pflege eines Qualitätsmanagementsystems, der Methodenvalidierung sowie der Schulung und Qualifizierung des Personals.

    Laufende Kosten entstehen durch Kalibrierzyklen, Ringversuche zur Methodenbestätigung und den administrativen Aufwand der Auditierung. Wer diesen Aufwand unterschätzt, gefährdet nicht das Zertifikat – sondern die Glaubwürdigkeit des gesamten Betriebs.


    Der Mehrwert: Was Akkreditierung für Labore und deren Kunden bedeutet

    • Für das Labor:
      Systematisch bessere Prozesse, reduzierte Fehlerquoten, klare Verantwortlichkeiten und eine strukturierte Grundlage für die Weiterentwicklung von Prüfverfahren. Akkreditierung schafft intern Verbindlichkeit, die ohne externen Druck oft fehlt.
    • Für den Kunden:
      Akkreditierte Prüfberichte sind international anerkannt und gerichtsverwertbar. Die Rückverfolgbarkeit jeder Messung auf SI-Einheiten und die lückenlose Dokumentation schaffen ein Vertrauensniveau, das kein ISO-9001-Zertifikat allein erreicht. Für Unternehmen mit regulierten Lieferketten ist die Beauftragung eines akkreditierten Labors nicht Kür – sondern Pflicht.

    Fazit: Akkreditierung ist kein Selbstzweck

    ISO/IEC 17025 ist anspruchsvoll, teuer und aufwendig. Genau das ist ihr Wert. Labore, die diese Norm konsequent umsetzen, liefern messbar zuverlässigere Ergebnisse – und ihre Kunden können auf dieser Basis fundierte Entscheidungen treffen.

    Akkreditierung ist kein Marketinginstrument. Sie ist ein technischer Nachweis, der täglich neu verdient werden muss.

    Sie möchten wissen, ob Ihre Prüfergebnisse auf akkreditierter Basis erstellt werden? Sprechen Sie uns an – wir begleiten Sie durch den gesamten Prozess, transparent und ohne Versprechen, die wir nicht halten können.

  • NEU: PFAS-Analyse mittels Gesamtfluorbestimmung

    NEU: PFAS-Analyse mittels Gesamtfluorbestimmung

    Mit Inkrafttreten der PPWR-Verordnung (Verordnung (EU) 2025/40 über Verpackungen und Verpackungsabfälle) sind Erzeuger von Verpackungen ab dem 12. August 2026 verpflichtet, eine Konformitätserklärung gemäß Artikel 39 zu erstellen. Aus dieser muss hervorgehen, dass die Anforderungen gemäß der Artikel 5 bis 12 nachgewiesen bzw. bestätigt werden. 

    Der Artikel 5 Absatz 5 enthält dabei konkrete Grenzwerte für per- und polyfluorierte Alkylsubstanzen (PFAS) in Verpackungsmaterialien, die mit Lebensmitteln in Berührung kommen, und definiert ein dreistufiges Grenzwertsystem: 

    • 25 ppb für einzelne PFAS (gezielt analysiert), 
    • 250 ppb für die Summe dieser Stoffe sowie 
    • 50 ppm für den Gesamtgehalt an PFAS, einschließlich polymerer Verbindungen (ermittelt über den Gesamtfluorgehalt)

    Bei der Erstellung der Konformitätserklärung verlangt die PPWR, dass ein Konformitätsbewertungsverfahren gemäß Anhang VII durchgeführt wird. Dieses Verfahren wird durch eine technische Dokumentation unterstützt. Diese muss eine „angemessene Analyse und Bewertung der Risiken der Nichtkonformität“ enthalten und kann, falls erforderlich, durch Prüfberichte oder ähnliche Nachweise ergänzt werden (Anhang VII Artikel 2). 

    Wenn entlang der Lieferkette belegt ist, dass keine PFAS in den verwendeten Rohstoffen enthalten sind und während der Produktion in das Produkt gelangen können, kann bei entsprechender Risikobewertung auf analytische Prüfungen verzichtet werden. 

    Liegt jedoch keine zweifelsfreie Bestätigung vor (z.B. weil Informationen fehlen), ist es empfehlenswert, geeignete Prüfungen bzw. Plausibilitätskontrollen durchzuführen, um die PFAS-Freiheit des Verpackungsmaterials abzusichern. 

    In den meisten Folienverpackungen, insbesondere solchen aus PE und PP, ist davon auszugehen, dass sie PFAS enthalten. (Karsten Schröder)

    In einem Ende 2025 angekündigten Leitfaden der EU-Kommission zur PPWR-Verordnung wird folgende Analysenstrategie vorgeschlagen: 

    1. Bestimmung des Gesamtfluorgehalts (TF): Sofern der TF unterhalb von 50 ppm liegt, soll das Material als konform betrachtet werden, weitere Analysen sind nicht notwendig. 
    2. Liegt der Gesamtfluorgehalt über 50 ppm soll zwischen organischem Fluor (TOF) und anorganischem Fluor (TIF) unterschieden werden. Liegt der Gehalt an organischem Fluor unterhalb von 50 ppm, ist das Material als konform zu betrachten. Liegt der Gehalt oberhalb von 50 ppm, wäre das Material abschließend nicht-konform. Weitere Analysen zur Einhaltung der Grenzwerte gemäß Artikel 5 Absatz 5 a) und b) wären möglich, da das Material jedoch bereits als nicht-konform bewertet wurde, nicht vorgeschrieben bzw. empfehlenswert. 

    Um diesen Anforderungen gerecht zu werden, bietet der Innoform Testservice bereits seit Anfang 2025 Prüfungen des Gesamtfluorgehalts sowie des organischen Fluorgehalts (jeweils als Untervergabe) an. 

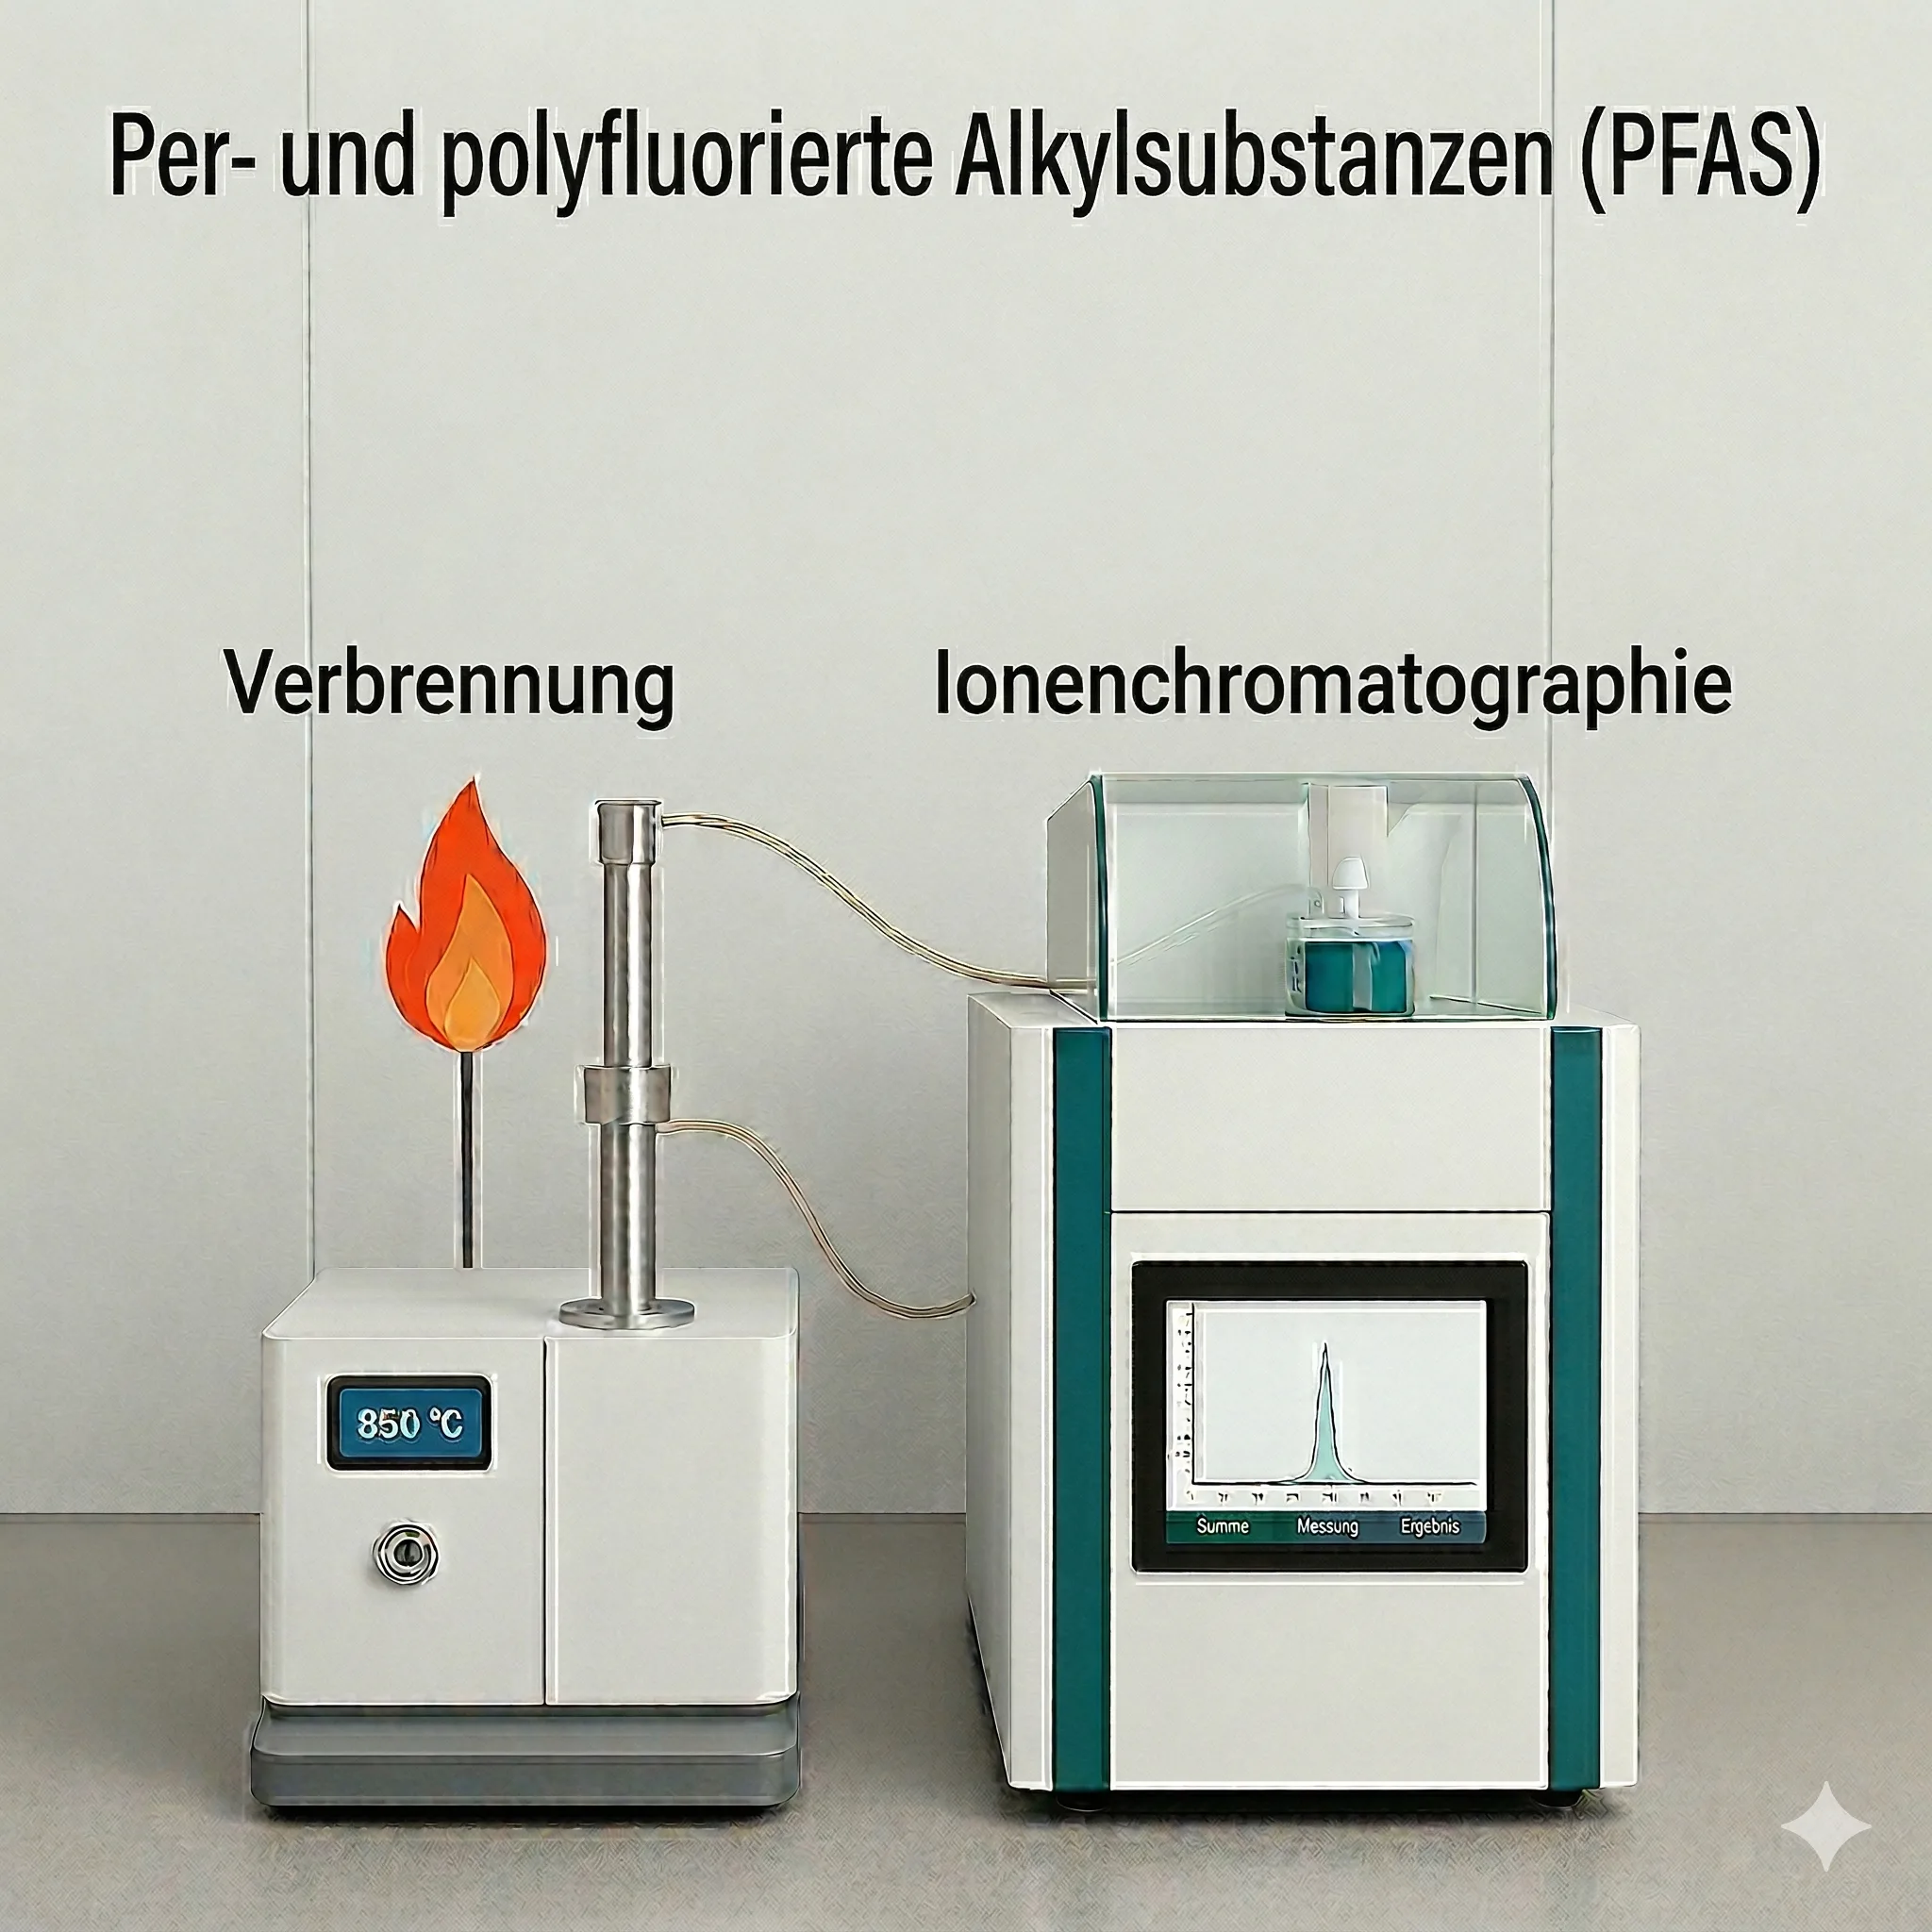
    Aufgrund der verstärkten Nachfrage hat der Innoform Testservice begonnen, eine eigene, interne Analysenmethode einzuführen. Mittels Combustion Ion Chromatography (CIC) erfolgt auf Basis der DIN EN 17813 die Bestimmung des Gesamtfluorgehalts mittels oxidativer pyrohydrolytischer Verbrennung, gefolgt von einer Ionenchromatographie, welche optimal geeignet ist, die Einhaltung des Grenzwerts von 50 ppm sicherzustellen. 

  • Innoform Testservice für 67 genormte Prüfungen akkreditiert

    Innoform Testservice für 67 genormte Prüfungen akkreditiert


    Der Innoform Testservice verfügt aktuell über 67 akkreditierte Prüfverfahren nach DIN EN ISO/IEC 17025:2018. Damit zählt das Labor zu den umfassendsten spezialisierten Prüfstellen für folienbasierte und flexible Verpackungen in Europa.

    Nutzen einer Akkreditierung und warum Kunden darauf bestehen sollten

    Eine Akkreditierung nach DIN EN ISO/IEC 17025 bestätigt die technische Kompetenz eines Prüflabors und stellt sicher, dass Prüfungen mit validierten, international anerkannten Verfahren durchgeführt werden. Für Kunden bedeutet dies präzise und reproduzierbare Ergebnisse, die weltweit akzeptiert werden und regulatorischen Anforderungen entsprechen. Akkreditierte Labore unterliegen einer regelmäßigen externen Überwachung, was eine dauerhaft hohe Datenqualität sicherstellt. Dadurch sinkt das Risiko fehlerhafter oder nicht vergleichbarer Prüfberichte erheblich. Insbesondere in globalen Lieferketten, bei Konformitätsbewertungen und bei Produktsicherheitsfragen profitieren Unternehmen von der Rechtssicherheit, die nur akkreditierte Prüfberichte bieten.

    Leistungsumfang der Akkreditierung

    Die akkreditierten Methoden decken zentrale Bereiche der Flexpack‑Analytik ab:

    • Mechanische Eigenschaften
    • Permeations- und Barrierekennwerte
    • Siegel- und Öffnungskräfte
    • Migration und Lebensmittelkontakt
    • Sensorik
    • Materialanalyse sowie ergänzende Innoform‑Hausverfahren

    Auswahl bekannter und häufig angefragter Normen

    Mechanik

    • ASTM D 882 – Zugeigenschaften dünner Kunststofffolien
    • ASTM D 1709 – Schlagfestigkeit (Freifall-Dart)
    • DIN EN ISO 527-3 – Zugversuch für Folien und Tafeln
    • DIN EN 14477 – Durchstoßfestigkeit

    Permeation

    • ASTM F 1249 – Wasserdampfdurchlässigkeit (IR-Sensor)
    • ASTM D 3985 – Sauerstoffdurchlässigkeit (coulometrisch)
    • DIN EN ISO 15106-2 – WVTR-Messung (IR-Verfahren)

    Siegelnaht & Öffnungskräfte

    • ASTM F 88 – Siegelnahtfestigkeit
    • DIN 55529 – Siegelnahtfestigkeit
    • DIN 55409‑1/2 – Öffnungskräfte peelbarer Verpackungen

    Lebensmittelkontakt & Migration

    • DIN EN 1186‑1/2/3/13 – Gesamtmigration
    • DIN EN 13130‑1 – Spezifische Migration

    Sensorik

    • DIN 10955 – Sensorische Prüfung
    • DIN EN ISO 4120 – Dreieckstest
    • ISO 13302 – Geschmacksübertragung aus Packstoffen

    Einordnung

    Die Breite der Akkreditierung ermöglicht eine vollständige Bewertung flexibler Verpackungen über alle relevanten Prüfdisziplinen hinweg. Mit 67 akkreditierten Normen gehört der Innoform Testservice zu den führenden spezialisierten Flexpack-Prüflaboren in Europa und bietet seinen Kunden ein hohes Maß an Sicherheit, Vergleichbarkeit und fachlicher Tiefe.

    Dank der Akkreditierung sind Kunden-Audits überflüssig geworden und schon seit Jahren unüblich. Das senkt nicht nur Kosten und Aufwand, sondern gewährleistet auch eine kontinuierliche Qualitätssicherung und Weiterentwicklung durch externe Auditoren mit Weitblick und Sachverstand. Davon profitieren letztlich alle Innoform-Kunden.

  • Neue EU‑Regeln für Lebensmittelkontaktmaterialien: Änderungen in der Kunststoff- und Bisphenol-Verordnung

    Neue EU‑Regeln für Lebensmittelkontaktmaterialien: Änderungen in der Kunststoff- und Bisphenol-Verordnung

    Mit Verordnung (EU) 2026/245 wird Anhang I der Kunststoffverordnung (EU) Nr. 10/2011 und somit die Unionsliste der zugelassenen Stoffe aktualisiert; die Verordnung (EU) 2026/250 berichtigt die Verordnung zur Verwendung von Bisphenolen (BPA)

    Hintergrund

    • Grundlage für die Änderungen der Kunststoff- und Bisphenol-Verordnung ist die Rahmenverordnung (EG) Nr. 1935/2004 über Materialien und Gegenstände, die dazu bestimmt sind, mit Lebensmitteln in Berührung zu kommen.
    • 2024 wurden von der Europäischen Behörde für Lebensmittelsicherheit (EFSA) einige Gutachten zu neuen Stoffen angenommen, die nach wissenschaftlicher Bewertung in der Unionsliste der Kunststoffverordnung mit Beschränkungen ergänzt wurden. Weiterhin wurde die Bezeichnung und Beschränkung eines Stoffes angepasst.
    • In der Bisphenol-Verordnung wurden Unstimmigkeiten und Fehler berichtigt, damit das ordnungsgemäße Funktionieren der Verordnung gewährleistet ist

    Hauptpunkte der Änderungen

    1. Verordnung (EU) 2026/245: Neue oder geänderte Stoffeinträge in Anhang I

    Die Verordnung ergänzt oder ändert mehrere Stoffeinträge, einschließlich der Beschränkungen für diese Stoffe:

    StoffGrenzwert / Beschränkung (Zusammenfassung)Status
    Amine, Di-C14-C20-Alkyl, oxidiert, aus hydriertem Talg
    (FCM No 768)
    – fettfreie Lebensmittel
    – max. 0,1 Gew.-% in Polyolefinen bzw.
    – max. 0,25 Gew.-% in PE
    überarbeitet
    Amine, Di-C14-C20-Alkyl, oxidiert, aus hydriertem Pflanzenöl
    (FCM No 1092)
    – fettfreie Lebensmittel
    – max. 0,1 Gew.-% in Polyolefinen
    – max. Raumtemperatur inkl. Heiß-abfüllung auf max. 2h bei 100 °C
    – Nicht für Säuglingsanfangsnahrung und menschlicher Milch
    neu
    Phosphorsäure, Triphenylester, Polymer mit 1,4-Cyclohexandimethanol und Polypropylenglycol, C10-16 Alkylester
    (FCM No 1084)
    SML 5 mg/kg (Summe Phosphit und Phosphat)
    – max. Raumtemperatur inkl. Heiß-abfüllung auf max. 2h bei 100 °C
    – max. 0,15 Gew.-% in Polyolefinen
    – Nicht für Säuglingsanfangsnahrung und menschlicher Milch
    – Fraktion < 1000 Da: max. 13 Gew.-%
    neu
    Calcium tert-butylphosphonat
    (FCM No 1089)
    – Nukleierungsmittel
    – max. Raumtemperatur inkl. Heiß-abfüllung auf max. 2h bei 100 °C oder 15 min bei 130 °C
    – max. 0,15 Gew.-% in Polyolefinen;
    – Nicht für Säuglingsanfangsnahrung und menschlicher Milch
    neu
    Wachs, Reiskleie, oxidiert
    (FCM No 1093)
    sowie
    Wachs, Reiskleie, oxidiert, Calciumsalz
    (FCM No 1096)
    – fettfreie Lebensmittel
    – max. 0,3 Gew.-% in PET, PLA, Hart-PVC
    – max. Raumtemperatur inkl. Heiß-abfüllung auf max. 2h bei 100 °C
    neu
    2,2′-Oxydiethylamin
    (FCM No 1094)
    SML 0,05 mg/kg
    – Comonomer (max. 14 Gew.-%) mit Adipinsäure und Caprolactam oder zugelassenen Homologen
    – PA-Folien bis max. 25 µm
    – Oligomere < 1000 Dalton max. 5 mg/kg
    – Nicht für Säuglingsanfangsnahrung und menschlicher Milch
    neu

    2. Verordnung (EU) 2026/250: Korrekturen in der Bisphenol-Verordnung (EU) 2024/3190

    • Begriffsklarstellungen: Die Formulierungen „BPA und seine(n) Salze(n)“ werden gestrichen, da der Begriff „Bisphenol“ gemäß Definition bereits die Salzformen miteinschließt.
    • Ergänzung (im Artikel 3 Absatz 2), dass nicht nur die Herstellung in der EU, sondern auch das Inverkehrbringen in der EU von Lebensmittelkontaktmaterialien unter Verwendung von Bisphenol A gemäß Verordnung verboten ist.
    • In Artikel 9 Absatz 2 wird klargestellt, dass sich die Analytik explizit auf „BPA‑Rückstände“ bezieht, da deren Vorhandensein verboten ist, und somit eine Extraktionsmethode verwendet werden muss.
    • In den Übergangsbestimmungen (Artikel 11 und 12) wurden mehrere Datums- und Formulierungsfehler im ursprünglichen Text korrigiert.
    • Im Anhang III wird klargestellt, dass in der Konformitätserklärung entweder die Bezeichnung der halbfertigen Lebensmittelkontaktmaterialien oder die der fertigen Lebensmittelkontaktgegenstände angegeben werden müssen

    3. Inkrafttreten

    • Die Verordnungen treten am 20. Tag nach der Veröffentlichung im Amtsblatt der EU in Kraft (am 23.02.2026).
    • Sie ist in allen Mitgliedstaaten verbindlich und unmittelbar anwendbar.

    📌 Bedeutung für die Praxis

    Bei den Anpassungen der Kunststoff- und Bisphenol-Verordnung besteht für die meisten Unternehmen unseres Erachtens kein direkter Handlungsbedarf, da es sich um Ergänzungen und Klarstellungen handelt und keine grundlegenden Änderungen erfolgt sind.

    Kunststoffe

    • Für Amine, Di-C14-C20-Alkyl, oxidiert, aus hydriertem Talg (FCM No 768) wurde die Bezeichnung verändert, die keinen Einfluss auf die Konformität hat. Die Beschränkungen wurden textlich vereinheitlich; die Mengenangaben sind identisch, so dass unseres Erachtens kein direkter Handlungsbedarf besteht.
    • Die neu in die Unionsliste aufgenommenen Stoffe dürfen nun mit den angegebene Beschränkungen in Lebensmittelkontaktmaterialien verwendet werden. Vor der Zulassung wäre eine Verwendung nur hinter einer funktionellen Barriere zulässig gewesen, so dass die Hersteller in alten Konformitätserklärungen bereits auf das Vorhandensein dieser Stoffe hinweisen mussten.

    Produkte, die mit Bisphenolen hergestellt wurden

    • Bei Importware, die möglicherweise Bisphenole enthalten, und bei absichtlicher Verwendung von Bisphenolen Fristen und Vorgaben nochmal angucken
    • Die Konformitätserklärung musste bereits jetzt für alle Materialien, die im Anwendungsbereich der Verordnung genannt sind, erstellt werden. Ggf. sollte die Bezeichnung angepasst werden.

    Häufige Fragen zu den Verordnungen (EU) 2026/245 und 2026/250

    Was ändert die Verordnung (EU) 2026/245?

    Sie aktualisiert Anhang I der Kunststoffverordnung (EU) Nr. 10/2011 und damit die Unionsliste der zugelassenen Stoffe. Mehrere Stoffeinträge werden ergänzt oder geändert, einschließlich der zugehörigen Beschränkungen.

    Was regelt die Verordnung (EU) 2026/250?

    Sie berichtigt die Verordnung zur Verwendung von Bisphenolen: Unstimmigkeiten und Fehler wurden bereinigt, damit das ordnungsgemäße Funktionieren der Verordnung gewährleistet ist.

    Worauf beruhen diese Änderungen?

    Rechtsgrundlage ist die Rahmenverordnung (EG) Nr. 1935/2004 über Materialien und Gegenstände, die mit Lebensmitteln in Berührung kommen. 2024 nahm die Europäische Behörde für Lebensmittelsicherheit (EFSA) Gutachten zu neuen Stoffen an, die nach wissenschaftlicher Bewertung mit Beschränkungen in die Unionsliste aufgenommen wurden; zusätzlich wurden Bezeichnung und Beschränkung eines Stoffes angepasst.

  • Die wichtigsten Prüfmethoden für flexible Verpackungen – praxisnah erklärt

    Die wichtigsten Prüfmethoden für flexible Verpackungen – praxisnah erklärt

    Flexible Verpackungen gelten vielen als einfache Kunststoffprodukte – tatsächlich gehören Folien zu den herausforderndsten Werkstoffen überhaupt. Ihr Verhalten wird nicht nur vom Material, sondern mindestens ebenso stark vom Herstellprozess geprägt. Im Innoform Testservice erleben wir täglich, wie wichtig die richtige Auswahl und Interpretation von Prüfmethoden ist.

    Das Webseminar „Grundlagen Prüfmethoden Teil C“ zeigte eindrucksvoll, dass Folienprüfung keine akademische Übung, sondern Grundlage für funktionierende, sichere und recyclinggerechte Verpackungen ist. Dieser Artikel fasst die wichtigsten Erkenntnisse zusammen – kompakt, praxistauglich und mit persönlichem Kommentar.


    1. Basisprüfungen: Was jede Folie verrät

    Dichte – Schlüsselparameter für Recycling, Festigkeit & Barriere

    Die Dichte beeinflusst nicht nur die mechanischen Eigenschaften, sondern auch das Verhalten im Recyclingprozess.

    • Polyolefine (PE, PP) schwimmen – daher sichtbar in Ozeanen
    • PET, PA, PVC sinken – daher „unsichtbarer“ Anteil auf dem Meeresgrund
    • Höhere PE‑Dichte = höhere Festigkeit, bessere Barriere
    • Niedrige Dichte = bessere Siegelfähigkeit uvm.

    Praxis:

    „Wenn ein Extrudeur von 45er Dichte spricht, meint er 0,945 – und weiß sofort, wie sich der Rohstoff verhalten wird.“


    Flächengewicht – schnell, robust, praxistauglich

    Eine der simpelsten Methoden, besonders bei:

    • Eingangsprüfung
    • Klebstoffauftragsmengen
    • Klebstoffauftragsprüfung bei Verbundfolien

    Mit Kreisschneider + Analysenwaage lassen sich Unterschiede exzellent nachverfolgen.


    Foliendicke – oft überschätzt

    Die Dicke wird überall spezifiziert, ist aber selten entscheidend für die Funktion.
    Problem: Messfehler durch unterschiedliche Tastköpfe und Methoden sind enorm.
    Wichtiger sind:

    • mechanische Werte
    • Schrumpf
    • Planlage
    • Barrieren

    Praxiszitat:

    „Für die meisten Eigenschaften brauchen wir die Dicke eigentlich nicht.“ Man sollte nur spezifizieren, was man auch wirklich braucht und haben will – nämlich Performance-Eigenschaften.


    2. Planlage & Rollneigung – unterschätzte Praxisgrößen

    Planlage entscheidet, ob eine Folie auf der Maschine funktioniert.
    Typische Ursachen für schlechte Planlage:

    • falsche Bahnspannung in der Kaschierung
    • Feuchteaufnahme bei PA‑haltigen Verbunden
    • Bimetalleffekte bei Multimaterial-Verbunden
    • Wickelfehler (zu stramm auf Kern, zu locker außen)

    Einfach messbar:

    • Runde ausstanzen
    • klimatisieren
    • auf Tisch legen
    • Aufstellhöhe messen

    Praxisnutzen:

    • Schnell erkennbar, ob eine Charge sauber produziert wurde
    • Ideal für Wareneingang zur Bewertung der Maschinengängigkeit

    3. Schrumpfprüfung – wichtig für Sleeves, Hauben & Tiefziehanwendungen

    Folie „merkt“ sich die Streckung aus dem Produktionsprozess.
    Gemessen werden:

    • Schrumpfweg
    • Schrumpfkraft

    Relevante Anwendungen:

    • Palettenhauben
    • Full‑Body‑Sleeves
    • Tiefziehverpackungen

    Praxis-Tipp:

    „Schrumpfweg und Schrumpfkraft sind zwei unterschiedliche Prüfungen – und beides kann entscheidend sein.“


    4. Zugversuch – die technisch häufigste, aber fehleranfällige Prüfung

    Der Zugversuch ist die zentrale mechanische Prüfung – gleichzeitig aber extrem sensibel.
    Er liefert u. a.:

    • Reißfestigkeit
    • Bruchdehnung
    • Weiterreißwiderstand
    • Sekantenmodul

    Worauf es in der Praxis wirklich ankommt:

    1. Probenvorbereitung

    Kerben und ungenaue Breiten ruinieren jeden Wert.
    → Immer mit Probenmessern oder Probenschneidern arbeiten.

    2. Die richtigen Backen

    Plan‑konvexe Backen verhindern Herausziehen des Materials.
    → Besonders wichtig bei weichen PE-Folien.

    3. Einspannlänge & Geschwindigkeit

    Normabweichungen erklären oft abweichende Lieferantenwerte.
    → Immer vergleichen: Längen, Geschwindigkeiten, Backen.


    Sekantenmodul – Der Praxiswert schlechthin

    Er misst die Steifigkeit bei kleiner Dehnung (<1 %) – und entscheidet damit über die Maschinengängigkeit. Man nennt die Eigenschaft auch Zugsteifigkeit

    Beispiel:

    • Zu steif → Multivac schafft Nachspannen nicht
    • Zu weich (z. B. Monomaterial‑Folien) → Maschine muss Bahnspannung anpassen

    Praxiszitat:

    „Der Sekantenmodul ist die wichtigste Größe für Drucker, Kaschierer und Abpacker, hinsichtlich Zugbeanspruchung“


    5. Siegelnahtprüfung & Hot‑Tack – Sicherheit der Packung

    Siegelnahtfestigkeit

    Zeigt, wie stabil der Beutel bleibt.
    Wichtig: Bruchbilder dokumentieren!
    Mögliche Fehlerursachen direkt sichtbar:

    • Abreißen einer Schicht
    • Delamination
    • schwache Innenschicht
    • falsch behandelte Oberfläche

    Karsten:

    „Nur Kraftwerte sind zu wenig – das Bruchbild erzählt die Wahrheit.“


    Hot‑Tack

    Unverzichtbar bei schnellen V-FFS Maschinen oder tiefgekühlten Produkten.
    Misst Festigkeit der heißen Naht unmittelbar nach dem Versiegeln.


    6. Verbundhaftung – Qualitätssicherung für Verbunde

    Getestet in 180°-Peel.
    Typische Werte:

    • gute Verbunde > 5 N (Anwendungsabhängig)
    • Metallisierung häufig 1–3 N

    Interpretation des Kurvenverlaufs liefert Hinweise auf Kleberhärtung und Schichtversagen.


    7. Gleitreibung (COF) – entscheidend für Prozessstabilität

    Zwei Werte:

    • µS – statisch: wichtig für Palettenstabilität
    • µD – dynamisch: wichtig für Abpackmaschinen (niedrig = gut)

    Praxisbeobachtung:
    Oft lassen sich Maschinenstörungen auf falsche COF-Werte zurückführen. Leider korrelieren die Laborwerte aufgrund der langsamen Prüfgeschwindigkeit zu wenig mit der Praxis.


    8. Optische Prüfungen & Oberflächenspannung

    Haze, Glanz, Transparenz

    Entscheidend für Produktsichtbarkeit und Marketing.

    Oberflächenspannung (Dyn-Wert)

    Relevante Schwellen:

    • < 34 Dyn → schlechte Benetzung
    •  38 Dyn → gut bedruckbar / kaschierbar

    Praxisanekdote:

    „Mit dem Bunsenbrenner haben wir früher PE-Surfboards schneller gemacht – einfach durch Erhöhen der Oberflächenspannung.“


    9. Permeation – Barriere richtig verstehen

    OTR (Sauerstoffdurchlässigkeit) und WVTR (Wasserdampf) sind Standard.
    Beachte:

    • EVOH verliert Barriere bei Feuchte
    • Packungstests sind realitätsnäher als reine Folientests
    • Klimaparameter immer exakt angeben

    Praxisempfehlung:

    „Erst rechnen, dann prüfen – Geräte sind teuer, aber die Vorauswahl spart Zeit und Geld.“


    Fazit

    Flexible Verpackungen sind komplexer, als sie aussehen. Die richtige Prüfmethodik – sauber angewendet, sinnvoll spezifiziert und richtig interpretiert – ist die Grundlage für funktionierende, sichere und nachhaltige Verpackungen.

    Viele der beschriebenen Methoden lassen sich einfach in den betrieblichen Alltag integrieren. Wichtig ist nur, die Ergebnisse richtig zu lesen. Genau diese praxisnahe Einordnung ist das Ziel unserer Seminare und des Innoform Testservice.

  • Innoform überzeugt mit seiner Spitzenleistung bei der Erkennung von Kontaminanten in recyceltem Kunststoff.

    Innoform überzeugt mit seiner Spitzenleistung bei der Erkennung von Kontaminanten in recyceltem Kunststoff.

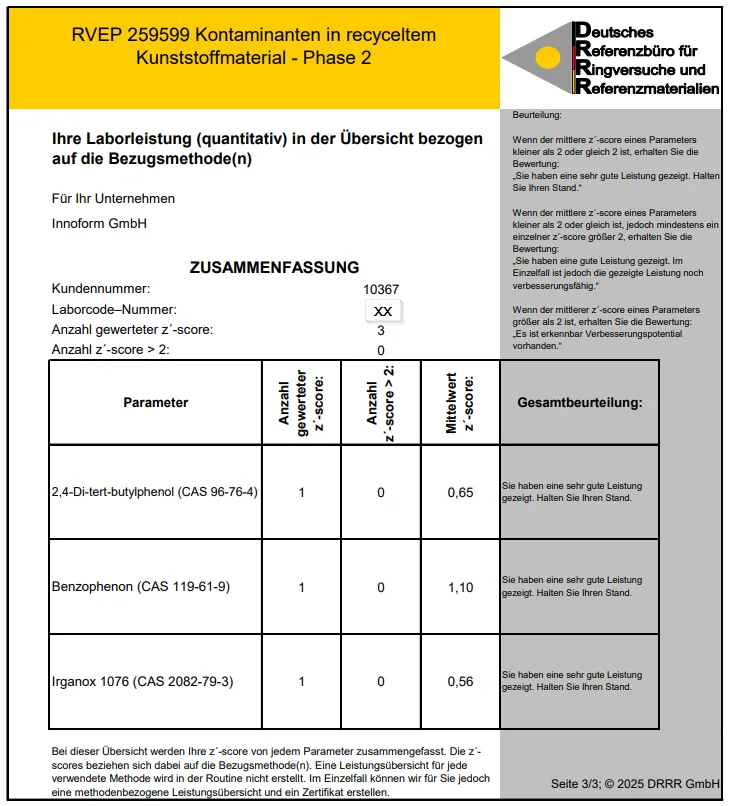
    Innoform hat erneut seine Expertise unter Beweis gestellt: Beim DRRR-Ringversuch „Kontaminanten in recyceltem Kunststoffmaterial – Phase 2 (RVEP 259599)“ erzielte unser Team erneut sehr gute Resultate. Die Untersuchung der Kontaminanten in Rezyklaten ist entscheidend für die Qualität von Lebensmittelverpackungen.

    In dieser anspruchsvollen Testreihe wurden PP-Granulate mit unbekannten Kontaminanten versehen. Dank modernster Analytik und fundiertem Know-how identifizierte Innoform die Stoffe präzise – darunter 2,4-Di-tert-Butylphenol, Benzophenon und Octadecyl-3-(3,5-di-tert-butyl-4-hydroxyphenyl)propionat. Die Mengenbestimmung erfolgte semiquantitativ anhand interner Standards.

    Dieses Ergebnis bestätigt: Innoform ist ein verlässlicher Partner für die sichere Identifizierung und Bewertung von NIAS (nicht absichtlich zugesetzten Stoffen) in Kunststoffen. Die präzise Analyse unbekannter Verunreinigungen ist entscheidend für die Einhaltung der strengen Vorgaben der Kunststoffverordnung (EU) Nr. 10/2011 sowie der Verordnung (EU) 2022/1616 für recycelte Kunststoffe im Lebensmittelkontakt.

    Unser Anspruch: höchste Qualität und Sicherheit für Ihre Produkte. Vertrauen Sie auf Innoform – unsere Kompetenz ist auch durch unsere ständige Teilnahme an Ringversuchen nachweisbar.

    Bei Fragen wenden Sie sich bitte an fcm@innoform.de. Wir beraten Sie gerne zu diesen schwierigen Themenfeldern der lebensmittelrechtlichen Konformitätsprüfung oder erstellen Ihnen ein Angebot für eine NIAS-Analyse Ihres Materials.

    Schauen Sie doch selbst einmal auf unserer Website vorbei. Dort können Sie auch Online-Angebote erstellen und Aufträge erteilen.

  • Rezyklatpflichten -EU-Verpackungsverordnung (PPWR): Mindestrezyklatanteile

    Rezyklatpflichten -EU-Verpackungsverordnung (PPWR): Mindestrezyklatanteile

    Teil 3: Was jetzt zu tun ist  

    Mindestrezyklatanteile: Quoten steigen bis 2040 deutlich

    Ab dem 1. Januar 2030 gelten für Verpackungen erstmals verbindliche Mindest-Rezyklatanteile. Kontaktsensible PET-Kunststoffverpackungen müssen dann 30 % Rezyklat enthalten. Verpackungen, die nicht aus PET sind, müssen zunächst nur 10 % enthalten, für Einweg-Getränkeflaschen gilt bereits eine 30 %-Vorgabe. Alle übrigen Verpackungen müssen mindestens 35 % Rezyklatanteil aufweisen. Diese Quoten steigen bis 2040 deutlich an – auf 50 % für kontaktsensibles PET, 25 % für andere kontaktsensible Verpackungen und auf 65 % für alle anderen Verpackungen. 

    Regelungsrahmen und Ausnahmen 

    Die Quoten gelten jeweils pro Fertigungsbetrieb und Kalenderjahr. Zulässig ist ausschließlich Post-Consumer-Rezyklat, das gemäß EU-Richtlinien gesammelt und recycelt wurde. Drittlandsrezyklate sollen nur dann verwendet werden dürfen, wenn sie gleichwertigen Umweltstandards entsprechen. Ausnahmen zum Mindestrezyklatanteil gelten unter anderem für Arzneimittelverpackungen, Verpackungen mit weniger als 5 % Kunststoffanteil und kompostierbaren Verpackungen. 

    Nachweispflicht und Zertifizierung 

    Bis Ende 2026 wird die EU-Kommission verbindliche Methoden zur Berechnung und Verifizierung des Rezyklatanteils vorlegen. Hersteller müssen die Einhaltung der Quoten dokumentieren – beispielsweise über Zertifikate wie ISCC PLUS – und sich ggf. von unabhängigen Dritten auditieren lassen. Für Lebensmittelkontaktverpackungen gelten parallel strenge Vorgaben der EU-Verordnung 2022/1616, insbesondere zur Zulassung der Recyclingtechnologie durch die EFSA. 

    Empfehlung für die Praxis 

    Unternehmen sollten frühzeitig ihre Verpackungskonzepte überarbeiten und geeignete Rezyklatquellen sichern. Insbesondere im Bereich Food-Kontakt müssen Materialien und Technologien sorgfältig auf regulatorische Konformität geprüft werden. Auch die Entwicklung recyclingfähiger Monomaterialien und die Integration von Nachweissystemen in die Lieferkette sollten jetzt angestoßen werden, um bis 2030 rechtzeitig und sicher umzusetzen. 

    Kontakt zu Dr. Daniel Wachtendorf: +49 441 94986 -22

    Häufige Fragen zu den Rezyklatpflichten der PPWR

    Ab wann gelten die Mindestrezyklatanteile der PPWR?

    Ab dem 1. Januar 2030 gelten für Verpackungen erstmals verbindliche Mindest-Rezyklatanteile. Die Quoten steigen bis 2040 deutlich an.

    Wie hoch sind die Quoten ab 2030 und ab 2040?

    Ab 2030 müssen kontaktsensible PET-Kunststoffverpackungen 30 % Rezyklat enthalten, kontaktsensible Verpackungen aus anderen Materialien zunächst 10 %; für Einweg-Getränkeflaschen gilt bereits eine 30-%-Vorgabe, alle übrigen Verpackungen müssen mindestens 35 % aufweisen. Bis 2040 steigen die Quoten auf 50 % für kontaktsensibles PET, 25 % für andere kontaktsensible Verpackungen und 65 % für alle übrigen Verpackungen.

    Welches Rezyklat darf angerechnet werden?

    Zulässig ist ausschließlich Post-Consumer-Rezyklat, das gemäß EU-Richtlinien gesammelt und recycelt wurde. Drittlandsrezyklate sollen nur verwendet werden dürfen, wenn sie gleichwertigen Umweltstandards entsprechen. Die Quoten gelten jeweils pro Fertigungsbetrieb und Kalenderjahr.

    Für welche Verpackungen gelten Ausnahmen?

    Ausnahmen vom Mindestrezyklatanteil gelten unter anderem für Arzneimittelverpackungen, Verpackungen mit weniger als 5 % Kunststoffanteil und kompostierbare Verpackungen.

    Wie muss die Einhaltung nachgewiesen werden?

    Hersteller müssen die Einhaltung der Quoten dokumentieren, beispielsweise über Zertifikate wie ISCC PLUS, und sich gegebenenfalls von unabhängigen Dritten auditieren lassen. Bis Ende 2026 legt die EU-Kommission verbindliche Methoden zur Berechnung und Verifizierung vor. Für Lebensmittelkontaktverpackungen gelten parallel die Vorgaben der Verordnung (EU) 2022/1616, insbesondere zur Zulassung der Recyclingtechnologie durch die EFSA.

Datenschutz