Kategorie: Folienprüfung & Analytik

Wir prüfen nicht nur Folien, wir beraten auch bei der Wahl der richtigen Methode und der gesamten Spezifikationserstellung.

  • Thermoformen Teil 1: Analytik von Thermoform-Folien

    Analytik von Thermoform-Folien – Teil 1 von Dr. Manfred Reichert Kurzzusammenfassung In den nachfolgenden Abschnitten
    • Schrumpfmessung
    • Dickenmessungen
    • Zugversuch
    • Oberflächenbeschaffenheit
    • Flammenfärbung
    werden die klassischen Methoden zur Analyse von Thermoformfolien beschrieben. Ziel ist es die Gründe für diese Analysenmethoden zu erläutern und auch gegenseitigen Wechselwirkungen dieser Methoden aufzuzeigen. Vor allem sollen auch nützliche Hinweise aus der Praxis dem Anwender Hilfestellung leisten. 1    Allgemeines Bei der Herstellung von Verpackungen für die Lebensmittelindustrie (z. B. Bechern oder Schalen) auf Thermoform-, Füll- und -Verschließanlagen erwartet der Anwender eine stets gleichgute Qualität seiner Produkte. Ebenso muss eine gute Maschinengängigkeit der Folien bei der Verarbeitung auf der Maschine gewährleistet sein. Nun gibt es eine Vielzahl von möglichen Kunststoff-Folien, von denen jeweils – abhängig vom Einsatzzweck und vom Produkt – die am besten geeignete Folie ausgesucht wird. Beispiele sind: Für die Herstellung von Joghurt-Bechern werden zum großen Teil Folien aus PS (Polystyrol) oder PP (Polypropylen) eingesetzt. Empfindlichere Produkte, die eine längere Haltbarkeit haben, benötigen Verbundfolien mit einer Sperrschicht, vor allem gegen Sauerstoff. Beispiele für Produkte sind Kaffeesahne, Kondensmilch, Suppen, Fertiggerichte,  Babynahrung, und viele andere. Für die angesprochene nötige gleich bleibende Produktqualität ist eine genaue Definition und Spezifikation der jeweils eingesetzten Folie notwendig. Die Folie muss also gewissen Prüfungen unterzogen werden. Es gibt dazu eine Vielzahl von Prüfmöglichkeiten, die herkömmlichen Prüfungen sind hier:
    • Schrumpfmessung
    • Dickenmessung (Dicke der Gesamtfolie bzw. der Einzelschichtdicken)
    • Zugversuch
    • Oberflächenbeschaffenheit (Glanzgrad)
    • Flammenfärbung (Schnelltest zur Materialbestimmung)
    Alle diese Methoden haben aber nur eine bedingte Aussagekraft. Es kommt oft vor, dass Anwender Folien  von verschiedenen Herstellern benutzen, die nominell anscheinend gleich sind. Eine ausführliche Analyse der Folien ist mit den oben genannten Methoden aber nicht ausreichend möglich. Denn es sind z. B. folgende Unterschiede in den Folien – die man so ohne weiteres nicht erkennen kann – möglich:
    • Qualität der verwendeten Rohstoffe
    • Anzahl und Qualität von Zusätzen
    • Ggf. Verwendung von Rezyklat als eine Schicht in der Folie (darf nicht zur Produktseite hin sein)
    • Methode der Folienherstellung; diese kann bei den verschiedenen Folienherstellern unterschiedlich sein.
    All diese Faktoren können eine Auswirkung auf das Verarbeitungsverhalten haben. Deswegen wird eine genauere Analyse angeraten. In Ergänzung zu den „klassischen“ o. g. Prüfmethoden können dementsprechend weitere Tests durchgeführt werden, um weitere nötige Informationen zu erhalten. Solche Testmethoden sind:
    • Torsionsschwing-Versuch
    • DSC (dynamische Differenz-Kalorimetrie)
    • DMA (dynamisch-mechanische Analyse)
    In diesem vorliegenden ersten Teil sollen die sog. „klassischen Methoden“ kurz erläutert werden. Die weiteren Methoden werden separat in Teil II behandelt werden. 2    SCHRUMPFMESSUNG Unter Schrumpf versteht man die Kontraktion im viskosen (heißen) Zustand bei definierter Temperatur und Verweilzeit. Die so ermittelten Längenänderungen in Breite und Länge sind somit ein Maß für die Eigenspannungen der Folie. Schrumpfmessung: Bestimmung der Maßänderung der Folie durch Wärmeeinwirkung. Diese Messung ist zur Qualitätsbeurteilung der Folien notwendig. Denn bei der Folienherstellung (Folienextrusion) entstehen je nach Verarbeitungsbedingungen mehr oder weniger starke Molekülorientierungen sowie Eigenspannungen. Bei der Folienextrusion werden Spannungen erzeugt und eingefroren. Eine völlig spannungsfreie Thermoformfolie ist nicht herstellbar. Es können aber bei guten und optimierten Maschineneinstellungen sehr niedrige Eigenspannungen erreicht werden. Genaue Definition für Schrumpf: die Kontraktion einer Schale oder einer Folie unter Einwirkung von Wärme. Der Schrumpf berechnet sich nach folgender Formel: L = (Lb – Lu)/Lu x 100% L:        Maßänderung verursacht durch Wärmebehandlung in % Lb:        Absolutmaß nach der Wärmebehandlung in mm Lu:        Absolutmaß vor der Wärmebehandlung in mm 100%:        Umrechnungsfaktor vom Absolutwert in Prozent Prüfmöglichkeiten für das Schrumpfverhalten: Hier existiert eine Vielzahl von verschiedenen Prüfmöglichkeiten. Die verschiedenen Firmen – Maschinenhersteller und Folienhersteller – benutzen oft ihre eigenen Methoden. Beispiele für unterschiedliche Methoden bei verschiedenen Firmen (Schrumpfmessung an PS-Folien).
    • Pro Test werden aus dem zu prüfenden Folienstück 10 Quadrate mit den Abmaßen 100×100 mm verwendet; diese werden im Wärmeschrank 15 min bei 150°C belassen. Nach Abkühlen  werden die Zuschnitte wieder vermessen. In der Regel misst man vor allem einen gewissen Schrumpf in Längsrichtung. Ein Schrumpfen in Querrichtung ist hingegen kaum festzustellen. Die gemessenen Schrumpfwerte lassen Rückschlüsse auf das Folienverhalten auf der Maschine zu. Das ist v .a. wichtig bei Maschinenanfahren nach einem Maschinenstillstand.
    • Pro Prüfling Ausschneiden eines Quadrates von 140 mm. In diesem Quadrat wird ein Kreis mit 100 mm Durchmesser markiert und später ausgemessen. Die Probe kommt für 10 min in ein Ölbad, bei 150°C. Nach Abkühlen wieder Vermessung des Kreises längs und quer.
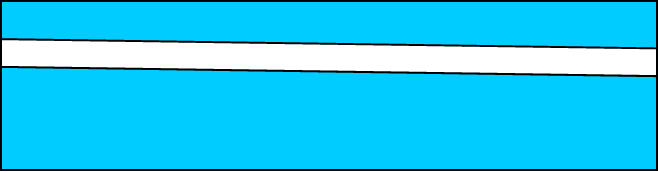
    Eine einheitliche Prüfmethode konnte in der Branche noch nicht durchgesetzt werden. So können im Zweifelsfall nur jeweils die Proben mit beiden Methoden gemessen und die Messergebnisse dann verglichen werden. Bei vergleichenden Schrumpfmessungen mit diesen beiden Methoden wurden z. B. deutliche Unterschiede festgestellt. Das bedeutet für die Praxis, dass man sich im jeweiligen  Einzelfall miteinander abstimmen muss, um nachfolgende Probleme und Unstimmigkeiten zu vermeiden. 3    DICKENMESSUNG Bestimmung der Dicke durch mechanische Abtastung: die Prüfung nach DIN 53 370 dient zur Ermittlung der Dicke von glatten, nicht geprägten Kunststoff-Folien und wird so durchgeführt, dass Dicken-Ungleichmäßigkeiten in der Breite und Länge der Folienbahn ermittelt werden können. Hierdurch kann auf verhältnismäßig schnelle Art die Einhaltung von vereinbarten Dickentoleranzen überprüft werden. Weiterhin dient die Prüfung als Hilfsuntersuchung für andere Prüfungen wie z. B. den Zugversuch. Die zulässige Messfehlergrenze bei der Dickenbestimmung, von der das anzuwendende Messgerät abhängt, ist abhängig von der zu überprüfenden Toleranzfeldgröße. Als Faustregel gilt: Die Messgenauigkeit des Messgerätes sollte um Faktor 10 höher liegen als das Toleranzfeld der zu untersuchenden Folie. D. h., für eine Folie, die auf 1/100  mm genau gefertigt wird, sollte ein Messgerät mit der Genauigkeit von 1/1000 mm verwendet werden. Bei jeder Anwendung von Thermoformfolien auf einer Maschine ist die Überprüfung der Dicke bzw. der Dickentoleranzen (Gesamtdicke, s. o., Einzelschichtdicken => Ausmessung von Mikrotomschnitten., s. u.) ein absolutes Muss. Beispiel: Gesamtdickentoleranz: muss < +- 5% sein. Ansonsten Probleme beim Aufheizen, beim Anliegen an Heizplatten, bei Anliegen am Formwerkzeug etc. Einzelschichtdickentoleranz: sollte z. B. < +- 10% sein. Grund: bei jeder Folienherstellung gibt es sowohl bei der Gesamtdicke als auch bei den Einzelschichtdicken Toleranzen. Werden diese nicht eingehalten, kann es zu erheblichen Problemen kommen. Beispiel von Dickenschwankungen der Einbettung einer Sperrschicht (EVOH, weiß) in eine PP-Folie (blau), quer zur Folienlaufrichtung. Dickenschwankungen im PP sind deutlich zu sehen.
    Abbildung 1: Dickenschwankungen des PP (blau) in einer Mehrschicht-Verbundfolie
    Abbildung 1: Dickenschwankungen des PP (blau) in einer Mehrschicht-Verbundfolie
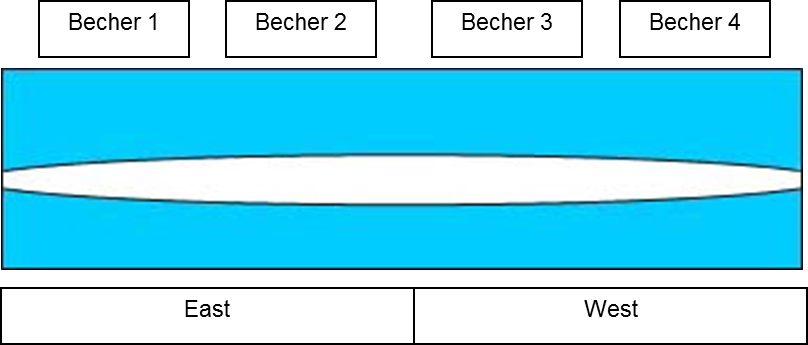
    Beispiel  für Dickenschwankungen (wieder quer zur Folienlaufrichtung)  von EVOH in einer PP-Verbundfolie. Verschiedene Dicken des EVOH bedeuten u. a. auch dann verschiedene Sperrschichtqualitäten im aus dem jeweiligen Bereich gefertigten Becher (im Beispiel 4 Stück, quer zur Laufrichtung). Becher 2 hat dann z. B. erheblich mehr EVOH als Sperrschicht als Becher 1.
    Abbildung 2: Dickenschwankungen des EVOH (weiß) in einer Mehrschicht-Verbundfolie
    Abbildung 2: Dickenschwankungen des EVOH (weiß) in einer Mehrschicht-Verbundfolie
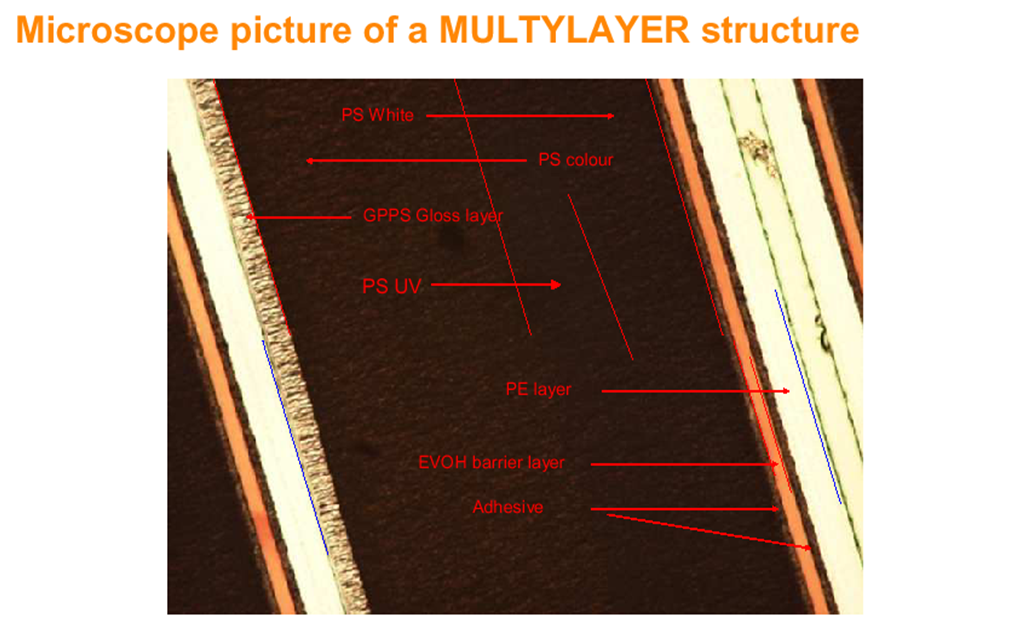
    Hinzu kommt noch, dass die Folienbreite bei der Folienherstellung viel breiter ist als dann bei der Verwendung auf der Thermoformmaschine. Im o. g. Beispiel ist die Folie bei der Herstellung doppelt so breit wie auf der Maschine. Die Folie wird dann also in zwei Hälften geschnitten, eine Folienrolle „East“ und eine „West“ (offizielle Bezeichnungen aus den USA). Je nachdem, ob gerade „East“ oder „West“ auf der Maschine gefahren wird, ergeben sich unterschiedliche Bedingungen und Qualitäten. Deshalb ist eine Überprüfung der Folienschichtdicken so wichtig. Abschließend noch ein Beispiel, bei dem die einzelnen Komponenten in einer Mehrschichtfolie zu sehen sind .
    Abbildung 3: Beispiel eines vielschichtigen Aufbaues in einer Mehrschicht-Verbundfolie (Quelle: E. Ysewyn, RPC Cobelplast, B - Lokeren, 2009
    Abbildung 3: Beispiel eines vielschichtigen Aufbaues in einer Mehrschicht-Verbundfolie (Quelle: E. Ysewyn, RPC Cobelplast, B – Lokeren, 2009
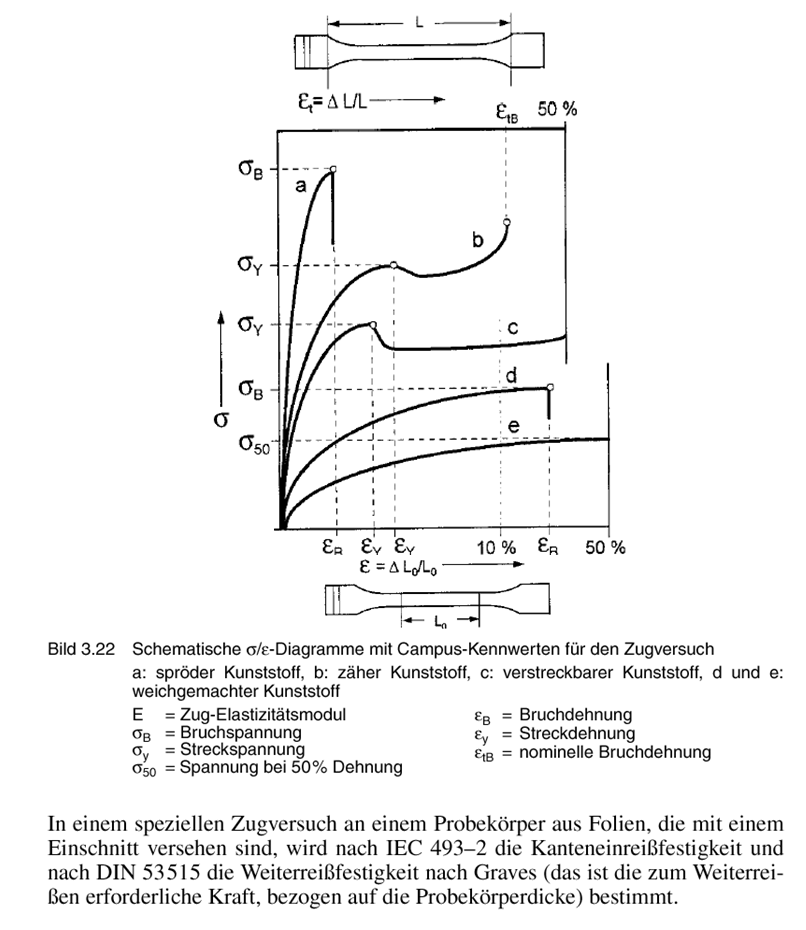
    3    ZUGVERSUCH Mit dem Zugversuch nach DIN 53 455 können lediglich die mechanischen Eigenschaften der Thermoformfolien getestet werden. Dieser Versuch dient zur Beurteilung des Verhaltens von Kunststoffen bei einachsiger quasistatischer Beanspruchung auf Zug. Man erhält ein Spannungs-Dehnungsdiagramm, durch das die Zusammenhänge zwischen Spannung und Dehnung leicht überschaubar sind. Je nach Kunststoff (z. B. spröde mit hoher Festigkeit oder gummiähnlich mit geringer Festigkeit) erhält man charakteristische Messkurven. Im Normalfall werden bei dieser Prüfung die Proben längs und quer zur Folienextrusionsrichtung aus dem Thermoformfolien mit Hilfe eines genormten Stanzwerkzeuges herausgeschnitten. Die Ergebnisse aus diesen Versuchen sind jedoch – bezogen auf die Aussagen zum Thermoformverhalten – nur bedingt aussagefähig. Denn sie liefern nur charakteristische mechanische Kenngrößen bei Raumtemperatur. Untenstehende Abbildung zeigt allgemein das unterschiedliche Spannungs-Dehnungs-Verhalten verschiedener Kunststoffe.
    Abbildung 4: Spannungs-Dehnungsverhalten verschiedener Kunststoffe (Quelle: Saechtling, Kunststoff-Taschenbuch, 2009)
    Abbildung 4: Spannungs-Dehnungsverhalten verschiedener Kunststoffe (Quelle: Saechtling, Kunststoff-Taschenbuch, 2009)
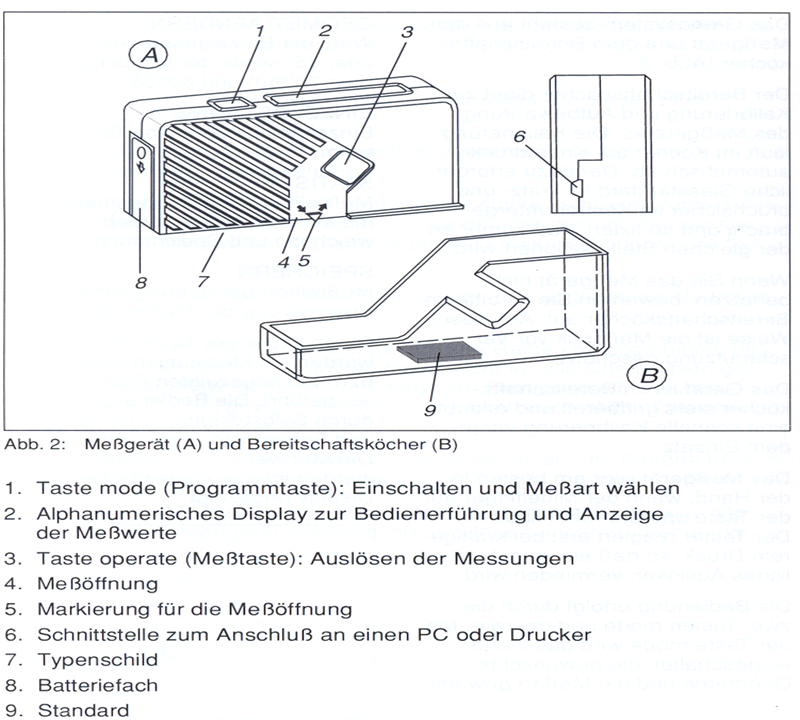
    4    OBERFLÄCHENBESCHAFFENHEIT: GLANZGRAD Glanz ist eine visuelle Wahrnehmung, die bei der Betrachtung von Oberflächen entsteht. Die Glanzwahrnehmung ist umso ausgeprägter, je gerichteter das Licht reflektiert wird. Auf ebenen, völlig glatten, polierten Oberflächen können Spiegelbilder deutlich erkannt werden. Das einfallende Licht wird an der Oberfläche gerichtet reflektiert, d.h. nur in die Hauptreflexionsrichtung. Der Reflexionswinkel ist gleich dem Einstrahlwinkel. Von rauen Oberflächen wird das Licht nicht nur in die Hauptreflexionsrichtung, sondern auch diffus in andere Richtungen reflektiert. Dadurch ist eine Abbildungsqualität  der Oberfläche vermindert: ein reflektiertes Objekt wird nicht mehr brillant, sondern verschwommen abgebildet. Nachfolgend ist eine Abbildung eines Glanzgradmessgerätes (Reflektometer) dargestellt:
    Abbildung 5: Beispiel eines Glanzgrad-Messgerätes (Reflektometer)
    Abbildung 5: Beispiel eines Glanzgrad-Messgerätes (Reflektometer)
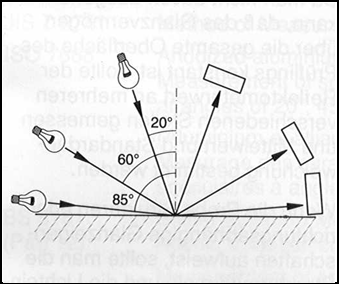
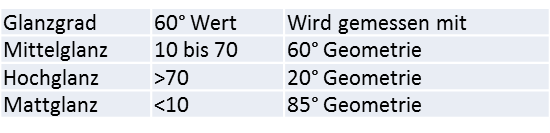
    Die Messergebnisse des Reflektometers werden nicht auf die eingestrahlte Lichtmenge bezogen, sondern auf einen schwarzen, polierten Glasstandard mit definiertem Brechungsindex. Für diesen Standard wird der Messwert = 100 Glanzeinheiten gesetzt (Kalibrierung). Bei Materialien mit höherem Brechungsindex kann der Messwert durchaus größer als 100 Glanzeinheiten (GE) sein, z.B. bei Thermoformfolien. Bei transparenten Materialien kann der Messwert durch Mehrfachreflexion im Material zusätzlich erhöht sein. Aufgrund der hohen Reflexion können bei Metallen sogar bis zu 2000 Glanzeinheiten gemessen werden. Hier ist es auch üblich, die Messung auf die eingestrahlte Lichtmenge zu beziehen und in % anzugeben. Um vergleichbare Messergebnisse zu erhalten, wurden die Reflektometer und ihre Handhabung international genormt. Besonders stark beeinflusst der verwendete Einstrahlwinkel den Reflektometerwert. Um hochglänzende bis matte Oberflächen gut differenzieren zu können, wurden drei Geometrien, d.h. drei Messbereiche genormt:  
    Abbildung 6: Einstrahlwinkel und Reflexion bei der Glanzgradmessung (Quelle: Fa. Byk-Gardner, Geretsried, 2003)
    Abbildung 6: Einstrahlwinkel und Reflexion bei der Glanzgradmessung (Quelle: Fa. Byk-Gardner, Geretsried, 2003)
    Tabelle 1
    Tabelle 1
                    Die verschiedenen Geometrien sind in den Anwendungsgebieten folgendermaßen abgegrenzt: Mittelglänzende Oberflächen werden mit der 60°-Einstrahlungsrichtung gemessen und sollten dort im Bereich von 10 bis 70 Glanzeinheiten liegen. Hochglänzende Flächen, die in der 60°-Geometrie Messwerte von größer als 70 Einheiten zeigen, sollten unter 20° ausgemessen werden. Dagegen werden matte Flächen von weniger als 10 Glanzeinheiten (bei 60°) mit der 85°-Geometrie gemessen. Um eine bessere Differenzierung der Messwerte zu erreichen, wird empfohlen, den 85°-Einstrahlungswinkel schon dann anzuwenden, wenn der 60°-Wert unter 30 Einheiten liegt. Bei einem konkreten Beispiel klebten beim Aufheizen verschiedener Thermoformfolien Die Folien an den Heizplatten einer Maschine verschieden stark an. Es wurden nach Optimierungsarbeiten an der Maschine verschiedene Untersuchungen durchgeführt. Bei den Versuchen wurde festgestellt, dass das Anklebeverhalten neben der Heizplattentemperatur v. a. vom Glanzgrad der Folien abhängt. D.h. die matte Folie klebte im Vergleich zu einer glänzenderen Folie so gut wie nicht. Je höher die Werte, desto glänzender die Folie. Durchsichtige Thermoformfolien werden nicht mit diesem Gerät gemessen, da ein Teil des einfallenden  Lichtes absorbiert und das Ergebnis somit verfälscht wird. Ankleben der Folien an den Heizplatten kann zu erheblichen Problemen bei der Weiterverarbeitung führen. Die Behälterqualität kann ungenügend sein; Zudem kann der Folientransport in der Maschine gestört sein, was z. B. zum Herausschwappen des Produktes führen kann (bei dünnflüssigen Produkten). Deshalb ist die Überprüfung des Glanzgrades so wichtig. Es gibt aber keine genau definierten Glanzgradwerte, die aussagen, wann eine Folie klebt und wann nicht. Das hängt auch von anderen Faktoren wie Temperatur und Oberflächenbeschaffenheit der Heizplatten ab. 5    FLAMMENFÄRBUNG Zu guter Letzt sei noch ein relativ einfacher Test kurz angesprochen, der aber nichtsdestoweniger  in der Praxis oft Verwendung findet. Oft ist der Anwender bei Verwendung einer Thermoformfolie in der Praxis nicht sicher,  um was für Material es sich handelt. Um einen ersten Hinweis über die Art des Materials zu bekommen, wird als Schnelltest  die Flammenfärbung zu Rate gezogen. Denn beim Anzünden eines Probestückes erlauben Flammenfärbung und Geruch eine schnelle Diagnose. Als Beispiele wird hier das Verhalten von PS und PP herangezogen: PS: gelb-orangene Flammenfärbung, schwarzer rußiger Rauch; der etwas scharfe Geruch soll an frisches Pflanzengrün erinnern. PP: weißer Rauch, Geruch nach Kerzenwachs Im Gegensatz zu diesem Test sind hingegen für die ergänzenden Methoden wie DSC, DMA etc. oft spezielle Firmen, Prüfinstitute oder Hochschulen ausgerüstet. Auf diese Methoden  wird in Teil II eingegangen werden. In weiteren Teilen sollen dann auch Methoden zur Prüfung fertig hergestellter Behälter beschrieben werden. Wir hoffen, dass wir Ihnen hiermit hilfreiche Informationen geben konnten. Für Rückfragen und Feedback stehen wir gerne zur Verfügung: Dr. Manfred Reichert, Parkstrasse 36/1, 73630 Remshalden, Tel. 07151-72354, e-mail: m.reichert51@web.de Mitglied von InnoNET-Partners In Zusammenarbeit mit: Innoform GmbH Testservice Industriehof 3 26133 Oldenburg www.innoform.de TS@innoform.de              
  • Wie teste ich, ob die Barriere ausreichend ist?

    Wie teste ich, ob die Barriere ausreichend ist?

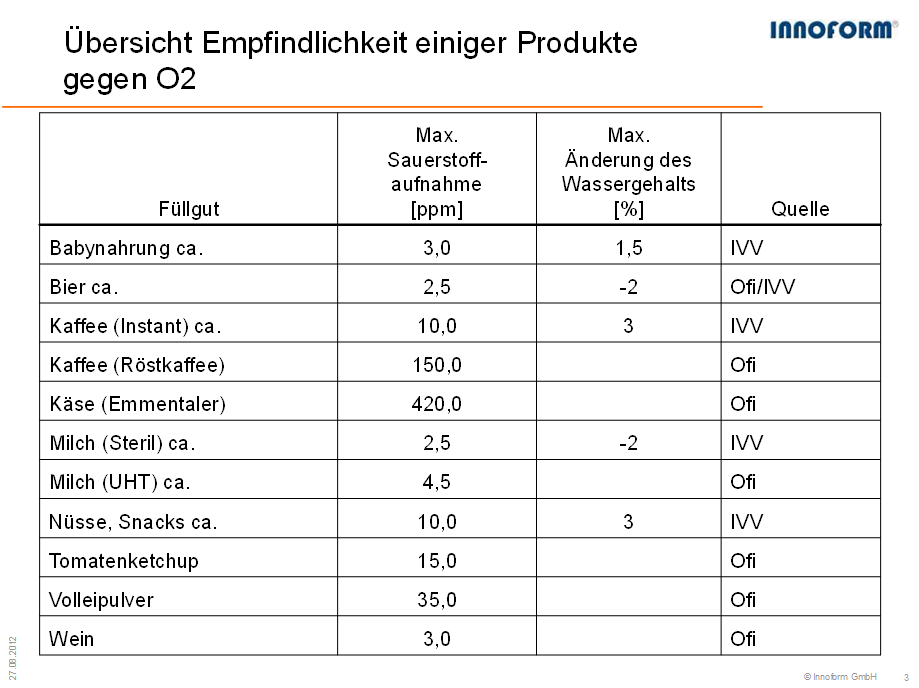
    “Prüfen und Bewerten von Folienverpackungen”: Permeation (Teil 7) von Karsten Schröder (Innoform) Die Frage, ob die Barriere einer Verpackung ausreicht oder nicht, beschäftigt primär die Lebensmittelhersteller. In diesem Artikel gehe ich darauf ein, welche Hilfestellung ein Packmittelhersteller geben kann, was dieser mindestens wissen und auf was er hinweisen muss.   1        Gibt es Literaturdaten für Barriereanforderungen für bestimmte Lebensmittel? Nein – sagen die meisten Experten auf diese provokante wie einleuchtende Frage. Lebensmittel sind eine Mixtur von „Chemikalien“. Anders ausgedrückt: Lebensmittel sind Naturprodukte – oder sollten es zumindest mehrheitlich sein – die zum einen großen Schwankungen in ihren Ingredienzen ausgesetzt sind und zum anderen die Bestandteile einzeln und in ihrer Kombination unterschiedlich auf z.B. Sauerstoff, Mikrobenwachstum oder UV-Strahlung reagieren. Aus diesem Grunde ist gerade die Praxisprüfung hinsichtlich der Eignung der Verpackung bei verpackten Lebensmitteln das Mittel der Wahl. Allerdings gibt es einige, wenn auch grobe und veraltete Anhaltswerte, welche Gruppen von Lebensmitteln denn nun wie empfindlich auf z.B. Sauerstoffgehalt in der Packung reagieren. Hierzu haben u.a. das Fraunhofer Institut IVV in Freising und das ofi in Wien grobe Daten zusammengetragen, die dem „ Anfänger“ erste Richtwerte liefern.
    Abbildung 1: Sauerstoff-Empfindlichkeit einiger Lebensmittelgruppen
      2    Wie kann ich eine optimale Barriere (so viel wie nötig und so preiswert wie möglich) entwickeln? Auf einer Experten-Tagung zum Thema Barrierefolien sprachen genauso viele Referenten über die nötige Barriere, wie über die (best-) mögliche Barriere. Daraus könnte man ableiten, dass heutzutage genauso intensiv an der Reduzierung der Barriereeigenschaften von Folienverpackungen gearbeitet wird, wie an deren Verbesserung. In der Tat dient ein großer Teil der Permeationsmessungen im Innoform Testservice dazu, Barrieren „abzuspecken“. Aber warum bemühen sich viele Ingenieure um das „Verschlechtern“ von Barrieren? Nun, der Grund ist die Kostenoptimierung. Zudem ist die Zahl der Varianten von Barrieren (organische und anorganische) stark gestiegen. Die Vielfalt fördert die Entwicklungsgeschwindigkeit und Ideen der Entwickler ebenso wie die der Controller in den Lebensmittelunternehmen. Was antworten denn nun die Verpackungshersteller auf die Frage: „Ich möchte das Produkt Milchpulver mit Vitamin C Anreicherung für 2 Jahre dicht verpacken. Welche Folie empfehlen Sie?“ 2.1    Markts-Screening oder “Wettbewerbsanalyse” Hat nun der Packmittelhersteller keine solchen Folien bereits qualifiziert, hilft ein Blick in die Bibliothek nur bedingt. Besser ist ein Blick in die Regale. Reverse Engineering nennt das die Auto-Industrie, die so etwas ständig und systematisch tut – gucken, wie es die anderen machen. Mit Hilfe von heutigen Materialbestimmungs-Möglichkeiten mittels DSC, FTIR, Mikroskopie, REM, etc. können Folienverpackungen bis auf die Rohstoffebene schichtweise zerlegt und analysiert werden. Diese Materialanalysen an Folienverpackungen bilden auch einen Schwerpunkt in den Labors großer Folienhersteller und natürlich bei Innoform Testservice für den Mittelstand. Wichtige Fragestellungen neben den reinen Strukturen sind natürlich:
    • Barrierewerte der Folie
    • Barrierewert der Gesamtverpackung
    • Schichtaufbau und Schichtdicken
    • Art der Barriereschicht (Aluminium, Metallisierung, SiOx-/AlOx Beschichtung, EVOH-Coex Schichten, PA-Schichten, Lacke etc.)
    • Art des Füllgutes (wie gut stimmt das Wettbewerbsprodukt mit „dem zu verpackenden“ Produkt überein)
    Liegen alle diese Informationen – entweder durch Markt-Screening oder durch eigene Erfahrungen – vor, kommt es zum nächsten, wichtigen Schritt einer Verpackungsentwicklung –   dem Lagertest.   2.2    Der Lagertest (Verifizierung) Unter einem Lagertest verstehen wir hier den Test im Labor unter möglichst praxisnahen Bedingungen. Da Laborprüfungen nie die Wirklichkeit abbilden können, ist dieser wichtige Test doch nur eine Vorstufe des Praxistes, der aber zeit- und kostenschonend ist. Hinzu kommt, dass viele Varianten verglichen und geprüft werden können z. B. verschiedene Folien, verschiedene Rezepturen der Lebensmittel, verschiedene Lagerbedingungen und -zeiten. Grundsätzlich gibt es immer Wechselwirkungen zwischen
    1. Umwelt und Füllgut
    2. Füllgut und Packstoff
    3. Umwelt und Packstoff
    Alle drei Varianten müssen bei der Prüfung mit betrachtet werden – das geht nur im Dialog zwischen Lebensmittelhersteller und Packmittelproduzenten. Und so geht man am einfachsten vor: a) Erstellung von Testpackungen in den verschiedenen Packmaterialien und ggfs. mit verschiedenen Rezepturen des Lebensmittels (z. B. Extreme, die die Schwankungen der Jahreszeiten und Prozesse abdecken) b) Messung relevanter Qualitätskenngrößen einer Barriereverpackung
    • Restsauerstoffgehalt nach Verschluss der Packung
    • Vitamingehalt
    • Bewertung/Messung der Farbe
    • Sensorik…
    c) Lagerung unter den gewünschten, den zu erwartenden und den worst-case Bedinungen d) Bewertung der Schlüssel-Qualitätskriterien (z.B. Restsauerstoffgehalt, Gewichtsveränderung, Sensorik, Vitamingehalt…) e) Bewertung der Ergebnisse und Planung des Praxistests Wichtig ist bei dem Lagertest, dass wirklich möglichst nah an der Praxis gearbeitet wird. Denn die Störer lauern im Prozess genauso wie im Material. Letzlich kommt es auf die Gesamtverpackung an.
    Abbildung 2: Typische Schwachstellen einer flexiblen Verpackung hinsichtlich Barriere
        2.3    Der Praxistest (Validierung) Der Spitzenreiter aus dem Lagertest kommt nun ins Finale – den Praxistest. Heutzutage haben nicht mehr viele Unternehmen die Zeit, das Geld und vor allem die Experten im Praxistest noch mehrere Kandidaten ins Rennen zu schicken. Meistens wird sofort eine kleine Produktionsmenge des besten Produktes aus dem Lagertest für einen Markttest oder eine Promotions-Menge genommen. Hier ist besonders darauf zu achten, dass wirklich keine Änderungen mehr im Vergleich zu der Probemenge „gewagt“ werden. Das ist nach meiner Erfahrung leider häufig der Fall und fast immer der Grund für ein Scheitern. Sollten sich neue Erkenntnisse eines noch besseren Systems im Lagertest ergeben haben, muss dieses neue System noch einmal durch den Lagertest geschickt werden, bevor man in die Serie geht – auch wenn es schwer fällt. Und zuletzt noch ein Apell: Sorgen Sie schon im frühen Stadium der Entwicklung – also vor dem Lagertest spätestens, für eine Lebensmittelrechtliche Konformität. Prüfen Sie parallel zu den üblichen, oben genannten qualitätsrelevanten Prüfungen auch die lebensmittelrechtliche Seite – sowohl formal als auch mit echten Laboruntersuchungen wie Migrationsprüfungen und Packmittelsensorik, um später keine Überraschung zu erleben und die Zeit, die die Lagertests benötigen, parallel auch hierfür zu nutzen. Ich freue mich wieder auf zahlreiche Kommentare und Anregungen für weitere Beiträge in unserer Innoform Expertenecke hier oder auf XING. Freundlicher Gruß, Karsten Schröder   P.S. Weitere Artikel zu diesem Themenbereich finden Sie nachstehend: 1. Kennen Sie eigentlich den Unterschied zwischen Dichtheitsprüfung und Permeationsmessung? 2. Was bedeutet eigentlich die Einheit cm³/m³ x d x bar bei der Permeationsmessung? 3. Was ist eigentlich die Permeationsrate? 4. Was gibt die Wasserdampfdurchlässigkeit eigentlich an? 5. Was bedeutet, die Folie hat eine gute Barriere? 6. Welchen Einfluss hat Feuchtigkeit auf die Sauerstoffbarriere?     Die nächsten Innoform Veranstaltung finden Sie HIER.   Innoform GmbH Testservice Industriehof 3 26133 Oldenburg www.innoform.de TS@innoform.de        
  • Welchen Einfluss hat Feuchtigkeit auf die Sauerstoffbarriere?

    Welchen Einfluss hat Feuchtigkeit auf die Sauerstoffbarriere?

    “Prüfen und Bewerten von Folienverpackungen”

    Permeation (Teil 6) von Karsten Schröder (Innoform)

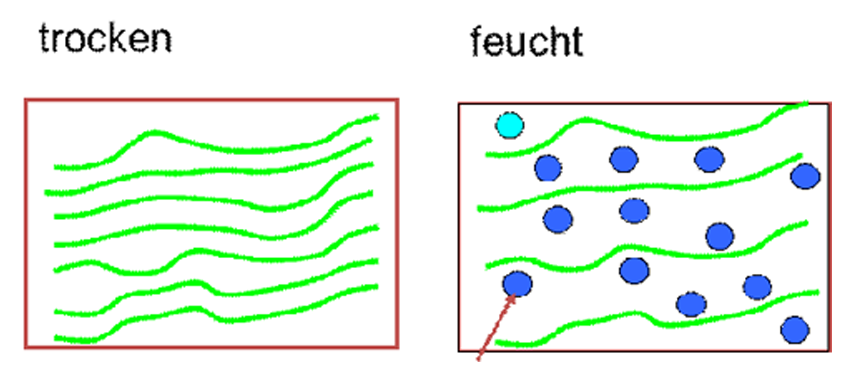
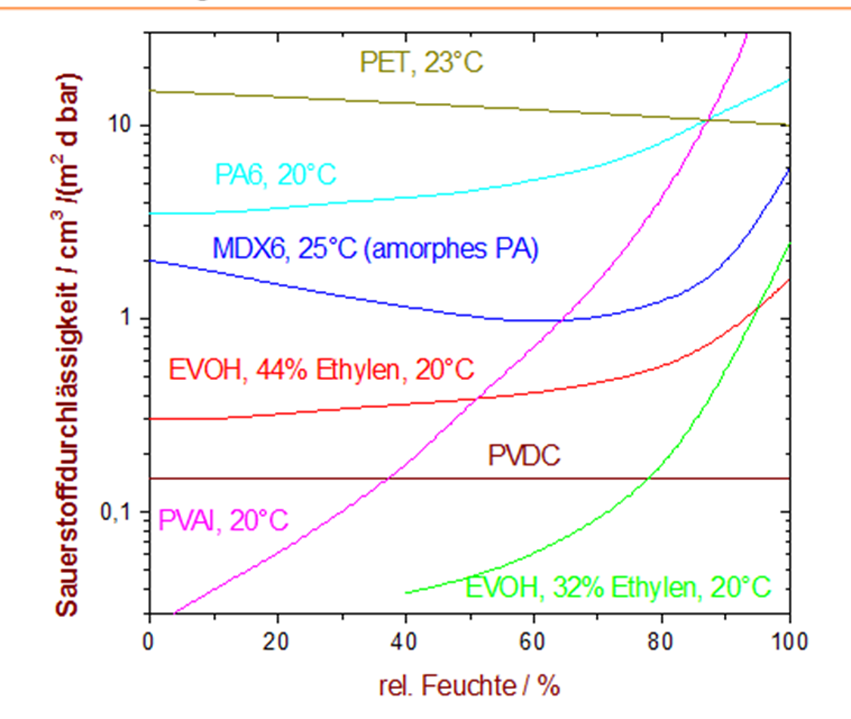
    Der Einfluss von Feuchtigkeit, die in der Regel entweder aus dem verpackten Gut oder aus der Umgebungsluft stammt, kann erheblichen Einfluss auf die Sauerstoffbarriere (Sperrwirkung) einer Folie haben. Wann das ein Problem werden kann und welche Alternativen zur Verfügung stehen, wird hier erläutert. Zudem werden die beiden Begriffe „organische Barriere“ und „anorganische Barriere“ beschrieben. 1. Wann ist Feuchtigkeit für die Sauerstoffbarriere ein Problem? Um zu wissen, ob Feuchtigkeit zum einen die Barriere verschlechtert und zum anderen überhaupt anwesend ist, muss man sich die Packungen selbst ansehen. Ist das Material denn überhaupt anfällig für einen Barriereverlus? – Denn darum geht es ja. Oder handelt es sich um ein Material, das gar nicht seine Barriere gegen Sauerstoff verändert, wenn die Feuchtigkeit im und um die Folie schwanken? Handelt es sich um eine organische oder anorganische Barriere? Mit anderen Worten ist sie feuchtigkeitsempfindlich oder nicht? Und dann ist noch zu berücksichtigen, wie feucht denn nun die Barriereschicht wirklich wird und im schlechtesten Fall (worst case) werden kann. 1.1 Organische Barrieren Kennen sie eigentlich den Begriff der organischen Barriere, der mehr und mehr Einzug in der „Barrierewelt“ und Folienindustrie findet? Gemeint ist in diesem Zusammenhang, dass die Barriere- oder Sperrschicht in der Folie aus Kunststoff (organischem Material) erzeugt wird. Beispiele hierfür sind Polyamid und vor allem Ethylen-Vinyl-Alkohol (EVOH). Die meisten – ja man kann sogar sagen bis auf PVDC alle üblichen Materialien – zeigen dabei ein Verhalten, das in der Praxis nachteilig sein kann.  Und zwar immer dann, wenn Feuchtigkeit im Spiel ist. Die Sauerstoffbarriere nimmt mit zunehmendem Feuchtigkeitsgehalt im Polymer (organischem Material) ab. Ich will hier nicht zu tief ins Detail gehen, aber doch erwähnen, dass man sich das Wasser als eine Art Quellmittel vorstellen kann, das den Abstand zwischen den Makromolekülen des Folienmaterials vergrößert und somit Platz für Permeation – also Durchdringen von Sauerstoff macht.   Die Abbildung zeigt, wie sich durch das „Einlagern“ von Wasser mehr Raum für die Permeation von Gasen – hier Sauerstoff, bietet.   Welche Polymere / Kunststoffe nun wie stark in der Barriere beeinflusst werden, hängt nicht nur vom Polymer selber ab, sondern auch von den Schichten, die es umgibt. Zur Vereinfachung und grundlegendem Verständnis, möchte ich hier aber nur prinzipielle Trends darstellen, die einfach in praktischen Versuchen dann quantifizierbar sind.
    Abbildung 2: Prinzipskizze aus Innoform Seminaren: Einfluss von Feuchte auf die Sauerstoffpermeation üblicher „Folienpolymere“
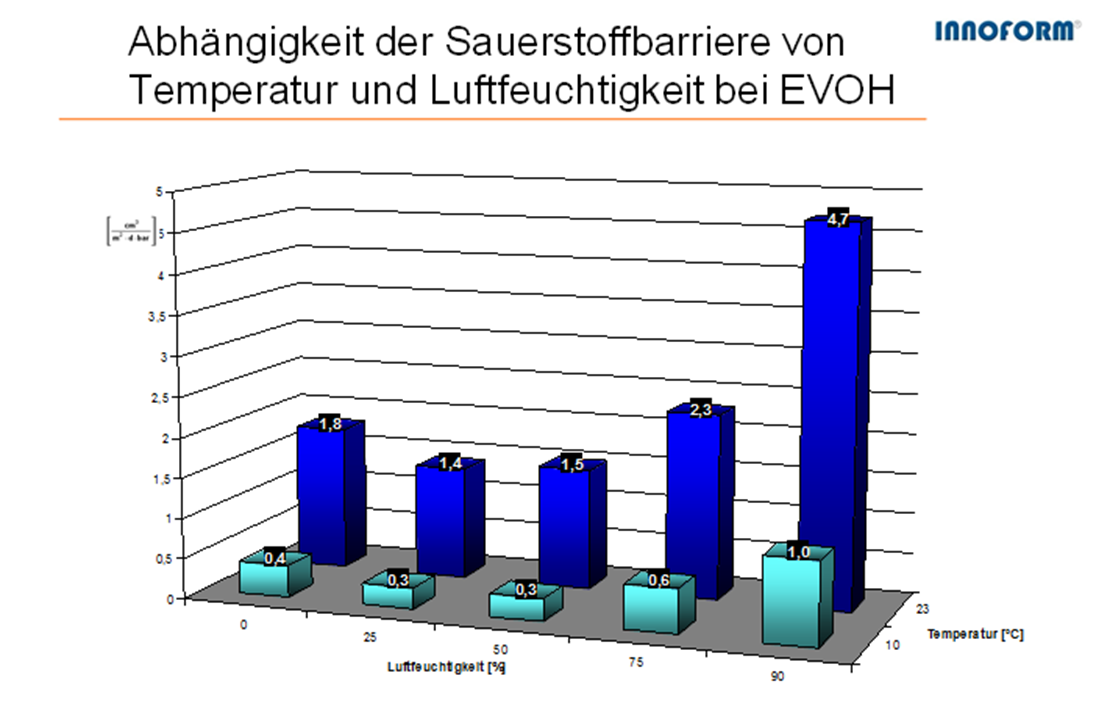
    Das PVDC tanzt hier aus der Reihe, weshalb es auch so gerne für tiefgezogene also verformte Barriereschichten für feuchte Umgebungen oder feuchte Füllgüter eingesetzt wird. Auch das PET verliert nicht die Barriere, wird aber aufgrund seiner eher weniger starken Sperrwirkung nicht wirklich als Barriere gegen Sauerstoff eingesetzt. Zum Einsatz kommt das PET z.B. als Material für thermogeformte Schalen, da die Materialdicken der Ausgangsfolien dicker sind und somit die Barriere besser.     1.2 Anorganische Barrieren Im Gegensatz dazu spricht man von allen anderen üblichen Barriereschichten, wie z.B. die Metallisierung mit Aluminium, die Aluminiumfolie selbst oder Siliziumoxid (SiOx) bzw. Aluminium-Oxid (AlOx) bedampften Folien von anorganischen Barrieren. Diese sind nicht aus Kunststoff, sondern aus anorganischen Materialien wie Metall. Das heißt allerdings nicht, dass es keine Folie wäre, sondern nur, dass die Sperrschicht oder Barriereschicht durch eine Nicht-Kunststoffschicht erzeugt wird. Diese anorganischen Schichten haben nun den atemberaubenden Vorteil, dass sie bei allen Feuchtigkeiten nahezu die gleichen Sperreigenschaften behalten, die sie auch im trockenen Zustand haben. Die folgenden Diagramme zeigen den Einfluss der Feuchtigkeit auf z.B. ein EVOH-Copolymer, wie es üblicherweise in vielen Fleisch-, Wurst- und Käseverpackungen verwendet wird:
    Abbildung 3: Abhängigkeit der Sauerstoffbarriere von Temperatur und Luftfeuchtigkeit bei EVOH
      Und dann haben die anorganischen Barrieren noch einen grandiosen Vorteil, der alles andere überragt, aber in der Praxis kaum beachtet wird. Sie haben eine gute Barriere gegen (fast) alles. Sie sperren gut gegen Wasserdampf, Sauerstoff, Aromen, und manche sogar gegen Licht (Aluminiumfolie oder Aluminium-Metallisierung. Nur verformen lassen sich die spröderen, anorganischen Schichten leider nur sehr wenig und zeigen doch auch immer wieder in der Praxis Knickbrüche in Falzkanten. Hier kann oft zwar durch geschickte Verbundstrukturen entgegen gewirkt werden, aber diese Eigenschaft ist immer mit zu beachten.   2. Fazit Egal ob eine organische oder anorganische Barriere verwendet wird – es sind immer die Rahmenbedingungen der Anwendung für die Folienverpackung zu berücksichtigen. Wird ein warmes, feuchtes Klima in der Umgebung erwartet und es ist eine ausgezeichnete Sauerstoffbarriere erforderlich, so sind anorganische Barrieren vorzuziehen oder PVDC einzusetzen. Alle anderen Konstruktionen führen unweigerlich zu Herausforderung in Design, Struktur und Verarbeitung. Sind hingegen thermische Verformung, Flexibilität und eine effiziente Herstellung wichtig, spielen die Kunststoffbarriereschichten  (organischen Barrieren) ihre Vorteile voll aus. Wie bei allen Industrieprodukten gibt es hier auch innerhalb von Materialklassen signifikante Unterschiede hinsichtlich Barriere und Feuchtigkeitsempfindlichkeit. Hier gilt es also den richtigen Lieferanten mit dem richtigen Rohstoff zu wählen, um z.B. auch EVOH gefahrlos für feuchte Klimate einsetzen zu können. Welche Schicht / welches Material welche Durchlässigkeit zeigt oder anders ausgedrückt, welche Barriere bietet, können Sie leicht online mit unserem kostenlosen Permeationsrechner ermitteln: http://www.innoform-testservice.de/tpages/tools/permeation.php Wenn Sie sich kostenlos mit Ihrer E-Mailadresse einloggen, sehen Sie sogar alle wichtigsten Barrierematerialien und können schon einmal virtuell ausrechnen lasen, wie diese sich im Verbund darstellen. Ich freue mich wieder auf zahlreiche Kommentare und Anregungen für weitere Beiträge in unserer Innoform Expertenecke hier oder auf XING. Freundlicher Gruß, Karsten Schröder     P.S. Weitere Artikel zu diesem Themenbereich finden Sie nachstehend: 1. Kennen Sie eigentlich den Unterschied zwischen Dichtheitsprüfung und Permeationsmessung? 2. Was bedeutet eigentlich die Einheit cm³/m³ x d x bar bei der Permeationsmessung? 3. Was ist eigentlich die Permeationsrate? 4. Was gibt die Wasserdampfdurchlässigkeit eigentlich an? 5. Was bedeutet, die Folie hat eine gute Barriere?   Die nächsten Innoform Veranstaltung finden Sie HIER.   Innoform GmbH Testservice Industriehof 3 26133 Oldenburg www.innoform.de TS@innoform.de    
  • Was bedeutet eigentlich: „Die Folie hat eine gute Barriere“?

    Was bedeutet eigentlich: „Die Folie hat eine gute Barriere“?

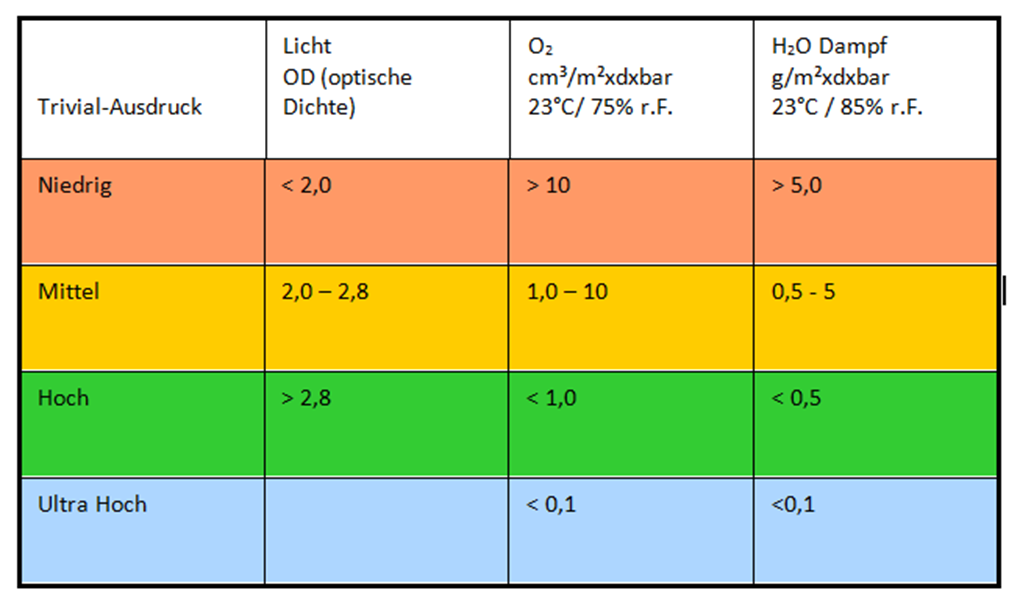
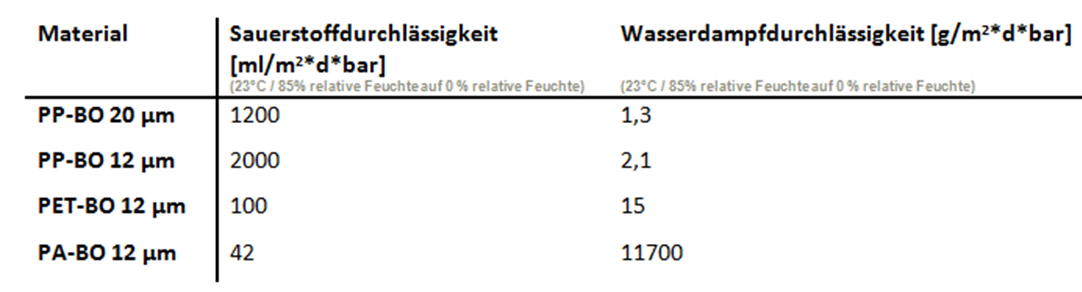
    “Prüfen und Bewerten von Folienverpackungen”: Permeation (Teil 5) von Karsten Schröder (Innoform) Im Grunde bedeutet die typische Floskel „Die Folie hat eine gute Barriere“ nicht wirklich viel. Denn Barriere wogegen und wovon und vor allem wofür und was heißt hier gut? Aber sind es nicht genau diese, implizierten Fragen, die in der Praxis oft zu großer Verwirrung führen? Ja – ich glaube sogar, dass dieser, als Aussagesatz formuliert sogar richtig viel Geld verschwendet – und das sage ich ohne irgendeinen Branchenteilnehmer „in die Pfanne hauen“ zu wollen. Warum ich das annehme und dazu guten Grund habe, lesen Sie hier. 1   (K)ein Maß für Barriere „Die Barriere einfach als gut oder schlecht zu bezeichnen ist ein Privileg der Unwissenden“ sagte mir einmal ein Seminarabsolvent in unserem Kurs Barrierefolien. Das ist so charmant formuliert, dass ich damit diesen Teil eröffnen möchte. Es drückt indirekt und unterbewusst aus, woran die ganze Barriere-Verkaufsstrategie einiger krankt. Mit dieser Pauschalierung löst man beim Abnehmer zunächst Verwirrung und dann Unsicherheit aus. Stellen Sie sich einmal folgende Situation vor: Ein Verkäufer besucht einen langjährigen Kunden und sagt im Wortwechsel den Standardsatz: „Ja – da haben Sie recht… Die Folie des Wettbewerbers ist 10% dünner und 7% günstiger als unsere aber: Unsere Folie zeigt eine bessere Barriere.“ In solchen Fällen, in denen man auf eine einzige Eigenschaft unbewusst fokussiert wird, erschrickt man als „Einkäufer“ und ist automatisch und völlig natürlich geneigt den weiteren Ausführungen zu folgen und vielleicht sogar aus Aspekten der suggerierten höheren Sicherheit, einen höheren Preis in Kauf zu nehmen. Deshalb mal kurz vorweg, was dann folgen muss: •    Welche Barriere ist gemeint? Wird ein trockenes Lebensmittel verpackt, das völlig unempfindlich gegen Sauerstoff ist, so reicht eine gute Wasserdampfbarriere völlig aus, ohne großen Widerstand des Materials gegen Sauerstoff bezahlen zu müssen. •    Was bedeutet eigentlich bessere Barriere? Wie wird das quantifiziert? Und da wird es dann äußerst schwammig. Wir haben über lange Zeit Daten gesammelt und mit vielen Fachleuten diskutiert und publizieren seit langem gemeinsam mit einigen Hochschulen und Herstellern folgende Tabelle, die etwas Licht ins Dunkel bringen soll: Abbildung 1: Richtwerte für Barriere Klassen Mit dieser Tabelle wird verdeutlicht, dass man durchaus mit trivialen Ausdrücken wie hoch oder niedrig arbeiten kann, wenn alle von dem Gleichen ausgehen. Aus einem Grund setzt sich diese Einstufung in der Industrie immer mehr durch – wir wollen vereinheitlichen und dadurch Klarheit schaffen. 2    Auf den „Permeanden“  und die Folie kommt es an Schon oben habe ich ausgeführt, dass es sehr wohl für das Füllgut / Lebensmittel darauf ankommt, welcher Stoff in die Verpackung hinein darf und welcher nicht. Wie sich das im Detail verhält, wissen oft nicht einmal die Hersteller selber – aber dazu hier nur ein Hinweis: Lagertests kann jeder machen und hierdurch erzielt man unglaubliche Sicherheit und Wissensgewinn. Aber da ist auch noch die Folie selber. Wie schon an anderen Stellen mehrfach beschrieben, hängt die Permeationsrate vom Material ab, das durchdrungen werden soll oder eben nicht und von dem Stoff, der hindurch permeiert. Dazu kurz folgende, exemplarische Tabelle, die es einfach und doch tiefgehend beschreibt. Abbildung 2: Grobe Einteilung von Materialien zu Wasserdampf- und Sauerstoffdurchlässigkeit Quelle: http://www.innoform-testservice.de/… In der Praxis werden meistens nur die Permeationen von Wasserdampf und Sauerstoff angegeben, da damit viele Effekte erklärt werden können. 3    Fazit: Ist also die Barriere einer Folie gegen Sauerstoff und Wasserdampfbarriere „gut“, kann man durchaus von einer guten Barrierefolie sprechen. Natürlich wohl wissend, dass weder Licht, Stickstoff- oder eine sonstige Barriere damit gemeint sein kann. Ich freue mich wieder auf zahlreiche Kommentare und Anregungen für weitere Beiträge in unserer Innoform Expertenecke hier oder auf XING. Freundlicher Gruß, Karsten Schröder Finden Sie mich auch auf XING   Weitere Artikel zu diesem Themenbereich: 1. Kennen Sie eigentlich den Unterschied zwischen Dichtheitsprüfung und Permeationsmessung? 2. Was bedeutet eigentlich die Einheit cm³/m³ x d x bar bei der Permeationsmessung? 3. Was ist eigentlich die Permeationsrate? 4. Was gibt die Wasserdampfdurchlässigkeit eigentlich an? 6. Welchen Einfluss hat Feuchtigkeit auf die Sauerstoffbarriere?     P.S. Informationen zu den nächsten Innoform Veranstaltung finden Sie hier.   _______________________________________________________________________________________________ Werden Sie Mitglied in unserer Innoform XING-Gruppe: “Sichere Folienverpackungen”. Hier können Sie sich mit weiteren Experten aus der Branche austauschen. Bilder, Videos und Experten Meinungen stellen wir auch auf unserer Facebook Seite zur Verfügung. Werden Sie auch Fan!  
  • Was gibt die Wasserdampfdurchlässigkeit eigentlich an?

    Was gibt die Wasserdampfdurchlässigkeit eigentlich an?

    “Prüfen und Bewerten von Folienverpackungen”: Permeation (Teil 4) von Karsten Schröder (Innoform) Die Wasserdampfdurchlässigkeit (WDD)  oder die Water Vapour Trasmission Rate (WVTR) sind nur zwei Begriffe für die gleiche Fragestellung. Wie viel Wasserdampf geht durch ein Folienmaterial oder noch besser eine Folienverpackung hindurch?   1. Die Maßeinheit Anders als bei der Sauerstoffdurchlässigkeit (Sauerstoffpermeation), wird die durchdringende (permeierende) Menge nicht als Volumen (cm³) sondern als Masse (g) angegeben. Die Maßeinheit lautet also für Folienmaterialien: g/(m^2×Tag) oder bei ganzen Verpackungen g/(m^2  ×Tag ×Packung) 2. Messprinzip Das Messprinzip ist ähnlich wie bei allen Permeationsmesungen. Das zu messende Medium (Wasserdampf) wird auf nur einer Seite der Probe (Folie oder Verpackung) angeboten und auf der anderen Seite wird ermittelt, wie viel durch die Probe permeiert (durchdringt). Ein mögliches verfahren dafür ist die Trägergasmethode, die hier schematisch dargestellt ist. Der blau markierte Bereich stellt das Medium zur Einstellung der richtigen Feuchtigkeit (z.B. Salzlösung) dar. Elektrolytisches Messverfahren Abbildung 1: Elektrolytisches Messverfahren   Eine weitere Methode ist die gravimetrische Methode, die hier schematisch gezeigt ist. Gravimetrisches Messverfahren Abbildung 2: Gravimetrisches Messverfahren   Hier wird gezeigt, wie im Trägergasverfahren auch ganze Verpackungen hinsichtlich ihrer „Dichtheit“ überprüft werden könnenm siehe Artikel: „Kennen Sie eigentlich den Unterschied zwischen Dichtheitsprüfung und Permeationsmessung?“. Fertigpackungsmessung hinsichtlich Permeation Abbildung 3: Quelle: Fa. Lippke, Fertigpackungsmessung hinsichtlich Permeation   3. Wofür braucht man die Wasserdampf-Permeationsrate oder Wasserdampfdurchlässigkeitsrate? Eine Aufgabenstellung aus der Praxis lautet häufig, das Füllgut vor dem Austrocknen zu schützen – wie z.B. bei Feuchttüchern. Andererseits kommt es bei z.B. knackigen Lebensmitteln wie Keksen oder Chips darauf an, dass nicht zu viel Luftfeuchtigkeit aus der Umgebung der Verpackung während der Lagerung in die Verpackung eindringt. Gerade bei den Kartoffelchips hat hier die zusätzliche Metallisierung der Verpackung eine Verbesserung der Wasserdampfbarriere erzielt, wodurch in den letzten Jahren die Haltbarkeit deutlich gesteigert werden konnte – und das schmeckt man auch.   4. Zusammenfassung Die Maßeinheit für die WDD oder WVTR sprich Wasserdampfdurchlässigkeit unterscheidet sich hinsichtlich der Sauerstoffdurchlässigkeit im Wesentlichen erst einmal nur durch das g (Gramm) oberhalb des Bruchstriches anstelle des cm². Je niedriger die Rate ist, desto weniger Feuchtigkeit dringt durch das Material. Entweder schützen wir so vor dem Austrocknen des Füllgutes oder durch das Feuchtwerden des Produktes in der Folienverpackung.   Ich freue mich wieder auf zahlreiche Kommentare und Anregungen für weitere Beiträge in unserer Innoform Expertenecke hier oder auf XING. Weitere Artikel zu diesem Themenbereich: 1. Kennen Sie eigentlich den Unterschied zwischen Dichtheitsprüfung und Permeationsmessung? 2. Was bedeutet eigentlich die Einheit cm³/m³ x d x bar bei der Permeationsmessung? 3. Was ist eigentlich die Permeationsrate? Freundlicher Gruß, Karsten Schröder Mein XING Profil   Werden Sie Mitglied in unserer Innoform XING-Gruppe: “Sichere Folienverpackungen” Bilder, Videos und Experten Meinungen stellen wir nach Tagungen und Seminaren auf unserer Facebook Seite zur Verfügung. Werden Sie auch Fan!  
  • Was ist eigentlich die Permeationsrate?

    Was ist eigentlich die Permeationsrate?

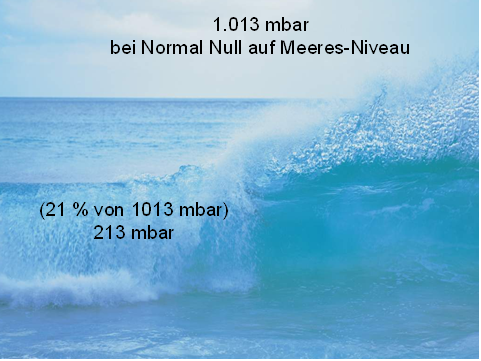
    “Prüfen und Bewerten von Folienverpackungen”: Permeation (Teil 3) von Karsten Schröder (Innoform) Der Begriff der Permeationsrate oder auch oft einfach nur als Permeation bezeichnet ist aus der Welt der Folienverpackungen nicht weg zu denken. Doch wenn man die einfache Frage beantworten soll, was das eigentlich ist, wird es für viele schwierig. In unseren Seminaren versuchen wir das immer bildhaft zu erläutern. Die Permeationsrate wird im Wesentlichen durch zwei Faktoren beeinflusst: 1.    Den „Drang“ eines Gases, durch eine Folie zu permeieren 2.    Die Möglichkeit des Gases durch die Folie zu gelangen 1  Der „Drang“ von Gasen in die Verpackung oder aus ihr hinaus Der Drang eines Gases für den Durchtritt durch eine Folie wird durch den s.g. Partialdruckunterschied zwischen der Außenseite der Folienverpackung und der Innenseite bestimmt. Sind also außen in der Umgebungsluft die üblichen 21% Sauerstoff und innen in der Verpackung 0%Sauerstoff, so ist der Partialruckunterschied für den Sauerstoff bei normalem Atmosphärendruck von 1000 mbar (=  Hekto Pascal [hPa]) 210 mbar. Trivial ausgedrückt heißt dass, das der „Drang“ des Sauerstoffs, um in die Verpackung zu gelangen, einem Druck von 210 mbar entspricht. Das ist also sozusagen der Antrieb für den Sauerstoff überhaupt in die Verpackung zu „wollen“. Wie sich das bei anderen Drücken verhält, zeigt dieses Bild aus unseren Seminarunterlagen:
    Abbildung 1: Partialdruck des Sauerstoff auf Höhe des Meeresspiegel
    Abbildung 2: Partialdruck von Sauerstoff auf 2000m Höhe
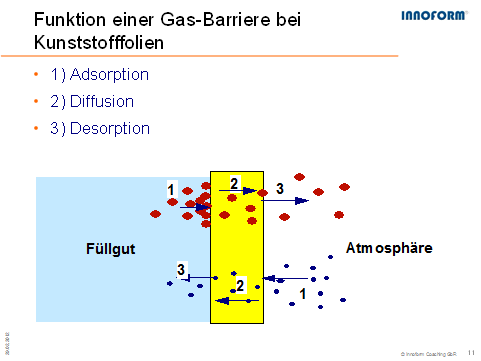
                Das heißt also, wenn man es ganz genau rechnen will, muss man den Atmosphärendruck und die Druckdifferenz zwischen Außen- und Innendruck der Verpackung berücksichtigen. In der Praxis werden aber immer „normierte“ Werte angegeben und nur solche – immer auf gleiche Bedingungen normierte Bedingungen sollten für Vergleiche heran gezogen werden.   2  Die Möglichkeit eines Gases durch eine Folie zu gelangen Nun mag es auf den ersten Blick ja unmöglich erscheinen, dass durch eine „intakte Folie“ überhaupt Gase hindurch gelangen. Was ist der Grund dafür, dass insbesondere durch Kunststofffolien Gase wie Sauerstoff hindurch gelangen können? Ganz einfach erklärt liegt es daran, dass •  Gase sich in Kunststoffen lösen können (Adsorption) •  Gase durch Kunststoffe durchwandern können (Diffusion) •  Gase aus Kunststoffen in eine Atmosphäre (z.B. auf der Innenseite der Verpackungen) sich wieder „entlösen“ können. (Desorption) Hierzu wieder ein erklärendes Bild mit den drei genannten Schritten der Diffusion:
    Abbildung 3: Funktionsskizze des Durchdringens von Gasen durch eine Folienverpackung
    Abbildung 3: Funktionsskizze des Durchdringens von Gasen durch eine Folienverpackung
                      Zusammenfassung: Ist also viel Sauerstoff draußen und wenig drinnen in einer Folienverpackung, geht das permeieren schneller. Die Permeationsrate ist hoch. Hat das Material eine gute Barriere gegen das Gas, so ist die Permeationsrate niedriger als bei Materialien ohne eine Barriere. Vergleicht man normierte Werte bei gleichen Drücken, Temperaturen und gleichem Gas (z.B. Sauerstoffpermeationsrate bei 23°C, 75% rel. Feuchte und 1000 mbar Atmosphärendruck) so gibt die Permeationsrate die Sperrwirkung (Barriere) der jeweiligen Folie gegen das jeweilige Gas im Vergleich an. Und genau das ist es, worüber die meisten reden, wenn sie von Permeationsrate oder Barriere oder Sperrwirkung einer Folie reden. Ich freue mich wieder auf zahlreiche Kommentare und Anregungen für weitere Beiträge in unserer Innoform Expertenecke auf XING oder hier in unserem Blog.   Weitere Artikel zu diesem Themenbereich: http://www.innoform-coaching.de/blog/category/expertenecke/ http://www.innoform-coaching.de/blog/2012/01/04/kennen-sie-eigentlich-den-unterschied-zwischen-dichtheitsprufung-und-permeationsmessung/ Freundlicher Gruß, Karsten Schröder Mein XING Profil   Werden Sie doch auch Mitglied unserer Innoform XING-Gruppe: “Sichere Folienverpackungen” Bilder, Videos und Experten Meinungen stellen wir nach Tagungen und Seminaren exklusiv auf unserer Facebook Seite zur Verfügung. Werden Sie auch Fan!
  • Was bedeutet eigentlich die Einheit cm³/m² x d x bar bei der Permeationsmessung?

    Was bedeutet eigentlich die Einheit cm³/m² x d x bar bei der Permeationsmessung?

    “Prüfen und Bewerten von Folienverpackungen”: Permeation (Teil 2) von Karsten Schröder (Innoform) Haben Sie sich auch schon einmal über diese sperrige Einheit gewundert, die bei Permeationsmessungen oder Werten für Gasdurchlässigkeit angegeben wird? Für unsere Seminare haben wir dafür ein schönes Bild entwickelt. Stellen Sie sich bitte einmal einen Quadratmeter der Folie vor, für die die Sauerstoffdurchlässigkeit angegeben wird – also ein Stück Folie mit den Maßen 1 m x 1 m. Der Zahlenwert, den Sie im Prüfzeugnis oder im Datenblatt oder sonst wo finden und in der Einheit Kubikzentimeter (cm³) pro (/) Quadratmeter (m²) mal (x) Tag (D) und bar angegeben wird entspricht demnach: •    Genau der Menge an Sauerstoff, •    die durch einen m² Folie •    pro Tag durch permeiert (durch dringt) •    vorausgesetzt der Druck ist auf beiden Seiten der Folie gleich. Da eine Druckdifferenz zwischen beiden Seiten für die Geschwindigkeit des „Permeierens“ eine Rolle spielt, steht die Einheit bar mit in der kompliziert anmutenden Einheit der Permeationsrate. Wenn man nun weiß, dass ein Kubikzentimeter in etwas dem Volumen eines Würfelzucker-Stückchens entspricht, wird die Einheit plötzlich anschaulich. Bei PET beispielsweise sind typische Werte für eine 12 µm Folie rund 100 cm³/m² x d x bar. Mit anderen Worten es wandern 100 Würfelzucker-Einheiten an Sauerstoff durch einen Quadratmeter Folie am Tag durch – das ist ganz schön viel. Wenn man solch eine Folie nun mit einer Metallisierung oder AlOx bzw SiOx-Beschichtung ausrüstet, kann sich der Wert auf z.B. 1 Stückchen „Würfelzuckerstückchen-Einheit“ Gas reduzieren. Wenn Sie mal nachschlagen wollen, welche Folie welche Permeationsrate typischerweise zeigt, schauen Sie doch mal in unseren Permeationsrechner. Aber Achtung – alle unsere Werte im Permeationsrechner sehen Sie nur, wenn Sie bei InnoZONE (Mein.Innoform) eingelogt sind. Diskutieren Sie mit mir und anderen Lesern. Gerne auch in unsere Innoform-XING-Gruppe.
  • Abpacken in flexiblen Verpackungen Teil 2.1: Schlüsselstellen bei vertikalen Form-, Füll- und Schließsystemen: Produktschutz

    Abpacken in flexiblen Verpackungen Teil 2.1: Schlüsselstellen bei vertikalen Form-, Füll- und Schließsystemen: Produktschutz

    Abpacken in flexiblen Verpackungen im Form-, Fill- Seal-Prozess Folien, Maschinen und Qualitätssicherung von Dr. Manfred Reichert

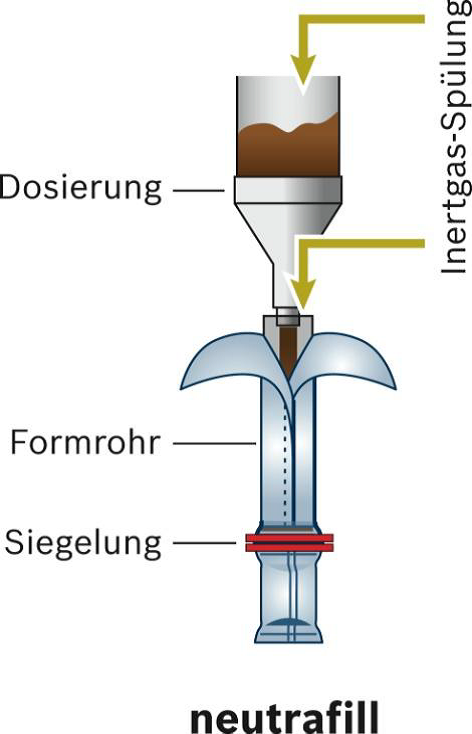
    Kurzzusammenfassung: Aufbauend auf Teil 1 (Abpacken in flexiblen Verpackungen: Konzepte für vertikale Form-, Füll- und Schließsysteme (FFS)) werden die Schlüsselstellen in ihren Grundzügen dargestellt: Im Teil 2.1 wird hier zunächst auf Grundzüge der Produktschutzverfahren eingegangen. Stichworte: Begasungsverfahren, Evakuierverfahren, Kombinationen dieser beiden Verfahren, Aromaschutz-Ventile, z. B. für Kaffee Am Schluss dieses Inno-Letters wird noch darauf verwiesen, mit welchen Themen sich die nachfolgenden Teile befassen werden. Produktschutz In diesem Rahmen kann lediglich auf die wichtigsten Grundzüge eingegangen werden. Produktschutz lässt sich definieren als Schutz vor chemischem, physikalischem und biologischem Verderb. Trockene Lebensmittel (unter denen die schüttfähigen Lebensmittel einen großen Anteil ausmachen) sind biologisch nicht gefährdet, wenn ihre Wasseraktivität unter der Gleichgewichtsfeuchte von 60% liegt. Deshalb sind „trockene Produkte“ nur noch durch mechanische Zerstörung, Substanzverlust, Lichtstrahleinwirkung und durch chemische Prozesse (v. a. Oxidation) bedroht. Die Qualitätserhaltung trockener Lebensmittel durch Vakuum- und Schutzgaspackungen wirkt hier chemischen Langzeitschäden wie z. B. Oxidation entgegen. Lichtempfindliche Lebensmittel werden durch Sauerstoffentzug besser geschützt. Bezüglich Produktschutzverfahren sind hier sowohl Evakuier- als auch Gasspülverfahren zu erwähnen, die auch kombinierbar sind. Beim Evakuierverfahren kommt das Produkt im ungünstigsten Fall unter Normaldruck (210 mbar = 21 % Sauerstoff) zur Verpackungsmaschine. (Quelle: K. Domke, neue Verpackung 1/94) Zum Produktschutz bietet Bosch Packaging Technology verschiedene Verfahren wie Neutrafilter, Neutravac, Vacufin sowie Aromaschutzventile an. Im Folgenden sind einige Grundlagen für Produktschutz und Ventile kurz dargestellt: „Neutrafilter“: Hier handelt sich um eine Vorbegasung bei Schlauchbeutelmaschinen; der Restsauerstoffgehalt eines unter Normalatmosphäre geführten Produktes wird im Dosierer auf ca. 2 mbar reduziert. Gleichzeitig wird das Innere des Folienschlauches auf etwa den gleichen Wert gespült. Da bei der Abfüllung nur sehr wenig Außenluft hinzu gelangt, bleibt der Rest-Sauerstoffwert im geschlossenen Beutel auf diesem sehr niedrigen Niveau. (Quelle: K. Domke, neue Verpackung 1/94) Das Neutrafill-Prinzip ist in der folgenden Abbildung kurz dargestellt: Abb. 1: Produktschutzverfahren „Neutrafill“ (Quelle (Bild): Robert Bosch GmbH, Packaging Technology, Waiblingen) „Neutravac“: Hier handelt es sich prinzipiell um eine Kombination aus Begasung (Schutzgas) und einer Teilevakuierung. Hintergrund: Der Markt verlangt oft harte Packungen. Dazu wird das Produkt zuerst unter Schutzgas abgefüllt und unmittelbar danach in der Becherkette evakuiert. Das Maschinenkonzept dafür muss also aus einer Vertikalschlauchbeutelmaschine mit anschließender Becherkette bestehen. Man erhält sehr harte Rechteckpackungen: raumsparend, stapelbar, und die Packungen sind vom Endverbraucher an ihrer Härte kontrollierbar. Man erhält Restsauerstoffwerte von etwa 0,5-1,0% in der geschlossenen Packung. Bei diesem Prinzip wird außerdem kein weiteres Verpackungsmaterial für eine glatte Außenhülle benötigt, da die Oberfläche der Einlagenpackung bereits glatt ist. Als Produktbeispiel können Kaffee, Nüsse, Kartoffelprodukte u. ä. genannt werden.(Quelle: K. Domke, neue Verpackung 1/94) Das grundsätzliche „Neutravac-Prinzip“ (Kopf-Evakuierung der vorbegasten Packung) ist in der nachfolgenden Abbildung zu sehen:   Abb. 2: „Neutravac“ Evakuierung (Quelle (Bild): Robert Bosch GmbH, Packaging Technology, Waiblingen) Der Vollständigkeit halber sei erwähnt, dass es daneben auch Evakuierung ohne Vorbegasung gibt („Vacufin“, siehe folgende Abbildung): Hier werden die Packungen in Kammern in einem Vakuumrad evakuiert. Dieses Prinzip wird jedoch in Dornradmaschinen eingesetzt. Abb. 3: Kammer-Evakuierung (Quelle (Bild): Robert Bosch GmbH, Packaging Technology, Waiblingen) Aromaschutz-Ventile: Hintergrund: Kaffee ist sehr sauerstoffempfindlich; frisch geröstete Kaffeebohnen geben 6 l Röstgas/kg Kaffee ab. Damit der Kaffee gleich nach dem Rösten ohne Qualitätsverlust verpackt werden kann und sich die Packung durch das Röstgas nicht aufbläht oder gar platzt, werden Aromaschutzventile auf die Packungen aufgebracht. Sie öffnen bereits bei einem Überdruck von wenigen mbar, lassen Röstgas aus der Packung entweichen und schließen dann wieder sauerstoffundurchlässig ab. Die „aromafin“-Ventile schützen vor Überdruck in luftdichten Packungen und machen dadurch die Zwischenlagerung von frisch geröstetem Kaffee überflüssig. Hierdurch wird Kontakt mit Sauerstoff vermieden, der Kaffee behält sein volles Aroma und Lagerkosten werden reduziert. Der Kaffee kann direkt nach dem Rösten verpackt werden und die Packung behält ihre gewünschte Form. Die Ventile sind kaum wahrnehmbar, funktionieren sehr zuverlässig, lebensmittelsicher. Sie sind an der Innen- oder Außenseite der Packung angebracht. Hier hat Bosch ein weites Produktspektrum an außen und innen liegenden Ventilen mit den entsprechenden Applikatoren – geeignet für jeden Anwendungsfall. Die Bosch-Ventile haben einen reproduzierbaren, niedrigen Öffnungsdruck für eine entsprechende Verpackungsform im Verkaufsregal. Aufgrund der Ultraschweißtechnik ist die Siegelnaht des Ventils (nur bei innenliegendem Ventil) kaum sichtbar. Die Bosch-Applikatoren mit einer Leistung von bis zu 100 Beuteln/min zeigen höchste Prozesssicherheit (Effizienz) aufgrund verschiedener InLine-Überwachungen wie Sensoren für „Ventil vorhanden“ oder „Ventilfluid vorhanden“. Einige Grundlagen zur Ventil-Funktion sind in der nächsten Abbildung „zu sehen“: Abb. 4: Funktion des Aromaschutz-Ventils (Quelle: Robert Bosch GmbH, Packaging Technology, Waiblingen)   [Die Reihe wird fortgesetzt: In weiteren Teilen soll u. a. auf folgende Themenkomplexe eingegangen werden: Teil 2.2.: Schlüsselstellen Siegel- und Schweißverfahren; weiter: Trockene Füllgüter und beispielhafte Materialkombinationen und Spezifikationen; Qualitätskriterien und Qualitätssicherung (Material- und Beutelspezifikationen, praxisnahe Prüfmethoden, Dichtheitsprüfung) ] Wir hoffen, dass wir Ihnen hiermit hilfreiche Informationen geben konnten. Für Rückfragen und Feedback stehen wir gerne zur Verfügung: Dr. Manfred Reichert, Parkstrasse 36/1, 73630 Remshalden, Tel. 07151-72354, e-mail: m.reichert51@web.de Mitglied von InnoNET-Partners In Zusammenarbeit mit: Innoform GmbH Testservice Industriehof 3 26133 Oldenburg www.innoform.de TS@innoform.de
  • “Drucken und Kaschieren” (Teil 8 von 8): Trouble Shooting Guide – Über die Analyse und Beseitigung von Fehlern im Laminierprozeß

    “Drucken und Kaschieren” (Teil 8 von 8): Trouble Shooting Guide – Über die Analyse und Beseitigung von Fehlern im Laminierprozeß

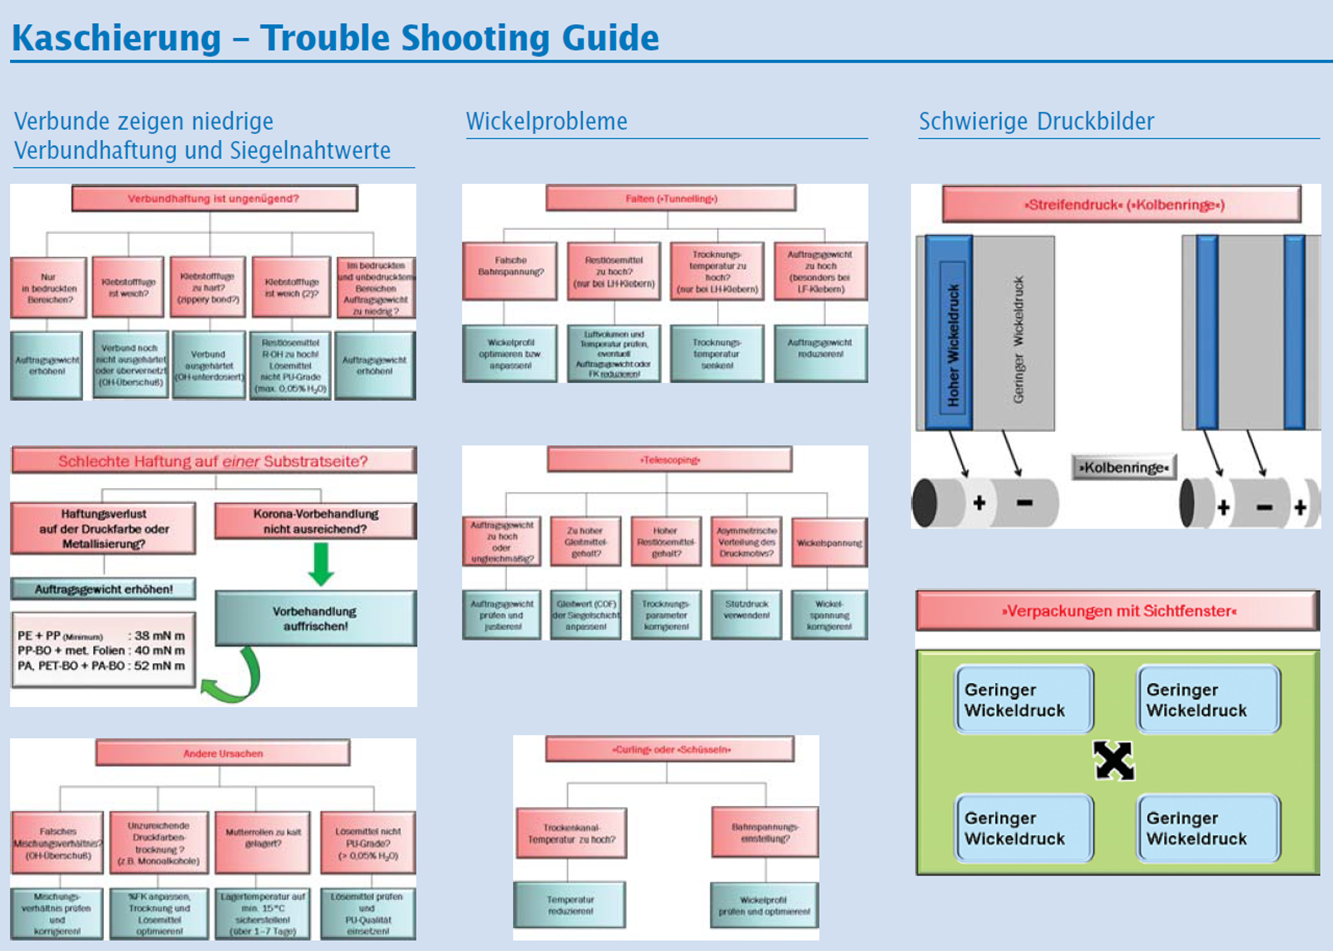
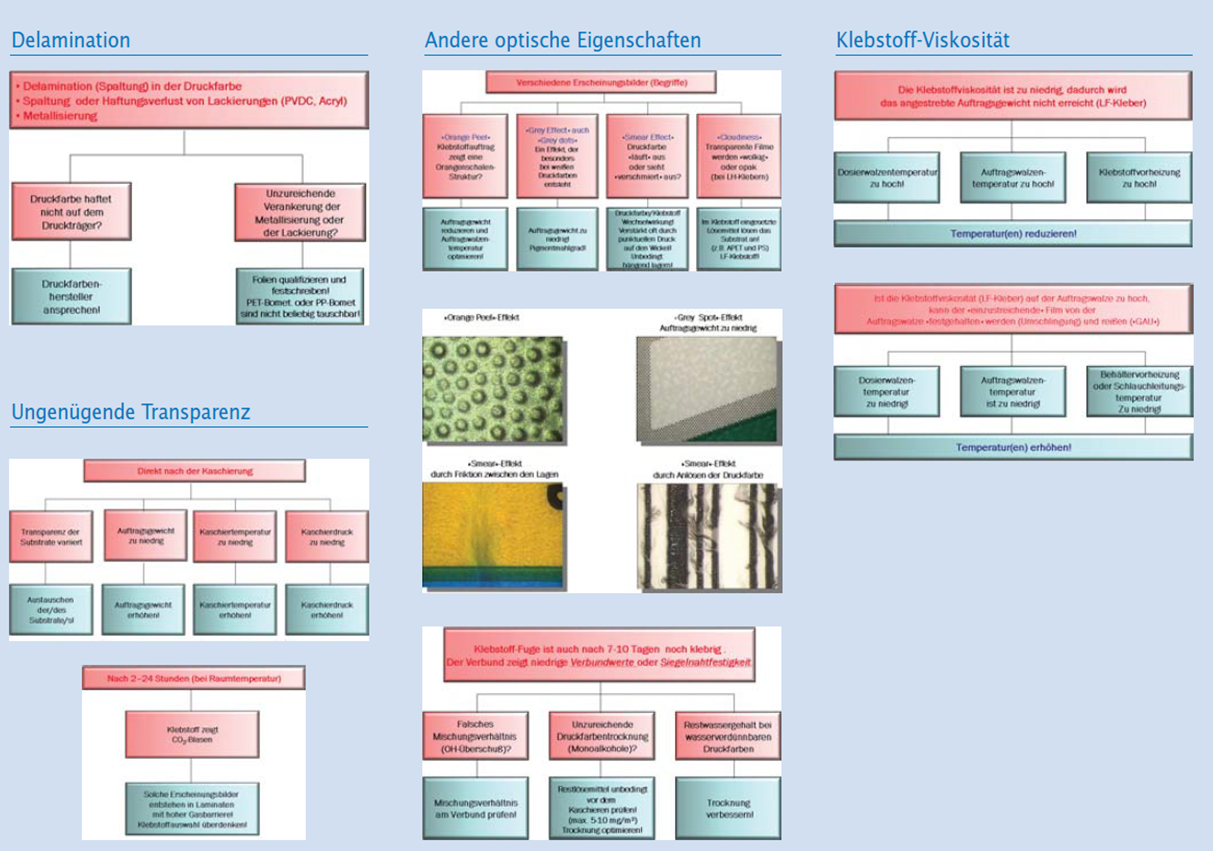
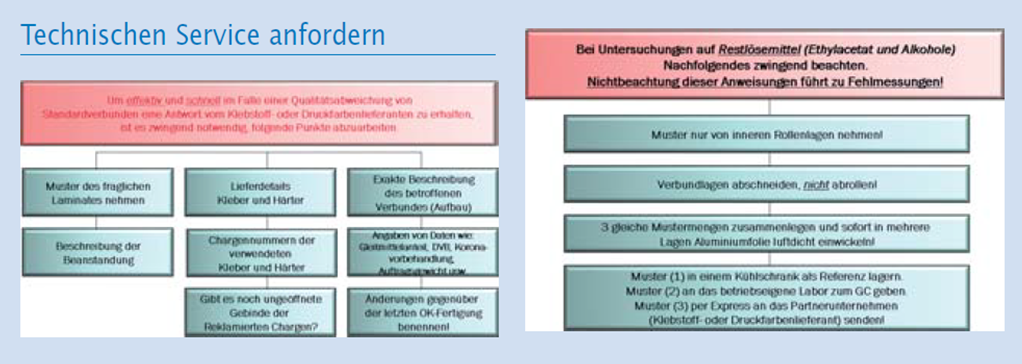
    8. Teil: Häufig verwendete Folien zum Drucken und Kaschieren Trouble Shooting Guide – Über die Analyse und Beseitigung von Fehlern im Laminierprozeß In den bislang vorliegenden Teilen der Artikelserie (Drucken und Kaschieren) stand die Komplexität des Herstellungsprozesses von Folien, die Kaschierung sowie das entsprechende Umfeld im Zentrum der Berichterstattung. Dabei wurden dem Leser technische Zusammenhänge nähergebracht, um dessen Blick für mögliche Fehlerquellen im Produktionsalltag zu schärfen. Der Sachbereich »Flexible Verpackung« besteht jedoch aus sehr vielen Einzelaspekten, weshalb Fehler in immer neuen Variationen auftreten können. Deshalb ist ständiges Lernen sowie der Austausch einschlägiger Informationen eine unverzichtbare Voraussetzung für eine möglichst fehlerfreie Produktion. Im abschließenden Artikel dieser Serie wird den Herstellern flexibler Verpackungen ein »Trouble Shooting Guide« an die Hand gegeben, der kurz und prägnant bei der Kaschierung von Verbundmaterialien auftretende häufige Fehler und deren Ursache benennt sowie entsprechende Lösungsmöglichkeiten aufzeigt. Am Ende der Produktionskette Unzureichende Verbundhaftung oder Siegelnahtwerte, die eine weitere Verarbeitung beispielsweise auf Form-Fill-Seal-Maschinen (FFS) unmöglich machen, gehören zum Schlimmsten, was einem Kaschierer zustoßen kann. Im Gegensatz zu den Designern, Verpackungsentwicklern, Folienherstellern und Druckern, die ihre Aufgabe im Herstellungsprozeß bereits erledigt haben, steht der Kaschierer am Ende der Produktions- und Veredelungskette. Bevor das geschnittene Rollenmaterial oder die konfektionierten Beutel ausgeliefert werden können, muß eine funktionsgerechte, fehlerfreie Kaschierung erfolgen. Tritt während dieses Vorgangs ein Fehler auf, waren alle vorher erbrachten Leistungen vergebens. Denn ein derartiges Produkt darf nicht zur Auslieferung kommen, da ansonsten Schadensersatzansprüche von den Befüllern der Verpakkungen zu erwarten sind. Es muß daher allen an der Produktion von Verpackungsfolien Beteiligten klar sein, daß nur größte Sorgfalt einen derartigen Fall verhindern kann. Denn ein Fehler, ob nun beim Extrudieren oder Bedrukken entstanden, wird beim Kaschieren zumeist erst nach einigen Tagen erkannt. Nach Abschluß der Aushärtung des Klebstoffs, die von der Lagertemperatur der kaschierten Rollen abhängt, erweist es sich erst nach 5–10 Tagen, ob die Kaschierung erfolgreich war. Hierzu ist anzumerken, daß in den zurückliegenden Teilen dieser Artikelserie schon mehrfach auf Hilfsmittel und Werkzeuge zur Sicherstellung der Kaschierqualität hingewiesen wurde. Dazu zählen beispielsweise das korrekte Mischungsverhältnis des Klebstoffs und dessen tatsächliches Verhalten im Produktionsprozeß. Druckfarben und Klebstoffe Oftmals liegen die Ursachen von Kaschierproblemen bereits im Druckprozeß, denn besonders Druckfarben und deren unterschiedliche Bestandteile können das Verhalten des Kaschierklebstoffs beeinflussen. Dies tritt vor allem dann auf, wenn die Druckfarbe nicht völlig ausgehärtet ist. Diesem unerwünschten Effekt kann mit verschiedenen Maßnahmen entgegengewirkt werden. Dazu gehören: ● Auftragsbezogene Auswahl des Farbsystems; ● Vorbehandlung der Foliensubstrate (z.B. Korona); ● Auswahl des Lösemittels ➞ »Verlauf« ➞ Topographie; ● Farbviskosität im Druck ➞ Rauhigkeit ➞ Topographie; ● Wirksamkeit des Bindemittels; ● Größe der Farbpigmente (insbesonders weiße Druckfarben oder Mischfarben, die mit Weiß angesetzt werden); ● Zusetzung geeigneter Additive. Lösemittelhaltige (LH) und lösemittelfreie (LF) Kaschierklebstoffe verhalten sich gegenüber Druckfarben sehr unterschiedlich. LH-Qualitäten werden zumeist mit höherer Auftragsmenge (g/m2; trokken) verarbeitet, während LF-Produkte aufgrund ihrer chemischen Eigenschaften nur mit eingeschränkten Auftragsgewichten eingesetzt werden können. Das Problem mit der Rautiefe von Druckfarben läßt sich bei LH-Klebstoffen durch Erhöhen der Auftragsmenge kompensieren. Diese Möglichkeit ist bei LF-Klebstoffen jedoch nur im Zehntelgrammbereich möglich, wodurch diese Korrekturmöglichkeit erheblich eingeschränkt bzw. oftmals ausgeschlossen ist. Bei einem derart komplexen Fertigungsablauf wie der Herstellung flexibler Verpackungen können immer wieder Fehler auftreten. Nur durch die konsequente Einhaltung bestimmter Regeln und ständiger Qualitätskontrolle der Abläufe innerhalb der einzelnen Fertigungsschritte kann diese schwierige Form der Veredelung (Kaschieren) erfolgreich durchgeführt werden. In diesem Zusammenhang kommt dem Informationsaustausch zwischen den am Fertigungsprozeß beteiligten Firmen und den jeweiligen Zulieferern eine besondere Bedeutung zu. Nachstehend sind einige Bereiche beispielhaft genannt: ● Granulate (z.B. Siegelschichten); ● Masterbatches (wichtige Additive); ● Druckfarben; ● Kaschierklebstoffe; ● Produktionsmaschinen (z.B. Extrusion, Druck- und Kaschiermaschinen); ● Hilfsstoffe (z.B. Lösemittel, Reinigungsmittel). Um einen fehlerfreien Fertigungsprozeß sicherzustellen, stehen die Lieferanten in der Pflicht, alle relevanten Informationen zu Verfügung zu stellen und diese nicht unter dem Vorwand von Betriebsgeheimnissen vorzuenthalten. Zusammenfassung Fehler in der Herstellung flexibler Verpackungen lassen sich weitestgehend vermeiden, wenn alle Beteiligten über das notwendige Fachwissen verfügen. Um einer Wiederholung früherer Fehler vorzubeugen, bedarf es einer systematischen Bearbeitung und Analyse der jeweiligen Fehler. Es ist wenig hilfreich, mittels eines Telefonats oder einer e-Mail Schuldzuweisungen zu verteilen. Wichtig ist, daß Kaschierbetriebe bzw. Druckereien mit internen Kaschieranlagen in die Lage versetzt werden, das jeweilige verbundtechnische Problem präzise zu benennen. Dazu ist diesem Artikel ein Anhang mit dem Titel »Kaschierung – Trouble Shooting Guide« beigefügt, der eine Hilfestellung bei der Fehleranalyse in der Produktionspraxis geben will. Zusammenfassung Fehler in der Herstellung flexibler Verpackungen lassen sich weitestgehend vermeiden, wenn alle Beteiligten über das notwendige Fachwissen verfügen. Um einer Wiederholung früherer Fehler vorzubeugen, bedarf es einer systematischen Bearbeitung und Analyse der jeweiligen Fehler. Es ist wenig hilfreich, mittels eines Telefonats oder einer e-Mail Schuldzuweisungen zu verteilen. Wir gehen sicher davon aus, dass an einem Schadensfall beteiligte Firmen sehr interessiert sind zu helfen und gerne lernen was zu dem diskutierten Problem(en) geführt hat. Die Voraussetzung dafür ist jedoch das vom Kaschierbetrieb vermittelt werden kann um was für ein verbundtechnisches Problem es sich handelt. Der Aufwand ein brauchbares Protokoll eines aufgetretenen Schadens ist nicht aufwendig, vereinfacht jedoch die Kommunikation und hilft der Lösung des Problems.   P.S. Am 22./23. November können Sie uns auf der 2. Flexodruck-Tagung in Osnabrück treffen. Dieses Mal dreht sich alles um: Ständig steigende Qualitätsansprüche und sinnvolle Lösungen?! Es gibt völlig andere Themen und Erkenntnisse als vor 2 Jahren. Es hat sich viel getan. Bilder, Videos und Experten Meinungen von der FD-Tagung stellen wir Ihnen nach der Tagung exklusiv auf unserer Facebook Seite zur Verfügung https://www.facebook.com/Innoform.Folienverpackungen?sk=app_247068188662059zur   zur Innoform XING-Gruppe: “Sichere Folienverpackungen durch Prüfen, Bewerten und Wissen mit Innoform”   Kontakt: Innoform GmbH Testservice Industriehof 3, 26133 Oldenburg TS@innoform.de www.innoform.de
  • “Drucken und Kaschieren” (Teil 7 von 8): Einige typische optische Probleme bei der Kaschierung

    “Drucken und Kaschieren” (Teil 7 von 8): Einige typische optische Probleme bei der Kaschierung

    7. Teil:  Häufig verwendete Folien zum Drucken und Kaschieren Einige typische optische Probleme bei der Kaschierung von Karsten Schröder Zusammenfassung Optische Mängel bei der Kaschierung sind heute in vielen Fällen auf Unwissenheit bei der Entwicklung neuer Produkte und Bedienung der Anlagen  zurück zu führen, da die meisten Probleme technisch eigentlich gelöst und bekannt sind. In diesem Teil diskutiert Karsten Schröder wichtige, immer wieder auftretende optische Probleme bei der Kaschierung von primären Kunststoffkaschierungen mit und ohne Aluminium oder Papier. Ausgehend von Falten und ihren Ursachen, werden auch Bläschen mit ihren mannigfaltigen  Ursachen beschrieben. 1    Kaschierfalten Falten sind so alt wie das Kaschieren selbst – warum sind sie immer noch da? Ein Grund für Falten sind schwankende Qualitäten der Basismaterialien. Denn – wie entstehen Falten eigentlich? 1.1    Querfalten Querfalten z.B. sind auf unterschiedliche Längen der Kaschierpartner zurück zu führen. Oft treten Falten im Randbereich direkt beim Zusammenführen der Folien auf. Diese stammen von so genannten Hängekanten eines oder beider Materialien. Gleicht der Maschinenbediener diese Hängekanten durch mehr Bahnspannung aus, so ist die Planlagetemperatur verschoben. Die Planlagetemperatur ist die Temperatur, bei der das ausgehärte  Laminat plan liegt. Diese Temperatur ist besonders für die Weiterverarbeitung von Bedeutung. Gleicht er diese Hängekanten nicht ausreichend durch mehr Bahnspannung aus, um die Planlagetemperatur korrekt einzustellen, kommt es zur Faltenbildung. Oft wird dieser schlechte Kompromiss in Kauf genommen in der Hoffnung: Die Wickelspannung wird es schon richten. Leider wird die Wickelspannung nur dazu führen, dass die Falte flach gedrückt wird und im besten Fall unkontrolliert verklebt. In jedem Fall können sich insbesondere bei Barriereverpackungen aus solchen Falten Delaminationen und Produktverderb ergeben – also kein „kleiner“ Mangel. Ein Ausweg aus dem Dilemma ist zum einen das Wissen um das Problem und eine strikte Eingangskontrolle und Spezifikation der „Hängekantentoleranz“ Hierzu gibt es bisher mehrere, nicht genormte Verfahren. Prüfanweisungen hierzu können bei Innoform bezogen werden. 1.2    Längsfalten Diese Falten in Maschinenrichtung ergeben sich entweder durch Materialmängel (Durchhang in der Mitte der Rolle) oder durch Maschinenmängel/ falsche Parameter an der Anlage. Wird ein dünnes Material (z.B. PET-BO 12 µm) schon mit Längsfalten angeliefert, wird kein Kaschierer diese mehr ausbügeln können. In seltenen Fällen, eher schon bei dickeren, weicheren Folien, könne Breitstreckwalzen hier noch wahre Wunder verrichten, wenn mit optimaler Spannung gefahren wird – aber auch hier Achtung Planlagetemperatur. In der Maschine entstehen Längsfalten ebenfalls durch mehrere Ursachen- Einige sind z.B. ein-/abgelaufene Walzen und Presseure, zu hohe Bahnspannung, zu grobe Walzenprofilierung bei dünnen Folien). Für beide Faltenarten gilt: Vormaterialien machen einen Großteil der Problematik aus. Falten werden oft als Schönheitsfehler abgetan, können aber zu großen Fehlern bis hin zur Konsumentenschädigung durch Produktverderb führen. Falten können zusätzlich das Versiegeln von Verpackungen erschweren, wodurch sich zusätzliche Produktgefahren durch Undichtigkeiten ergeben. Zusammenfassend ist also festzustellen, dass eine auf die leichte Schulter genommenen Faltenproblematik durchaus ernste Folgen haben kann.  Falten sind vermeidbare und echte Kaschiermängel, die es in jedem Fall zu verhindern vermeiden gilt. 2    Blasenbildung Blasen, Bläschen oder Kaschierflecken – egal wie man das Phänomen auch nennt – es ist vermeidbar und unschön. Es gibt eine Vielzahl von Ursachen für solche Fehler, die oft noch als leichte, optische Mängel (die oft toleriert werden) abgetan. Doch in vielen Fällen steckt mehr dahinter. Dort wo Bläschen zu sehen sind, ist die Verbundhaftung gestört und das kann auch zu technischem Versagen des Verbundes führen. 2.1    Wie sehen Kaschierbläschen und Kaschierflecken aus? In den folgenden Abbildungen sehen Sie einige Aufnahmen aus unserem Labor, welche alle unter dem Sammelbegriff Blasenbildung zusammen gefasst werden können. 2.1.1    Regelmäßige, gleichmäßig verteilte Bläschen Man sieht unter geeigneter Beleuchtung und geschultem Blick gleichmäßige, Stecknadelkopf kleine Flecken. Diese Flecken rühren von fehlendem Kontakt zwischen den beiden Kaschierpartnern her. Denn das Kleben bringt ja die beiden Partner eng zusammen, wodurch überhaupt erst eine Verbundhaftung und „Kontakttransparenz“ hergestellt wird. Ist dieser Kontakt nicht ideal, fehlt die o.g. Kontakttransparenz und das Auge nimmt diese Farbunterschiede abhängig von Farbton und Größe der Blasen wahr. Egal welche Blasen – das ist ein Alarmsignal für Kaschierer – das darf nicht passieren. Problematisch ist nur, dass einige Bläschen nach dem Aushärten verschwinden. Dieses ist durch Einwirkung von Wickeldruck bei Lösemittelfreien Kaschierungen oft der Fall, weshalb beim Kaschieren Bläschen gelegentlich unterschätzt werden. 2.2    Blasen aufgrund rauer Druckfarben wie z.B. weiß Insbesondere in weiß bedruckten Bereichen findet man dieses Phänomen besonders häufig. Die Frage ist: Warum? In der Draufsicht sieht man deutlich die grauen Flecken im weiß hinterlegten Bereichen. Das sind die Kontakttransparenz-Aussetzer“. Wie entstehen die und wichtiger – wie vermeidet der aufmerksame Kaschierer/Drucker solche Fehler? Zum einen kann der Drucker eine geeignete, besonders fein gemahlene Druckfarbe verwenden, um die Rauigkeit des Farbfilms zu reduzieren, wodurch auch mit wenig Klebstoffmenge (1,8 bis 2,2 g/m² bei Lösemittelfreien Klebstoffen) gut und blasenfrei kaschiert werden kann.
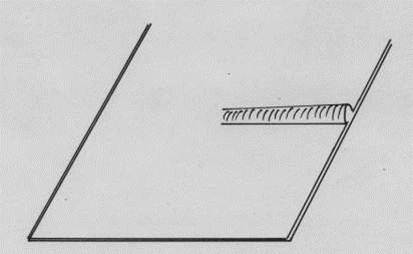
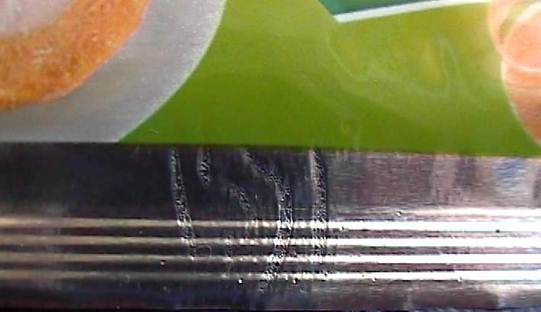
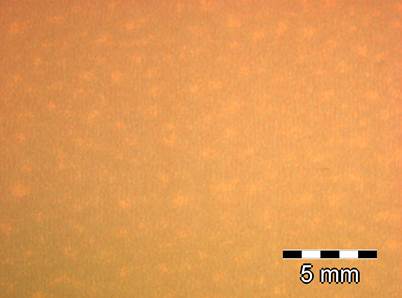
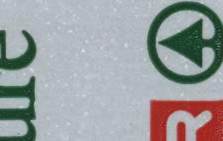
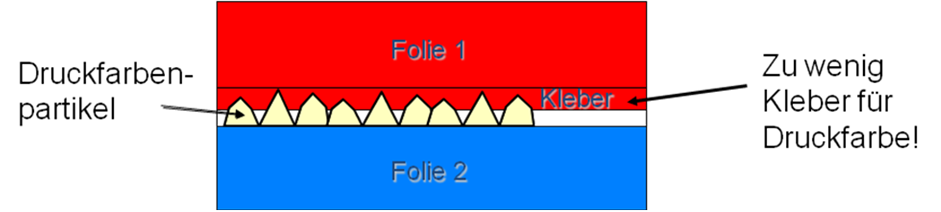
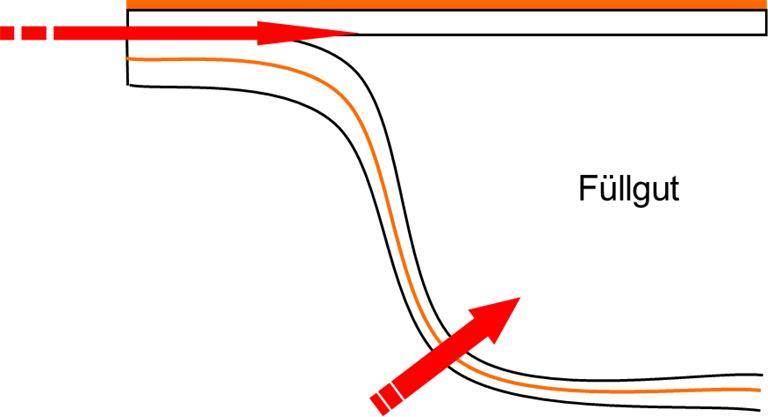
    In der  Prinzipskizze wird verdeutlicht, wie sich zu wenig Klebstoff auf einer rauen Oberfläche (z.B. Druckfarbe) auswirkt.

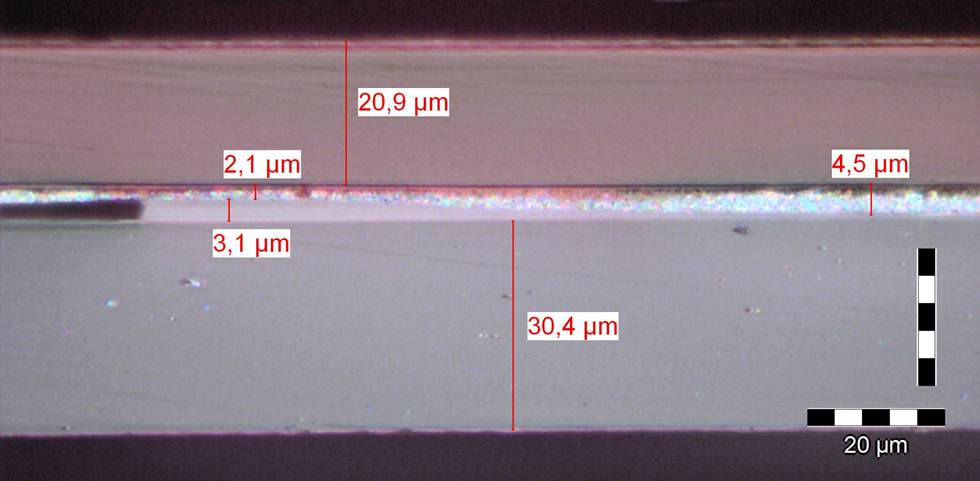
    Im folgenden Mikrotomschnitt sieht man ein weiteres Phänomen – der Klebstoff ist stellenweise gar nicht vorhanden. Es hat gar keine Benetzung stattgefunden. Das kann u.a. durch falsche Temperaturführung beim Auftragen, ungeeignete Kaschierpartner oder eine Druckfarbe mit zu geringer Oberflächenspannung entstehen.
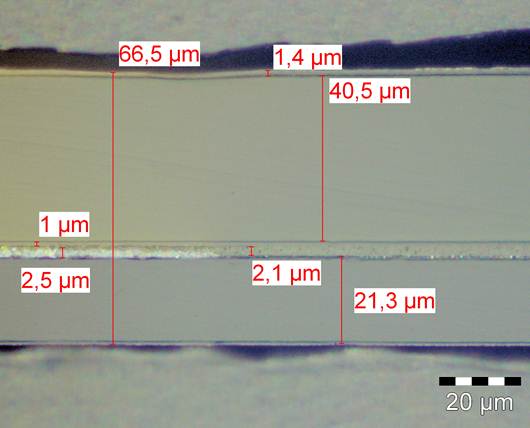
    2.3    Gasblasen Betrachtet man nun im Gegensatz dazu eine Gasblase, die durch das entstehende CO2, welches bei der Reaktion von Polyol und aromatischem Isocyanat immer entsteht, sieht der Schnitt etwas anders aus. Hier ergibt sich am Rand der wesentlich größeren und unregelmäßigen Blasen eine Art Wulst, die dadurch entsteht, dass das Gas den Klebstoff verdrängt. Der Klebstoff sammelt sich aufgrund seiner Kohäsionskräfte am Rand der Blase und es entsteht dieser Klebstoffwulst. Das gleiche Phänomen tritt auch bei partiellen Benetzungsstörungen auf, die durch Kontamination der Oberfläche oder ungeeignete Oberflächenspannung passieren kann.
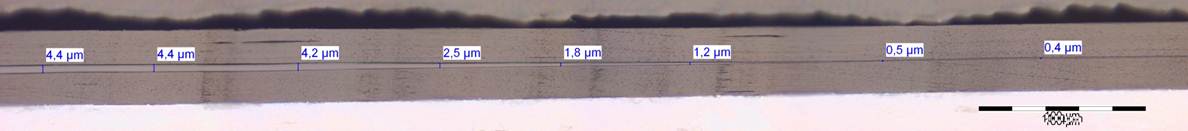
    2.4    Blasen aufgrund ungleichmäßigen Auftrags im “Mikrobereich” Betrachtet man mittels Multiple Imaging Alignment nun einen stark vergrößerten Bereich einer Klabstofffuge im Mikrotomschnitt, so sind oft enorme Dickenschwankungen der Klebstoffschicht in der Praxis zu beobachten. In diesem Beispiel schwankt die Auftragsmenge auf einer Länge von 0,5 mm von 0,4 µm auf 4.4 µm (etwa = g/m²). Das kann nicht an einer falschen Walze oder schlechter Druckfarbe alleine liegen. Hier sind Rauigkeit und Oberflächenspannungseffekte mit im Spiel. Ein Lösungsansatz ist: Zunächst einmal die eigenen Produkte mit dem Mikroskop untersuchen, wie groß die Mikro-Schwankungen sind und ob Blasen sichtbar sind. Sollte das der Fall sein, kann das erneute vorbehandeln über dem Bedruckstoff schon Abhilfe schaffen, um eine möglichst hohe und gleichmäßige Oberflächenspannung zu erzielen. Zudem sollte die Viskosität des Klebstoffes variiert werden (durch Temperaturänderung), um den Einfluss dieses Parameters zu ergründen. Hier verhalten sich unterschiedliche Klebstoffe durchaus unterschiedlich auf gleichen Bedruckstoff und umgekehrt.
    2.5    Stippen als Ursache für Blasenbildung Auch Folien, Farb- oder Klebstoffstippen (Gels) können natürlich zu Kaschierfehlern führen, die sich als Blasen darstellen. Diese sind aber seltener pro Flächeneinheit und in der Regel deutlich größer. Hier mal ein Beispiel einer Stippe in einer Folienschicht im Schnitt und Draufsicht:         2.6    Gasblasen CO2 Die oben schon erwähnten, durch Gasabspaltung bei der chemischen Reaktion zwischen den beiden, das Polyurethan bildende Komponenten, Polyol und Isocyanat, sind oft groß (mehrere Millimeter im Durchmesser nicht kreisrund und meistens unregelmäßig verteilt.
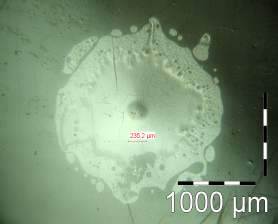
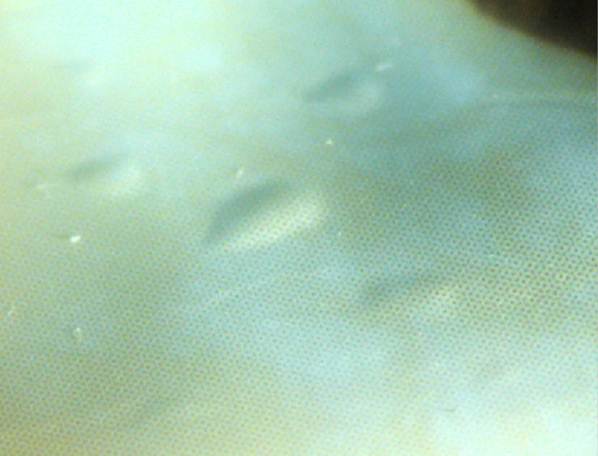
    Diese Blasen treten vor allem bei Gasbarrierefolien wie SiOx beschichteten oder metallisierten Folien sowie EVOH Sperrschichtfolien gehäuft auf. Hier können aliphatische, Klebstoffe oder einer Reduzierung der Auftragsmenge Abhilfe schaffen. Zudem sollte das System nicht zu schnell reagieren, so dass das entstehende Gas permeiren kann. Hier ist also eine Temperung/Warmlagerung eher kontraproduktiv.
    2.7    Gasblasen aufgrund einkaschierter Luft Das Einkaschieren von Luft geschieht oft durch falsche Presseurhärte im Kaschierwerk. Ist der Presseur zu weich, entsteht enorme Walkarbeit, was zu Verbundstörungen führen kann. Ist er zu hart, werden Luftblasen nicht „ausgequetscht“ und dadurch nicht vermieden. Optimal wird üblicherweise eine Shore A Härte von 80 – 90° eingehalten. Was steht denn in Ihrem Wartungsplan für ein Sollwert und wie oft prüfen Sie die Härte eigentlich?
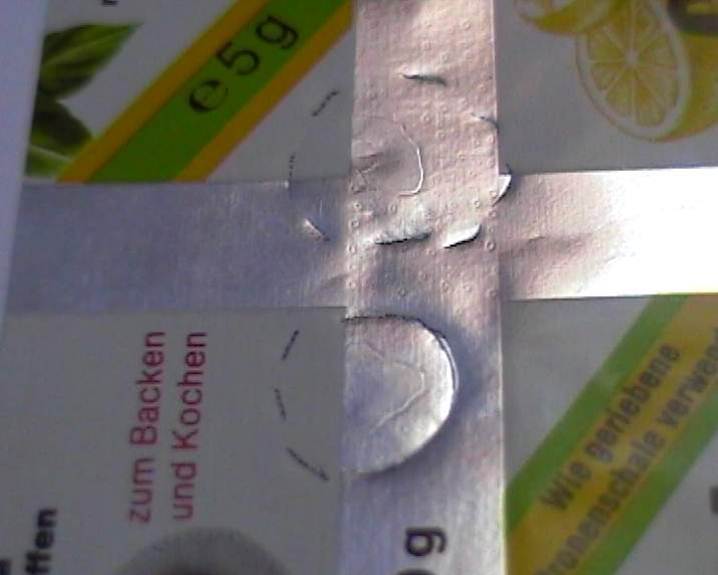
    2.8    Blasen am Rand von Druckkanten Sehr häufig finden sich Blasen am Rand von Druckkanten. Hier ist der Wickeldruck, insbesondere, wenn diese Kanten längs zur Laufrichtung verlaufen, geringer und Gase haben Platz sich zu sammeln. Hier helfen oft s.g. Stützlackierungen. Das sind transparente Lackierungen – meistens mit Verschnitt (= Farbe ohne Pigment), um diese Höhentoleranzen durch unterschiedliche Druckschichtdicken im Rapport oder in Längsrichtung auszugleichen.
    [Artikel Serie 1-8 “Drucken und Kaschieren” wird fortgesetzt]   P.S. Am 22./23. November können Sie uns auf der 2. Flexodruck-Tagung in Osnabrück treffen. Dieses Mal dreht sich alles um: Ständig steigende Qualitätsansprüche und sinnvolle Lösungen?! Es gibt völlig andere Themen und Erkenntnisse als vor 2 Jahren. Es hat sich viel getan. Bilder, Videos und Experten Meinungen von der FD-Tagung stellen wir Ihnen nach der Tagung exklusiv auf unserer Facebook Seite zur Verfügung https://www.facebook.com/Innoform.Folienverpackungen?sk=app_247068188662059zur   zur Innoform XING-Gruppe: “Sichere Folienverpackungen durch Prüfen, Bewerten und Wissen mit Innoform”   Kontakt: Innoform GmbH Testservice Industriehof 3, 26133 Oldenburg TS@innoform.de www.innoform.de  
Datenschutz