Täglich haben Mitarbeiter aus Einkauf und Vertrieb, QS, Produktion, Entwicklung und Verpackugnstechnik mit ihr zu tun, der Spezifikation! Aber was ist eine Spezifikation genau? Wodurch unterscheidet sie sich von Datenblättern und was ist eigentlich ihre Daseinsberechtigung?
Eine Spezifikation beschreibt formalisiert ein Produkt, ein System oder eine Dienstleistung. Sie dient zur Absicherung kaufmännischer oder juristischer Belange und definiert und quantifiziert dazu Merkmale (Tolerenzwerte), um bei Übergabe das Werk oder die Dienstleistung zu prüfen. Die Spezifikation enthält in der Regel für jede spezifizierte Eigenschaft eine präzise Referenz zu der anzuwendenden Prüfmethode für das jeweilige Merkmal. Bei Einhaltung der geforderten Spezifikationsmerkmale kann dann die Bezahlung gefordert werden.
Kurz zusammengefasst: Eine Spezifikation dient der Vereinfachung der kaufmännischen und produktionstechnischen Abläufe. Sie schafft Klarheit und Sicherheit, da sie sowohl den Kundenforderungen als auch denen des Gesetzgebers entspricht und bestimmte Standards erfüllt. Sie ermöglicht eine effiziente Kommunikation. Somit generiert sie Sicherheit und beugt vielen Risiken und Fehlern vor. Außerdem dokumentiert sie die Sorgfaltspflicht und stellt einen Eignungsnachweis dar.
Die Lieferwolke: Alle müssen spezifizieren, was geliefert wird – in jeder Stufe!!!
In diesem Semiar lernen die Teilnehmer auf Basis der ausgereiften Innoform Folien-Spezifikationsvorlage, selbst Spezifikationen zuverlässig und lückenlos zu erstellen. Ein wesentlicher Bestandteil der Seminarunterlagen sind Listen der üblichen Prüfungen mit Erklärungen sowie die Spezifikationsvorlage für Folien und Beutel, die im Detail besprochen werden.
Die Teilnehmer erlernen Spezialwissen zu praxisrelevanten Prüfungen an Folienverpackungen. Mit ein wenig Statistik wird das Programm abgerundet. Spezielle Fragestellungen können gerne von den Teilnehmern eingebracht werden. Am zweiten Tag diskutieren wir Praxisbeispiele, die helfen das Erlernte für Ihr Unternehmen zur Kosten- und Fehlersenkung einzusetzen.
Die nächste Veranstaltung findet statt am 3./4. Dezember 2019 im Steigenberger Hotel Remarque in Osnabrück.
Bereits das zweite Mal wird Frau Dr. Amberg Schwab auf der Barriereverbundfolien-Tagung in Würzburg referieren. Sie ist als Wissenschaftlerin am Fraunhofer-Institut für Silicatforschung (ISC) in Würzburg tätig. Das Fraunhofer Institut für Silicatforschung entwickelt als Materialforschungsinstitut innovative nichtmetallische Werkstoffe. Frau Dr. Amberg-Schwab widmet sich besonders der Entwicklung neuer Beschichtungsmaterialien, vor allem im Bereich der Funktionsbeschichtungen auf der Basis anorganisch-organischer Hybridpolymere (ORMOCER®e).
Welchen Nutzen stiften Sie mit Ihren Entwicklungen und Produkten im Hinblick auf Barriereverpackungen und Ihren Vortrag?
Frau Amberg-Schwab betont den Nutzen der ISC eigenen Entwicklungen und Produkte in Hinblick auf Barriereverpackungen vor allem in individuell konzipierten Barrieresystemen, die zusätzlich mit weiteren Funktionen, wie z.B. antimikrobieller Ausrüstung versehen werden können. So bietet das Fraunhofer ISC Barrierematerialien für Lebensmittel, Pharma, Kosmet als auch Hoch- und Ultrabarrierematerialien. Die neueste Entwicklung sind sogenannte bioORMOCER®e, die sowohl biobasiert als auch bioabbaubar sind.
Zwei Trends sieht das Fraunofer ISC zur Zeit als besonders vielversprechend und zukunftsweisend an:
Erstens sind es die bioabbaubaren Kunststoffe. So kann mit dem neuartigen bioORMOCER®en der steigenden Nachfrage nach bioabbaubaren Kunststoffen entgegen gekommen und der Industrie bioabbaubares Beschichtungsmaterial zur Verfügung gestellt werden, das vilefältige Chancen für neue innovative Verpackungslösungen bietet.
Zweitens treibt das ISC mit seinen Hoch- und Ultrabarrierekonzepten Innovationen im Bereich oLED und oPV voran.
Freuen Sie sich auf den spannenden Vortrag von Frau Dr. Amberg-Schwab am 1. Tag der Barriere-Verbundfolien – Verbesserte Haltbarkeit von Lebensmitteln
Kurzzusammenfassung
In dieser Ausgabe nähern wir uns dem scheinbar einfachen Zugversuch und seiner Aussagekraft für den Praktiker. Kernaussage ist: „Legen Sie weniger Wert auf alte Bekannte aus dem Zugversuch wie Zugfestigkeit und Reißdehnung und mehr Wert auf den Startpunkt des Zugversuches im Messbereich des s.g. Sekantenmoduls bei 1 bis 2 % Dehnung. Genau dieser Bereich ist es, der in der Praxis häufig über gute oder weniger gute Laufeigenschaften oder sogar eine grundsätzliche Eignung eines Materials entscheidet. Trennen Sie sich von Prüfwerten, die für ihren Anwendungsfall keine Relevanz haben, wie in vielen Fällen die Zugfestigkeit oder Reißdehnung. Diese belasten nicht nur die Speichermedien Ihrer Serverinfrastruktur sondern auch Denkkapazität ihr Mitarbeiter. (Das fällt besonders dann schwer, wenn die Werte doch ohnehin anfallen – aber dadurch eben trotzdem nicht relevanter werden.)
1 Festigkeiten mit dem Zugversuch bewerten – wie geht das?!
Nun geht es ans Eingemachte: Zugversuch nach DIN EN ISO 527 / ASTM D 882.
Wer hat die Norm eigentlich wirklich schon einmal richtig gelesen und wer hat sie dann noch verstanden und hat sich mit der Auswahl der richtigen Kenngrößen für seine Anwendung beschäftigt und wer kann diese dann auch reproduzierbar prüfen?
Viele Fragen, die aber von großer Bedeutung in der Folien-Verpackungsindustrie sind.
Denn: Der Zugversuch liefert uns Messwerte über das Verhalten eines Materials unter
quasistatischer ,
einachsiger (daher ist eine Prüfung längs und mindestens zusätzlich quer notwendig),
stetig steigender Zugbeanspruchung.
Genau die Zugbeanspruchung ist es, die hier geprüft wird. Und eben die Zugbeanspruchung ist es auch, die man damit bewerten, vergleichen und spezifizieren kann. In der Praxis sind Werte aus dem Zugversuch in fast allen Spezifikationen enthalten, weil sich die Vermutung aufdrängt, dass man daraus alle relevanten Eigenschaften wie:
Robustheit
Laufeigenschaften
Sprödigkeit,
Siegelverhalten etc.
ableiten könnte. Aber dieser Anspruch ist leider häufig überhöht und kann sogar in eine völlig falsche Richtung lenken bzw. scheinbare Sicherheit vorgaukeln, die der Zugversuch als alleinige Prüfmethode einfach nicht bieten kann.
Der Zugversuch gibt z.B. keine oder nur sehr begrenzte Rückschlüsse über Verhalten wie:
Schockbeanspruchung
Widerstand gegen Einreißen und Durchreißen
Langzeitbeanspruchung (Creep)
1.1 Relevante Normen
Die Normen, die in Europa und der Welt für Folien (Verpackungen) relevant sind, lauten heute:
DIN EN ISO 527 Teil 1-3 (Ersatz für DIN 53455 in D)
Teil 1: Allgemeine Grundsätze (Begriffsdefinitionen)
Teil 2: Prüfbedingungen für Form- und Extrusionsmassen (Spritzguss etc.)
Teil 3: Prüfbedingungen für Folien und Tafeln
Teil 3/ Berichtigungen: betrifft Probekörperabmessungen
Die Teile 1 und 3 sind hier besonders relevant.
Für den Sekantenmodul, auf den später noch eingegangen wird, nutzen wir auch in Europa die amerikanische Norm:
ASTM D 882
Für Folien besonders interessant: Secant- Modulus
Bezüglich der Messung der Foliendicke sind folgende Normen zu berücksichtigen:
ISO 4593 bzw. DIN 53370
Kunststoffe – Normalklimate für Konditionierung und Prüfung
Es gibt mindestens 20 weitere Normen, die im weitesten Sinne mit dem Zugversuch zu tun haben, die aber entweder ungeeignet oder unüblich sind. Auch passiert es in der Praxis gelegentlich, dass eine veraltete Norm zu Rate gezogen wird.
1.2 Die Prüfung an sich
Wir wollen an dieser Stelle nicht zu sehr auf die Durchführung eingehen, sondern auf einige typische Fehler aus der Praxis hinweisen.
1.2.1 Der Probekörper
Wie werden Folienstreifen eigentlich nach Norm hergestellt? Im Innoform Testservice in Oldenburg werden die Probekörper durch Schneiden oder Stanzen hergestellt. Das hört sich leichter an als es ist – insbesondere, wenn man sich die unterschiedlichen Eigenschaften weicher Polyethylenfolien, steifer Polyesterfolien, zäher Polyamidfolien und empfindlicher Aluminiumfolien einmal vor Augen führt. Individuell unterschiedliche Messer und angepasste Verfahren sind nötig, um die Normvorgaben zu erfüllen und über längere Zeiträume reproduzierbare Ergebnisse liefern zu können. Hier nur mal ein kleiner Auszug aus der Norm DIN EN Iso 527:
Empfehlung: Probekörper Typ 2, d.h. 15 ± 0,1 mm Breite
Das hört sich leichter an, als es ist, denn nur 0,1 mm Toleranz gesteht uns die Norm für die Breite des Probekörpers zu.
Weiterhin heißt es in der Norm:
„5 Probestreifen längs und quer zur Bahn ausschneiden, […] Probekörper mit Fehlern an den Schnittkanten verwerfen“
Werden wirklich immer alle Probenstreifen begutachtet und werden immer längs 5 und dann noch quer ebenfalls 5 Proben gemessen und daraus das Ergebnis berechnet? Wenn es normgerecht sein soll, muss das so sein.
1.3 Einspannlänge
Ähnlich sieht es bei der Einspannlänge (im Laborjargon auch „Probenlänge“), also bei der Bezugslänge zur Berechnung der Dehnung, aus:
Üblich für gereckte Folien und Verbundfolien (etB (Bruchdehnung) < 100 %)
L0= (Ausgangs-)Messlänge (bei Traversenmessung= „freie Einspannlänge (entspricht z.B. bei
Zwick- Prüfgeräten der parallelen Probenlänge)
L0= 100 ± 0,5 mm
Üblich für Polyolefinfolien, ungereckt (etB (Bruchdehnung) > 100 %)
L0 (Einspannlänge zu Beginn der Prüfung) = 50 *** ± 0,5 mm
(***lt. DIN EN ISO 527 T3 Pkt. 6.1.1 erlaubt für Folien mit hoher Dehnung, entspricht auch ASTM D 882)
Auch bei der Einspannlänge muss Wert auf Genauigkeit gelegt werden. Noch entscheidender ist, dass beim Ergebnis gekennzeichnet wird, mit welcher Probenlänge geprüft wurde. Andernfalls ist eine Vergleichbarkeit wieder nur bedingt oder gar nicht gegeben.
1.4 Prüfgeschwindigkeit
Gleiches gilt für die Prüfgeschwindigkeit. Auch hier lässt die Norm, entsprechend der Vielzahl der unterschiedlichen Kunststoffe mit verschiedenen Eigenschaften, ein breites Band an Möglichkeiten zu. Üblich in der Praxis der Folienprüfung und unbedingt im Prüfprotokoll oder Bericht anzugeben sind:
Prüfgeschwindigkeit Vprüf= 500 ± 50 mm/ min (entspricht auch ASTM D 882)
1.5 Spannbacken
Das Thema Probeneinspannung/Spannbacken allein könnte einen ganzen Artikel füllen. Hier nur so viel: Es werden üblicherweise glatte (planparallele) Backen eingesetzt oder konvexe gegen plane Backen gespannt. Diese Abbildung hier zeigt, wo der Haltepunkt in etwa bei konvex / planen Backen liegt.
Abbildung 1: Konvex / plane Backenpaare – Kreidestrich zeigt Haltepunkt des Probenstreifens
2 Auswertung des Zugversuchs – einige Hinweise für Praktiker
Ein bisschen Kunststoffphysik muss sein, Genaueres findet sich hinreichend in der Fachliteratur. Aufmerksam machen möchte ich hier auf den vorderen Bereich des Spannungs/-Dehnungsdiagramms.
Abbildung 2: Die ersten drei Phasen der Verformung beim Zugversuch an Kunststofffolien.
In fast allen Folienverpackungsanwendungen spielen der linear-elastische sowie der linear-viskoelastische Bereich eine Rolle. Genau in diesen leichten Verformungsbereichen (1 – 2 % z.B.) werden Folien belastet. Zum Beispiel verformt eine Druckmaschine über die Bahnspannung eine PP-Folie weniger als 1 %, gereckte Folien sogar noch weniger (<0,05%).
Auch Abpackmaschinen üben nicht wesentlich größere Kräfte auf Folien aus. Zum Beispiel wird eine Deckelfolie für die Versiegelung einer Schalenverpackung für Käseprodukte nie mehr als 1 % in die Länge gezogen, damit der Rapport zum Schalenformat passend gemacht werden kann.
Das sind nur zwei Gründe, warum es sich lohnt, gerade den unteren Dehnungsbereich beim Zugversuch anzusehen. Man bestimmt hiermit die Zugsteifigkeit eines Materials, die mit dem s.g. 1 % oder 2 % Sekantenmodul beschrieben wird.
Das Tolle daran: Wenn man solch eine Prüfung beherrscht und ohnehin die Zugfestigkeit etc. durch einen Zugversuch bestimmen möchte, können diese Werte (Sekantenmodul, Bruchdehnung)mit ausgewertet werden. Es ist keine zusätzliche Prüfung nötig.
2.1 Der Sekantenmodul – wie er bestimmt wird
Im vorherigen Abschnitt habe ich schon erwähnt, warum gerade die unteren Verformungsbereiche für Folienverpackungen, insbesondere aus weichen ungereckten Folien, relevant und interessant sind. Nun hier noch einige wenige Hinweise zur Prüfung selbst.
Woher kommt eigentlich der Name Sekantenmodul? Nun, eine Sekante ist eine Gerade, die einen Kreis(bogen) in zwei Punkten schneidet. Und genau das tun wir bei der Auswertung. Wir legen eine Sekante durch den 0-Punkt (in Spezialfällen beginnt diese auch etwas später) des Spannungsdehnungsdiagramms und schneiden den leicht gebogenen Kraftkurvenverlauf bei z.B. 2% Dehnung des Materials. Die Auswertung ist dann denkbar einfach, wie die folgende Skizze nebst Rechnung zeigt. Das Sekantenmodul entspricht somit der Steigung der Sekante, d.h. je höher das Sekantenmodul ist, desto “steiler” verläuft der Kraftverlauf und somit die Gerade.
Abbildung 3: Der Prüfbereich des Sekanten-ModulsAbbildung 4: Skizze zur Auswertung des Sekanten-Moduls
Folgendes hat sich in der Folienindustrie bewährt
(ASTM D 882)
e1= 0 % Dehnung
e2= z.B. 2 % Dehnung (z.T. auch 1 %) => in jedem Fall unterhalb der Streckgrenze (= erstes relatives Zugspannungsmaximum)!
Desto höher e2 gewählt wird, desto niedriger wird derZahlenwert des Sekanten-Moduls, da die Steifigkeit mit zunehmender Dehnung des Materiales abnimmt
3 Typische Werte aus unserem Prüflabor
Abschließend möchte ich Ihnen noch ausgewählte Diagramme mit an die Hand geben, die einige typische Werte von unterschiedlich steifen und festen Folien zeigen. Diese habe ich unverändert einer unserer Seminarmappen entnommen, die in vielen unserer Kurse verwendet werden, um mehr Klarheit über die Bedeutung des Zugversuches zu bekommen.
Abbildung 5: typische Werte aus dem Zugversuch (Maximalkraft)
Die ersten beiden Säulenpaare zeigen Verbundfolien, wie sie häufig verwendet werden (PA-BO/PE bzw. PET-BO/PE. Beide mit Prüfgeschwindigkeit 100 mm/min, sodass sie geringe Reißdehnungen haben. Es folgen Säulenpaare von Standard-PE Folien mit unterschiedlichen Prüfgeschwindigkeiten (V=100 bzw v=500 mm/min). Hier sieht man deutlich, wie mit höherer Geschwindigkeit die Maximalkraft sinkt.
Die letzte Säule zeigt im Vergleich noch einmal den Einfluss der Prüfbacken.
Mit dem folgenden Diagramm wird deutlich, dass man die Zugsteifigkeit prima mit dem 2 % Sekantenmodul zeigen kann: Die wesentlich festeren (steiferen) Verbundfolien haben deutlich höhere Werte hinsichtlich Zugfestigkeit und Sekantenmodul. Auch die geringere Zugsteifigkeit des PA-BO/PE-Materials im Vergleich zum PET-BO/PE-Material lässt sich eindeutig über das vergleichsweise geringere Sekantenmodul nachweisen.
Abbildung 6: Der 2 % Sekanten-Modul an typischen Folien
Es gäbe noch so viel zu sagen – aber das würde den Rahmen sprengen. Ich möchte mit diesem kurzen Beitrag erneut auf die Wichtigkeit von fachgerechten, zwischen den Geschäftspartnern abgestimmten und durchdachten Spezifikationen hinweisen und darf Ihnen schon den 4. Teil mit dem Themenschwerpunkt: „Durch- und Weiterreißeigenschaften“ ankündigen.
Fordern Sie unsere kostenlose Innoform Branchen-Folienspezifikationsvorlage formlos per E-Mail unter Coaching@innoform.de an.
Helmut Spaeter hat schon auf mehreren Innoform-Tagungen referiert. Er ist Spezialist für dreidimensionale Beschichtungen von spritzgegossenen Verpackungen und Verpackungsmaterialien. Seine favorisierte Verpackung ist die “Kaffeekapsel”, vielfältig einsetzbar. Auf der diesjährigen Tagung Barriere-Verbundfolien – Verbesserte Haltbarkeit von Lebensmittelnauf der Festung Marienberg in Würzburg am 23./24.September referiert Helmut Später über neue und weiter entwickelte Lösungen für Migrations- und Aromabarrieren. Er vertritt die Meinung, dass sich anorganische Schichten auf Behältern durchsetzen werden und gibt einen Ausblick nach ca. 40 Jahren Flexpack Barrierefolien. Ein weiterer Schwerpunkt seines Vortrags liegt auf typischen Verbesserungen durch anorganische Barrieren (Migration, Haltbarkeit von Füllgütern etc.)
Auf die Frage, welchen Nutzen er mit seinen Entwicklungen und Produkten in Hinblick auf Barriereverpackungen und seinen Vortrag stiftet, antwortet er entsprechend konsequent:
Chemisch inerte Barriereschichten geben hohe Produktsicherheit und Qualitätserhalt für Food – und Pharmaprodukte – da sie “neben der normalen Barriere”
gegen Gas- und Wasserdampfpermeation auch die Migration / Wechselwirkung aus Umwelt und Verpackung zum Produkt und aus dem Produkt verhindern!
Als besonderen Trend bei Barrierefolien und Behältern mit Barriereschicht gilt für ihn das Motto “Ressourceneffizienz”: die einzusetzenden Rohstoffe werden sicher knapper / teurer u n d jedes eingesparte Gramm Material hilft die Umweltbelastung zu reduzieren!!
Seien Sie gesannt auf seinen Vortrag am 1. Veranstaltungstag in Würzburg!
Welchen Nutzen stiften Sie mit Ihren Entwicklungen und Produkten im Hinblick auf Barriereverpackungen und Ihren Vortrag?
Welchem Trend folgen Sie bei Barrierefolien aus Ihrem Umfeld zur Zeit besonders?
Hendrik Steen ist Leiter des Modulvertriebes Extrusionsanlagen bei Windmöller & Hölscher. Auf der Tagung wird er über Fortschritte bei der Co-Extrusionstechnik für Barrierefolien referieren. Neben der Erweiterung des Folienspektrums durch Auftrüstung bestehender Maschinensowie verbesserte Folienqualität und Qualitätskontrolle bilden Ausstoßerhöhungen durch neue Kühlringkonzepte sowie Energie- und Rohstoffeinsparungen weitere Schwerpunkte seines Vortrags.
Hier ist seine Antwort auf Frage 1:
Nicht immer ist eine Investition in eine neue Extrusionsanlage erforderlich, um Barriereverpackungen herstellen zu können. So können die Anforderungen durch Änderungen auch an bestehenden Extrusions-Anlagen durchgeführt werden. So kann eine Mono- oder 3-Schicht Blasfolienanlage, welche ursprünglich zur reinen Polyethylen-Produktion vorgesehen war, durch entsprechende Nachrüstungen auf 5 oder mehr Schichten zur Produktion von Barrierestrukturen hochgerüstet werden.
Zudem können durch entsprechende Modifikationen Leistungssteigerungen sowie Energieeinsparungen generiert werden. Denn neben der Möglichkeit Schichtdicken zu reduzieren („Downgauging“) sind dies entscheidende Faktoren zur Erhöhung der Produktivität bei gleichzeitig geringeren Produktionskosten, die insb. bei Barriereverpackungen eine wichtige Rolle einnehmen.
Was die Trends betrifft, so vertritt er mehrere Blickwinkel:
Sicherlich gibt es verschiedene Trends im Bereich der Barrierefolien.
Zu nennen wäre hier bspw. die Verwendung von immer mehr Folien-Schichten, so dass heute Extrusionswerkzeuge für bis zu 9 und mehr Schichten am Markt existieren. Dies ist auch dadurch begründet, dass Blas- als auch Gießfolien extrudierte Barriereverpackungen heutzutage stärker am Markt verbreitet sind, als dies noch vor einigen Jahren der Fall gewesen ist; Stichwort Substitution von bspw. Glas- oder Aluverpackungen.
Ein weiterer Trend ist in Richtung mehr Funktionalität, wie Beeinflussung der Eigenschaftsprofile, begründet. Zu nennen wären hier u.a. der steigende Bedarf an Convenience-Produkten, d.h. lange Haltbarkeit in kleinen Gebinden, auch für die wachsende Anzahl an Single-Haushalten.
Sicherlich ist auch der Kostendruck ein wesentlicher Aspekt. Denn neben den eigentlichen Rohstoffkosten sind auch die Produktionskosten, wie Energie-, Personal- und Maschinenkosten, nicht zu vernachlässigen.
Ein Trend geht hierbei sicherlich auch in Richtung Downgauging („Schichtdickenreduzierung“).
Seien Sie gespannt auf seinen Vortrag am 24. September in Würzburg!
Teil 3: Überprüfung der Einhaltung von Grenzwerten (SML-Werte, SML(T), QMA, etc.)
Kurzzusammenfassung
In den ersten beiden Teilen dieser Reihe von INNOLETTERN haben wir ausgeführt, welche Belege erforderlich sind, um eine Konformitätserklärung gemäß Anhang IV der Verordnung (EU) Nr. 10/2011 zu erstellen und wie die gesammelten Daten ausgewertet werden. Im dritten Teil dieser Reihe von INNOLETTERN stellen wir die möglichen Alternativen zur Überprüfung der Einhaltung von spezifischen Grenzwerten vor.
1 Angaben der Lieferanten
In den Dokumenten zur Bestätigung der lebensmittelrechtlichen Konformität der Inhaltsstoffe sind regelmäßig Substanzen aufgeführt, für die Begrenzungen und Spezifikationen gelten. Für Kunststoffe können die Grenzwerte für diese Stoffe den Spalten (8) bis (11) der Unionsliste aus Tabelle 1, Anhang 1 der Verordnung (EU) Nr. 10/2011 entnommen werden:
Abbildung 1: Auszug aus Tabelle 1
Um sicher zu stellen, dass keine Stoffe, die die menschliche Gesundheit gefährden können, in Mengen auf das Lebensmittel übergehen können, müssen alle migrierfähigen Stoffe berücksichtigt werden. Dazu zählen auch Stoffe, die in Druckfarben, Klebstoffen oder anderen Materialien, welche nicht unter die Verordnung (EU) Nr. 10/2011 fallen, enthalten sind. Dabei sind alle Einzelkomponenten der fertigen Verpackung bzw. des Bedarfsgegenstandes in Gänze zu berücksichtigen, z.B. auch Etiketten, Kennzeichnungsdruck, Verschlüsse, Ausgießer etc.
Hat der Aussteller einer Erklärung für eine Einzelkomponente bereits die Einhaltung aller oder einzelner Grenzwerte für eine definierte Anwendung kontrolliert, so werden diese Angaben für jeden Stoff mit den Bedingungen der vorgesehenen Verwendung abgeglichen. Nur wenn der in der Konformitätserklärung beschriebene Anwendungsbereich mindestens die gleiche oder eine höhere Anforderung an das Material stellt als der vorgesehene Anwendungszweck, ist eine Konformität gegeben.
Die Überprüfung der Einhaltung der Grenzwerte kann auch an den Kunden delegiert werden. Dies muss eindeutig aus der Erklärung hervorgehen.
Nachfolgend werden die unterschiedlichen Methoden erklärt, mit denen die Einhaltung spezifischer Migrationsgrenzwerte (SML) überprüft werden kann.
2 Spezifische Migration
Auf Basis der vorgesehenen Verwendung (Anwendung) wählt man zunächst die passende(n) Simulanz(ien) und Prüfbedingung(-en) aus (mehr dazu im Teil 2 dieser Innoletter-Serie). Das zu prüfende Material wird mit diesen Simulanzien unter den ausgewählten Prüfbedingungen in Kontakt gebracht und anschließend der Gehalt der Substanz im Migrat bestimmt. Durch die Vielzahl an zugelassenen Monomeren, Additiven sowie Zusatz- und Hilfsstoffen müssen ggfs. verschiedenste Analysemethoden bemüht werden, um z.B. den Gehalt der Stoffe im Migrat zu bestimmen. „Die analytische Universalmethode“ zur Bestimmung aller migrierfähigen Stoffe in einem Rutsch existiert nicht und wird auch in absehbarer Zeit nicht zur Verfügung stehen.
Zudem wird eine Vielzahl von Stoffen verwendet, für die analytische Methoden gänzlich fehlen oder deren Bestimmung nur in einzelnen Simulanzien möglich ist. Regelmäßig sind von einzelnen Stoffen, bzw. Reaktions- und Abbauprodukten, trotz positiver Listung, keine Kalibrierstandards erhältlich. Diese werden aber zwingend benötigt, um Analysemethoden zu entwickeln. Einzelne Substanzen sind in Simulanzien keiner Analytik mit den erforderlichen Bestimmungsgrenze zugänglich und/oder reagieren mit der Simulanz. Man kann also zusammenfassen, dass die Analytik nicht für alle in der Tabelle 1 der Verordnung (EU) Nr. 10/2011 genannten Substanzen sichergestellt ist, was für nicht gelistete migrierfähige Substanzen natürlich in besonderem Maße gilt.
Da für viele Anwendungen die Prüfung mit 2-3 Simulanzien vorgeschrieben ist, ist diese Art der Prüfung in der Regel aufwändig und teuer. Um den Aufwand zu reduzieren, dürfen sogenannte Screeningmethoden angewandt werden, wenn diese als strenger als die oben beschriebene Prüfungsmethode angesehen werden.
Erfüllt ein Material oder Gegenstand im Screeningverfahren die Migrationsgrenzwerte nicht, so heißt das nicht automatisch, dass das Material nicht konform ist. Letztendlich zählt der Übergang ins Lebensmittel, d.h., wenn durch spezifische Prüfungen mit Lebensmittelsimulantien oder durch Worst- Case-Berechnungen, die aus Sicherheitsaspekten üblicherweise zu einer Überschätzung führen, der Konformitätsnachweis nicht herbeigeführt werden kann, kann schlussendlich durch Überprüfung der Einhaltung der Grenzwerte im Lebensmittel die Konformität nachgewiesen werden.
Andersherum: Der Nachweis der Nichtkonformität kann am Ende nur durch eine Prüfung der spezifischen Migration in das reale Lebensmittel geführt werden.
Die Prüfungen mit Simulanzien oder Worst- Case- Berechnungen, z.B. auf Basis von Rezepturangaben oder Gehaltsbestimmungen am Bedarfsgegenstand, stellen lediglich erlaubte Vereinfachungen dar, um den Nachweis der Konformität zu erleichtern.
3 Screeningmethoden
3.1 Ersetzung der spezifischen Migrationsprüfung durch die Gesamtmigration
Unter bestimmten Bedingungen kann die aufwändige Analyse von Stoffen mit SML-Grenzwert anhand von Migrationsversuchen durch die weitaus einfachere und kostengünstigere Gesamtmigrationsprüfung ersetzt werden, was man als „Screening“ bezeichnet, nicht zu verwechseln mit dem sogenannten 10- ppb- Screening per Gaschromatografie-Massenspektrometrie-Kopplung, auf das im weiteren Verlauf dieses Innoletters eingegangen wird.
Voraussetzung für dieses „Screening“ ist, dass es sich um nichtflüchtige Stoffe handelt, deren SML-Grenzwert unter den Prüfungsbedingungen die Bestimmungsgrenzen der Gesamtmigrationsprüfung überschreitet (Simulanz A, B, C, D1 ≥ 6 mg/kg Lebensmittel, Simulanz D2 ≥ 18 mg/kg Lebensmittel unter Anwendung eines Verhältnisses Oberfläche zu Volumen von 6 dm2 je kg Lebensmittel, das für Verpackungen < 500 g angewendet wird, sofern das Produkt nicht für Säuglinge und Kleinkinder vorgesehen ist). Wichtig ist, dass die Ge-samtmigrationsprüfung unter den in der Regel strengeren Prüfbedingungen für die spezifische Migration durchgeführt wird.
3.2 Worst Case Berechnung auf Basis des Gehaltes bzw. Restgehaltes (QM= quantum maximum)
Eine weitere Methode des Screenings zur Überprüfung der Konformität SML-reglementierter Inhaltsstoffe stellt die Worst Case- Berechnung unter Annahme der vollständigen Migration des Migranten in das Lebensmittel dar.
Basis ist die genaue Kenntnis des maximalen Gehaltes bzw. Restgehaltes der Substanz im Bedarfsgegenstand, z.B. aufgrund von Rezepturkenntnissen. Bei Einsatz von Masterbatches oder Zubereitungen, bzw. Verwendung von fertigen Verpackungsmaterialien, ist der genaue Wirkstoffanteil der fraglichen Substanz häufig nicht bekannt.
Die Aufnahme des maximal enthaltenen Anteils der Stoffe im Masterbatch bzw. der Zubereitung oder dem fertigen Verpackungsmaterial in die verbindlichen Angaben der Konformitätserklärung bietet eine gute Basis für den Konformitätsnachweis. Hier ist nicht unbedingt der genaue Rezepturanteil gefragt; ausreichend ist die Bestätigung der Einhaltung eines maximalen Grenzwertes für alle zukünftigen Lieferungen, dessen Höhe wiederum die Einhaltung der SML-Grenzwerte für ihren vorgesehenen Einsatzbereich sicherstellt. Ist der enthaltene Anteil nicht bekannt, kann letztendlich auch eine Analyse durchgeführt werden, um diesen zu ermitteln. Für viele gängige Substanzen stehen geeignete Analysemethoden zur Verfügung.
Abbildung 2: Beispielrechnung auf Basis des Restgehaltes aller Stoffe; die Stoffe im Masterbatch wurden mit 100% angesetzt, da keine Informationen zum Gehalt vorlagenPro und Contra des „Screenings auf Basis Restgehalt/ Worst Case“- Rechnung:
• Bei der analytischen Gehaltsbestimmung handelt es sich um eine Momentaufnahme, andere Chargen können ggfs. abweichen
• Die weitere Berechnung unter Annahme des vollständigen Überganges überschätzt bisweilen stark die tatsächlichen Verhältnisse, So kann bei einigen sehr häufig verwendeten Additiven, wie z.B. Irganox® 1076 (Octadecyl-3-(3,5-di-tert-butyl-4-hydroxyphenyl)propionat; CAS 2082-79-3) der Restgehalt gerade bei dicken Materialien oberhalb des Grenzwertes liegen, so dass die Einhaltung des Grenzwertes über eine Restgehaltsbestimmung manchmal nicht gegeben ist. Sollte dies der Fall sein, muss eine spezifische Migrationsprüfung oder ein Modelling ergänzend durchgeführt werden
• Einige Monomere wie z.B. Caprolactam haben in der Regel einen recht hohen Restgehalt, migrieren aber durch den Aufbau der Verpackung in Mengen unterhalb der Grenzwerte in ein Lebensmittel bzw. eine Lebensmittelsimulanz. Auch hier ist im Zweifel die spezifische Migrationsanalyse, möglicherweise sogar im Lebensmittel, zum Beleg der Konformität nicht zu vermeiden.
• Die Screening- Methoden, haben den großen Vorteil, dass anstatt mehrerer Analysen in den unterschiedlichen Simulanzien und unter verschiedenen Migrationsbedingungen (Temperatur/ Zeit) nur eine einzige Analyse, bzw. im günstigsten Fall, eine Berechnung erforderlich ist, da ja ohnehin immer vom vollständigen Übergang ausgegangen wird.
3.3 Migrationsmodellberechnung
Eine weitere Methode des Screenings zur Überprüfung der Konformität SML-reglementierter Inhaltsstoffe stellt das sogenannte „Modelling´“ zur Abschätzung des Migrationspotenzials einzelner Stoffe dar. Grundlage ist, wie unter Punkt 3.2 (Worst- Case- Berechnung), die Kenntnis des Restgehalts des Stoffes im Material, auf dessen Basis unter Anwendung allgemein anerkannter, auf wissenschaftlichen Erkenntnissen basierende Diffusionsmodelle, das Migrationspotential für die vorgesehen Anwendung abgeschätzt werden kann.
Die Methode führt zu einer weniger starken Überschätzung als das Screening durch die „einfache Worst- Case-Berechnung“, da nicht automatisch von einem vollständigen Übergang ausgegangen wird. Das Migrationspotential wird hier durch Anwendung materialspezifischer Diffusions- und Löslichkeitskoeffizienten sowie des Einflusses von Temperatur und Zeit bei der vorgesehenen Anwendung auf Basis der bekannten Diffusionsgesetze qualifiziert abgeschätzt.
Bekannte Softwareprodukte sind erhältlich z.B. von Fabes, AKTS, INRA Safe Food Packaging Portal (Freeware: http://modmol.agroparistech.fr/)
Erforderliche Informationen
Polymer
→ Dicke + Dichte
→ Diffusionskoeffizienten (AP’*)
Migrant
→ Identität
→ Gehalt
→ Verteilungskoeffizient (KP,F)
Migrationsbedingungen
→ Simulanz
→ Zeit / Temperatur
→ Verhältnis Oberfläche zu Volumen
Abbildung 3: Veröffentlichung JRC
Eine Veröffentlichung dazu finden Sie unter http://publications.jrc.ec.europa.eu/repository/bitstream/111111111/14935/1/reqno_jrc59476_mathmod_v10_cs_2010_09_24_final.pdf%5b1%5d.pdf
Hierzu sind „Union Guidelines“ der EU-Kommission in Vorbereitung.
3.4 Ersatz für Lebensmittelsimulanzien
Beim Screening auf spezifische Migration können Lebensmittelsimulanzien durch Ersatzlebensmittelsimulanzien ersetzt werden, wenn wissenschaftlich belegt ist, dass die Ersatzlebensmittelsimulanzien die Migration im Vergleich zu den geregelten Lebensmittelsimulanzien überschätzen.
In der Verordnung (EU) Nr. 10/2011 ist leider nicht angegeben, was als wissenschaftlicher Beleg anerkannt wird. Daher haben wir nachfolgend ein paar Möglichkeiten aufgelistet, die aus unserer Sicht als Nachweis dienen könnten:
3.4.1 Wissenschaftliche Studien
Die ISPRA veröffentlicht z.B. Migrationsstudien über einzelne Additive, wie die nachfolgend abgebildete Zusammenfassung zu Octadecyl 3-(3,5-di-tert-butyl-4-hydroxyphenylpropionat) (=Irganox® 1076):
3.4.2 Eigene Vergleichsuntersuchungen
Wird bei eigenen Migrationsuntersuchungen mit verschiedenen Simulanzien festgestellt, dass ein Material nur in einer Simulanz deutliche Mengen des zu untersuchenden Stoffes abgibt, so könnte man bei Kontrolluntersuchungen an einem Material mit identischen Inhaltsstoffen die Migration nur in dieser Simulanz überprüfen.
Da die Löslichkeit von Stoffen auch davon beeinflusst wird, welche anderen Stoffe in einer Lösung vorhanden sind, also in der Gesamtheit migrieren können, sind diese Daten nicht auf alle Produkte übertragbar.
3.4.3 Löslichkeitsdaten
Die Löslichkeit eines Stoffes in einer Simulanz ist von unterschiedlichen Parametern abhängig. Deutlichen Einfluss auf die Löslichkeit hat die Temperatur, die entsprechend der Anwendung für alle Simulanzien ausgewählt wird.
Unterschiede ergeben sich z.B. aus der Polarität der zu untersuchenden Stoffe. Sind sie polar, also enthalten sie Ladungen oder liegen als Ionen wie z.B. Salze vor, so sind sie in polaren Simulanzien wie z.B. Simulanz A (Ethanol 10%) besser löslich als in unpolaren Simulanzien wie z.B. Simulanz D2 (pflanzliches Öl). Eher unpolare Stoffe wie Mineralöle reichern sich zum Beispiel nicht in Salzen an. Zur Abschätzung, ob ein Stoff eher fett- oder wasserlöslich ist, kann der n-Oktanol-Wasser-Verteilungskoeffizient herangezogen werden.
n-Oktanol-Wasser-Verteilungskoeffizient (Kow-Wert)
„Der Kow-Wert ist ein Modellmaß für das Verhältnis zwischen Lipophilie (Fettlöslichkeit) und Hydrophilie (Wasserlöslichkeit) einer Substanz. Die Erwartung ist, mit Hilfe des Oktanol-Wasser-Verteilungskoeffizienten auch die Verteilungskoeffizienten dieses Stoffes in anderen Systemen mit einer wässrigen und einer lipophilen Phase abschätzen zu können. Kow ist größer als eins, wenn eine Substanz besser in fettähnlichen Lösungsmitteln wie n-Oktanol löslich ist, kleiner als eins wenn sie besser in Wasser löslich ist. Entsprechend ist Log P positiv für lipophile und negativ für hydrophile Substanzen.“ (Wikipedia®)
Für die Substanz 2,5-Thiophendiylbis(5-tert-butyl-1,3-benzoxazol), CAS 7128-64-5, FCM500, Grenzwert 0,6 mg/kg Lebensmittel, wird im Sicherheitsdatenblatt ein log POW > 6 angegeben, also ein Wert, der lipophile Stoffe kennzeichnet. Eine Prüfung in pflanzlichem Öl dürfte auf Grund der besten Löslichkeit den Worst-case für diesen Stoff darstellen.
pH-Wert
Der pH-Wert hat großen Einfluss auf die Löslichkeit von Metallen sowie einer Reihe von organischen Verbindungen (z.B. mit leicht protonierbaren funktionellen Gruppen wie Carboxyl-gruppen). So ist die Löslichkeit von Phenolen im alkalischen Milieu (pH>7) durch Bildung von Phenolat-Ionen erheblich gesteigert, während die Löslichkeit von Aminen durch Protonierung der Aminogruppe im sauren Bereich (pH<7) gesteigert wird. Daher wird z.B. Essigsäure 3% für die „worst-case Analyse“ von primären aromatischen Aminen herangezogen.
4 Migrationsscreening oder 10ppb-Screening
Das Migrationsscreening, auch 10 ppb-Screening genannt, ist keine Screeningmethode im Sinne der Verordnung (EU) Nr. 10/2011. Es dient der Plausibilitätsprüfung der Angaben in der Konformitätserklärung oder der Identifikation von Verunreinigungen (NIAS = non-intentionally added substances) und Abbauprodukten. Mit dieser Thematik werden wir uns im nächsten Innoletter näher beschäftigen.
5 Zusammenstellung der Daten zur Bewertung
Ist die Bewertung abgeschlossen, sollten alle Daten zusammengestellt werden, um z.B. einer Behörde gegenüber nachweisen zu können, auf welcher Basis die Einhaltung der Grenzwerte bestätigt wurde. Nachfolgend finden Sie ein Beispiel, wie der „Innoform – Konformitätsstatus“ alle nachzuweisenden Informationen übersichtlich zusammenfasst:
Gerne übernehmen wir die Konformitätsarbeit für Sie. Für ein unverbindliches Angebot sprechen Sie mich bitte an:
Heike Schwertke
+49 441 9498614
Heike.Schwertke@innoform.de
Testservice:
Im Testservice Inno-Letter veröffentlichen wir News rund um Prüfungen für Folienverpackungen insbesondere die, die wir selber anbieten: http://www.innoform-testservice.de/tpages/benefit/qualitycontrol.php
Im vierten Teil des INNOLETTERS werden wir uns mit dem 10 ppb-Screening und der Beurteilung von Verunreinigungen (NIAS = non-intentionally added substances) und Abbauprodukten beschäftigen.
von Dr. Udo BastianKurzzusammenfassung
In den letzten Jahren sind bei der Bedruckung von Lebensmittelverpackungen mit UV-Lacken oder Druckfarben immer wieder Fälle von Migration von Lack- oder Druckfarbenbestandteilen aufgetreten. Als Beispiele sind hier die Photoinitiatoren ITX und Methylbenzophenon sowie die kationisch härtenden Sulfoniumsalze genannt.
Sogenannte migrationsarme Formulierungen, die aufgrund der beschriebenen Problematik entwickelt wurden, bieten einen ersten Lösungsansatz.
Durch den Einsatz der UV-Härtung unter Inert-Bedingungen (z. B. Stickstoff als Inertgas) kann der Umsatzes von Photoinitiatoren und Monomeren in UV-Formulierungen zusätzlich deutlich verbessert und somit die Gesamtmigration deutlich verringert werden.
1. Das Problem „Sauerstoff-Inhibierung“
Bei der UV-Härtung werden in den meisten UV-Lacken und UV-Druckfarben Acrylat-Systeme als Bindemittel oder Reaktivverdünner (Monomere) eingesetzt, die sog. Doppelbindungen enthalten.
Die ebenfalls in den Formulierungen eingesetzten Photoinitiatoren werden durch die
UV-Strahlung in hochreaktive Bruchstücke (Radikale) gespalten, die im Anschluss mit den Doppelbindungen reagieren und die Polymerisation ermöglichen.
Bei der häufig durchgeführten UV-Härtung an Luft, die zu ungefähr 21% aus dem für uns lebensnotwendigen, hochreaktiven Sauerstoff (O2) besteht, tritt die sogenannte „Sauerstoff-Inhibierung“ auf.
Ursache für die Sauerstoff-Inhibierung ist die hohe Reaktivität des Luftsauerstoffs, der mit den aus den Photoinitiatoren gebildeten Radikalen als Konkurrenzreaktion reagiert und die Polymerisation an der Lack-/Farboberfläche stoppt. Die Konsequenz dieser Konkurrenzreaktion ist, dass die gebildeten Filme an der Oberfläche klebrig, schmierig oder sogar flüssig bleiben.
Dieses Problem kann auf unterschiedliche Weise gelöst werden:
Erhöhung der UV-Dosis → das heißt entweder höhere Strahlerleistung (insbesondere kurzwellige UV-Strahlung) oder arbeiten bei geringerer Produktionsgeschwindigkeit
Einsatz größerer Mengen von Photoinitiatoren → hier steigt das Risiko der Migration, da der Photoinitiator niemals zu 100% umgesetzt wird.
2. Lösungsansatz: UV-Härtung unter Inert-Bedingungen
Die UV-Inert-Härtung wird unter Ausschluss von Luftsauerstoff, z. B. unter Stickstoff (N2) oder Kohlendioxid (CO2) durchgeführt. Somit kann keine Konkurrenzreaktion zwischen den Doppelbindungen und Luftsauerstoff erfolgen.
Die Konsequenz ist, dass in den Lack-/Farbrezepturen einerseits der Photoinitiatorgehalt deutlich reduziert werden kann (teilweise um mehr als 80%!!!) und andererseits die Umsetzung der Doppelbindungen deutlich gesteigert werden kann. Hieraus resultiert wiederum, dass wesentlich weniger migrierfähige Bestandteile (Photoinitiatoren und Restmonomere) im Lack-/Farbfilm zurückbleiben. Gleichzeitig werden auch die Oberflächen-eigenschaften der UV-Lacke/Druckfarben massiv verbessert.
3. Laborequipment für die UV-Inert-Härtung
Produktionsanlagen für die UV-Inert-Härtung bahnförmiger Substrate sind Stand der Technik. Vielfach müssen aber im Vorfeld der Produktion UV-Lacke und UV-Druckfarben im Rahmen der Qualitätssicherung unter Inert-Bedingungen auf Eignung getestet werden.
Hierfür wurden von der Fa. Addixx Specialities, Mörlenbach, Inert-Boxen für die UV-Inert-Härtung entwickelt. Die zum Patent angemeldeten Inert-Boxen mit den Produktgruppen
IB-KSR (mit Schnappverschluss) und IB-KSV (mit Schraubverschluss, flachere Variante) und das dazugehörige Sauerstoff-Messgerät wurden erstmals auf der European Coatings Show 2013 (ECS) in Nürnberg vorgestellt.
IB-K152010SV IB-K082507SR
Die Inert-Boxen bestehen aus einem Boxunterteil mit Bodenlochplatte (zum Fixieren von Substraten) und einem Deckel; sie sind ausgestattet mit einem Gaseinlass und Gasauslass sowie einem Bestrahlungsfenster (Spezialglas) im Deckel. Die Inert-Boxen können mittels zweier Schnellverschlüsse (K-SV) oder mit Hilfe von 4 Schrauben (K-SR) schnell und dicht abgeschlossen werden.
Es besteht die Möglichkeit, die Inert-Boxen stationär oder mobil z. B. auf Durchlaufanlagen zu betreiben.
Bei der stationären Arbeitsweise wird die Inert-Box direkt an eine Inertgasflasche oder an eine sonstige Inertgasquelle angeschlossen. Am Gasauslass kann das Inertgas mit Hilfe
eines Schlauches zum Abzug oder durch ein Fenster nach außen geleitet werden. Die Bestrahlung erfolgt direkt während der Inertisierung.
Für den mobilen Betrieb beispielsweise auf Durchlaufanlagen (Transportbänder) werden optional ein bzw. zwei Abschlussventile mitgeliefert (. Die Inertisierung erfolgt bis zum Erreichen einer definierten Rest-O2-Konzentration. Sobald diese erreicht ist werden die Ventile manuell verschlossen, das Eingangsventil von der Inertgasquelle getrennt, die Inert-Box auf ein Transportband gelegt und anschließend mit einer vorgegebenen Geschwindigkeit bei konstanter Rest-O2-Konzen-tration unter der Strahlenquelle hindurchgefahren.
Die Messung der Rest-O2-Konzentration in der Inert-Box kann einfach mit Hilfe unserer Sauerstoff-Messzelle IB-MZ-001 „extern“ durchgeführt werden. Hierzu wird aus einer Inertgasquelle Gas durch das geöffnete Gaseinlassventil in die Inert-Box eingeleitet. Das geöffnete Gasauslassventil wird mittels eines Schlauches mit der Messzelle verbunden und diese mit dem Gas aus der Inert-Box gespült. Dabei wird kontinuierlich die aktuelle Rest-O2-Konzentration ermittelt und angezeigt. Das austretende Gas wird anschließend mit einem Schlauch in einen Abzug oder durch ein Fenster nach außen geleitet. Beim Erreichen der gewünschten Rest-O2-Konzentration werden die beiden Absperrventile der Inert-Box geschlossen und die Inert-Box von der Gasquelle und von der Messzelle getrennt.
Weitere Informationen zu den Addixx Inert-Boxen und Zubehör können Sie gern im Internet unter www.uv-haertung.eu/uv-technologie/UV-Inert nachschlagen. Wir beraten Sie gern und erstellen Ihnen ein individuelles Angebot!
Dr. Udo Bastian, UBUV-Consulting, Tel.: +49 6209 797 0 380, info@ubuv-consulting.de
Mitglied von InnoNET-Partners
In Zusammenarbeit mit:
Innoform GmbH Testservice
Industriehof 3
26133 Oldenburg
www.innoform.de
TS@innoform.de
Analytik der Thermoformergebnisse – Teil 4
von Dr. Manfred ReichertKurzzusammenfassung
In den ersten beiden Teilen der Analytik von Thermoformfolien wurden die Methoden wie Dickenmessung, Schrumpf, Glanzgrad, DSC, DMA und einige andere (siehe Inno-Letter „Analytik von Thermoformfolien – Teil I und Teil II “) beschrieben.
Der Inno-Letter Teil III (Teil I der „Analytik der Thermoformergebnisse“) beschäftigte sich mit Analysenmethoden für fertig geformte, aber noch offene Behälter.
In diesem Inno-Letter wird nun auf die wichtigsten Untersuchungsmöglichkeiten für fertig geformte, gefüllte und versiegelte Behältnisse eingegangen.
Dies sind vor allem die Bestimmung von:
Berstdruck und Dichtigkeit (sind eng miteinander verbunden)
Aufreißkraft
1 Allgemeines
Es werden Methoden gezeigt, mit denen die Gesamtqualität des fertig hergestellten, verschlossenen Behältnisses geprüft werden kann. Vor allem ist hier die Qualität der Siegelung, also des Aufbringens der Deckfolie auf die gefüllten Behältnisse, gemeint.
2 Berstdruck und Dichtigkeit
Zur Bestimmung der Qualität der Siegelung der Deckfolie auf die Becher bzw. Schalen von gefüllten verschlossenen Behältern platziert man diese Behälter in eine Vakuumkammer. Die Siegelqualität hängt im Einzelfall vor allem ab von:
Den Siegelbedingungen (Zeit, Druck, Temperatur)
Der Art und Qualität des Siegelmediums der Deckfolie
Und der Art der Bodenfolie
Die Vakuumkammer ist in der Regel mit Wasser gefüllt, so dass die Behälter vollständig im Wasser eingetaucht sind. Nun wird langsam ein Vakuum in der Kammer aufgebaut. Durch die entstehende Druckdifferenz werden die Siegelnähte beansprucht und eventuelle Leckagen können entdeckt werden. Es perlen Luftblasen aus dem Behälterinneren durch die Leckage in das umgebende Wasser.
Die genauen Testbedingungen (Höhe des Vakuums, Prüfdauer) hängen vom jeweiligen Einzelfall bzw. von den Kundenwünschen ab und werden mit dem Kunden festgelegt. Normalerweise bewegt sich die Testzeit im Bereich von 15 bis 20 Sekunden, im Extremfall bis zu einer Minute. Das erzeugte Vakuum (Differenzdruck zum Normaldruck) schwankt zwischen ca. 200 mbar und etwa 800 mbar.
Als konkretes Beispiel sei der Test von Kaffeesahne-Bechern erläutert, die in einer mit Wasser gefüllten Vakuumkammer geprüft werden.
Dazu wird eine gewisse Anzahl an Stichproben (diese ist jeweils im Einzelfall mit dem Kunden festzulegen) getestet. Die Packungen werden wie erwähnt in der Vakuumkammer platziert, ein Vakuum wird angelegt => „grobe“ Undichtigkeiten werden durch aufperlende Luftblasen erkannt. Es ist aber keine Aussage zu dem genauen Wert über die Größe der Undichtigkeit möglich. Die erkennbare Porengröße bei diesem Test liegt bei etwa 15 µ und drüber. Auch Kapillaren mit einer Länge von über 15 µ werden detektiert (Quelle: Fa. Innoform, Osnabrück, Fraunhofer AVV Dresden)
ABER: Die Lokalisierung der Leckage ist möglich (das ist sehr wichtig im Hinblick auf Troubleshooting und Fehlersuche)
Dieser Test ist eine in der Praxis sehr gängige Methode, relativ einfach und schnell durchzuführen.
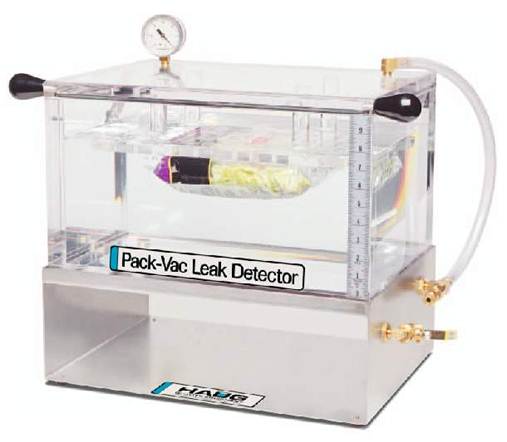
Als Beispiel für ein Testgerät (Vakuumkammer) wird ein Apparat der Fa. Witt Gasetechnik, Witten (bzw. Fa. Haug Quality Equipment, CA, USA) kurz dargestellt.
Der Name des Prüfsystems ist: Pack-Vac Leak Detector:
Test der Packungen in einer mit Wasser gefüllten evakuierten Kammer
Testzeit: bis ca. 30 sec pro Prüfling
Nach erfolgter Evakuierung wird der Prüfling beobachtet, ob Luftblasen (=> Hinweis auf Undichtigkeiten) auftreten; eine Ortung der Leckage ist wie erwähnt möglich.
Eine Prüfkammer ist in folgender Abbildung zu sehen:
Abb. 1: Vakuum-Prüfkammer von Fa. Witt Gasetechnik, bzw. Fa. Haug Quality EquipmentBei diesen Prüfungen besteht in der Praxis oft ein „Konflikt“ zwischen:
Siegelnahtfestigkeit (Öffnungskräfte, s. u.), und
Dichtheit
Denn oft wird zur Sicherheit die Packung zu fest versiegelt, sie ist aber dann zu schwer zu öffnen.
Dies hängt sehr von den Materialpaarungen der zu versiegelnden Kunststoffe ab (Siegellack bzw. Siegelbeschichtung der Deckfolie gegen Siegelschicht der Bodenfolie). Deshalb ist – jeweils in Absprache mit den Packstoffherstellern (Boden- und Deckfolie) und dem Kunden – oft Projekt bezogen ein Optimierungsvorgang nötig. D. h., es müssen des öfteren verschiedene Materialpaarungen untersucht werden, um jeweils die am besten geeignete Paarung herauszufinden.
Die Aufreißkraft ist auch abhängig von der Geometrie des Siegelprofils (s. u.). Es ist also immer eine optimale Abstimmung Öffnungskraft – Dichtheit nötig.
Ein anderer Schnelltest zur Untersuchung der Dichtigkeit von Siegelnähten ist der so genannte Rhodamin-Test:
Dazu werden in die von unten aufgeschnittene und entleerte Packung einige Milliliter 0,5 % ige Lösung von Rhodamin (rotes Pulver) in Propanol gefüllt. Damit wird die zu prüfende Siegelnaht benetzt. Jede Naht ist ca. 15 Minuten lang zu benetzen. Anschließend wird das Behältnis mit Warmluft ausgetrocknet. Nach dem vollkommenen Austrocknen (ca. 2 Stunden) kann untersucht werden, ob die rote Testflüssigkeit an irgendeiner Stelle nach außen gedrungen ist. Ist das rote Rhodamin dann auf der gegenüberliegenden Seite der Siegelung nicht zu sehen, ist die Siegelung – im Rahmen der erkennbaren Leckagegröße – dicht. Die Siegelnähte dürfen erst im völlig ausgetrockneten Zustand auseinander gezogen werden.
Mit diesem Test werden Leckagen (Kapillaren) von etwa > 15 µm detektiert (Quelle: Fa. Innoform, Osnabrück, Fraunhofer AVV Dresden).
Verschärft werden kann die Prüfung, wenn beispielsweise bewusst kleine Verunreinigungen (z. B. Verstaubung) bei Testsiegelungen mit eingesiegelt wurden (ist die Packung bei bestimmter Verunreinigung trotzdem rhodamindicht?)
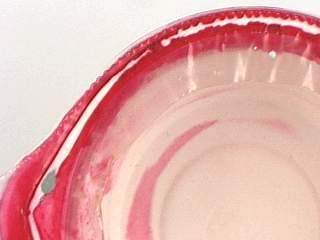
Abb. 2: mit Rhodamin geprüfter Becher (Quelle: K. Schröder, Fa. Innoform, 2006)
In diesem Fall wurde der mit einer transparenten Deckfolie verschlossene Becher mit Rhodamin benetzt. Deutlich ist in der Bildmitte oben zu sehen, dass das rote Rhodamin von innen nach außen oder umgekehrt durch die Siegelnaht (weiß) gedrungen ist. Hier ist also eine undichte Stelle in der Packung gewesen.
Dieser Test ist bei transparenten Verpackungen direkt nach dem Entleeren und Reinigen möglich.
Bei Aluminium-Verbunden wird der Test nach Reinigung sowie Ablösung von Lack und Aluminium durchgeführt.
Die Undichtigkeit kann jeweils lokalisiert werden.
(Quelle: K. Schröder, Fa. Innoform, 2006)
Allgemeiner Hinweis zu Dichtigkeits-Prüfmethoden:
In diesem Rahmen kann nicht ausführlich auf die Vielzahl der möglichen Prüfmethoden zur Dichtheitsprüfung von Packungen eingegangen werden. Hier wurden nur exemplarisch einige Methoden kurz angeführt, die in der Praxis oft Verwendung finden.
Weitere Möglichkeiten zur Dichtigkeitsprüfung werden in einem separaten Inno-Letter in ihren Grundzügen beschrieben werden.
3 Aufreißkraft
Damit wird bestimmt, mit welcher Kraft ein Behälter zu öffnen ist, d. h. mit welcher Kraft die Deckfolie von dem Behälter abgezogen wird. Diese Messung hängt – wie die Messung des Berstdruckes – ebenfalls von den oben genannten Faktoren ab.
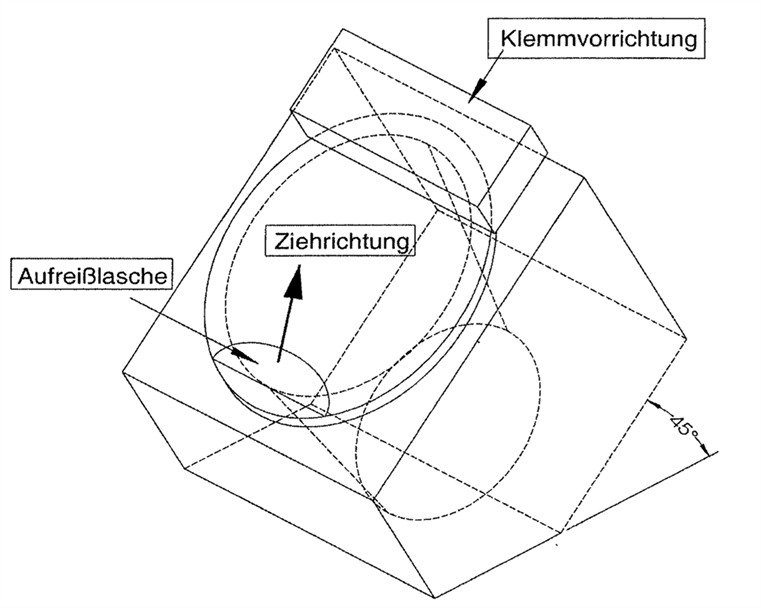
Zur Messung der Aufreißkraft spannt man die Behälter in eine Zugprüfmaschine ein. Beispielsweise fixiert man die Behältnisse in einem Winkel von z. B. 45°, indem sie durch eine Klemmvorrichtung fest fixiert werden. Die Aufreißlasche befindet sich dabei im unteren Teil des Deckels. Diese Lasche wird ebenfalls mit einer Klemmvorrichtung und einer Schnur mit der Zugmessdose verbunden. Die Traverse der Prüfmaschine fährt nun mit einer definierten Geschwindigkeit nach unten, dadurch wird der Behälter langsam geöffnet. Im Normalfall ist die anfangs gemessene Anrisskraft größer als die im weiteren Verlauf gemessene Weiterreißkraft.
Im Folgenden ist die Prinzipskizze der Möglichkeit zur Messung der Aufreißkraft dargestellt:
Abb. 3: Prinzipskizze zur Messung der Aufreißkraft:
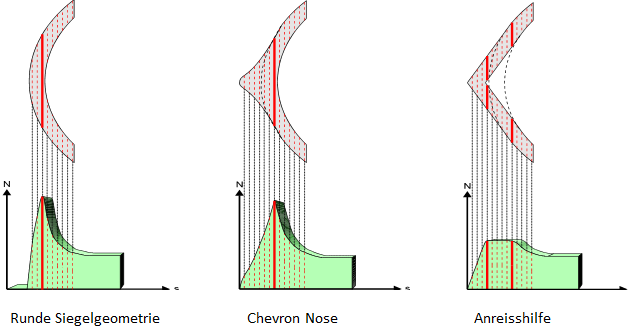
Interessant ist, dass die Geometrie des Siegelprofils – v. a. im Bereich der Aufreißlasche – einen wesentlichen Einfluss auf die Öffnungskraft besitzt.
In der folgenden Abbildung ist deshalb ein Vergleich der Öffnungskräfte bei unterschiedlichen Siegelgeometrien dargestellt:
Abb. 4: Öffnungskräfte bei unterschiedlichen Siegelgeometrien
Zur Siegelnahtprüfung an Packungen existiert noch keine Norm (Quelle: K. Schröder, Fa. Innoform, 2006).
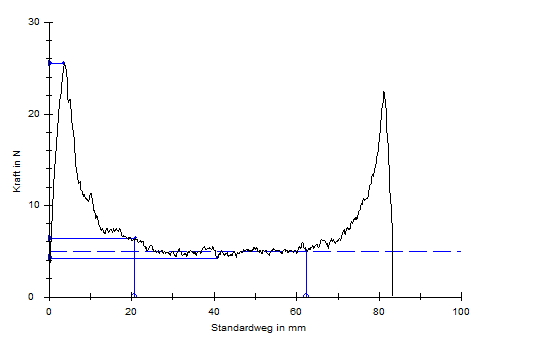
Abb. 5 zeigt noch mal ein typisches Beispiel eines Messdiagramms:
Abb. 5: Messkurve zur Ermittlung von Öffnungskräften (Quelle: K. Schröder, Fa. Innoform, 2006)
Es ist deutlich erkennbar, dass die Anrisskraft stärker ist als die Weiterreißkraft. Zum Schluss der Messung steigt die gemessene Kraft jedoch wieder an.
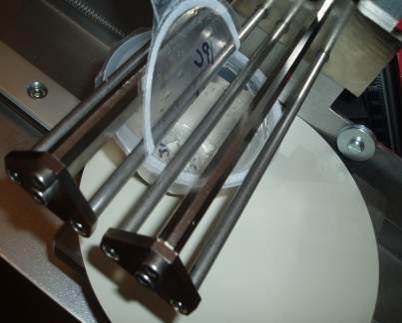
Die folgende Abb. 6 zeigt abschließend den Ausschnitt einer Vorrichtung zur Messung der Aufreißkraft: Dabei wird das Behältnis festgeklemmt und die Aufreißlasche (in Bildmitte oben zu sehen) wird mit der Messdose verbunden.
Abb. 6 : Vorrichtung zur Messung der Aufreißkraft (Quelle: K. Schröder, Fa. Innoform, 2006)
Abschließend sei erwähnt, dass es zu diesem Thema “Easy Opening peelbarer Verpackungen” ein Forschungsprojekt gab (2007 – 2009), das unter der Federführung des Fraunhofer-Anwendungszentrums für Verarbeitungsmaschinen und Verpackungstechnik AVV, 01189 Dresden (Ansprechpartner Frau Andrea Liebmann) war. Bezüglich weiterer Informationen hierzu wird gebeten, sich direkt mit Frau Liebmann in Verbindung zu setzen.
Ihre Daten sind: Andrea Liebmann, Heidelberger Str. 20, D – 01189 Dresden; Telefon: +49 (0) 351 / 4 36 14-40, Fax +49 (0) 351 / 4 36 14-59; andrea.liebmann@avv.fraunhofer.de;
www.avv.fraunhofer.de; www.easy-opening.com.
Hier gelangen Sie zu den bereits veröffentlichten Artikeln der Inno-Letter Reihe “Thermoformen Analytik”:
Teil 1: “Analytik der Thermoform-Folien- Teil 1”
Teil 2: “Analytik der Thermoform-Folien- Teil 2”
Teil 3: “Analytik der Thermoformergebnisse- Teil 3”
Wir hoffen, dass wir Ihnen hiermit hilfreiche Informationen geben konnten. Für Rückfragen und Feedback stehen wir gerne zur Verfügung:
Dr. Manfred Reichert, Parkstrasse 36/1, 73630 Remshalden, Tel. 07151-72354,
e-mail: m.reichert51@web.de
Mitglied von InnoNET-Partners
In Zusammenarbeit mit:
Innoform GmbH Testservice
Industriehof 3
26133 Oldenburg
www.innoform.de
TS@innoform.de
Analytik der Thermoformergebnisse – Teil 3
von Dr. Manfred ReichertKurzzusammenfassung
In den ersten beiden Teilen der Analytik von Thermoformfolien wurden die Methoden wie Dickenmessung, Schrumpf, Glanzgrad, DSC, DMA und einige andere (siehe Inno-Letter „Analytik von Thermoformfolien – Teil I und Teil II “) beschrieben.
In diesem Inno-Lettter wird nun auf die wichtigsten Analysemöglichkeiten der Ergebnisse der Thermoformung eingegangen, also auf Untersuchungsmöglichkeiten der fertig hergestellten Behältnisse (zunächst leere Behältnisse).
Dies sind:
• Wanddickenverteilung
• Stauchdruck
• Visuelles Erscheinen
• Wasserdampfdurchlässigkeit
• Sauerstoffdurchlässigkeit
• Lichtdurchlässigkeit
• Zusätzlich wird ein Teststand am Fraunhofer Anwendungszentrum (AVV) in Dresden in seinen Grundzügen beschrieben.
1 Allgemeines
Die oben genannten Möglichkeiten für Analysen sind einerseits wichtig im Hinblick auf die Überprüfung der Behälterqualitäten, die durch den Thermoformvorgang erzielt worden waren. Anderseits sind diese Analysen aber auch sehr wichtig im Hinblick darauf, in welchen Toleranzbereichen die einzelnen Behälterqualitäten jeweils innerhalb eines Mehrfachnutzens schwanken. Wie gleichmäßig ist z. B. die Becherqualität über einen Formtakt gesehen – beispielsweise bei 60 Bechern / Formtakt ?
2 Wanddickenverteilung
In der Regel werden – jeweils in Abhängigkeit von der Geometrie des zu beurteilenden Behältnisses – in den Behälterwänden, dann oft in den Ecken, und gegebenenfalls am Behälterboden genaue Positionen der Messpunkte zur Messung der Wanddickenverteilung festgelegt.
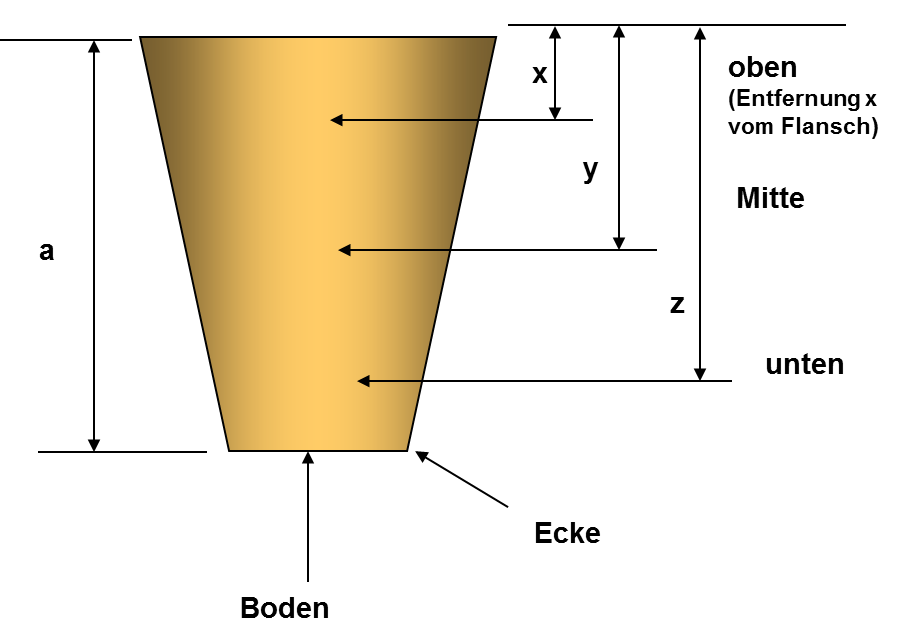
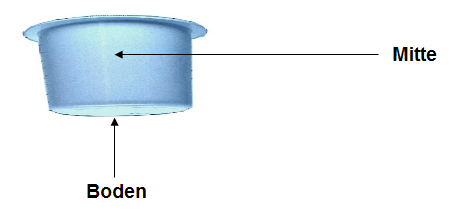
Beispiele:Wanddickenverteilung, Messpunkte an Bechern verschiedener GeometrieBehälter 1:Abbildung 1: Messpunkte für Wanddickenverteilung an Bechern
Oft werden die genauen Positionen der Messpunkte (x, y, z) vom Kunden vorgegeben. Die Messpunkte in der Becherwand und in der Ecke werden jeweils 4 mal am Becherumfang – jeweils um 90° versetzt – gemessen. Vom Kunden werden gewisse Mindestwanddicken an den einzelnen Messpunkten vorgegeben, die – mit einer statistischen Sicherheit – jeweils bei allen Bechern eines Formnutzens (s. o.) deutlich eingehalten werden müssen.
Die gemessenen Werte werden prozess-bedingt in einem gewissen Toleranzbereich liegen, bzw. um einen Mittelwert schwanken. Beispielsweise ist die geforderte Mindestwanddicke in Wandmitte 300 µ. Bei statistischer Auswertung der Messergebnisse müssen die Mittelwerte dann z. B. im Toleranzbereich 3 s über den 300 µ liegen.
Hintergrund ist – vereinfacht ausgedrückt – folgender: oft sind die Produkte, die der Kunde abfüllt, sehr empfindlich gegen Sauerstoff und Wasserdampf. Deswegen werden sogenannte Sperrschichtfolien zur Thermoformung eingesetzt.. Das sind Mehrschichtfolien, die eine Barriereschicht gegen Sauerstoff bzw. gegen Wasserdampf besitzen. (Auf spezielle Thermoformfolien wird in einem anderen Inno-Letter noch eingegangen werden). Bei der Thermoformung – von der flachen Ausgangsfolie zum fertigen Behältnis – ist die Wanddicke im fertigen Behältnis zwangsläufig geringer als in der Ausgangsfolie. Die Dickenverringerung der Sperrschicht ist dabei unverhältnismäßig größer als die der anderen Folienschichten, vor allem in den Ecken der Behälter. Zu dünne Stellen der Sperrschicht im Behälter haben eine verringerte Haltbarkeit bzw. im Endeffekt schlechtere Produktqualität zur Folge. Deswegen ist hier die Überprüfung der Behälterqualität anhand der Wanddickenmessung so wichtig. Die genaue Schichtdickenmessung der einzelnen Schichten – also auch der Sperrschicht – an kritischen Stellen im Behälter (z. B. an den Ecken) kann an sogenannten „Mikrotomschnitten“ vorgenommen werden.
Sollte die Becherqualität den Anforderungen des Kunden nicht genügen, so sind – ggf. umfangreiche – Optimierungsarbeiten am vorliegenden Prozess vorzunehmen. Auf prozesstechnische Einzelheiten bzw. Möglichkeiten zur Prozessoptimierung wird in einem späteren Inno-Letter eingegangen.
Keinesfalls lassen sich zu geringe Wanddicken im Behältnis allein durch Verwendung einer dickeren Ausgangsfolie beheben !
Messmethode: Normalerweise werden diese Wanddickemessungen zerstörungsfrei mit einem Dickenmessgerät vorgenommen. Solche Geräte werden z. B. von Fa. Panametrics angeboten (z. B. „Magna Mike 800“). Das Messverfahren ist magnetisch-induktiv. Zunächst werden die Messpunkte mittels einer Schablone auf den Bechern gekennzeichnet. Bei der Messung wird eine Messkugel mit definiertem Durchmesser in das Behälterinnere eingebracht. Von außen wird die Messsonde dann an den definierten Messpunkten angesetzt. Die Messsonde zieht die Messkugel dann jeweils an den definierten Punkt hin. Der Messwerte wird jeweils dann per Fußschalter abgespeichert.
Beispiel 2: Behälter 2Abbildung 2 : Messpunkte für Wanddickenverteilung an einem flachen Behältnis
Behälter wie dieser werden auf die gleiche Weise ausgemessen. Jedoch bei Behältern mit solchen oder ähnlichen Geometrien ist selbstverständlich die Anzahl der Messstellen deutlich geringer.
3 Stauchdruck
Mit der Stauchdruckprüfung wird die Stabilität bzw. die Steifigkeit der thermogeformten Behälter ermittelt. Mit dieser Prüfung gewinnt man wichtige Erkenntnisse bezüglich der weiteren Behandlung bzw. Belastung der Behälter in der Praxis. Beispielsweise ist diese Prüfung wichtig, um die mögliche Belastung von in mehreren Lagen übereinander gestapelten Joghurtbechern zu bestimmen.
Der Stauchdruck bzw. die Behälterstabilität hängt eng zusammen mit der Wanddickenverteilung des Behälters. Im jeweiligen Einzelfall sind sowohl der geforderte notwendige Stauchdruck als auch die damit zusammenhängende Wanddickenverteilung durch entsprechende Auswahl der Thermoform-Folien und durch die optimale Einstellung der Thermoform-Verfahrensbedingungen zu optimieren.
Für die von den Kunden geforderten Stauchdruckwerte gilt das gleiche wie für die Werte der Wanddickenmessungen: die gemessenen Stauchdruckwerte müssen mit einer statistischen Sicherheit über den geforderten Mindest-Stauchdruckwerten liegen. Das heißt, die statistisch ermittelte Bandbreite – Stauchdruck-Mittelwert aus den Messungen, und Standardabweichung 3 s – müssen über dem geforderten Mindestwert liegen. Auch bei den gemessenen Stauchdruckwerten – wie bei den Werten der Wanddickenverteilung – wird man immer prozess-bedingt eine gewisse Streuung bzw. Toleranz feststellen. Dies ist sowohl bei einer Vielzahl von Messungen an einer einzelnen Kavität der Fall, als auch bei der vergleichsweisen Messung der Kavitäten eines gesamten Formnutzens.
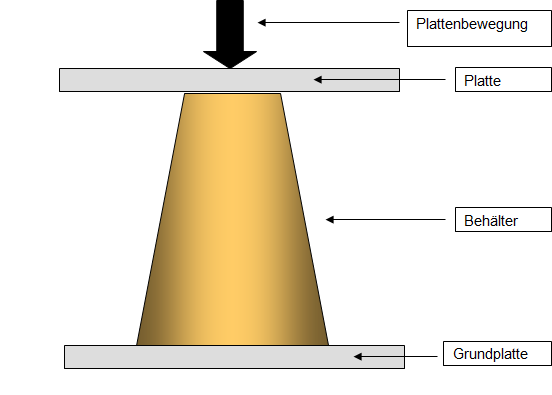
Das Messprinzip ist – vereinfacht dargestellt – folgendes: die Behälter werden in der Regel leer, mit der Öffnung nach unten, in eine geeignete Prüfmaschine (beispielsweise ein Gerät von Fa. Zwick/Roell GmbH, Ulm) platziert. Von oben fährt mit einer festgelegten Geschwindigkeit eine an eine Druckmessdose gekoppelte Platte auf die Behälter und staucht sie zusammen. Hierbei wird die von dem Behälter aufgenommene Kraftaufnahme gemessen und mitgeschrieben. Sobald der Behälter zum ersten Mal einknickt, ist die Stauchdruckmessung in der Regel beendet. Der Stauchdruck ist dann gleich dem abgelesenen maximalen Wert der Kraft.
In nachfolgender Skizze ist das Messprinzip grob dargestellt:
Abbildung 3 : Prinzip der Stauchdruckmessung an einem Becher 4 Visuelles Erscheinen
Visuelles Erscheinen bedeutet: Beurteilung des optischen Aussehens der geformten Behälter. Hier sind vor allem folgende Punkte von Bedeutung:
• Ist die Ausformung überall vollständig erfolgt? Vor allem ist hier auf die kritischen Bereiche wie scharfe Kanten und Ecken zu achten.
• Ist der Behälter ansonsten in Ordnung? Hier ist darauf zu schauen, ob nicht ein ungewollter Rückschrumpf im Behältervolumen vorliegt. Vor allem bei Bechern aus Polypropylen kann dies bei ungenügender Kühlung bei dem Formprozess der Fall sein.
• Gibt es Abschreckmarken (sichtbar in Form von Schlieren etc.) auf der Innenseite des Behälters? Dies kann beispielsweise durch falsche Wahl des Vorstreckmaterials bzw. der Vorstreckstempelgeometrie der Fall sein, kann aber auch z. B. durch falsch gewählte Temperatur beim Heizprozess der Folien hervorgerufen werden. Vor allem bei der Herstellung von transparenten Behältern sind diese Abschreckmarken dann zu sehen.
5 Wasserdampfdurchlässigkeit (WDD)
Allgemein ist die Empfindlichkeit von Lebensmitteln gegenüber Wasserdampf weitaus geringer als gegen Sauerstoff. Deshalb sind hier auch die Anforderungen an eine wasserdampfdichte Verpackung – von Extremen abgesehen – geringer, so dass in Fällen mäßiger Empfindlichkeit und / oder kürzeren Lagerzeiten auch Packungen mit beispielsweise
nur dicht gefalteten Verschlüssen angewandt werden können (Quelle: Buchner, N, Verpackung von Lebensmitteln, Springer Verlag Berlin, 1999, S. 217).
Die WDD ist in der Praxis üblicherweise angegeben in [g x 100 µm/m2 x d]. Mit DIN 53122 sind die Bedingungen für die Messung des Durchgangs von Wasserdampf durch Packstoffe genormt. Bevorzugt ist hierbei 23°C, 85 – 0% r. F., und 38°C, 90 – 0% r. F.
Zur Messung der WDD kann beispielsweise ein Gerät der Fa. Mocon, Elk River, MN, USA, verwendet werden (z. B. PERMATRAN-W 3/31). Hier wird ein spezieller Infrarotsensor verwendet, um die WDD durch flache Folien oder fertig geformte Packungen zu detektieren. Weitere Einzelheiten zum Messprinzip sind in diesem Rahmen nicht möglich.
6 Sauerstoffdurchlässigkeit
Bei der Gasdurchlässigkeit von Folien ist die Sauerstoffdurchlässigkeit die wichtigste Art von Gasdurchgang. Die Gasdurchlässigkeit wird nach DIN 53380 gemessen. Die Gasdurchlässigkeitswerte von Kunststoffen werden in den einschlägigen Tabellen angegeben in Ncm3 x 100 µm/m2 x d x bar. (Quelle: Buchner, N:, wie unter Punkt 5)
Als Beispiel eines Messgerätes zur Sauerstoffdurchlässigkeit sei das Gerät OX-TRAN 2/20 der Firma Mocon erwähnt. Es können damit flache Folien oder geformte Packungen gemessen werden. Hier ist das Messprinzip folgendes: Es wird ein spezieller Sensor verwendet. Flache Folienzuschnitte werden in die Diffusionszelle eingespannt, die dann anhand eines sauerstofffreien Trägergases von Restsauerstoffspuren gereinigt wird. Das Trägergas wird zum Sensor geleitet, bis sich ein stabiler Nullwert eingestellt hat. Dann wird reiner Sauerstoff in die Außenseite der Diffusionszelle eingeleitet. Sauerstoffmoleküle, die durch die Folie zur inneren Kammer diffundieren, werden durch das Trägergas zum Sensor transportiert.
7 Lichtdurchlässigkeit
Lebensmittel-Packungen sind auf ihrem Vertriebsweg oft natürlichem Licht ausgesetzt. Die Lichtgefährdung solcher Lebensmittel ist dabei in den letzten Jahren gestiegen. Denn es wurden z. B. des öfteren Wandstärken von teildurchlässigen Packungen (z. B. Kunststoffbechern) aus ökologischen Gründen reduziert.
Ein Maß für die Menge des durch einen Packstoff durchgehenden Lichtes ist die Trübung. Bei teilweise lichtdurchlässigen Packungen wird neben dem durchgehenden Lichtanteil ein Teil remittiert (zurückgewiesen), ein anderer Teil absorbiert. Die gemessenen Werte werden dementsprechend dargestellt als:
• Lichttransmission in %, z. B. abhängig von der Packstoffdicke
• Oder als Remission (Reflexion)
Es ist möglich, den Packstoffen UV-absorbierende Filterzusätze zuzusetzen (Quelle: Buchner, N., wie unter Punkt 5)
8 Testapparatur zur praxisnahen Beurteilung der Thermoformbarkeit (Federführung: Fraunhofer AVV Dresden)
Bisher erschwerten Probleme bei der Beschreibung der Thermoformbarkeit von Kunststofffolien die Kommunikation zwischen:
• Packstoffherstellern
• Maschinenherstellern
• Verarbeitern
Deshalb entstanden Anregungen bzw. Wünsche der Endverarbeiter für eine Suche nach einem praxisnahen Prüfverfahren, mit dem die Thermoformbarkeit von Folien beurteilt werden konnte.
In einem Gemeinschaftsforschungsprojekt der IVLV, welches durch die AiF gefördert wurde (Vorhaben 13091BR) – bestehend aus Folienherstellern und Maschinenherstellern, sowie dem Fraunhofer AVV Dresden – wurde so ein Prüfverfahren entwickelt, mit dem die Thermoformbarkeit als Messgröße erfasst werden kann.
Im Endeffekt wurde ein Thermoform-Versuchsstand aufgebaut, mit dem unter definierten Bedingungen Prüfkörper hergestellt werden. Als Maß für die Beurteilung diente die Wanddickenverteilung an exakt definierten Messpunkten, zusammen mit den Umformparametern (also jeweils Messung der Wanddickenverteilung bei unterschiedlichen Herstellbedingungen).
Einstellbare Parameter des Versuchsstandes: Heiztemperatur (bis 160°C), Heizzeit (ab 1 sec), Formdruck (bis 6 bar), Formzeit (ab 250 ms). Je nach gewünschtem Umformgrad konnte zusätzlich die Formtiefe in der Prüfform variiert werden. Dadurch konnten die Folien bis zur Grenze der Verarbeitbarkeit getestet werden.
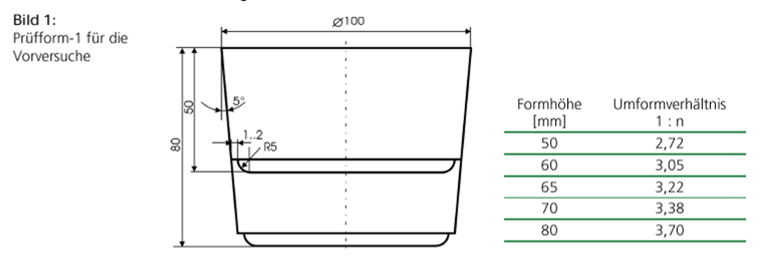
Konkret benutzte man als Prüfform eine Becherform mit Kopfkreisdurchmesser von 100 mm. Die Becherhöhe war zwischen 50 und 80 mm variierbar.
Gestaltung des Formbodeneinsatzes: im Bereich der Becherrundung entsteht ein Absatz mit 1 mm Breite. Hiermit soll die Ausformung der Form überprüft werden. Der Packstoff wird auch in die gesamte Form gedrückt. Eine Entformschräge von 5° soll dabei die Entformung erleichtern (siehe folgende Abbildung 4):
Prüfform für die Vorversuche
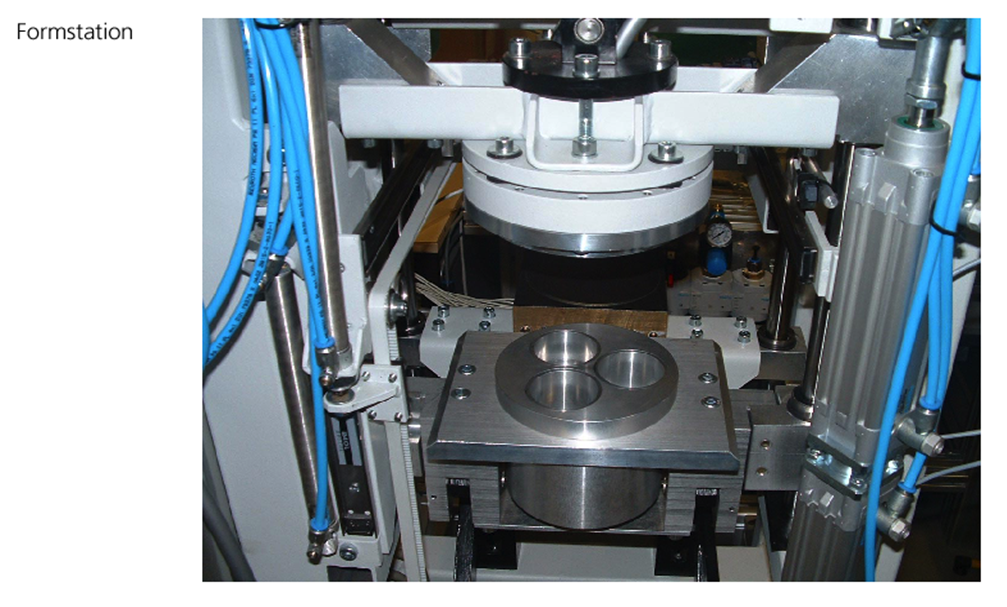
Ein Bild der Formstation ist in der nachfolgenden Abbildung 5 zu sehen:
Formstation
Formstation mit den Umformparametern. Daraus ergeben sich folgende Vorteile:
• Genaue Definition des Funktionsbereiches der Folie
• Möglichkeit der Folienprüfung vor der Verarbeitung in der Maschine
• Parameter-Einstellung abhängig vom Funktionsbereich der Folie
Mit diesem Wissen um die Thermoformbarkeit der Folie ist eine höhere Prozessstabilität erreichbar. Ach wird die Qualität der hergestellten Produkte gesichert oder verbessert, und Ausfallzeiten werden minimiert.
Aktuell werden weitere Verbesserungen am Fraunhofer AVV untersucht. Aktuelle Forschungsschwerpunkte sind: Weiterentwicklung des Verfahrens sowie Einsatz von Heizelementen zur gezielten ungleichmäßigen Folienerwärmung.
Ziel des Forschungsprojektes:
• Vereinfachung des Thermoformprozesses dahingehend, dass auf Vorstreckstempel verzichtet werden kann
• => Steuerung der Wanddickenverteilung durch die unterschiedlichen Folientemperaturen. Dazu wird eine kreisförmige Heizplatte mit neun konzentrischen Heizkreisen verwendet, die jeweils separat steuer- und regelbar sind.
• Parallel dazu wird ein FEM-Modell zur Simulation der Vorgänge bei der Thermoformung erstellt.
Zur Reduzierung des derzeitigen hohen Mess- und Auswerteaufwandes wird eine Alternative des Umformverhaltens untersucht: Das zu prüfende Halbzeug wird in den freien Raum geformt. Die erzielte Umformtiefe zeichnet man in Abhängigkeit verschiedener Parameter auf.
(Quelle: Fraunhofer AVV, Dresden, Informationsflyer-Thermoformen, 2010)
Hier gelangen Sie zu Teil 1 sowie zu Teil 2 der Inno-Letter Reihe “Thermoformen Analytik”.
Wir hoffen, dass wir Ihnen hiermit hilfreiche Informationen geben konnten. Für Rückfragen und Feedback stehen wir gerne zur Verfügung:
Dr. Manfred Reichert, Parkstrasse 36/1, 73630 Remshalden, Tel. 07151-72354,
e-mail: m.reichert51@web.de
Mitglied von InnoNET-Partners
In Zusammenarbeit mit:
Innoform GmbH Testservice
Industriehof 3
26133 Oldenburg
www.innoform.de
TS@innoform.de
Analytik von Thermoform-Folien – Teil 2
von Dr. Manfred ReichertKurzzusammenfassung
Im ersten Teil der Analytik von Thermoformfolien beschränkte ich mich auf die klassischen Methoden wie Dickenmessung, Schrumpf, Glanzgrad, und einige andere (siehe Inno-Letter „Analytik von Thermoformfolien – Teil I “). Teil II geht auf weiterführende Methoden ein:
In den nachfolgenden Abschnitten
DSC (Differential Scanning Calorimetry)
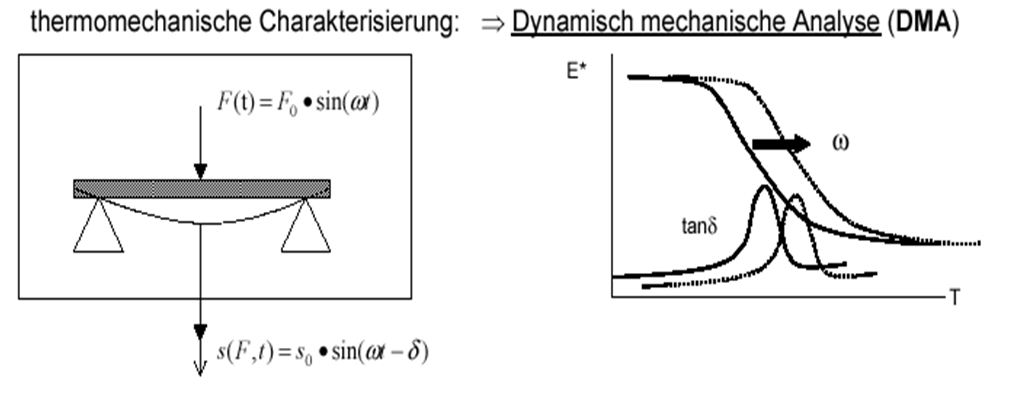
DMA (Dynamisch-mechanische Analyse)
Torsionsschwing-Versuch
werden weiterführende Methoden zur Analyse von Thermoformfolien beschrieben. Ziel ist es, dem Anwender Hilfestellungen aufzuzeigen, wie mit solchen Methoden die Eigenschaften der Thermoform-Folien im Hinblick auf ihr Verhalten auf der Thermoform-Maschine besser als bisher erfasst werden können. So sollen z. B. Unterschiede von Folien verschiedener Hersteller, die nominell anscheinend gleich sind, sich aber beim Thermoformen deutlich unterschiedlich verhalten, erkannt und bewertet werden. Dadurch soll insgesamt die Prozesssicherheit verbessert werden. Allerdings werden wohl des Öfteren zur genauen Analyse und Interpretation spezielle Fachfirmen bzw. Fachinstitute hinzugezogen werden müssen.
1 Allgemeines
Die Qualität der Folien, die beim Thermoformprozess verarbeitet werden sollen, ist von extrem wichtiger Bedeutung. Die Thermoformung – also die Herstellung von Bechern, Schalen etc. aus der flachen Ausgangsfolie – stellt dabei beispielsweise bei der Verpackung von Lebensmitteln einen sehr wichtigen Verfahrensschritt dar.
Durch die Qualität der Folien wird wesentlich das Betriebsverhalten einer Thermoformmaschine mit bestimmt. Und das Betriebsverhalten bestimmt im Endeffekt die Wirtschaftlichkeit und die Produktivität des Herstellprozesses. Denn durch eine nicht maschinengängige oder schlechte Thermoformfolie werden Funktionsstörungen im gesamten maschinellen Ablauf verursacht.
In der Praxis hat es sich oft als schwierig erwiesen, solche Funktionsstörungen zu erklären bzw. eindeutigen Ursachen zuzuweisen:
Ist die Störung durch die Maschine bedingt? Beispielsweise sind Probleme oder gar der (teilweise) Ausfall der Folienheizung bzw. auch Probleme beim eigentlichen Thermoformprozess denkbar. Beim Thermoformprozess kann z. B. eine schlechte Abstimmung im Prozessablauf vorliegen, oder eine Beschädigung oder falsche Materialauswahl bei den Vorstreckstempeln etc.
Ist die Störung durch die Qualität der Folie bedingt? Wie kann die Qualität bzw. können Schwankungen in der Qualität festgestellt werden?
Auch können Funktionsstörung selbstredend beide Ursachen – Maschine und Folie – gleichzeitig haben.
Auf jeden Fall muss den vielen möglichen Gründen im Einzelfall nachgegangen werden. Was die Folie betrifft, so ist es sehr wichtig, die Qualität genau angeben zu können, und die Folie entsprechend durch geeignete Analysen untersuchen zu können.
Das ist in letzter Zeit immer wichtiger geworden. Die Thermoformfolien wurden laufend weiter entwickelt, dadurch wurden und werden immer größere Anforderungen an die Betreiber von Thermoformanlagen gestellt: bessere und gleichmäßigere und immer gleich gute Qualität der hergestellten Behälter, möglichst bei gleichzeitiger Verwendung von dünneren Folien als bisher (Packstoffersparnis und dadurch Erhöhung der Wirtschaftlichkeit). Dazu ist auch eine Gewährleistung einer guten Maschinengängigkeit der Folie beim Thermoformen auf der Maschine unbedingt notwendig.
Es kommt erschwerend hinzu, dass hier die Anwendung von relativ schwer verarbeitbaren Folien wie Polypropylen (PP) große Zuwachsraten aufweist. PP ist ein so genannter teilkristalliner Kunststoff. Das bedeutet, vereinfacht ausgedrückt, dass dieses Material bei der Erwärmung (Vorstufe vor der Thermoformung) nur in einem sehr engen Temperaturfenster erwärmt werden kann, was an sich schon relativ hohe Anforderungen an die Ausführung der Heizstation der Maschine bedeutet. Andere gängige Materialien wie Polystyrol (PS) oder Polyvinylchlrorid (PVC), die amorphen Charakter haben, können im Gegensatz dazu in einem breiteren Temperaturfenster verarbeitet werden.
Bei einer PP-Folie hat aber auch die Morphologie (d.h. ihr innerer Gefügezustand mit seiner teilweise kristallinen Struktur) einen Einfluss auf die Thermoformung. Weitere Einflüsse sind: die Art des Folienextrusionsprozesses, die dabei verwendeten PP-Typen, und auch die Bedingungen bei der Lagerung der Folien.
Eine umfangreiche Analytik der Folien bzw. Qualitätssicherung muss deshalb in der Lage sein, diese Qualitätsmerkmale so weit wie möglich zu erfassen und auch zu bewerten.
Wurde bisher nur von so genannten Monofolien (wie z.B. PP und PS) gesprochen, so werden aber oft in der Praxis für empfindliche Abfüllprodukte, die eine längere Haltbarkeit erfordern, Verbundfolien eingesetzt. Diese haben beispielsweise eine zusätzliche Sperrschicht gegen Sauerstoff und / oder gegen Feuchtigkeit eingebaut.
Bei all diesen Folien ist hier eine möglichst genaue Folienspezifikation bzw. –definition notwendig.
Zur genauen Erfassung der Folienqualität werden bisher vor allem die klassischen Prüfmethoden verwendet, die bereits im vorherigen Inno-Letter („Analytik von Thermoformfolien – Teil I „) beschrieben wurden.
Schrumpfmessung
Dickenmessung (Dicke der Gesamtfolie bzw. der Einzelschichtdicken)
Zugversuch
Oberflächenbeschaffenheit (Glanzgrad)
Flammenfärbung (Schnelltest zur Materialbestimmung)
Diese klassischen Methoden sind aber nicht ausreichend, haben nur eine bedingte Aussagekraft. Damit kann weder den Werkstoff noch dessen Güte identifiziert werden. Eine Aussage zum jeweiligen Gefügezustand der Folien und damit zu deren Verformbarkeit ist nur bedingt möglich.
Nun kommt es in der Praxis oft vor, dass Anwender Folien von verschiedenen Herstellern benutzen, die nominell anscheinend gleich sind. Eine ausführliche Analyse der Folien ist mit den oben genannten Methoden aber nicht ausreichend möglich.
Es sind auch beispielsweise verschiedene Unterschiede in den Folien – die man so ohne weiteres nicht erkennen kann – möglich. Die Unterschiede können z. B. in der Qualität der verwendeten Rohstoffe liegen, oder in der Anzahl und Qualität von Zusätzen zur Folie.
Auch kann ggf. Rezyklat als eine Schicht in der Folie – nicht zur Produktseite hin – verwendet werden.
Ebenso kann die Methode der Folienherstellung – also die Technik des Folienextrusionsprozesses – bei den verschiedenen Folienherstellern unterschiedlich sein.
All dies kann sich auf das Verarbeitungsverhalten auf der Maschine auswirken.
Es sind deshalb in Ergänzung zu den herkömmlichen Prüfmethoden optimierte und dabei praxisgerechte Prüfmethoden für die Thermoformfolien nötig, um weitere nötige Informationen zu erhalten. Diese Methodensollen die klassischen Methoden ergänzen bzw. deren Nachteile ausmerzen.
Solche Testmethoden sind:
DSC (dynamische Differenz-Kalorimetrie, bzw. Differential Scanning Calorimetry)
DMA (dynamisch-mechanische Analyse)
Torsionsschwing-Versuch
2 DSC (Differential Scanning Calorimetry)
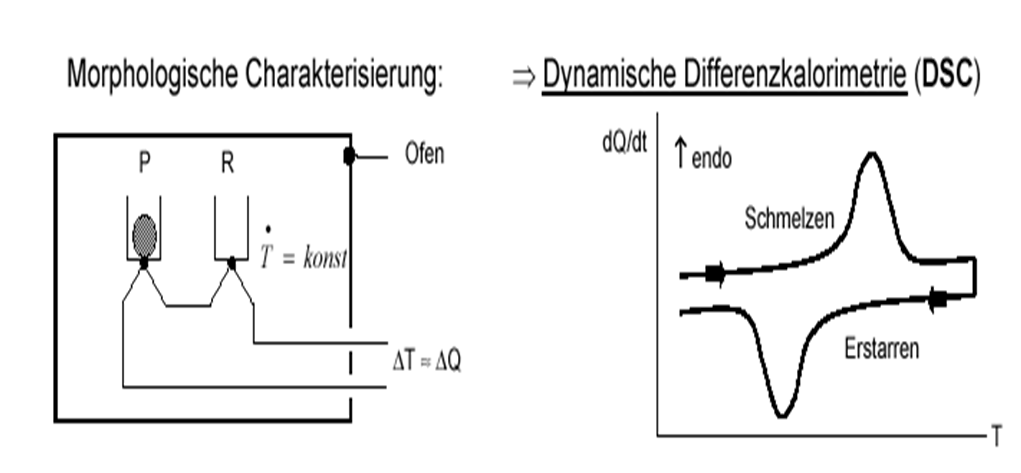
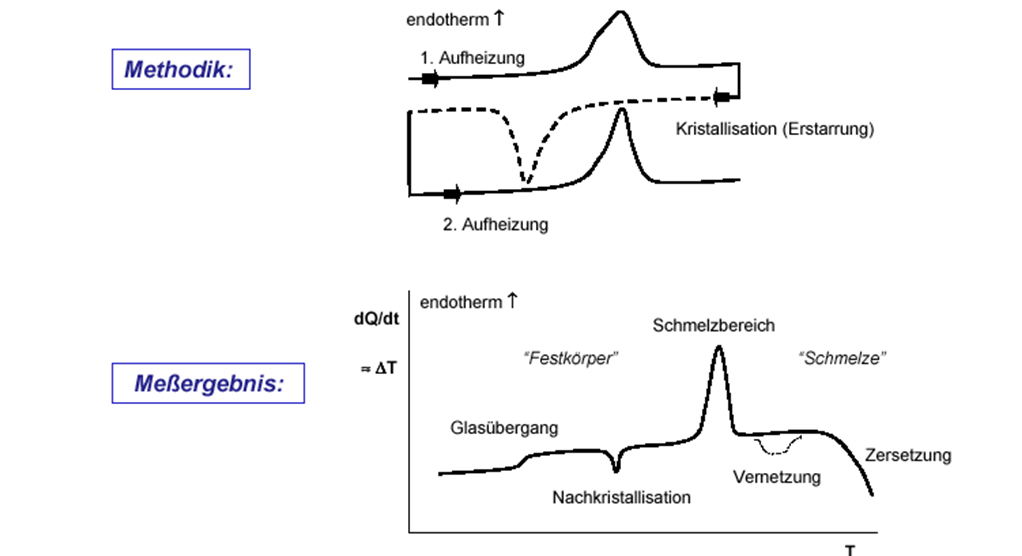
Mit der DSC werden thermische Effekte ermittelt, die mit physikalischen Umwandlungen wie Glasübergängen, Schmelz- und Kristallisationsvorgängen verbunden sind. Der Glasübergang ist ein reversibler Übergang in amorphen Materialien oder in amorphen Bereichen teilkristalliner Materialien von einem harten und relativ spröden, eingefrorenen Zustand in den Zustand der Schmelze bzw. in einen gummiartigen Zustand. Darüber hinaus kann mit der DSC aber auch die spezifische Wärmekapazität der Folien bestimmt werden.
Die DSC ist nach den Normen DIN 51007 und DIN 53765 beschrieben.
Bei der DSC wird das Material einem kontrollierten Temperatur-/Zeit-Programm unterworfen. Dabei wird der Wärmestrom von und zur Probe gemessen. Messgröße ist die Temperaturdifferenz zwischen der Probe und einer Referenz. Diese Temperaturdifferenz ist proportional zu dem von der Probe aufgenommenen oder abgegebenen Wärmestrom. Es können somit alle physikalischen und chemischen Vorgänge, die mit einem Wärmeeffekt verbunden sind, charakterisiert werden. Man gewinnt Informationen über endotherme und exotherme Wärmetönungen. Somit erhält man sehr gute Möglichkeiten, Materialunterschiede in den verschiedenen Folienchargen zu erkennen.
Die DSC bietet optimale Möglichkeiten, wenn es darum geht, Materialunterschiede zu erkennen. Der praktische Grund für diese Analyse ist folgender: die Thermoformmaschinen werden bei den Abnahmeläufen auf eine bestimmte Foliensorte eingestellt. Genau diese Folie wird bei der Maschinenabnahme verwendet und ist somit die Referenzfolie. Von dieser Folie wird eine DSC-Analyse durchgeführt und als Referenzdiagramm/Thermogramm abgelegt. Falls später andere Folien als die beim Abnahmelauf vereinbarten Folien von dem Kunden verwendet werden, die sich z. B. durch anderes oder schlechteres Thermoformverhalten auf der Maschine auszeichnen, kann diese mit der DSC sehr einfach und schnell festgestellt werden. Denn die DSC registriert das thermische Probenverhalten. Durch diese Analyse wird in Form eines Messdiagrammes jeweils ein charakteristischer „Fingerabdruck“ von der gemessenen Folie erhalten.
An dieser Stelle sei ein Beispiel für die Anwendung der DSC-Analyse aus der Praxis erwähnt: bei einer Molkerei wurden PS- Thermoformfolien verschiedener Hersteller getestet. Diese Folien wiesen aber unterschiedlich gutes Thermoformverhalten auf (obwohl sie nominell gleich sein sollten). Durch die DSC konnte nachgewiesen werden, dass bei der Folie, die ein gutes Thermoformverhalten aufwies, die DSC-Ergebnisse (Wärmekapazität, Glasübergangstemperatur) anders waren als bei der Folie mit schlechtem Thermoformergebnis.
Das grobe Prinzip der Foliencharakterisierung mit DSC-Analyse ist in nachfolgender Abbildung zu sehen:
Abbildung 1: Foliencharakterisierung mit Thermoanalyse DSC; Quelle: A. Frick, FH-Aalen, Kunststofftechnik
Beschreibung der vorstehenden Abbildung:
In dem linken Bild bedeutet „P“ die Probe, „R“ die Referenz. ?T bedeutet die Temperaturdiffenenz zwischen „P“ und „R“, die proportional dem Wärmestrom ?Q ist (siehe Text weiter oben).
In dem rechten Bild ist das Schmelzverhalten (beim Erwärmen) bzw. das Erstarrungsverhalten einer Probe (beim Abkühlen) prinzipiell dargestellt.
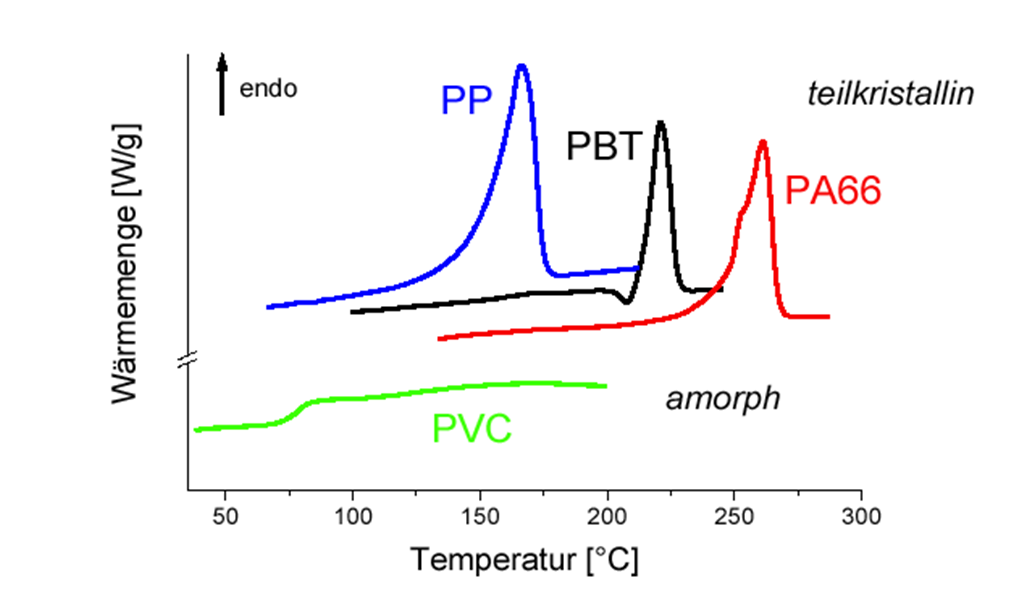
Konkrete Beispiele für die Analyse verschiedener Kunststoffe sind in nachfolgender Abbildung 2 zu sehen:
Abbildung 2: Beispiele für Werkstoffidentifikation mit DSC-Analyse; Quelle: A. Frick, FH-Aalen, Kunststofftechnik
Kurze Erklärung der Abbildung:
Hier sind schematisch die DSC-Kurven beim Aufheizen verschiedener Kunststoffe abgebildet. Deutlich zu erkennen ist dabei das Verhalten teilkristalliner Kunststoffe (Ausbildung von Schmelzpeaks) sowie amorpher Kunststoffe wie PVC.
Messmethodik und Messergebnisse sind noch einmal in der folgenden Abbildung 3 gezeigt:
Abbildung 3: DSC-Analyse, Messmethodik und Messergebnisse; Quelle: A. Frick, FH-Aalen, Kunststofftechnik
Kurze Erläuterung zu der obigen Abbildung:
Oberes Bild (Methodik): 1. Aufheizung der Folie: Kristallisationspeak beim Erwärmen; Erstarrungskurve beim Abkühlen; 2. Aufheizung: erneuter Kristallisationspeak.
Das DSC-Signal der 1. Aufheizung über den Erweichungspunkt beinhaltet die thermomechanische Vorgeschichte des Materials und so wichtige Informationen über die Verarbeitung (beispielsweise bei der Herstellung der Folie). Mit dem vollständigen Erweichen wird diese Vorgeschichte „gelöscht“. Die anschließende Abkühlung schafft einen einheitlichen Zustand und ermittelt das Erstarrungs- bzw. Kristallisationsverhalten. Die 2. Aufheizung gibt die reinen Stoffeigenschaften wieder und stellt somit die Basis für eine direkte Vergleichbarkeit des Materials mit anderen Proben dar.
Unteres Bild (Messergebnis) zeigt noch ein DSC-Diagramm eines Materials, vom festen Körper über den Schmelzbereich bis zur Zersetzung.
Die DSC detektiert also auch:
Unterschiedliche Werkstoffe und
Unterschiedliche Bedingungen bei der Herstellung von den Folien
Deshalb wird empfohlen, die DSC-Analyse zur Spezifizierung der Folien für eine prozesssichere Thermoformung im Rahmen der Wareneingangskontrolle einzusetzen.
Eine direkte Aussage zum Thermoformverhalten der Folien ist aber mit der DSC-Analyse nicht möglich. Hierzu eignen sich andere Methoden: DMA-Analyse und Torsionsschwingversuch.
3 DMA (Dynamisch-mechanische Analyse)
Mit dieser Methode werden die viskoelastischen Eigenschaften von Folien erfasst. Denn der Kunststoff besteht immer aus zwei Komponenten: einer viskosen Komponente, und einer elastischen Komponente. Das Verhältnis dieser beiden Komponenten – also ob mehr viskos oder mehr elastisch – gibt Aussagen zur Thermoformbarkeit . Hiermit kann- im Gegensatz zur DSC-Analyse – also die Thermoformbarkeit von Folien analysiert werden. Das Ergebnis einer DMA-Messung ist zum einen der sog. Speichermodul oder E-Modul E’ eines Materials, der Aussagen über die Steifigkeit des Kunststoffes abgibt. Das zweite Ergebnis der Analyse der sog. Verlustmodul E’’, der etwas über das viskose Verhalten des Kunststoffes aussagt.
Diese Werkstoff-Kenndaten können mit Hilfe der DMA nach DIN 53440, DIN 53513 sowie ASTM D 4065-90 bestimmt werden. Damit können direkte Aussagen zum mechanischen Probeverhalten gemacht werden. Es werden die mechanischen Eigenschaften in Abhängigkeit von der Temperatur und einer möglichen Belastungsfrequenz ermittelt. Der E-Modul ist ein Maß für die Festigkeit oder Steifigkeit einer Probe und liefert eine direkte Aussage über die Verformbarkeit des Materials. Der Verlustmodul hingegen gibt Aussagen über die viskosen Bestandteile, die ebenfalls für die Verformbarkeit wichtig sind.
Die DMA-Analyse ist universell einsetzbar und liefert eine komplette Foliencharakteristik. Neben den o. g. Aussagen bekommt man gleichzeitig auch Aussagen über Glasübergänge und über das Längenänderungsverhalten des Materials.
Das Grundprinzip der Folienanalyse mit DMA ist in nachfolgender Abbildung zu sehen:
Abbildung 4: Foliencharakterisierung mit Thermoanalyse DMA; Quelle: A.Frick, FH-Aalen, Kunststottechnik
Erklärung zu dieser Abbildung:
Linkes Bild (grobes Schema des Messprinzips): Die Probe erfährt eine harmonsiche, nach Amplitude und Phase definierte, Anregung mittels einer oszillierenden dynamischen Kraft F(t), die in der Probe eine Verformung erzeugt. Die Antwort auf dieses Eingangssignal wird analysiert (nach Amplitudenhöhe und Phasenlage). Damit erhält man z. B. Aussagen zur Steifigkeit des Materials. Je nach Art des Materials (mehr viskos oder mehr elastisch) gibt es auf die „oszillierende“ Anregung ein Antwortsignal, das aber mehr oder weniger „phasenverschoben“ ist. Vereinfacht ausgedrückt: bei einem völlig elastischen Material („Gummiball“) gibt es keine innere Dämpfung durch die Anregung, die Phasenverschiebung = 0. Bei einem rein viskosen Material („Honig“) wird die in das Material eingebrachte Energie vollkommen „dissipiert“ (geschluckt). Es kann keine Energie elastisch gespeichert werden. Die Phasenverschiebung = 90°. Die Kunststoff-Folien, die getestet werden, bestehen jeweils aus einem viskosen und einem elastischen Anteil. Je nach Güte des Materials sind aber die beiden Anteile prozentual unterschiedlich (der Wert der Phasenverschiebung liegt also irgendwo zwischen 0 und 90°), was sich aber auf das Thermoformverhalten auswirken kann.
Rechtes Bild: Beispiel des Verhaltens des komplexen E-Moduls E* über die Temperatur; Der komplexe E-Modul E* setzt sich zusammen aus dem Speichermodul E’ und dem Verlustmodul E’’. Bei einem rein elastischen Material ist der komplexe E-Modul E* gleich dem Speichermodul E’ (Phasenverschiebung = 0). Anderes Extrem: rein viskoses Material: Der komplexe E-Modul E* ist gleich dem Verlustmodul E’’ (Phasenverschiebung = 90°).
Es sind zwei um den Winkel ? phasenverschobene Kurven zu sehen. Die beiden unteren Kurven zeigen den Verlauf des tand. Tan d ist der sog. „Verlustfaktor“: das Verhältnis von Verlustmodul E’’ zu Speichermodul E’. Es ist ein Maß für die innere Dämpfung der Folie. Ein hoher Wert bedeutet ein Werkstoffverhalten mit ausgeprägtem viskosen Verformungsanteil. Bei einem kleinen Wert sollte die Folie schwierig thermoformbar sein. Die Verformungsenergie ist hier weitgehend elastisch gespeichert => nach Aufhebung des Verformungszwangs während der Thermoformung stellt sich die Folie elastisch wieder zurück.
DMA-Messergebnisse können beispielsweise auch anhand eines sog. Dehnungssweeps dargestellt werden, siehe folgende Abbildung:
Abbildung 5: DMA-Dehnungssweep (Analysenbeispiele); Quelle:A.Frick, FH-Aalen, Kunststofftechnik
Kurze Erläuterung dazu: Hier wird – bei gleich bleibender Temperatur – das Verhalten des komplexen E-Moduls E* in Abhängigkeit der Dynamischen Dehnung dargestellt. Im Beispiel wurde auf diese Weise das Verhalten von PP-Folien, die mit verschiedenen Verfahren hergestellt worden waren, untersucht.
Die DMA-Methode zeigt also, inwieweit ein Material viskoses oder elastisches Verhalten aufweist. Das Verhältnis von viskosem zu elastischem Anteil wirkt sich auf das Thermoformverhalten aus.4 Torsionsschwingversuch
Eine weitere dynamisch-mechanische Analyse stellt der Torsionsschwingversuch dar. Dieser beschreibt ebenfalls das mechanisch-thermische Verhalten, z. B. von Thermoformfolien. Hier können aufgrund entsprechender Unterschiede im charakteristischen Kurvenverlauf von teilkristallinen Thermoplasten Rückschlüsse auf das Thermoformverhalten gezogen werden. In diesem Versuch werden die charakteristischen Zustandsformen und Übergangsbereiche beim Erwärmen des Kunststoffes beschrieben. Diese charakteristischen Kurvenverläufe des mechanisch-thermischen Verhaltens sind in folgender Abbildung zu sehen. Und zwar ist dabei einmal das Verhalten amorpher Kunststoffe (wie PS) und das von teilkristallinen Kunststoffen (wie PP) dargestellt.
Die Kurvenverläufe veranschaulichen die Tatsache, dass sich die Thermoformung des teilkristallinen PP im Vergleich zu beispielsweise zum amorphen PS etwas kritischer gestaltet (Quelle: P.,de Mink, Fa. Borealis,Linz, in : Netze, C. „Folien für thermogeformte Verpackungen“, VDI Verlag, Düsseldorf, 1998)
Abbildung 6: mechanische-thermisches Verhalten von amorphen und teilkristallinen Polymeren
Kurze Erklärung dazu: es wird jeweils das Verhalten des Schubmoduls (elastische Komponente) und des Verlustfaktors in Abhängigkeit von der Temperatur aufgezeigt. Bei amorphen Kunststoffen fällt der Schubmodul im Temperaturbereich der Glasübergangstemperatur noch relativ moderat ab. Bei teilkristallinen Kunststoffen hingegen ist bei der Temperatur des Kristrallitschmelzbereiches ein abrupter Abfall des Schubmoduls zu erkennen, was die Thermoformung erschwert.
Abschließend sollen zu den genannten Methoden noch folgende Bemerkungen bedacht werden:
Die meiste Praxiserfahrung dürfte insgesamt bei Anwendung der DSC-Analyse vorliegen.
Die Messungen mit der DMA-Analyse erlauben die Erfassung der viskoelastischen Eigenschaften der Folie, die also das Thermoformverhalten beurteilen. Die Folien können in Verbindung mit der DSC-Analytik eindeutig identifiziert werden.
Schwierig ist aber immer noch die genaue Aussage über die Maschinengängigkeit der Folien. Denn nach wie vor sind die Begriffe „Maschinengängigkeit“ und „Thermoformqualität“ nicht eindeutig definiert.
In konkreten Fällen können bisher DMA-Messungen an Folien mit unbekannten Verformungseigenschaften durchgeführt werden. In den einzelnen Anwendungsfällen ist aber – wenn nötig – die Korrelation der DMA-Folienanalyse mit dem konkreten Thermoformergebnis auf der Maschine zu erarbeiten.
Der Torsionsschwing-Versuch ähnelt der DMA,-Methode. Er wird bei verschiedenen Unternehmen als Qualitäts-Prüfmethode verwendet.
Bei den Endanwendern dürften in den wenigsten Fällen aber die Möglichkeiten vorhanden sein, die Folien mit den genannten Methoden zu untersuchen => vielmehr ist man hier auf Fachfirmen bzw. Fachinstitute angewiesen, sowohl zur eigentlichen Analyse, als auch zur Interpretation der Ergebnisse und dadurch zur Erstellung von Zusammenhängen von Analysenergebnissen zu den Resultaten der Thermoformen im praktischen Versuch.
Im Einzelfall wird empfohlen, sich wenn nötig mit den Fachfirmen oder Instituten in Verbindung zu setzen. Insbesondere ist dann jeweils der genaue Prüfumfang gemeinsam festzulegen (u. a. auch Kosten und Zeitaufwand für die Untersuchungen).
Die beiden Inno-Letter „Analytik von Thermoform-Folien – Teile I und II“ befassten sich v. a. mit den Untersuchungen für die flache Ausgangsfolie. In Teil III (folgt noch) werden Prüfmethoden für die fertig hergestellten, verschlossenen Behältnisse erläutert.Hier gelangen Sie zu Teil 1 der Inno-Letter Reihe “Thermoformen Analytik”.
Wir hoffen, dass wir Ihnen hiermit hilfreiche Informationen geben konnten. Für Rückfragen und Feedback stehen wir gerne zur Verfügung:
Dr. Manfred Reichert, Parkstrasse 36/1, 73630 Remshalden, Tel. 07151-72354,
e-mail: m.reichert51@web.de
Mitglied von InnoNET-Partners
In Zusammenarbeit mit:
Innoform GmbH Testservice
Industriehof 3
26133 Oldenburg
www.innoform.de
TS@innoform.de
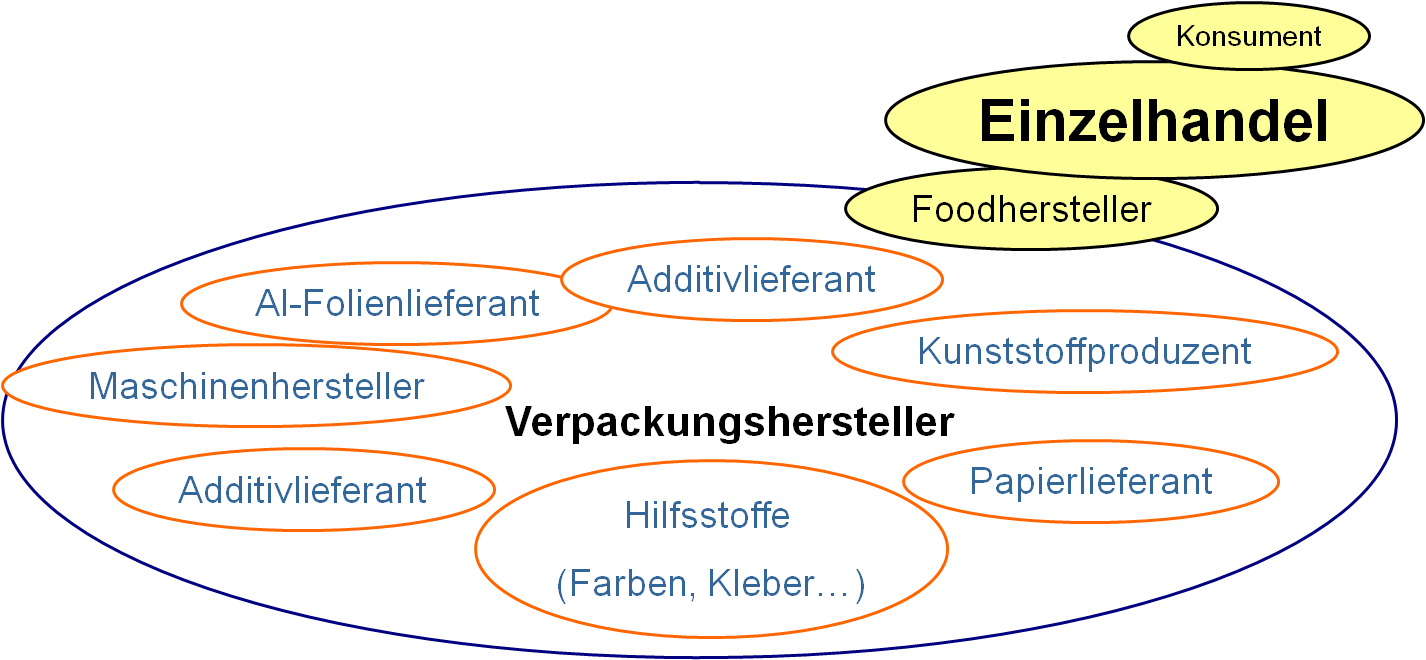
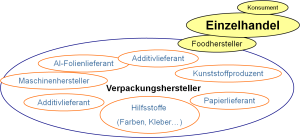
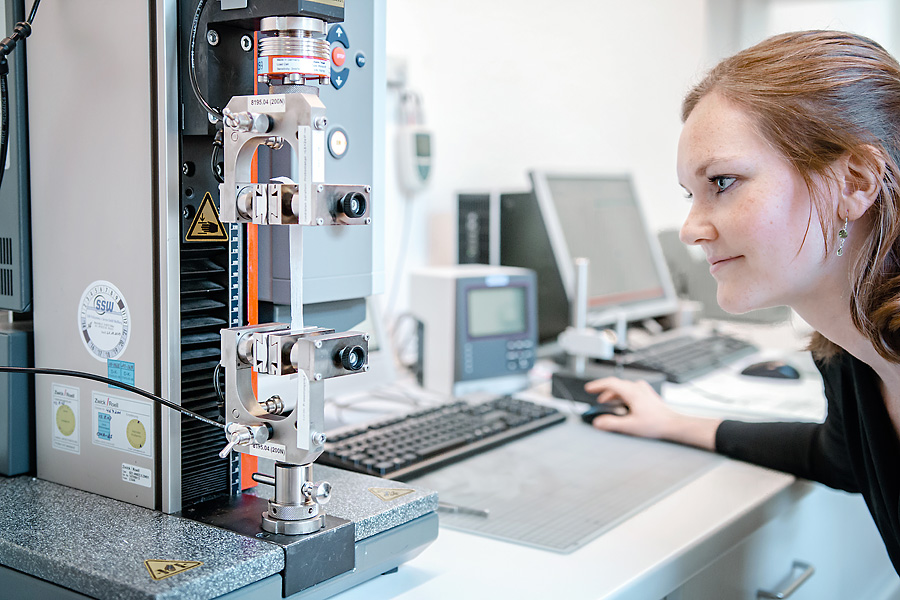
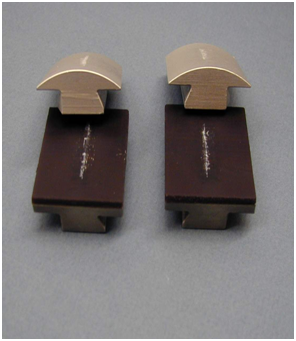
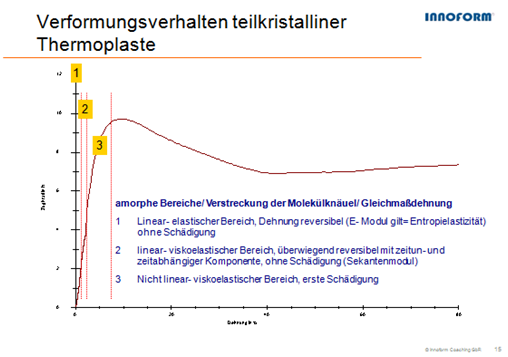
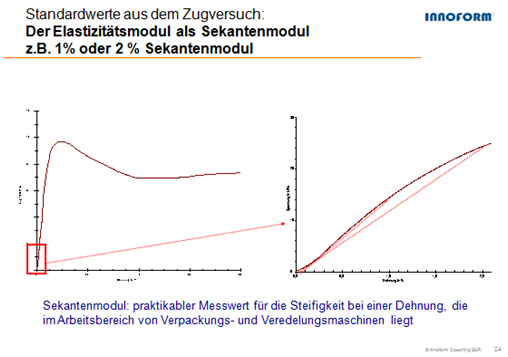
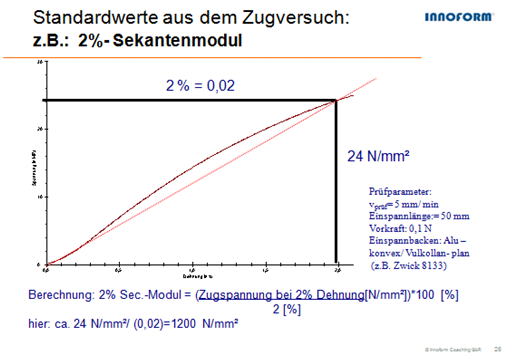
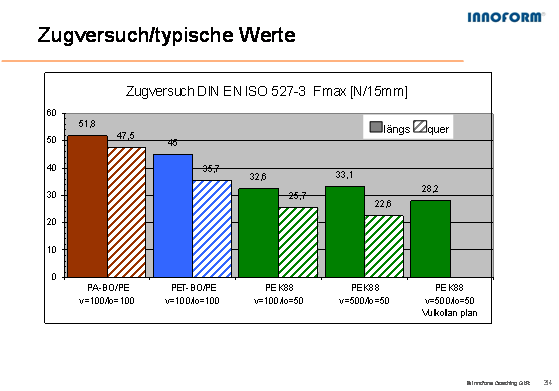
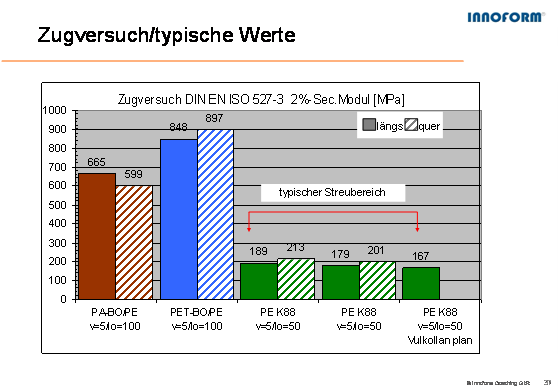
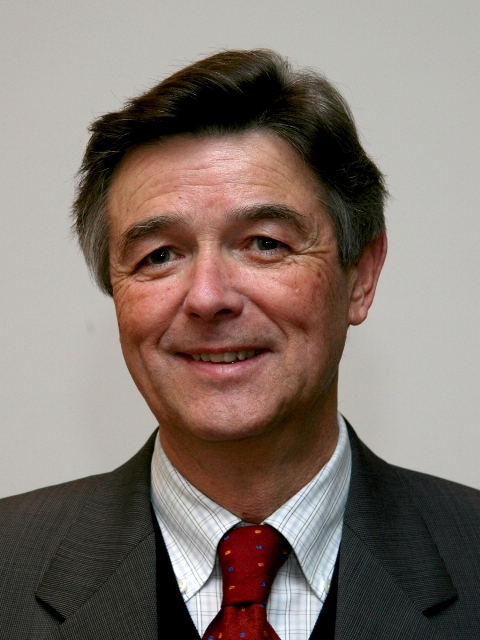
 . Auf der diesjährigen Tagung Barriere-Verbundfolien – Verbesserte Haltbarkeit von Lebensmitteln auf der Festung Marienberg in Würzburg am 23./24.September referiert Helmut Später über neue und weiter entwickelte Lösungen für Migrations- und Aromabarrieren. Er vertritt die Meinung, dass sich anorganische Schichten auf Behältern durchsetzen werden und gibt einen Ausblick nach ca. 40 Jahren Flexpack Barrierefolien. Ein weiterer Schwerpunkt seines Vortrags liegt auf typischen Verbesserungen durch anorganische Barrieren (Migration, Haltbarkeit von Füllgütern etc.)
Auf die Frage, welchen Nutzen er mit seinen Entwicklungen und Produkten in Hinblick auf Barriereverpackungen und seinen Vortrag stiftet, antwortet er entsprechend konsequent:
Chemisch inerte Barriereschichten geben hohe Produktsicherheit und Qualitätserhalt für Food – und Pharmaprodukte – da sie “neben der normalen Barriere”
gegen Gas- und Wasserdampfpermeation auch die Migration / Wechselwirkung aus Umwelt und Verpackung zum Produkt und aus dem Produkt verhindern!
Als besonderen Trend bei Barrierefolien und Behältern mit Barriereschicht gilt für ihn das Motto “Ressourceneffizienz”: die einzusetzenden Rohstoffe werden sicher knapper / teurer u n d jedes eingesparte Gramm Material hilft die Umweltbelastung zu reduzieren!!
Seien Sie gesannt auf seinen Vortrag am 1. Veranstaltungstag in Würzburg!
 , welche ursprünglich zur reinen Polyethylen-Produktion vorgesehen war, durch entsprechende Nachrüstungen auf 5 oder mehr Schichten zur Produktion von Barrierestrukturen hochgerüstet werden.
Zudem können durch entsprechende Modifikationen Leistungssteigerungen sowie Energieeinsparungen generiert werden. Denn neben der Möglichkeit Schichtdicken zu reduzieren („Downgauging“) sind dies entscheidende Faktoren zur Erhöhung der Produktivität bei gleichzeitig geringeren Produktionskosten, die insb. bei Barriereverpackungen eine wichtige Rolle einnehmen.
Was die Trends betrifft, so vertritt er mehrere Blickwinkel:
Sicherlich gibt es verschiedene Trends im Bereich der Barrierefolien.
Zu nennen wäre hier bspw. die Verwendung von immer mehr Folien-Schichten, so dass heute Extrusionswerkzeuge für bis zu 9 und mehr Schichten
 am Markt existieren. Dies ist auch dadurch begründet, dass Blas- als auch Gießfolien extrudierte Barriereverpackungen heutzutage stärker am Markt verbreitet sind, als dies noch vor einigen Jahren der Fall gewesen ist; Stichwort Substitution von bspw. Glas- oder Aluverpackungen.
Ein weiterer Trend ist in Richtung mehr Funktionalität, wie Beeinflussung der Eigenschaftsprofile, begründet. Zu nennen wären hier u.a. der steigende Bedarf an Convenience-Produkten, d.h. lange Haltbarkeit in kleinen Gebinden, auch für die wachsende Anzahl an Single-Haushalten.
Sicherlich ist auch der Kostendruck ein wesentlicher Aspekt. Denn neben den eigentlichen Rohstoffkosten sind auch die Produktionskosten, wie Energie-, Personal- und Maschinenkosten, nicht zu vernachlässigen.
Ein Trend geht hierbei sicherlich auch in Richtung Downgauging („Schichtdickenreduzierung“).
Seien Sie gespannt auf seinen Vortrag am 24. September in Würzburg!
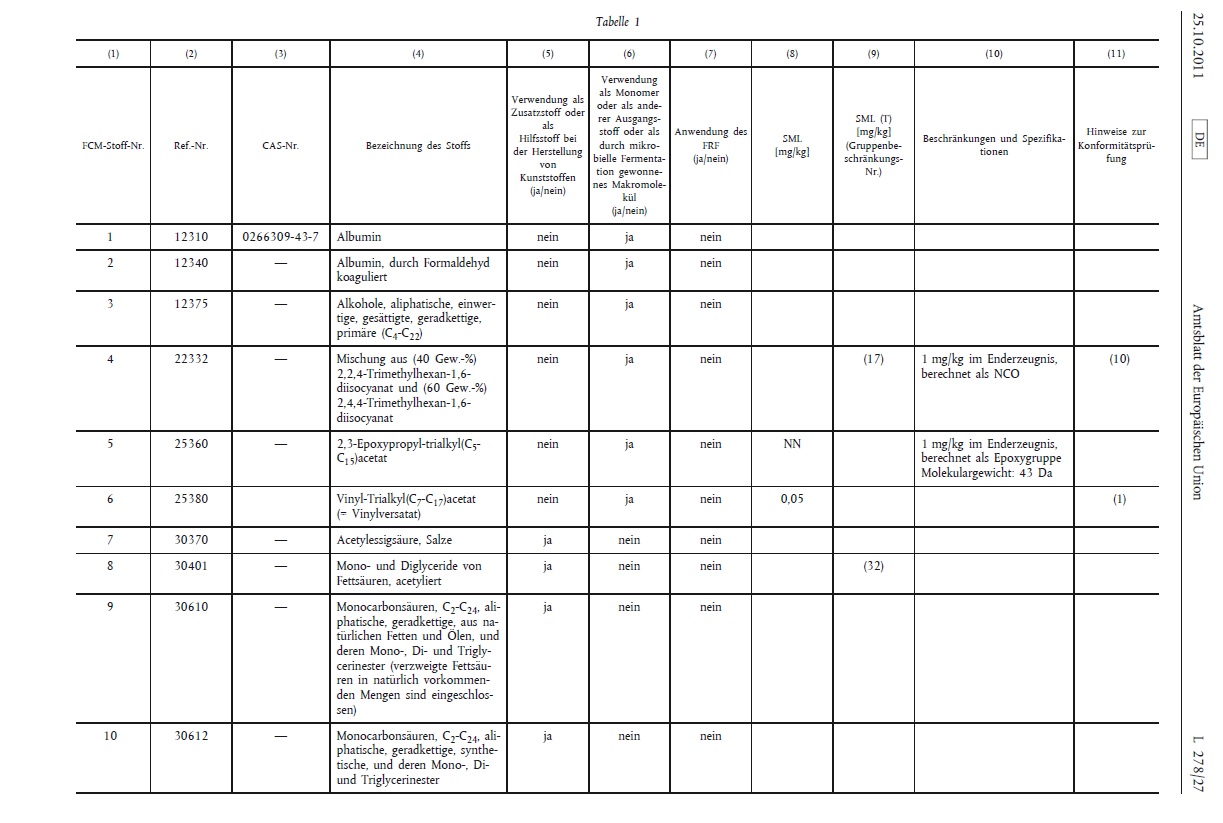
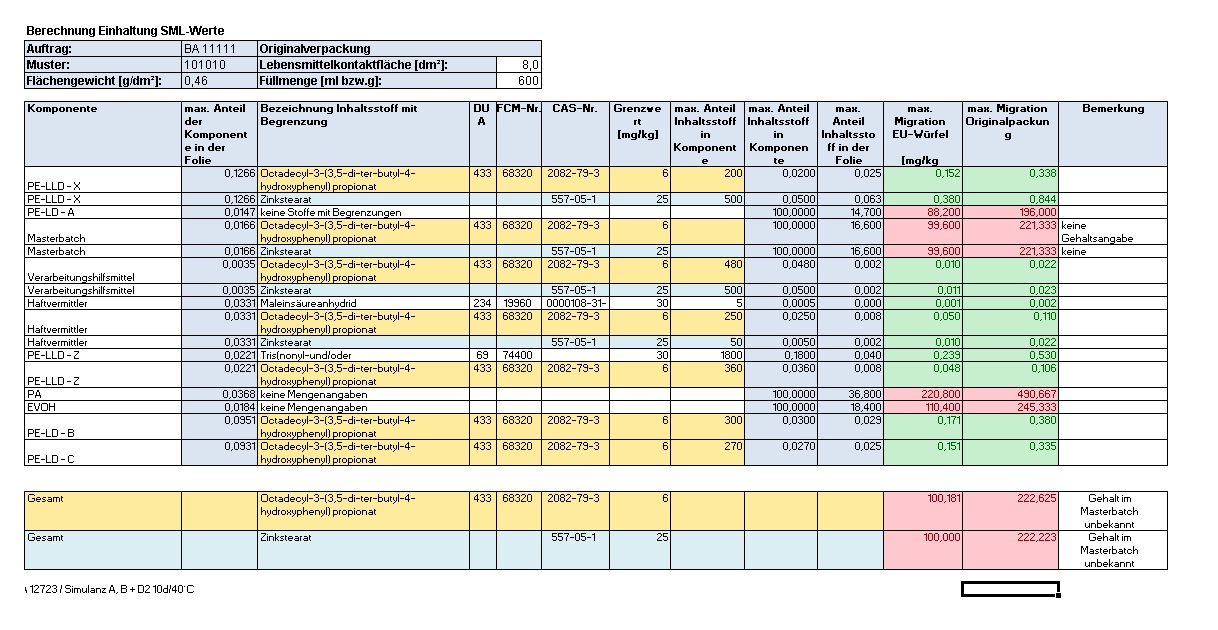
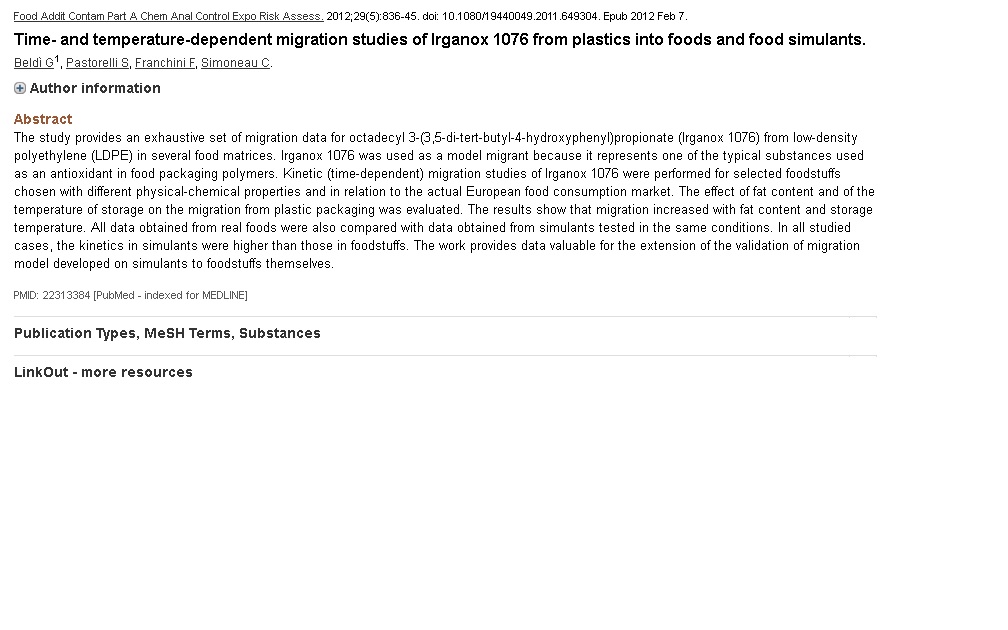
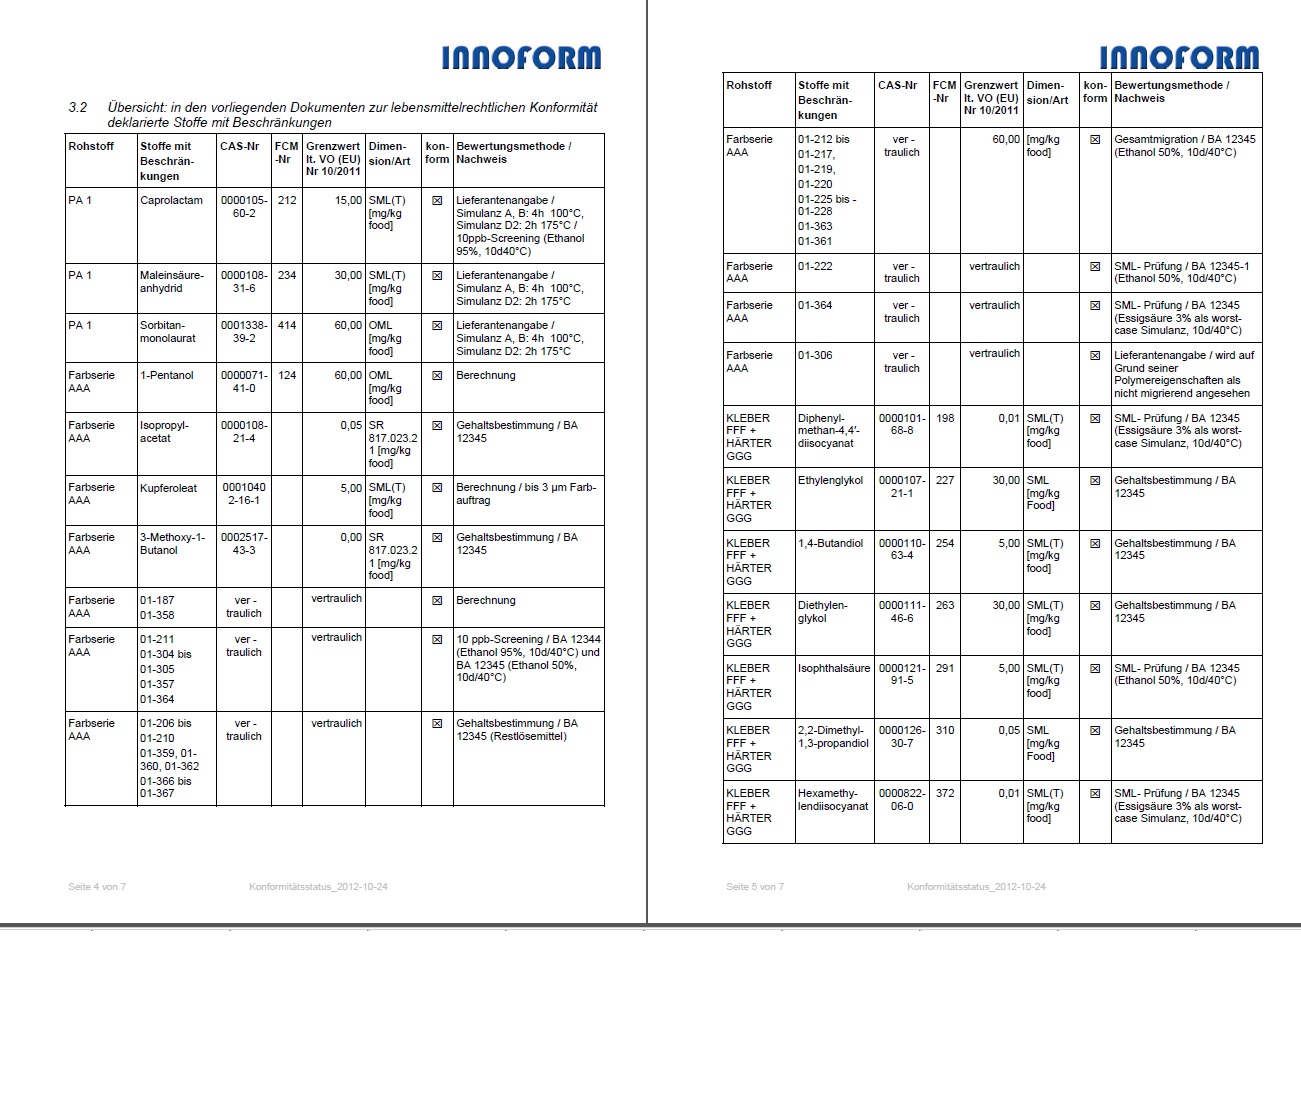 Gerne übernehmen wir die Konformitätsarbeit für Sie. Für ein unverbindliches Angebot sprechen Sie mich bitte an:
Heike Schwertke
+49 441 9498614
Heike.Schwertke@innoform.de
Testservice:
Im Testservice Inno-Letter veröffentlichen wir News rund um Prüfungen für Folienverpackungen insbesondere die, die wir selber anbieten: http://www.innoform-testservice.de/tpages/benefit/qualitycontrol.php
Im vierten Teil des INNOLETTERS werden wir uns mit dem 10 ppb-Screening und der Beurteilung von Verunreinigungen (NIAS = non-intentionally added substances) und Abbauprodukten beschäftigen.
 von Dr. Udo Bastian
Kurzzusammenfassung
In den letzten Jahren sind bei der Bedruckung von Lebensmittelverpackungen mit UV-Lacken oder Druckfarben immer wieder Fälle von Migration von Lack- oder Druckfarbenbestandteilen aufgetreten. Als Beispiele sind hier die Photoinitiatoren ITX und Methylbenzophenon sowie die kationisch härtenden Sulfoniumsalze genannt.
Sogenannte migrationsarme Formulierungen, die aufgrund der beschriebenen Problematik entwickelt wurden, bieten einen ersten Lösungsansatz.
Durch den Einsatz der UV-Härtung unter Inert-Bedingungen (z. B. Stickstoff als Inertgas) kann der Umsatzes von Photoinitiatoren und Monomeren in UV-Formulierungen zusätzlich deutlich verbessert und somit die Gesamtmigration deutlich verringert werden.
1. Das Problem „Sauerstoff-Inhibierung“
Bei der UV-Härtung werden in den meisten UV-Lacken und UV-Druckfarben Acrylat-Systeme als Bindemittel oder Reaktivverdünner (Monomere) eingesetzt, die sog. Doppelbindungen enthalten.
Die ebenfalls in den Formulierungen eingesetzten Photoinitiatoren werden durch die
UV-Strahlung in hochreaktive Bruchstücke (Radikale) gespalten, die im Anschluss mit den Doppelbindungen reagieren und die Polymerisation ermöglichen.
Bei der häufig durchgeführten UV-Härtung an Luft, die zu ungefähr 21% aus dem für uns lebensnotwendigen, hochreaktiven Sauerstoff (O2) besteht, tritt die sogenannte „Sauerstoff-Inhibierung“ auf.
Ursache für die Sauerstoff-Inhibierung ist die hohe Reaktivität des Luftsauerstoffs, der mit den aus den Photoinitiatoren gebildeten Radikalen als Konkurrenzreaktion reagiert und die Polymerisation an der Lack-/Farboberfläche stoppt. Die Konsequenz dieser Konkurrenzreaktion ist, dass die gebildeten Filme an der Oberfläche klebrig, schmierig oder sogar flüssig bleiben.
Dieses Problem kann auf unterschiedliche Weise gelöst werden:

 IB-K152010SV IB-K082507SR
Die Inert-Boxen bestehen aus einem Boxunterteil mit Bodenlochplatte (zum Fixieren von Substraten) und einem Deckel; sie sind ausgestattet mit einem Gaseinlass und Gasauslass sowie einem Bestrahlungsfenster (Spezialglas) im Deckel. Die Inert-Boxen können mittels zweier Schnellverschlüsse (K-SV) oder mit Hilfe von 4 Schrauben (K-SR) schnell und dicht abgeschlossen werden.
Es besteht die Möglichkeit, die Inert-Boxen stationär oder mobil z. B. auf Durchlaufanlagen zu betreiben.
Bei der stationären Arbeitsweise wird die Inert-Box direkt an eine Inertgasflasche oder an eine sonstige Inertgasquelle angeschlossen. Am Gasauslass kann das Inertgas mit Hilfe
eines Schlauches zum Abzug oder durch ein Fenster nach außen geleitet werden. Die Bestrahlung erfolgt direkt während der Inertisierung.
Für den mobilen Betrieb beispielsweise auf Durchlaufanlagen (Transportbänder) werden optional ein bzw. zwei Abschlussventile mitgeliefert (. Die Inertisierung erfolgt bis zum Erreichen einer definierten Rest-O2-Konzentration. Sobald diese erreicht ist werden die Ventile manuell verschlossen, das Eingangsventil von der Inertgasquelle getrennt, die Inert-Box auf ein Transportband gelegt und anschließend mit einer vorgegebenen Geschwindigkeit bei konstanter Rest-O2-Konzen-tration unter der Strahlenquelle hindurchgefahren.
Die Messung der Rest-O2-Konzentration in der Inert-Box kann einfach mit Hilfe unserer Sauerstoff-Messzelle IB-MZ-001 „extern“ durchgeführt werden. Hierzu wird aus einer Inertgasquelle Gas durch das geöffnete Gaseinlassventil in die Inert-Box eingeleitet. Das geöffnete Gasauslassventil wird mittels eines Schlauches mit der Messzelle verbunden und diese mit dem Gas aus der Inert-Box gespült. Dabei wird kontinuierlich die aktuelle Rest-O2-Konzentration ermittelt und angezeigt. Das austretende Gas wird anschließend mit einem Schlauch in einen Abzug oder durch ein Fenster nach außen geleitet. Beim Erreichen der gewünschten Rest-O2-Konzentration werden die beiden Absperrventile der Inert-Box geschlossen und die Inert-Box von der Gasquelle und von der Messzelle getrennt.
Weitere Informationen zu den Addixx Inert-Boxen und Zubehör können Sie gern im Internet unter www.uv-haertung.eu/uv-technologie/UV-Inert nachschlagen. Wir beraten Sie gern und erstellen Ihnen ein individuelles Angebot!
Dr. Udo Bastian, UBUV-Consulting, Tel.: +49 6209 797 0 380, info@ubuv-consulting.de
Mitglied von InnoNET-Partners
 In Zusammenarbeit mit:
Innoform GmbH Testservice
Industriehof 3
26133 Oldenburg
www.innoform.de
TS@innoform.de