Wenn eine Lebensmittel-, Pharma- oder Kosmetikverpackung im Handel plötzlich „Luft zieht“, das Schutzgas entweicht, Flüssigkeiten auslaufen oder das Produkt lange vor Ablauf des Mindesthaltbarkeitsdatums (MHD) verdirbt, beginnt meist die große Ursachensuche. Häufig fällt der erste Verdacht sofort auf die Barriere der Folie: „Die Sauerstoffbarriere reicht nicht aus!“ Doch nach über 30 Jahren Laborpraxis im Innoform Testservice und unzähligen Schadensanalysen kann ich Ihnen versichern: In den allermeisten Fällen ist nicht die Folienbahn das Problem – sondern die Siegelnaht.
Rund 90 % aller flexiblen Verbraucherverpackungen werden heute über Wärmekontaktverfahren thermisch versiegelt. Die Siegelnaht ist die konstruktive Achillesferse jeder flexiblen Verpackung. Genau dort treffen Materialeigenschaften, Maschineneinstellungen, Werkzeuggeometrien und das abzufüllende Produkt in Sekundenbruchteilen aufeinander. In diesem ausführlichen Fachbeitrag zeige ich Ihnen auf Basis wissenschaftlicher Marktstudien (unter anderem des OFI in Wien und des Fraunhofer IVV / IVLV), unserer Seminarunterlagen und unserer akkreditierten Prüfpraxis, wie viele Folienverpackungen tatsächlich unter Siegelproblemen leiden, warum winzige Kapillaren jede Hochbarriere zunichtemachen und wie Sie typische Undichtigkeiten durch kluge Prüfungen und fundiertes Know-how sicher vermeiden.
Wie viele Folienverpackungen sind wegen Siegelproblemen undicht? Ein Blick auf die OFI-Studie und den Markt
In unseren Seminaren stelle ich zu Beginn gerne die provokante Frage: „Was glauben Sie, wie viele Schutzgas- oder Vakuumpackungen im Supermarktregal eigentlich nicht so dicht sind, wie der Markeninhaber glaubt?“ Die Antworten aus dem Teilnehmerkreis liegen meist bei vorsichtigen 0,1 bis 0,5 Prozent – schließlich laufen moderne Abpacklinien doch hochautomatisiert. Die wissenschaftliche Datenlage zeichnet jedoch ein deutlich ungeschminkteres Bild.
Die bekannte Marktstudie des OFI in Wien
Besonders aufschlussreich ist hierzu eine umfangreiche Untersuchung des Österreichischen Forschungsinstituts für Chemie und Technik (OFI) in Wien (rund um Dr. Michael Washüttl, Prof. Manfred Tacker und Birgit Tauschitz). Das OFI untersuchte im deutschsprachigen Raum (D-A-CH) insgesamt über 1.600 unter Schutzatmosphäre (MAP – Modified Atmosphere Packaging) verpackte Lebensmittel aus dem regulären Handel – darunter Fleisch- und Wurstwaren, Käse, Fisch, Backwaren und Convenience-Produkte. Zusätzlich wurde eine spezifische Stichprobe von 386 Schutzgasverpackungen im deutschen Einzelhandel detailliert unter die Lupe genommen.
Das Ergebnis sorgte in der gesamten Verpackungsbranche für Aufsehen:
- Lediglich 56 % aller untersuchten MAP-Packungen wiesen im Handel eine optimale Schutzgasatmosphäre auf.
- ca. 33 % bis hin zu 44 % der Packungen – und in der deutschen Handelsstichprobe sogar fast 50 % – zeigten deutliche Mängel im Gasgemisch oder erfüllten ihren Zweck der Haltbarkeitsverlängerung nicht wie vorgesehen.
- Als Hauptursachen identifizierten die Wiener Forscher neben einer falsch ausgelegten Folienbarriere und Wechselwirkungen zwischen Füllgut und Prüfgas vor allem Undichtigkeiten durch fehlerhafte Siegelnähte: ungeeignete Siegelwerkzeuge, verstellte oder falsch anzeigende Temperaturfühler an den Siegelbacken, mechanische Überbeanspruchung beim Abpacken sowie Produktverschmutzungen im Siegelrand.
Ergänzende Studien von WRAP und IVLV / Fraunhofer IVV
Diese Befunde decken sich nahtlos mit weiteren internationalen Erhebungen. Eine vielzitierte britische Studie der Organisation WRAP („Seal integrity and the impact on food waste“, Dudbridge & Turner) sowie das IVLV-Merkblatt Nr. 114 aus dem Forschungsprojekt EVOCOSEAL (Fraunhofer IVV in Kooperation mit den Universitäten Hasselt und KU Leuven) zeigen eindrucksvoll:
- In 58 % aller Fälle fehlerhafter Verpackungen ist eine Kontamination der Siegelnaht (durch Produktspritzer, Fette, Stäube oder Kondensat) die primäre Ursache für das Versagen der Packung.
- Je nach Folientyp und Verschmutzung kann die Siegelnahtfestigkeit durch Produktreste im Nahtbereich um bis zu 88 % einbrechen.
Auch wenn diese Untersuchung schon einige Jahre zurückliegen, ist der Trend doch heute ungebrochen. Heute sind immer noch Siegelprobleme das Hauptproblem für Undichtigkeiten bei Flexpack.
Meine Praxisschätzung: Wie viele Packungen sind heute wirklich betroffen?
Natürlich hat sich die Inline-Qualitätskontrolle seit den ersten OFI-Erhebungen weiterentwickelt. Offensichtliche „Platzer“ oder komplett offene Nähte, die sofort an der Abfülllinie auffallen, liegen bei gut geführten Betrieben meist im Bereich von 0,1 bis 1 %. Doch das ist nur die halbe Wahrheit – denn ein Großteil der kritischen Undichtigkeiten besteht aus Mikrolecks (Kapillaren von 10 bis 50 µm Durchmesser) im Faltenübergang oder aus einer vorgeschädigten Heißnaht (Hot-Tack), die bei einer schnellen Stichprobe im Wasserbad oft unentdeckt bleibt oder sich erst auf dem Transportweg durch Druck- und Vibrationsbelastungen öffnet.
Wenn wir die Erkenntnisse des OFI Wien, der Fraunhofer-/IVLV-Forschung und unsere laufenden Laborprüfungen im Innoform Testservice zusammenführen, lautet meine realistische Abschätzung für den heutigen Markt:
- 70 bis 80 % aller realen Verpackungsundichtigkeiten entstehen nicht in der unversehrten Folienfläche, sondern direkt in oder unmittelbar neben der Siegelnaht (Nahtkanten, Zwickel, 2-/4-Lagen-Übergänge).
- Quer über alle flexiblen Folienverpackungen im Handel weisen schätzungsweise 3 bis 8 % aller Packungen vermeidbare Siegelnaht-Schwachstellen oder Mikroleckagen auf.
- Bei sensiblen MAP-Schutzgaspackungen, Vakuumverpackungen, Flüssig- und Pulverprodukten sowie bei frisch auf Monomaterialien oder Papierverbunde umgestellten Linien liegt die Quote nicht optimal dichter Siegelnähte in der Praxis oft sogar bei 5 bis 15 %.
„Barriere fängt da an, wo Dichtigkeit aufhört. Bevor man über Permeation philosophiert, muss erst einmal alles dicht sein.“
Barriere vs. Dichtigkeit: Warum ein einziges 25-µm-Loch jede Hochbarrierefolie-Verpackung unbrauchbar macht
Um zu verstehen, warum selbst kleinste Siegelfehler so dramatische Folgen für den Produktschutz haben, lohnt sich ein einfaches Rechenbeispiel, das ich regelmäßig in unserem Seminar „Dichtigkeitsprüfungen, Siegeln und Verarbeitung von Barrierefolienverpackungen (Barrierefolien Teil 4)“ vorrechne.
Stellen Sie sich einen klassischen Hochbarriere-Beutel mit einer Oberfläche von 375 cm² vor, gefertigt aus einem metallisierten Verbund (PET-BO met. 12 µm / PE 90 µm). Die Sauerstoffdurchlässigkeit (OTR) dieser intakten Barrierefolie liegt bei hervorragenden 0,3 cm³/(m² · d · bar):
- Sauerstoffeintrag durch Permeation (intakte Folienfläche): Über die gesamte Beutelfläche von 375 cm² diffundieren bei reinem Sauerstoffgefälle lediglich 0,011 cm³ Sauerstoff pro Tag und Packung durch das Material.
- Sauerstoffeintrag durch ein einziges Mikroleck in der Siegelnaht: Nehmen wir nun an, in der 10 mm breiten Siegelnaht befindet sich durch eine winzige Falte oder ein Staubkorn eine einzige durchgehende Kapillare („Kanüle“) mit einem Durchmesser von nur 25 µm (halb so dünn wie ein menschliches Haar!). Allein durch diesen einen Mikrokanal strömen pro Tag rund 0,052 cm³ Gas in die Packung.
Das bedeutet im Klartext: Eine einzige 25-µm-Kapillare in der Siegelnaht lässt fast fünfmal so viel Sauerstoff in die Verpackung wie die gesamte Hochbarrierefolie zusammen! Und liegt der Porendurchmesser bei 50 µm, vervielfacht sich der Gaseintrag nochmals drastisch. Wer also viel Geld für EVOH-, SiOx-, AlOx- oder Aluminium-Barrieren ausgibt, seine Siegelnähte aber nicht im Griff hat, wirft bares Geld zum Fenster hinaus.
„Wie dicht ist eigentlich dicht?“ – Typische Fehlstellen und Leckraten
Absolute Dichtigkeit im physikalischen Sinn gibt es nicht – entscheidend ist immer, welche Fehlstellengröße für Ihr konkretes Füllgut kritisch wird. Die folgende Übersicht (angelehnt an Richtwerte aus dem Fraunhofer-Institut IVV und der Leckmesstechnik) hilft bei der praktischen Einordnung:
| Anforderung im Alltag | Kritische Porengröße / Kapillardurchmesser | Typische Leckrate (Richtwert) | Praxisbeispiel & Risiko |
|---|---|---|---|
| Rieseldicht / Insektendicht | ca. 100 – 200 µm | > 10⁻¹ mbar·l/s | Zucker, Mehl, Reis; Schutz vor Vorratsschädlingen |
| Staubdicht | ca. 25 – 30 µm | ca. 10⁻¹ bis 10⁻² mbar·l/s | Feinpulver, Gewürze, Kakaopulver |
| Wasserdampfdicht | ca. 20 – 25 µm | ca. 10⁻² mbar·l/s | Trockenprodukte, Cracker, Milchpulver verklumpen |
| Flüssigkeitsdicht (Tropfen) | ca. 15 – 20 µm | ca. 10⁻² mbar·l/s | Suppen, Saucen, Tiernahrung, feuchte Tücher |
| Dampfdicht („Schwitzen“) | ca. 10 – 15 µm | ca. 10⁻³ mbar·l/s | Aromaverlust, Austrocknung bei Lagerung |
| Gasdicht & Bakteriendicht | ca. 5 – 10 µm | ca. 10⁻⁴ mbar·l/s | MAP-Packungen, Vakuumpackungen, Medizinprodukte |
Die 5 typischen Ursachen für undichte Siegelnähte – und wie Sie diese vermeiden
Wenn uns Kunden aus der Lebensmittel-, Pharma- oder Konsumgüterindustrie reklamierte Beutel oder Schalen ins Oldenburger Labor schicken, stoßen wir in der Schadensanalyse immer wieder auf fünf wiederkehrende Fehlermuster. Das Gute daran: Jedes einzelne dieser Probleme lässt sich mit der richtigen Werkstoffauswahl und gezielten Prüfungen zuverlässig abstellen.
1. Kontamination im Siegelbereich („Siegeln durch Verschmutzung“)
Beim Befüllen von Beuteln und Schalen wirbelt Kakaopulver, Kaffeemehl, Milchpulver oder Reibekäse auf; bei feuchten Produkten spritzen Marinaden, Fette, Speiseöle oder Kondenswasser auf den Siegelrand. Gerät dieses Füllgut zwischen die Siegelbacken, wirkt es wie eine Trennschicht und verhindert das Ineinanderdiffundieren (Verschlaufen) der geschmolzenen Polymerketten.
So vermeiden Sie den Fehler: Neben einer optimierten Produktdosierung und Absaugung entscheidet hier vor allem das Siegelmedium. Während einfaches Standard-PE-LD oder PP-BO bei Verschmutzung rasch an seine Grenzen stößt, können niedrigschmelzende Metallocen-Polyethylene (mLLDPE), Ethylen-Copolymere (wie EVA) oder Ionomere (bekannt z. B. als Surlyn®) Staubpartikel und feinste Fettfilme durch ihre niedrige Schmelzeviskosität viel besser „umfließen“ und trotzdem dicht verschließen.
2. Der kritische 2-auf-4-Lagen-Sprung (Seitenfalten, Überlappungen und „Zwickel“)
Schauen Sie sich einen typischen Schlauchbeutel (Flowpack) oder einen Standbodenbeutel (Doypack) genau an: Dort, wo die Längsnaht (Fin-Seal) oder die Seitenfalte in die Quernaht einläuft, springt die Materialstärke schlagartig von zwei Lagen auf vier Lagen. Genau an dieser Kante entsteht ein kleiner keilförmiger Hohlraum – der sogenannte Zwickel.
Ist die Siegelschicht zu dünn ausgelegt (z. B. nur wenige Mikrometer heißsiegelfähiges Coex-PP) oder sind die Siegelbacken starr und falsch profiliert, reicht das geschmolzene Polymervolumen schlicht nicht aus, um diese Stufe „zuzuschwemmen“. Es bleibt ein durchgehender Kapillarkanal von 20 bis 100 µm offen.
So vermeiden Sie den Fehler: Die Dicke und Fließfähigkeit der Siegelschicht müssen immer auf die Gesamtdicke des Verbundes und die Stufenhöhe abgestimmt sein. Mit einem Mikrotomschnitt unter dem Lichtmikroskop im Kombination mit einer Farbeindringprüfung nach DIN 55508-2 machen wir im Labor binnen kürzester Zeit sichtbar, ob der Zwickel sauber ausgefüllt wird oder ob Polymermasse fehlt.
3. Zu geringe Warmnahtfestigkeit (Hot-Tack-Fehler)
Auf schnelllaufenden vertikalen Schlauchbeutelmaschinen (v-FFS) passiert Folgendes: Die Querbacken siegeln die untere Naht, öffnen sich, und nur Millisekunden später prallt das schwere Füllgut (z. B. 500 g Nüsse, Tiefkühlgemüse oder Waschpulver) aus dem Fallrohr direkt in die noch heiße, aufgeschmolzene Siegelnaht. Gleichzeitig zieht der Folienabzug an der Naht.
Hat die Siegelschicht in diesem heißen Temperaturfenster einen zu schwachen Hot-Tack (Warmnahtfestigkeit), wird die Schmelze teilweise auseinandergezogen. Es bilden sich feine Fäden, Mikrokavernen oder lokale Anrisse. Das Tückische daran: Wenn Sie den abgekühlten Beutel später im normalen Zugversuch prüfen, scheint die Naht trotzdem fest zu sein – aber durch die im heißen Zustand gezogenen Mikrokanäle ist der Beutel längst undicht!
So vermeiden Sie den Fehler: Verlassen Sie sich bei schnellen FFS-Prozessen niemals allein auf die kalte Siegelnahtfestigkeit. Lassen Sie eine vollständige Hot-Tack-Kurve nach DIN 55571-2 bzw. ASTM F 1921 aufnehmen. Sie zeigt exakt, bei welcher Siegeltemperatur das Material den höchsten Widerstand im heißen Zustand bietet.
4. Verengte Siegelfenster durch Monomaterialien und Papierverbunde (PPWR-Effekt)
Früher waren klassische Verbundfolien wie PET/PE oder OPA/PE äußerst gutmütig: Die äußere PET- oder PA-Schicht schmolz erst jenseits von 220 bis 250 °C, während die innere PE-Schicht schon ab 105 °C siegelte. Der Maschinenbediener hatte ein komfortables Siegelfenster von 30 bis 50 °C. Wenn die Naht nicht hielt, drehte man an der Maschine einfach die Temperatur um 15 Grad höher – und es lief.
Mit der europäischen Verpackungsverordnung (PPWR) und dem Umstieg auf recyclingfähige Voll-PE- oder Voll-PP-Monomaterialien sowie auf faserbasierte Barrierepapiere mit hauchdünnen Dispersions-Siegelbeschichtungen hat sich dieses Bild komplett gedreht:
- Bei Polyolefin-Monomaterialien liegen die Schmelzpunkte von Außenschicht (z. B. orientiertes BOPE oder BOPP) und Innenschicht (Siegel-PE oder Siegel-PP) eng beieinander. Wird zu heiß gesiegelt, schrumpft die Außenfolie, die Naht verzieht sich wellig oder das flüssige Polymer wird an der Siegelbackenkante weggedrückt – es entsteht eine Dünnstelle und ein klassischer Nahtkantenbruch.
- Bei Papierverbunden wirkt das Papier wie ein thermischer Isolator (schlechter Wärmedurchgang), während die innenliegende Dispersionsbeschichtung oft nur wenige Gramm pro Quadratmeter dünn ist und Unebenheiten der Papierfasern kaum ausgleichen kann.
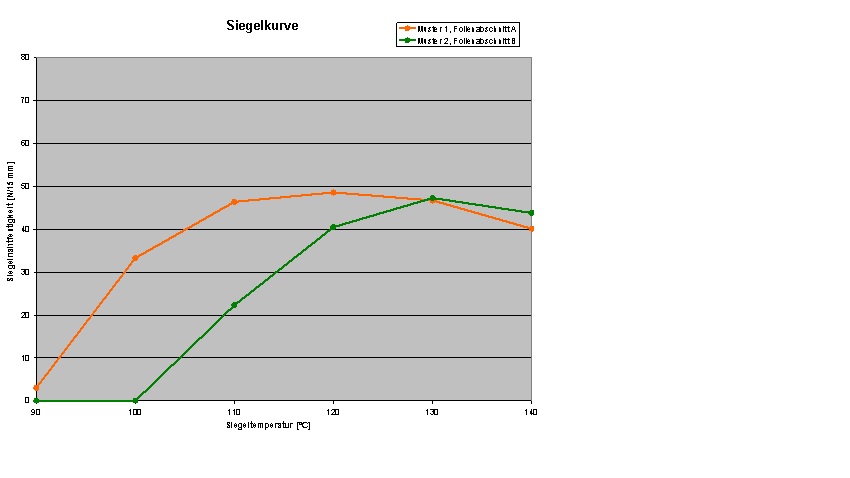
So vermeiden Sie den Fehler: Wie das Diagramm aus einem unserer Labor-Beispielberichte zeigt, kann schon eine leichte Rezepturänderung in der Coextrusion (z. B. ein geringerer Anteil an niedrigschmelzendem Plastomer im PE-Blend) die Siegelstarttemperatur (SIT) um 10 bis 15 °C nach oben verschieben. Durch die Kombination aus Laborsiegelkurve (DIN 55529), DSC-Schmelzpunktanalyse und FTIR-Spektroskopie klären wir zweifelsfrei auf, ob das Material abgewichen ist oder die Temperaturverteilung Ihrer Siegelbacken nachjustiert werden muss.
5. Der Zielkonflikt zwischen Dichtheit und Easy-Opening (Peelnähte)
Verbraucher wünschen sich Verpackungen, die sich ohne Schere butterweich per Hand öffnen lassen (Easy-Peel) – gleichzeitig verlangt die Qualitätssicherung absolute Dichtigkeit über den gesamten Logistikprozess. Ein weit verbreiteter Irrtum lautet: „Eine Peelnaht mit 4 N/15 mm ist weniger dicht als eine feste Schweißnaht mit 40 N/15 mm.“
Physikalisch stimmt das nicht: Solange die Siegelschicht geschlossen durchgesiegelt ist, ist eine Peelnaht (egal ob Grenzflächen-Peel, Kohäsiv-Peel über unverträgliche Blends wie Polybuten-1 oder Riss-Peel) genauso gas- und flüssigkeitsdicht wie eine Festsiegelnaht. Kritisch wird es erst, wenn äußere Kräfte – etwa das Nachspannen einer Vakuumpackung, der Innendruckanstieg beim LKW-Transport über einen Alpenpass oder Stöße im Karton – die Anrisskraft der Peelnaht überschreiten und die Naht partiell „aufwandert“.
So vermeiden Sie den Fehler: Prüfen Sie neben der reinen Streifenzugkraft auch die realen Öffnungskräfte an der Gesamtpackung nach DIN 55409-1 (flexible Packmittel) bzw. DIN 55409-2 (formstabile Schalen/Trays) und stimmen Sie die Siegelbackenkontur (z. B. rundes Profil für sanftes Anreißen) gezielt auf Ihr Peelsystem ab.
Richtig prüfen im Innoform Testservice: Siegelnahtfestigkeit und Dichtigkeit systematisch absichern
In unserem nach DIN EN ISO/IEC 17025 (DAkkS) akkreditierten Prüflabor in Oldenburg unterscheiden wir strikt zwischen zwei komplementären Prüfsäulen: den mechanischen Siegelnahtprüfungen (Wie hoch ist die Haltekraft und wie groß ist das Prozessfenster?) und den physikalischen Dichtigkeitsprüfungen (sind durchgehende Kanäle oder Poren vorhanden?). Beide Seiten gehören für eine saubere Verpackungsspezifikation untrennbar zusammen.
Säule 1: Siegelnahtfestigkeit, Siegelkurven und Hot-Tack prüfen
Bei der mechanischen Prüfung von Siegelnähten wird ein exakt 15 mm breiter Probenstreifen senkrecht zur Siegelnaht genommen und in der Zugprüfmaschine mit definierter Geschwindigkeit auseinandergezogen. Doch Vorsicht: Wer im Prüfbericht nur auf den nackten Zahlenwert in N/15 mm schaut, übersieht oft das Wichtigste!
„Nur Kraftwerte sind zu wenig – das Bruchbild erzählt die Wahrheit.“
Deshalb dokumentieren wir bei Innoform zu jeder Messung der Siegelnahtfestigkeit immer auch das Riss- bzw. Bruchbild:
- Sauberes Peelen (Trennen der Siegelschicht): Erwünscht bei Easy-Opening-Verpackungen; zeigt bei Festsiegelnähten dagegen eine zu niedrige Siegeltemperatur (Kaltsiegelung) an.
- Abriss direkt an der Nahtkante (Nahtkantenbruch): Typisches Zeichen für zu hohe Siegeltemperatur oder zu hohen Siegeldruck – die Siegelschicht wurde am Backenrand gequetscht und geschwächt.
- Delamination des Verbundes: Die Siegelnaht hält stärker als die Kaschierung zwischen den Einzelschichten – die Folie spaltet sich im Verbund auf (Hinweis auf unzureichende Verbundhaftung oder unpassenden Kaschierklebstoff).
- Dehnung / Bruch im freien Folienstreifen: Die Siegelnaht ist fester als das Grundmaterial selbst (echte Schweißnaht).
| Prüfverfahren im Innoform Testservice | Norm / Grundlage | Messgröße & Temperaturbereich | Typischer Nutzen in der Praxis |
|---|---|---|---|
| Siegelnahtfestigkeit (Streifenzugversuch) | DIN 55529, ASTM F 88 / F 88M, DIN EN 868-5 Anh. D | Maximalkraft / Verlauf in N/15 mm (-40 °C bis +120 °C) inkl. Rissbild | Qualitätskontrolle gefertigter Beutel, Medizinverpackungen & Schalen; Prüfung unter Tiefkühl- oder Pasteurisationsbedingungen |
| Siegelkurven auf der Laborsiegelpresse | DIN 55529, ASTM F 88 | Siegelnahtfestigkeit über Temperatur, Zeit & Druck (z. B. 80 – 220 °C) | Bestimmung von Siegelstarttemperatur (SIT) und optimalem Siegelfenster; Vergleich neuer Monomaterialien mit Referenzfolien |
| Hot-Tack-Prüfung (Warmnahtfestigkeit) | DIN 55571-2, ASTM F 1921 | Maximale Haltekraft der noch heißen Naht in N/15 mm direkt nach Backenöffnung | Unverzichtbar für schnelle v-FFS- und h-FFS-Schlauchbeutelmaschinen sowie schwere, schüttbare oder tiefgekühlte Füllgüter |
| Öffnungskräfte peelfähiger Packungen | DIN 55409-1 (flexibel), DIN 55409-2 (formstabil) | Anrisskraft und Weiterreißkraft in N an der Originalpackung | Praxisnahe Beurteilung des Öffnungsverhaltens (Easy-Opening) aus Verbrauchersicht |
| Siegelnahtgüte von PE-Säcken & Papier | DIN 55529, GKV-Prüfblätter I–IV, DIN EN 868-4 | Nahtfestigkeit, Faserabriss & Nahtgüte | Absicherung von Schwergutsäcken, Industriebeuteln und sterilisierbaren Papier-Folien-Verpackungen |
Säule 2: Dichtigkeitsprüfungen und Lecksuche im Überblick
Eine hohe Siegelnahtfestigkeit im Streifenzugversuch beweist noch nicht, dass im 2-/4-Lagen-Zwickel keine haarfeine Kapillare offen geblieben ist. Deshalb kombinieren wir die Festigkeitsprüfung im Prüfangebot Siegelnahtfestigkeit & Dichtigkeit mit gezielten Lecksuch- und Dichtigkeitsprüfungen:
| Dichtigkeits- / Leckprüfverfahren | Norm / Prüfvorschrift | Nachweisgrenze (ca.) | Funktionsweise & ideales Einsatzgebiet |
|---|---|---|---|
| Prüfgasmethode (Formiergas N₂/H₂) | IVLV-Merkblatt Nr. 102 | < 10 µm (gasdicht) | Befüllung mit Wasserstoff-Stickstoff-Gemisch und hochsensibler H₂-Schnüffelsonde; zerstörungsfreie Lokalisierung kleinster Gaslecks an MAP- und Vakuumpackungen |
| Farbverfahren mit Methylenblau | DIN 55508-2 | ca. 10 – 20 µm | Alkohollösung mit niedriger Oberflächenspannung kriecht selbst in feinste Nahtkapillaren und Zwickel und färbt Fehlstellen kontrastreich blau ein |
| Farbeindringprüfung (Rhodamin B / wässrig) | ASTM F 1929 | ca. 15 – 50 µm | Internationaler Standard (v. a. Pharma/Medizin) zum Nachweis von Kanälen in transparenten und opaken Siegelnähten |
| Kriechöltest & Originalfüllgut-Prüfung | Hausverfahren PV036 | ca. 10 – 20 µm | Spezialtest für öl- und fetthaltige Füllgüter sowie zum Aufspüren feinster Poren (Pinholes) nach Knickbeanspruchung (Gelboflex) |
| Vakuumkammer / Wasserbad (Blasentest) | Standard-Laborverfahren (DIN EN ISO 11607 / ASTM D 3078) | ca. 15 – 30 µm | Untertauchen der geschlossenen Packung unter definiertem Unterdruck; austretende Gasperlen zeigen sofort den exakten Ort der Undichtigkeit |
| Leuchttisch & Kupferabscheidung | DIN EN 546-4, FhG-Merkblatt 29 Bl. 1 | ab 20 µm (optisch) bzw. Mikro-Pinholes | Prüfung von Aluminiumfolien und Alu-Verbunden auf Poren, Walkbrüche und Korrosionsfehlstellen |
Praxis-Checkliste: Wie Sie Reklamationen durch schlechte Siegelnähte dauerhaft abstellen
Aus unserer täglichen Beratungspraxis haben sich fünf konkrete Regeln bewährt, mit denen Folienhersteller, Veredler und Abpacker ihre Ausfallquoten drastisch senken können:
- Spezifizieren Sie Performance statt nur Foliendicken: Nehmen Sie die Siegelstarttemperatur (SIT), das Siegelfenster in °C, die geforderte Siegelnahtfestigkeit in
N/15 mm(inkl. gewünschtem Bruchbild!) und bei schnellen Schlauchbeutelprozessen den minimalen Hot-Tack verbindlich in Ihre Folienspezifikation auf. - Rückstellmuster systematisch aufbewahren: Legen Sie von einer nachweislich perfekt laufenden Foliencharge ein unbedrucktes bzw. ungesiegeltes Rückstellmuster zur Seite. Kommt es später zu Maschinenstörungen, lässt sich im Labor durch den direkten Vergleich von Gut- und Schlechtmuster binnen weniger Tage klären, was sich verändert hat.
- Bei Umstellung auf Monomaterialien vorab im Labor testen: Gehen Sie mit neuen Voll-PE-, Voll-PP- oder Papierverbunden nicht im „Blindflug“ auf die Produktionslinie. Eine vorab im Labor aufgenommene Siegel- und Hot-Tack-Kurve spart teure Maschinenstillstände und tonnenweise Ausschuss.
- Siegelbacken regelmäßig thermografisch und mechanisch prüfen: Wie schon die OFI-Studie zeigte, stimmt die Digitalanzeige am Schaltschrank oft nicht mit der realen Oberflächentemperatur der Siegelbacke überein. Kontrollieren Sie Temperaturprofil und Druckverteilung (z. B. über Kohlepapier- oder Druckmessfolien-Abdrücke) regelmäßig, besonders im Bereich des 2-/4-Lagen-Sprungs.
- Dichtigkeit mit dem richtigen Verfahren prüfen: Ein kurzer Druck mit der Hand auf den Beutel oder ein unspezifischer Wasserbadtest reicht für MAP- und Hochbarrierepackungen oft nicht aus. Nutzen Sie bei kritischen Produkten die Farbeindringprüfung nach DIN 55508-2 oder die Prüfgasmethode nach IVLV-Merkblatt 102.
Wissen schützt vor Fehlerkosten: Unsere passenden Innoform-Seminare
Gute Prüfergebnisse entfalten ihren vollen Nutzen erst dann, wenn Einkauf, Qualitätssicherung, Verpackungsentwicklung und Maschinenführer dieselbe Fachsprache sprechen. Wenn Sie und Ihr Team tiefer in die Zusammenhänge zwischen Polymeraufbau, Siegeltechnologie und Prüfmethodik einsteigen möchten, empfehle ich Ihnen unsere praxisnahen Webseminare und Lehrgänge bei Innoform Coaching:
- Dichtigkeitsprüfungen, Siegeln und Verarbeitung von Barrierefolienverpackungen – Barrierefolien Teil 4 (BVd): Unser Spezialseminar rund um den Unterschied zwischen Dichtigkeit und Permeation, Kontamination im Siegelbereich, Peelsysteme und moderne Leckprüfverfahren.
- Grundlagen Verpackungsfolien – Teil G (Siegelschichten & Siegeleigenschaften von PE und PP) sowie Teil C (Folieneigenschaften mit Prüfergebnissen beschreiben): Wie Rohstoffdichte, Schmelzindex (MFR), Coextrusion und Prüfnormen die Maschinengängigkeit steuern.
- Mechanische Folienprüfung – Der Zugversuch (mit Live-Vorführungen aus dem Labor): Alles über Probenvorbereitung, Einspannklemmen, Siegelnahtfestigkeit, Verbundhaftung und Rissbildanalyse.
- Abpacken in flexiblen Verpackungen (FFS-Systeme & Schutzgasverpacken MAP): Das direkte Zusammenspiel von Folie, Formschulter, Siegelwerkzeugen und Schutzgas direkt an der Abpackmaschine.
Häufige Fragen zur Siegelnahtfestigkeit und Dichtigkeitsprüfung (FAQ)
Warum ist eine Verpackung trotz hoher Siegelnahtfestigkeit in N/15 mm manchmal undicht?
Die Siegelnahtfestigkeit nach DIN 55529 oder ASTM F 88 misst die mechanische Haltekraft an einem 15 mm breiten Streifen der abgekühlten Naht. Undichtigkeiten entstehen jedoch häufig punktuell – etwa durch eine feine Kapillare (10–30 µm) am 2-auf-4-Lagen-Sprung (Seitenfalte/Zwickel), durch einzelne Produktpartikel in der Naht oder durch ein kurzes Aufziehen der noch heißen Naht infolge zu geringer Warmnahtfestigkeit (Hot-Tack). Deshalb sollte die Festigkeitsprüfung immer durch eine gezielte Dichtigkeitsprüfung (z. B. Methylenblau-Test nach DIN 55508-2 oder Prüfgastest) ergänzt werden.
Wie viele Schutzgasverpackungen (MAP) im Handel sind laut Studien mangelhaft?
In der bekannten Marktstudie des Österreichischen Forschungsinstituts für Chemie und Technik (OFI) in Wien an über 1.600 MAP-Verpackungen im deutschsprachigen Raum wiesen nur 56 % eine optimale Schutzgasatmosphäre auf; rund ein Drittel bis 44 % (und in einer deutschen Handelsstichprobe von 386 Packungen fast 50 %) zeigten Mängel. Ergänzende Studien (WRAP, Fraunhofer IVV / IVLV-Merkblatt 114) belegen, dass in 58 % der Fälle fehlerhafter Packungen eine verschmutzte Siegelnaht die Hauptursache ist. In der heutigen Praxis ist davon auszugehen, dass 70 bis 80 % aller echten Verpackungsundichtigkeiten in oder unmittelbar an der Siegelnaht liegen.
Welche Prüfmethode deckt selbst kleinste Mikrolecks in Siegelnähten auf?
Für das direkte Sichtbarmachen feinster Kanäle in der Siegelnaht ab ca. 10–20 µm eignet sich die Farbeindringprüfung mit Methylenblau-Lösung nach DIN 55508-2 (bzw. ASTM F 1929 mit wässriger Farbstofflösung) hervorragend. Sollen geschlossene Packungen zerstörungsfrei auf Gasdichtigkeit (Fehlstellen < 10 µm) geprüft werden, ist die Prüfgasmethode mit Formiergas (Wasserstoff/Stickstoff) und empfindlicher Wasserstoffsonde nach IVLV-Merkblatt Nr. 102 die Methode der Wahl.
Wann sollte zusätzlich zur Siegelkurve ein Hot-Tack-Test durchgeführt werden?
Ein Hot-Tack-Test nach DIN 55571-2 oder ASTM F 1921 ist immer dann unverzichtbar, wenn die Siegelnaht noch im heißen, unvollständig abgekühlten Zustand mechanisch belastet wird. Das betrifft vor allem schnelllaufende vertikale und horizontale Schlauchbeutelmaschinen (v-FFS / h-FFS), schwere oder scharfkantige Füllgüter sowie den Umstieg von klassischen PET/PE-Verbunden auf Monomaterialien (PE, PP) oder Barrierepapiere.
Mein Fazit: Lassen Sie im Schadensfall die Analytik sprechen!
Undichte Verpackungen sind kein unabwendbares Schicksal – und erst recht kein Grund für wochenlange Schuldzuweisungen zwischen Folienlieferant und Abpacker. Ob eine Naht wegen Produktkontamination, wegen eines zu engen Siegelfensters beim neuen Monomaterial, wegen mangelndem Hot-Tack oder wegen eines offenen Zwickels im 2-/4-Lagen-Übergang versagt, lässt sich im Labor heute schnell, objektiv und normgerecht aufklären.
Mein Rat aus der Praxis lautet daher: Spezifizieren ist besser als philosophieren. Und wenn es an der Linie doch einmal klemmt oder Packungen im Handel Luft ziehen: Drehen Sie nicht blind an der Siegeltemperatur, sondern schicken Sie uns Ihre Gut- und Schlechtmuster ins Labor nach Oldenburg. Wir prüfen Siegelnahtfestigkeit und Dichtigkeit akkreditiert aus einer Hand und liefern Ihnen Ergebnisse, mit denen Sie in der Produktion sofort wieder sicher fahren können.
Ihr Karsten Schröder
Innoform Testservice – Ihr akkreditiertes Prüflabor für flexible Verpackungen
Quellen- und Literaturverzeichnis (Fachliteratur, Studien & Prüfnormen)
- Österreichisches Forschungsinstitut für Chemie und Technik (OFI), Wien; Washüttl, M., Tacker, M., Tauschitz, B.: Marktstudien zur Qualität von unter Schutzatmosphäre verpackten Lebensmitteln (MAP) im deutschsprachigen Einzelhandel (Untersuchung von über 1.600 MAP-Packungen in D-A-CH sowie 386 Packungen im deutschen Lebensmitteleinzelhandel).
- WRAP (Waste & Resources Action Programme), UK; Dudbridge, M., Turner, R. (University of Lincoln): Seal Integrity and the Impact on Food Waste – Untersuchung zu Leckageursachen und Kontamination im Siegelnahtbereich.
- Industrievereinigung für Lebensmitteltechnologie und Verpackung e. V. (IVLV) / Fraunhofer-Institut für Verfahrenstechnik und Verpackung (IVV), Freising (in Kooperation mit Universiteit Hasselt & KU Leuven): IVLV-Merkblatt Nr. 114 (Forschungsprojekt EVOCOSEAL – Einfluss von Produktverschmutzungen im Siegelbereich auf die Siegelnahtgüte) sowie IVLV-Merkblatt Nr. 102 (Prüfgasmethode zur Dichtigkeitsprüfung von Verpackungen mit Formiergas N₂/H₂).
- DIN 55529: Verpackung – Bestimmung der Siegelnahtfestigkeit von Siegelungen aus flexiblen Packstoffen (Streifenzugversuch und Beurteilung des Bruchbildes).
- ASTM F 88 / F 88M: Standard Test Method for Seal Strength of Flexible Barrier Materials.
- DIN 55571-2 sowie ASTM F 1921 / F 1921M: Bestimmung der Warmnahtfestigkeit (Hot-Tack) von heißsiegelbaren thermoplastischen Polymeren und flexiblen Barrierepackstoffen unmittelbar nach dem Siegelvorgang.
- DIN 55508-2: Verpackungsprüfung – Dichtigkeitsprüfung von flexiblen Verpackungen, Teil 2: Farbverfahren (Methylenblau-Lösung); ergänzend DIN EN 868-5 sowie ASTM F 1929 (Standard Test Method for Detecting Seal Leaks in Porous Medical Packaging by Dye Penetration).
- DIN 55409-1 und DIN 55409-2: Verpackungsprüfung – Bestimmung der Öffnungskräfte peelfähiger Verpackungen (Teil 1: Flexible Packmittel; Teil 2: Formstabile Packmittel/Schalen).
- ASTM D 3078: Standard Test Method for Determination of Leaks in Flexible Packaging by Bubble Emission (Vakuumkammer-Wasserbadprüfung) sowie DIN EN ISO 11607-1.
- DIN EN 546-4 sowie Fraunhofer-Merkblatt Nr. 29 Blatt 1: Prüfung von Aluminiumfolien und Aluminium-Verbundfolien auf Poren (Pinholes) und Walkbrüche mittels Leuchttisch und elektrolytischer Kupferabscheidung.
- Schröder, K.: Seminarunterlagen „Dichtigkeitsprüfungen, Siegeln und Verarbeitung von Barrierefolienverpackungen (Barrierefolien Teil 4 – BVd)” sowie „Grundlagen der Verpackungsfolien”, Innoform Coaching / Innoform Testservice, Oldenburg.
