Kategorie: Folienherstellung/Veredelung

Hier spielen neben die üblichen mechanischen Prüfungen immer mehr auch Sonderprüfungen für Sonderanwendungen eine Rolle. Ist die Folie glatt genug, ist sie für den Anlagentyp zur Verarbeitung geeignet. Wir geben Antworten auf diese komplexen, aber einfach klingenden Fragen.

  • Dart-Drop-Prüfung: Wie stoßfest sind Kunststofffolien wirklich?

    Dart-Drop-Prüfung: Wie stoßfest sind Kunststofffolien wirklich?

    Warum die Schlagfestigkeit ein wichtiges Qualitätsmerkmal ist und welche Rolle sie in Produktnormen spielt

    Kunststofffolien müssen im praktischen Einsatz unterschiedlichsten mechanischen Belastungen standhalten. Während der Verarbeitung, beim Verpacken, Transportieren und Lagern können plötzlich auftretende Kräfte auf die Folie einwirken. Ein Stoß gegen die Verpackung oder ein herabfallender Gegenstand kann ausreichen, um eine Folie zu beschädigen. Besonders bei dünnen Folien stellt sich daher die Frage, wie widerstandsfähig das Material gegenüber solchen dynamischen Belastungen ist.

    Eine etablierte Methode zur Untersuchung dieser Eigenschaft ist die Dart-Drop-Prüfung nach DIN EN ISO 7765-1. Sie ermöglicht es, die Schlagfestigkeit von Kunststofffolien unter definierten Bedingungen zu bestimmen und unterschiedliche Materialien miteinander zu vergleichen. Darüber hinaus findet das Verfahren auch in Produktnormen Anwendung.
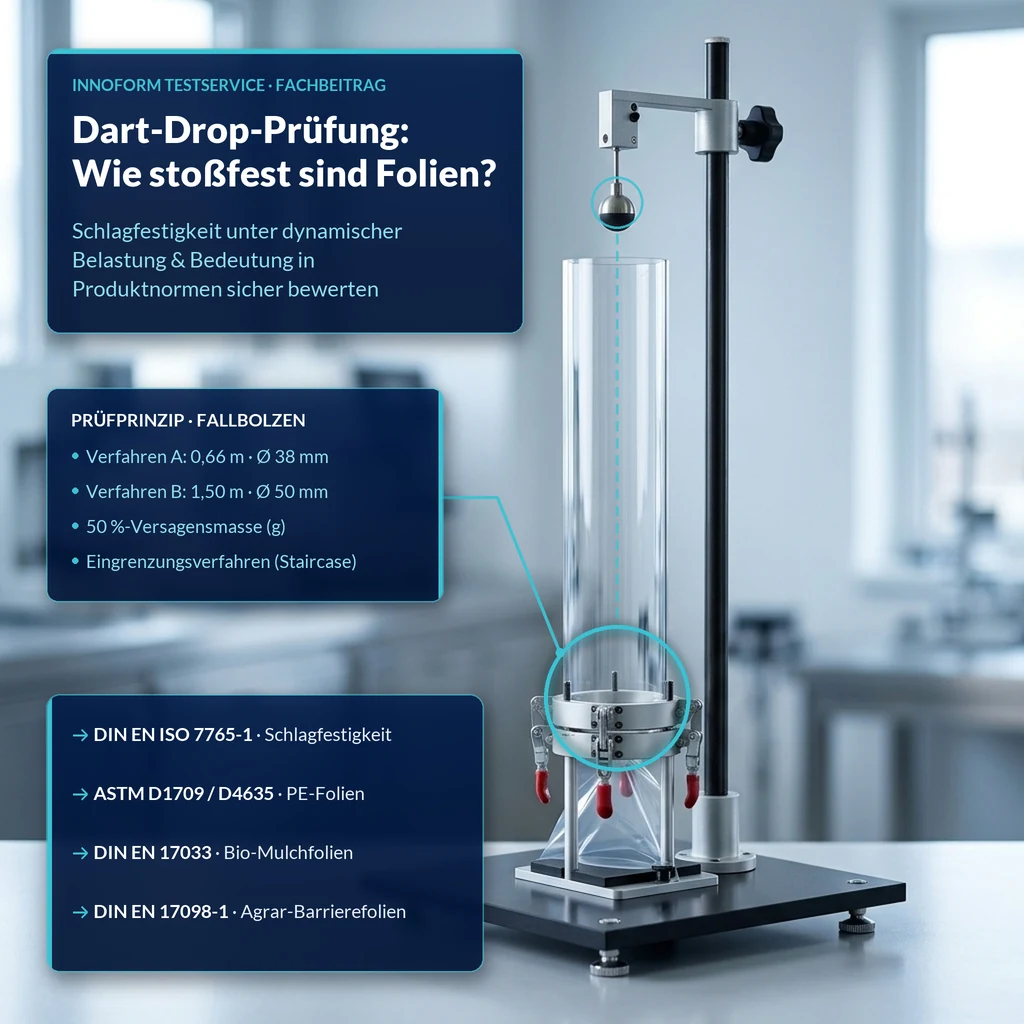
    Innoform Testservice Laborvisual zur Dart-Drop-Prüfung nach DIN EN ISO 7765-1 an einem Fallbolzen-Prüfgerät: Darstellung der Verfahren A (0,66 m Fallhöhe, 38 mm Fallkörper) und B (1,50 m Fallhöhe, 50 mm Fallkörper), des Eingrenzungsverfahrens sowie relevanter Normen wie ASTM D1709, ASTM D4635, DIN EN 17033 und DIN EN 17098-1.
    Dart-Drop-Prüfung nach DIN EN ISO 7765-1 im Innoform Testservice: Bestimmung der 50-%-Versagensmasse von Kunststofffolien im Eingrenzungsverfahren (Verfahren A und B) als Ergänzung zu Zug- und Durchstoßprüfungen sowie Produktnormen.

    Was wird bei der Dart-Drop-Prüfung gemessen?

    Bei der Dart-Drop-Prüfung wird ein Fallkörper mit halbkugelförmiger Spitze aus einer festgelegten Höhe auf eine eingespannte Folienprobe fallen gelassen. Dabei wird untersucht, ob die Folie der schlagartigen Beanspruchung standhält oder versagt.

    Die Prüfung erfolgt nach DIN EN ISO 7765-1 im sogenannten Eingrenzungsverfahren. Hierbei wird die Masse des Fallkörpers schrittweise verändert. Nach jedem Versuch wird die Masse abhängig davon angepasst, ob die Probe versagt hat oder nicht.

    Als Ergebnis wird die Fallkörpermasse ermittelt, bei der statistisch 50 % der geprüften Proben versagen. Dieser Wert wird üblicherweise in Gramm angegeben.

    Die Norm unterscheidet zwei Prüfverfahren:

    • Verfahren A: Fallhöhe 0,66 m, Fallkörperdurchmesser 38 mm
    • Verfahren B: Fallhöhe 1,50 m, Fallkörperdurchmesser 50 mm

    Die Wahl des Verfahrens richtet sich unter anderem nach dem zu erwartenden Widerstand der Folie. Ergebnisse beider Verfahren dürfen nicht unmittelbar miteinander verglichen werden.

    Ein höherer Dart-Drop-Wert bedeutet, dass die Folie unter den jeweiligen Prüfbedingungen einer größeren Schlagbeanspruchung standhält.

    Warum ist die Dart-Drop-Prüfung besonders praxisnah?

    Viele mechanische Prüfverfahren untersuchen das Verhalten eines Materials unter einer langsam zunehmenden Belastung. Dazu gehören beispielsweise Zugprüfungen oder quasistatische Durchstoßprüfungen.

    Im praktischen Einsatz treten jedoch häufig schlagartige Belastungen auf.

    Ein Beispiel ist ein mit Produkten gefüllter Folienbeutel, der beim Transport gegen eine Kante stößt. Auch beim Befüllen, Stapeln oder Handling von Verpackungen können kurzzeitig hohe mechanische Beanspruchungen entstehen.

    Die Dart-Drop-Prüfung bildet eine solche dynamische Belastung unter reproduzierbaren Bedingungen nach.

    Das macht sie besonders interessant für die Bewertung von:

    • Verpackungsfolien aus PE-LD, PE-LLD und anderen Polymeren
    • Beutel- und Sackfolien
    • Transport- und Schutzverpackungen
    • Landwirtschaftlichen Folien
    • Folien mit erhöhten Anforderungen an die mechanische Widerstandsfähigkeit

    Dabei ist allerdings zu berücksichtigen, dass die Prüfung eine definierte, punktuelle Schlagbeanspruchung an einer eben eingespannten Folie simuliert. Das tatsächliche Verhalten einer fertigen Verpackung hängt zusätzlich von ihrer Geometrie, den Siegelnähten, dem Füllgut und den konkreten Belastungsbedingungen ab.

    Die Dart-Drop-Prüfung ist somit ein praxisnahes Verfahren zur Materialbewertung, ersetzt jedoch keine anwendungsbezogene Prüfung der fertigen Verpackung.

    Dart Drop als Werkzeug zum Vergleich unterschiedlicher Folien

    Eine besondere Stärke der Dart-Drop-Prüfung liegt im direkten Vergleich verschiedener Folienqualitäten.

    Bei der Entwicklung neuer Rezepturen oder beim Wechsel von Rohstoffen stellt sich häufig die Frage, ob eine Veränderung der Materialzusammensetzung Auswirkungen auf die mechanische Belastbarkeit hat.

    Hier kann die Dart-Drop-Prüfung wichtige Informationen liefern.

    Beispielsweise lassen sich folgende Fragestellungen untersuchen:

    • Wie verändert sich die Schlagfestigkeit beim Einsatz unterschiedlicher PE-Typen?
    • Welche Auswirkungen hat eine veränderte Rezeptur?
    • Wie unterscheiden sich Folien mit und ohne Rezyklatanteil?
    • Welchen Einfluss haben Herstellungsbedingungen und Folienorientierung?
    • Kann eine Folie bei reduzierter Dicke eine ausreichende Schlagfestigkeit beibehalten?

    Ist eine dickere Folie automatisch schlagfester?

    Grundsätzlich beeinflusst die Foliendicke die Schlagfestigkeit. Allerdings besteht zwischen beiden Größen kein allgemeingültiger linearer Zusammenhang.

    Eine doppelt so dicke Folie besitzt daher nicht zwangsläufig den doppelten Dart-Drop-Wert.

    Neben der Dicke beeinflussen unter anderem die Polymerstruktur, die Materialzusammensetzung, die Herstellungsbedingungen und die Orientierung der Folie das Ergebnis.

    Für einen aussagekräftigen Materialvergleich sollten deshalb möglichst Folien ähnlicher Dicke unter identischen Prüfbedingungen untersucht werden.

    Besonders bei der Entwicklung dünnerer Verpackungsfolien kann die Dart-Drop-Prüfung helfen, mögliche Veränderungen der mechanischen Belastbarkeit zu erkennen.

    Welche Bedeutung hat Dart Drop in Produktnormen?

    Die Dart-Drop-Prüfung ist nicht ausschließlich ein Verfahren für die Forschung und Entwicklung. Sie wird auch in verschiedenen Normen für Kunststofffolien berücksichtigt.

    Dabei ist zwischen einer Prüfnorm und einer Produktnorm zu unterscheiden.

    Die DIN EN ISO 7765-1 beschreibt, wie die Schlagfestigkeit zu bestimmen ist.

    Produktnormen können dagegen festlegen, welche Eigenschaften bestimmte Folien aufweisen müssen und welche Prüfverfahren zu deren Bewertung heranzuziehen sind.

    Beispiele sind:

    ASTM D4635: PE-Folien für Verpackungsanwendungen

    Die ASTM D4635 beschreibt Anforderungen an Folien aus Polyethylen niedriger Dichte (LDPE und LLDPE) für allgemeine Anwendungen und Verpackungszwecke.

    Neben Eigenschaften wie Zugfestigkeit, Reibungsverhalten und Siegelbarkeit wird auch die Schlagfestigkeit berücksichtigt. Als Prüfverfahren dient hierbei die ASTM D1709, das amerikanische Pendant zur Dart-Drop-Prüfung.

    Die Norm zeigt, dass die Schlagfestigkeit bei der Spezifikation von Verpackungsfolien eine wichtige Rolle spielen kann.

    DIN EN 17033: Biologisch abbaubare Mulchfolien

    Auch bei landwirtschaftlichen Folien ist die mechanische Widerstandsfähigkeit von Bedeutung.

    Die DIN EN 17033 behandelt biologisch abbaubare Mulchfolien für den Einsatz in Landwirtschaft und Gartenbau. Sie enthält Anforderungen an verschiedene Materialeigenschaften und berücksichtigt die Schlagfestigkeitsprüfung nach DIN EN ISO 7765-1.

    DIN EN 17098-1: Barrierefolien für die Bodenbegasung

    Bei Barrierefolien für landwirtschaftliche Anwendungen müssen neben den Barriereeigenschaften auch mechanische Anforderungen berücksichtigt werden.

    Die DIN EN 17098-1 verweist ebenfalls auf die Prüfung der Schlagfestigkeit nach DIN EN ISO 7765-1.

    Diese Beispiele verdeutlichen, dass Dart Drop nicht nur als vergleichende Laborprüfung eingesetzt wird, sondern auch bei der normativen Bewertung bestimmter Folienprodukte eine Rolle spielt.

    Welche Anforderungen konkret gelten, hängt von der jeweiligen Produktnorm, ihrer Ausgabe und dem vorgesehenen Anwendungsbereich ab. Nicht jede Norm, die ein Prüfverfahren aufführt, schreibt automatisch einen einheitlichen Mindestwert für sämtliche Folien vor.

    Warum reicht eine Zugprüfung allein nicht aus?

    Zugfestigkeit und Bruchdehnung gehören zu den am häufigsten bestimmten mechanischen Eigenschaften von Kunststofffolien.

    Sie liefern wichtige Informationen darüber, wie sich ein Material bei einer zunehmenden Zugbeanspruchung verhält.

    Die Dart-Drop-Prüfung untersucht dagegen das Verhalten bei einer schnellen, lokal begrenzten Schlagbeanspruchung.

    Beide Prüfverfahren betrachten somit unterschiedliche mechanische Eigenschaften.

    Eine Folie mit hoher Zugfestigkeit muss nicht zwangsläufig eine besonders hohe Schlagfestigkeit besitzen. Umgekehrt kann eine Folie mit vergleichsweise geringer Zugfestigkeit ein günstiges Verhalten bei schlagartiger Beanspruchung zeigen.

    Für die umfassende mechanische Charakterisierung von Verpackungsfolien ist es deshalb sinnvoll, unterschiedliche Prüfverfahren miteinander zu kombinieren.

    Neben der Dart-Drop-Prüfung können beispielsweise Zugprüfungen, Weiterreißprüfungen und Durchstoßprüfungen wichtige zusätzliche Informationen liefern.

    Was bedeutet das für die Qualitätssicherung?

    Die Dart-Drop-Prüfung eignet sich insbesondere für vergleichende Untersuchungen und die Überwachung gleichbleibender Materialeigenschaften.

    Bei regelmäßig hergestellten Folienqualitäten können Veränderungen der Schlagfestigkeit beispielsweise Hinweise auf Unterschiede in der Rohstoffzusammensetzung oder im Herstellungsprozess geben.

    Auch beim Wechsel eines Rohstofflieferanten oder beim Einsatz neuer Rezepturen kann die Prüfung als Bestandteil einer vergleichenden Materialbewertung eingesetzt werden.

    Entscheidend ist dabei, dass die Prüfbedingungen vergleichbar sind.

    Neben dem gewählten Verfahren sollten insbesondere Foliendicke, Probenvorbereitung und Konditionierung berücksichtigt werden.

    Ein einzelner Dart-Drop-Wert sollte deshalb nicht isoliert betrachtet werden. Seine Aussagekraft entsteht vor allem im Zusammenhang mit weiteren Materialkennwerten und den Anforderungen der späteren Anwendung.

    Fazit: Eine einfache Prüfung mit hoher praktischer Relevanz

    Die Dart-Drop-Prüfung liefert wichtige Informationen über die Widerstandsfähigkeit von Kunststofffolien gegenüber schlagartigen mechanischen Belastungen.

    Durch die standardisierten Prüfbedingungen lassen sich unterschiedliche Folienqualitäten gezielt vergleichen und Veränderungen von Materialeigenschaften untersuchen.

    Ihre Berücksichtigung in verschiedenen Produktnormen unterstreicht die Bedeutung der Schlagfestigkeit als Qualitätsmerkmal.

    Besonders wertvoll ist die Prüfung, weil sie eine Beanspruchungsart untersucht, die auch im praktischen Umgang mit Verpackungen auftreten kann.

    Wer Kunststofffolien hinsichtlich ihrer mechanischen Leistungsfähigkeit beurteilen möchte, sollte deshalb nicht ausschließlich Zugfestigkeit und Bruchdehnung betrachten. Die Schlagfestigkeit nach dem Dart-Drop-Verfahren liefert eine wichtige ergänzende Information.

    Schlagfestigkeit bei Innoform prüfen lassen

    Der Innoform Testservice bietet die akkreditierte Bestimmung der Schlagfestigkeit von Kunststofffolien nach DIN EN ISO 7765-1 an.

    Ob Materialvergleich, Rezepturoptimierung oder Qualitätssicherung: Die Prüfung unterstützt Hersteller und Verarbeiter dabei, das mechanische Verhalten ihrer Folien besser zu verstehen und unterschiedliche Materialien unter definierten Bedingungen zu bewerten.

    Quellen- und Literaturverzeichnis (Normen & Regelwerke)

    • DIN EN ISO 7765-1: Kunststofffolien und -bahnen – Bestimmung der Schlagfestigkeit nach dem Fallhammerverfahren – Teil 1: Eingrenzungsverfahren (Plastics film and sheeting – Determination of impact resistance by the free-falling dart method – Part 1: Staircase methods).
    • ASTM D1709: Standard Test Methods for Impact Resistance of Plastic Film by the Free-Falling Dart Method.
    • ASTM D4635: Standard Specification for Plastic Films Made from Low-Density Polyethylene and Linear Low-Density Polyethylene for General Use and Packaging Applications.
    • DIN EN 17033: Kunststoffe – Biologisch abbaubare Mulchfolien für den Einsatz in Landwirtschaft und Gartenbau – Anforderungen und Prüfverfahren (Plastics – Biodegradable mulch films for use in agriculture and horticulture – Requirements and test methods).
    • DIN EN 17098-1: Kunststoffe – Sperrschichtfolien für die Desinfektion durch Begasung von Landwirtschafts- und Gartenbauböden – Teil 1: Spezifikationen für Sperrschichtfolien (Plastics – Barrier films for agricultural and horticultural soil disinfection by fumigation – Part 1: Specifications for barrier films).
  • IFS Leitfaden Lebensmittelverpackungen jetzt auch auf Deutsch verfügbar

    IFS Leitfaden Lebensmittelverpackungen jetzt auch auf Deutsch verfügbar

    Der bereits 2024 veröffentlichte IFS Packaging Guideline (Version 2.1) steht nun auch in deutscher Sprache zur Verfügung. Der Leitfaden erleichtert deutschsprachigen Unternehmen den Zugang zu wichtigen Informationen und praxisnahen Empfehlungen rund um die Sicherheit von Lebensmittelverpackungen.

    Das Wichtigste in Kürze

    • Die IFS Packaging Guideline v2.1 ist ab sofort auch auf Deutsch verfügbar.
    • Sie richtet sich in erster Linie an Lebensmittelhersteller und stärkt die Zusammenarbeit entlang der Lieferkette.
    • Grundlage ist IFS Food Version 8; für Verpackungshersteller ist zusätzlich IFS PACsecure maßgeblich.
    • Fokus auf die europäische Gesetzgebung – nationale Vorschriften sind ergänzend zu beachten.
    • Innoform hat den Leitfaden mit fachlichen Anmerkungen und Verbesserungsvorschlägen unterstützt.

    An wen richtet sich der Leitfaden?

    Wie bereits in der Einleitung beschrieben, richtet sich die Veröffentlichung in erster Linie an Lebensmittelhersteller. Ziel ist es, die Zusammenarbeit innerhalb der Lieferkette zu stärken, die Bereitstellung sicherer Produkte zu unterstützen und Verantwortlichkeiten entlang der Wertschöpfungskette transparenter zu gestalten.

    Die Anforderungen in IFS Food Version 8 sowie dieses Leitfadens betreffen Hersteller von Verpackungsmaterialien in erster Linie indirekt. Für Verpackungshersteller ist insbesondere der IFS PACsecure maßgeblich. Dennoch wurden wesentliche Inhalte und grundlegende Anforderungen daraus in den vorliegenden Leitfaden integriert, um ein einheitliches Verständnis innerhalb der Lieferkette zu fördern.

    Worauf konzentriert sich der Leitfaden?

    Der Leitfaden konzentriert sich auf die Anforderungen der europäischen Gesetzgebung. Darüber hinaus können in einzelnen EU-Mitgliedstaaten zusätzliche nationale Vorschriften gelten, die ebenfalls zu berücksichtigen sind. Auch Unternehmen außerhalb der Europäischen Union können den Leitfaden als wertvolle Orientierungshilfe nutzen. Maßgeblich bleibt jedoch stets die jeweils geltende nationale Gesetzgebung.

    👉 Der Leitfaden bietet Unternehmen der Lebensmittel- und Verpackungsindustrie eine praxisnahe Hilfestellung zur Umsetzung regulatorischer Anforderungen und zur Förderung einer sicheren und transparenten Lieferkette.

    Innoform hat die Erstellung des IFS Leitfadens aktiv begleitet und konnte seine langjährige Expertise durch fachliche Beiträge und Kommentare in die Entwicklung einbringen.

    Häufige Fragen zum IFS Leitfaden

    Was ist die IFS Packaging Guideline?

    Die IFS Packaging Guideline (aktuell Version 2.1) ist ein von IFS herausgegebener Leitfaden, der praxisnahe Empfehlungen und Anforderungen rund um die Sicherheit von Lebensmittelverpackungen bündelt. Er hilft Unternehmen, regulatorische Anforderungen entlang der Lieferkette einheitlich umzusetzen. Seit 2024 verfügbar, steht er nun auch auf Deutsch bereit.

    An wen richtet sich der Leitfaden?

    In erster Linie an Lebensmittelhersteller. Ziel ist es, die Zusammenarbeit in der Lieferkette zu stärken, die Bereitstellung sicherer Produkte zu unterstützen und Verantwortlichkeiten transparenter zu machen. Hersteller von Verpackungsmaterialien sind meist indirekt betroffen.

    Was ist der Unterschied zwischen IFS Food Version 8 und IFS PACsecure?

    IFS Food Version 8 ist der Standard für Lebensmittelhersteller und betrifft Verpackungsmaterialhersteller nur indirekt. Für Verpackungshersteller selbst ist der IFS PACsecure maßgeblich. Wesentliche Inhalte aus PACsecure wurden in den Leitfaden integriert, um ein einheitliches Verständnis innerhalb der Lieferkette zu fördern.

    Welche gesetzlichen Anforderungen deckt der Leitfaden ab?

    Er konzentriert sich auf die Anforderungen der europäischen Gesetzgebung zu Lebensmittelkontaktmaterialien. Zusätzlich können in einzelnen EU-Mitgliedstaaten nationale Vorschriften gelten, die ergänzend zu berücksichtigen sind.

    Ist der Leitfaden auch außerhalb der EU nutzbar?

    Ja. Auch Unternehmen außerhalb der Europäischen Union können den Leitfaden als wertvolle Orientierungshilfe nutzen. Maßgeblich bleibt jedoch stets die jeweils geltende nationale Gesetzgebung.

    Wo erhalte ich die deutsche Fassung des Leitfadens?

    Die IFS Packaging Guideline v2.1 steht auf der Website von IFS als PDF – jetzt auch in deutscher Sprache – zum Download bereit. Den direkten Link finden Sie oben in diesem Beitrag.

    Welche Rolle hatte Innoform bei dem Leitfaden?

    Innoform hat die Erstellung des Leitfadens aktiv begleitet und langjährige Expertise durch fachliche Beiträge und Kommentare eingebracht. Der Innoform Testservice unterstützt Unternehmen zudem bei Konformitätsprüfungen an Lebensmittelkontaktmaterialien.

    Verwandte Artikel

  • Präzisere OTR-Analyse für Hochbarriere-Verpackungen

    Präzisere OTR-Analyse für Hochbarriere-Verpackungen

    Auf einen Blick

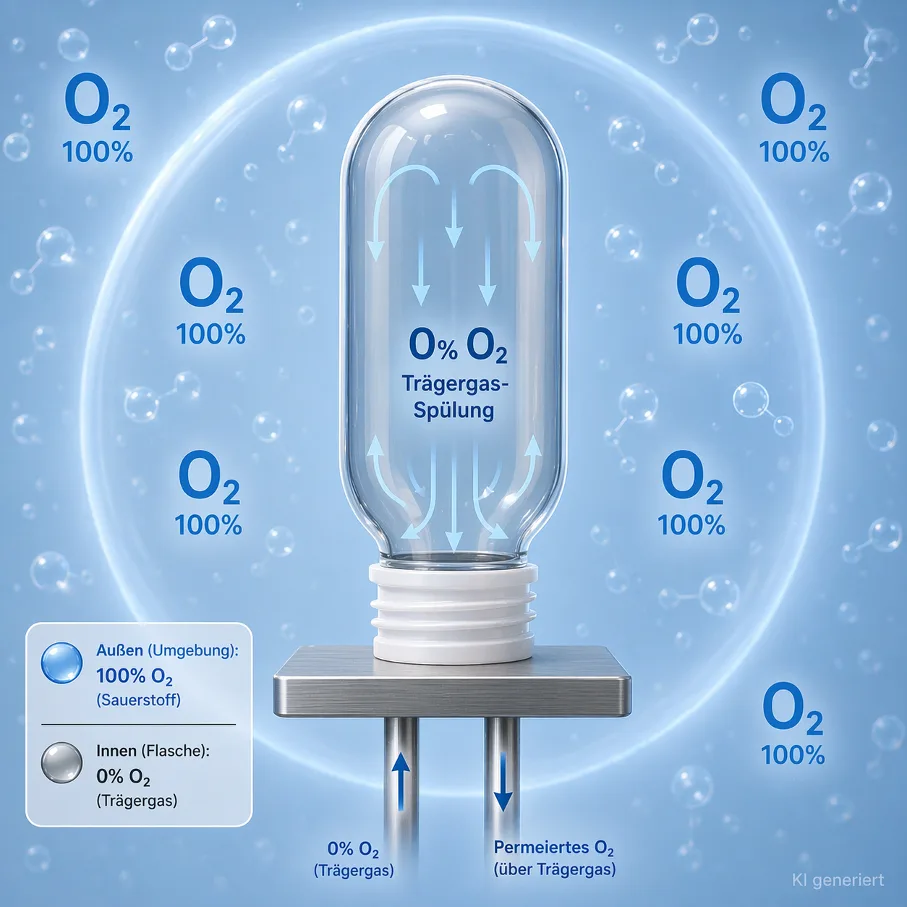
    Der INNOFORM Testservice erweitert die OTR-Messung nach ISO 15105-2 um eine Variante mit 100 % Sauerstoff als Permeant. Damit sinkt die Bestimmungsgrenze für die Sauerstoffdurchlässigkeit um den Faktor 5 — entscheidend für Hochbarriere-Verpackungen in Pharma, Lebensmittel und technischen Anwendungen, deren Permeationsraten mit Standardprüfungen (21 % O₂ aus Luft) nicht mehr zuverlässig auflösbar sind.

    Wenn Standardmethoden für ultra hohe Barrieren nicht mehr ausreichen

    Die präzise Messung der Sauerstoffdurchlässigkeit (OTR) wird bei modernen Hochbarriere-Verpackungen zunehmend zur Herausforderung. Standardmethoden stoßen bei extrem niedrigen Permeationsraten an ihre Grenzen. Der INNOFORM Testservice erweitert daher die OTR-Prüfung nach ISO 15105-2 durch den Einsatz von 100 % Sauerstoff – für deutlich höhere Sensitivität und verlässliche Messergebnisse auch im niedrigsten Messbereich.

    Extrem geringe Sauerstoffdurchlässigkeiten sind mit konventionellen Prüfbedingungen oft kaum noch messbar — der gemessene Stofffluss liegt nahe der Bestimmungsgrenze des Geräts, die Messunsicherheit dominiert das Ergebnis.

    Unser Ansatz: Mehr Sensitivität durch 100 % Sauerstoff

    Um auch kleinste Permeationsraten zuverlässig an fertigen Verpackungen oder Verschlüssen zu erfassen, setzen wir bei der Prüfung nach ISO 15105-2 gezielt auf reinen Sauerstoff als Permeant.

    Das Prinzip ist einfach – die Wirkung entscheidend:

    Ein deutlich erhöhter Sauerstoffpartialdruck steigert den messbaren Fluss, ohne das Materialverhalten zu verfälschen.

    Ihr Vorteil: Klarheit, wo andere an Grenzen stoßen

    Durch diese optimierten Prüfbedingungen erreichen wir eine um den Faktor 5 reduzierte Bestimmungsgrenze.

    Das bedeutet für Sie:

    • Sichere Messbarkeit extrem niedriger OTR-Werte
    • Präzise Vergleichbarkeit von Hochbarrierematerialien
    • Fundierte Entscheidungsgrundlage für Entwicklung und Qualitätssicherung

    Gerade in sensiblen Bereichen wie Pharma, Lebensmittel oder technischen Anwendungen ist diese zusätzliche Genauigkeit ein entscheidender Wettbewerbsvorteil.

    Fazit

    Mit unserer erweiterten OTR-Prüfung schaffen wir Differenzierung dort, wo Standardmethoden nicht mehr ausreichen, und liefern Ihnen die Daten, die Sie beispielsweise für die Berechnung des Mindesthaltbarkeitsdatums Ihrer verpackten Lebensmittel benötigen.

    Häufige Fragen zur OTR-Messung an Hochbarriere-Verpackungen

    Was bedeutet OTR?

    OTR steht für Oxygen Transmission Rate — die Sauerstoffdurchlässigkeit eines Verpackungsmaterials. Sie beschreibt, wie viel Sauerstoff pro Fläche und Zeit durch eine Folie oder Verpackung migriert, üblicherweise in cm³/(m²·d·bar). Bei Hochbarrierefolien liegen die Werte oft unter 1 cm³/(m²·d) und damit nahe der Auflösungsgrenze klassischer Verfahren.

    Warum 100 % Sauerstoff statt Umgebungsluft?

    In atmosphärischer Luft liegt der Sauerstoffpartialdruck bei rund 0,21 bar. Mit reinem Sauerstoff steigt er auf 1 bar — der treibende Konzentrationsgradient verfünffacht sich. Da die Permeation proportional zum Partialdruckunterschied ist (Permeationsmechanismus), wird auch der messbare Fluss um den Faktor 5 größer. Die materialspezifische Permeabilität bleibt unverändert, nur das Messsignal liegt deutlicher über der Bestimmungsgrenze.

    Für welche Verpackungen ist die Methode relevant?

    Besonders für Hochbarriere-Verpackungen in Pharma, MAP-Lebensmitteln (Modified Atmosphere Packaging), sauerstoffempfindlichen Diagnostika und technischen Anwendungen. Typische Beispiele: metallisierte Verbunde, EVOH-haltige Multilayer, SiOx- oder AlOx-beschichtete Folien sowie Aluminium-Verbundfolien an fertigen Beuteln, Flaschen, Bechern und Verschlüssen.

    Bleiben die Ergebnisse mit ISO 15105-2 vergleichbar?

    Ja. Die Prüfung erfolgt weiterhin nach ISO 15105-2; lediglich die Permeant-Konzentration wird auf 100 % O₂ erhöht. Klima, Probenahme und Auswertung bleiben normkonform. Auf Wunsch dokumentieren wir den Wert sowohl auf 1 bar Partialdruck als auch — durch lineare Umrechnung — als äquivalenten Luftwert (21 % O₂), um die Vergleichbarkeit mit historischen Daten und Lieferantenspezifikationen sicherzustellen.

    Weiterführende Links

  • Fettbarriere von faserbasierten Verpackungen verstehen – warum Prüfungen entscheidend sind 

    Fettbarriere von faserbasierten Verpackungen verstehen – warum Prüfungen entscheidend sind 

    Fetthaltige Lebensmittel stellen Verpackungen vor besondere Herausforderungen. Fette können Materialien durchdringen, optisch beeinträchtigen oder bereits beim ersten Kontakt problematisch sein. Genau deshalb spielen Prüfungen wie Fettdichte, Fettdurchlässigkeit und Fettabweisung eine zentrale Rolle – sowohl in der Entwicklung als auch in der Qualitätssicherung. 

    Dabei lassen sich zwei grundlegende Perspektiven unterscheiden: 

    • Barrierewirkung (Fettdichte & Fettdurchlässigkeit) → Verhalten im Material  
    • Fettabweisung (Lipophobie) → Verhalten auf der Oberfläche  

    Erst das Zusammenspiel dieser beiden Ansätze ermöglicht eine realistische Bewertung. 

    Fettdichte & Fettdurchlässigkeit – die Barriere entscheidet langfristig 

    Fettdichte und Fettdurchlässigkeit beschreiben gemeinsam die Fähigkeit eines Materials, Fett zurückzuhalten und dessen Durchtritt zu begrenzen. 

    • Fettdurchlässigkeit zeigt, wie stark und wie schnell Fett durch ein Material migriert  
    • Fettdichte beantwortet die Frage, ob diese Barriere für die Anwendung ausreichend ist  

    Warum ist das relevant? 

    Im praktischen Einsatz geht es vor allem um die Langzeitwirkung: 

    • Schutz des Produkts über die gesamte Lagerdauer  
    • Vermeidung von Durchfettung und strukturellem Materialversagen  
    • Sicherstellung der funktionalen Eigenschaften der Verpackung  

    Kernfrage: 
    Hält das Material Fett zuverlässig zurück? 

    Fettabweisung (KIT-Test) – die Oberfläche ist der erste Kontakt 

    Die Fettabweisung beschreibt das Verhalten von Fett an der Materialoberfläche. 

    • Fett kann entweder abgewiesen werden oder  
    • es benetzt und dringt ein  

    Der KIT-Test liefert hierzu eine standardisierte Bewertung über einen Kennwert (KIT-Stufe) . 

    Warum ist das relevant? 

    Die Oberfläche entscheidet oft über den ersten Eindruck und die kurzfristige Performance: 

    • Vermeidung sichtbarer Fettflecken  
    • Einfluss auf den Verbrauchereindruck  
    • Schutz vor initialer Benetzung und dadurch eingeleiteter Durchdringung  

    Kernfrage: 
    Was passiert beim ersten Kontakt zwischen Fett und Verpackung? 

    Struktur vs. Oberfläche – zwei Seiten derselben Medaille 

    Eigenschaft  Fettdichte & Fettdurchlässigkeit  Fettabweisung (KIT) 
    Fokus  Materialstruktur  Oberfläche 
    Aussage  Migrationsverhalten  Benetzungsresistenz 
    Zeithorizont  Langzeitbewertung  Schnelltest 
    Bedeutung  Funktionale Barriere  Optik & Erstkontakt 

    Warum beide Prüfungen in der Praxis notwendig sind 

    Ein hoher KIT-Wert allein garantiert keine hohe Fettdichte. Das Fettverhalten ist immer das Ergebnis mehrerer Effekte – und genau das macht die kombinierte Betrachtung so wichtig: 

    • Gute Fettabweisung kann die Anhaftung vom Fett verzögern, aber keine Barriere ersetzen 
    • Gute Barriereeigenschaften verzögern Durchtritt, aber nicht zwangsläufig Fleckenbildung
    • Materialien – insbesondere papierbasierte – zeigen oft ein zeitabhängiges Verhalten  

    Typische Auswirkungen in der Praxis 

    • Reklamationen: sichtbare Fettflecken trotz ausreichender Barriere
    • Qualitätsprobleme: Durchfettung bei längerer Lagerung, Sensorische Beeinträchtigung
    • Prozessstörungen: Fett beeinflusst Siegeln, Kleben, mechanische Stabilität oder Handling  

    Gerade im Zuge nachhaltiger Verpackungslösungen (z. B. papierbasierte Systeme) gewinnt dieses Zusammenspiel zusätzlich an Bedeutung. 

    Einordnung entlang der Anwendung 

    • Produktentwicklung: 
      Kombination aus Barrierebewertung und Oberflächenanalyse  
    • Qualitätssicherung: 
      Klare Anforderungen an Fettdichte, ergänzt durch KIT-Werte  
    • Materialoptimierung: 
      Gezielte Anpassung von Beschichtungen und Strukturen  

    Fazit 

    Die Bewertung von Fettverhalten lässt sich auf zwei zentrale Fragen reduzieren: 

    • Was passiert im Material? → Fettdichte & Fettdurchlässigkeit  
    • Was passiert auf der Oberfläche? → Fettabweisung  

    Beide Aspekte sind untrennbar miteinander verbunden. Nur wer sie gemeinsam betrachtet, kann Verpackungen entwickeln, die sowohl funktional als auch optisch überzeugen – vom ersten Kontakt bis zur langfristigen Anwendung. 

  • Auswirkungen der EU‑Verordnung 2022/1616 auf flexible Verpackungen

    Auswirkungen der EU‑Verordnung 2022/1616 auf flexible Verpackungen

    Worum geht es?

    Die EU‑Verordnung 2022/1616 regelt, wie Kunststoffe recycelt werden dürfen, wenn sie später wieder mit Lebensmitteln in Kontakt kommen sollen.
    Sie soll sicherstellen, dass Rezyklate keine gesundheitsschädlichen Stoffe enthalten.

    Für die flexible Verpackungsindustrie (Folien, Beutel, Verbunde) hat diese Verordnung sehr konkrete Folgen.


    1. Der wichtigste Punkt vorweg

    Nicht jedes Recyclingmaterial darf für Lebensmittelverpackungen verwendet werden.
    Entscheidend ist nicht, ob ein Material „recycelt“ ist, sondern:

    • wie es recycelt wurde
    • welches Verfahren genutzt wurde
    • woher das Abfallmaterial stammt

    2. Was ist aktuell erlaubt – und was nicht?

    ✅ Erlaubt (Stand April 2026)

    1. Mechanisches PET‑Recycling

    • Gilt nur für PET
    • Das Recyclingverfahren muss:
      • von der EFSA geprüft
      • und EU‑weit registriert sein
    • Funktioniert vor allem gut bei:

    Für PET‑basierte flexible Verpackungen ist das somit grundsätzlich nutzbar, wenn sie sortenrein sind.


    2. Recycling aus geschlossenen und kontrollierten Kreisläufen

    • Material stammt aus definierten, überwachten Systemen
    • Beispiele:
      • Produktionsreste
      • Rücknahmesysteme
      • B2B‑Kreisläufe
    • Vorteil:
      • kaum Fremdstoffe
      • geringes Kontaminationsrisiko

    Diese Quellen sind sehr interessant für Folienhersteller, aber organisatorisch anspruchsvoll.


    ❌ Nicht erlaubt (für Lebensmittelkontakt) bzw. Anmeldung als “neue Technologie” erforderlich

    • Mechanisch recycelte PE‑ oder PP‑Folien aus Haushaltsabfällen
    • Multilayer‑Rezyklate aus offenen Sammelsystemen
    • Rezyklate ohne nachgewiesene Dekontaminationsleistung

    Diese Materialien dürfen nicht für Lebensmittelverpackungen eingesetzt werden. Nach Anmeldung bei der Behörde als “neue Technologie” ist eine Verwendung mit Einhaltung einiger Vorgaben unter Beobachtung erlaubt.


    3. Warum trifft das flexible Verpackungen besonders?

    Flexible Verpackungen haben drei strukturelle Nachteile:

    1. Viele Materialkombinationen
      Verbunde lassen sich schwer eindeutig bewerten
    2. Hohe Oberfläche
      mehr Kontakt zu möglichen Verunreinigungen
    3. Offene Stoffströme
      Herkunft und frühere Nutzung oft unbekannt

    Die Verordnung geht davon aus:

    Wenn man nicht genau weiß, was vorher im Kunststoff war und wie er aufgebaut ist, darf man ihn nicht einfach wieder für Lebensmittel einsetzen.


    4. Chemisches Recycling – die Hoffnung, aber noch keine Lösung

    Chemisches Recycling wird in der Verordnung erwähnt, ist aber:

    • noch nicht allgemein zugelassen
    • nur als „neue Technologie“ unter Beobachtung erlaubt

    Für flexible Verpackungen ist gerade das chemische Recycling strategisch wichtig, aber es gibt noch keine allgemeine regulatorische Freigabe.


    5. Was bedeutet das konkret für die Branche?

    • ✅ PET gewinnt weiter an Bedeutung
    • ✅ Design for Recycling wird Pflicht, nicht Kür
    • ❌ PE/PP‑PCR für Food bleibt stark eingeschränkt

    Unternehmen müssen künftig beantworten können:

    • Woher kommt das Rezyklat?
    • Welches Verfahren wurde genutzt?
    • Ist der Prozess zugelassen und registriert?

    6. Strategische Konsequenzen für Hersteller flexibler Verpackungen

    Die Verordnung lenkt die Branche klar in Richtung:

    • weniger Materialien
    • einfachere Strukturen
    • kontrollierte Kreisläufe
    • frühe Abstimmung zwischen Design, Recycling und Regulierung

    Recyclingfähigkeit wird zur Zulassungsfrage, nicht nur zur Nachhaltigkeitsaussage.


    Fazit

    Die EU‑Verordnung 2022/1616 ist kein Recycling‑Verbot, aber eine klare Marktselektion:

    Nur Rezyklate aus nachweislich sicheren Verfahren dürfen in Lebensmittel‑Flexpack eingesetzt werden.

  • Partikel- und Fremdkörperanalysen

    Partikel- und Fremdkörperanalysen

    Präzise Charakterisierung für Qualität, Sicherheit und Ursachenklärung 

    Partikel und unerwünschte Fremdkörper stellen in der Herstellung und Verarbeitung flexibler Verpackungen ein erhebliches Qualitäts- und Risikopotenzial dar. Insbesondere bei polymerbasierten Materialien, Mehrschichtsystemen oder funktionellen Beschichtungen führen selbst kleinste Verunreinigungen zu Funktionsstörungen, optischen Beeinträchtigungen oder regulatorischen Beanstandungen. Die systematische Analyse solcher Auffälligkeiten ist daher ein zentraler Bestandteil moderner Qualitätssicherung und Schadensaufklärung entlang der gesamten Wertschöpfungskette.

    Definition: Partikel- vs. Fremdkörperanalyse

    Partikelanalysen untersuchen Größe, Form, Anzahl und Materialeigenschaften kleinster Teilchen auf oder innerhalb eines Produkts. Die Fremdkörperanalyse geht darüber hinaus: Sie identifiziert Stoffe, die nicht zur vorgesehenen Materialzusammensetzung gehören. Ziel ist es, die Beschaffenheit der Partikel eindeutig zu charakterisieren und ihre Herkunft präzise zu bestimmen. Auf dieser Basis lassen sich Ursachen eingrenzen, Prozessschritte optimieren und zukünftige Abweichungen vermeiden.

    Systematische Mikroskopie bei Innoform

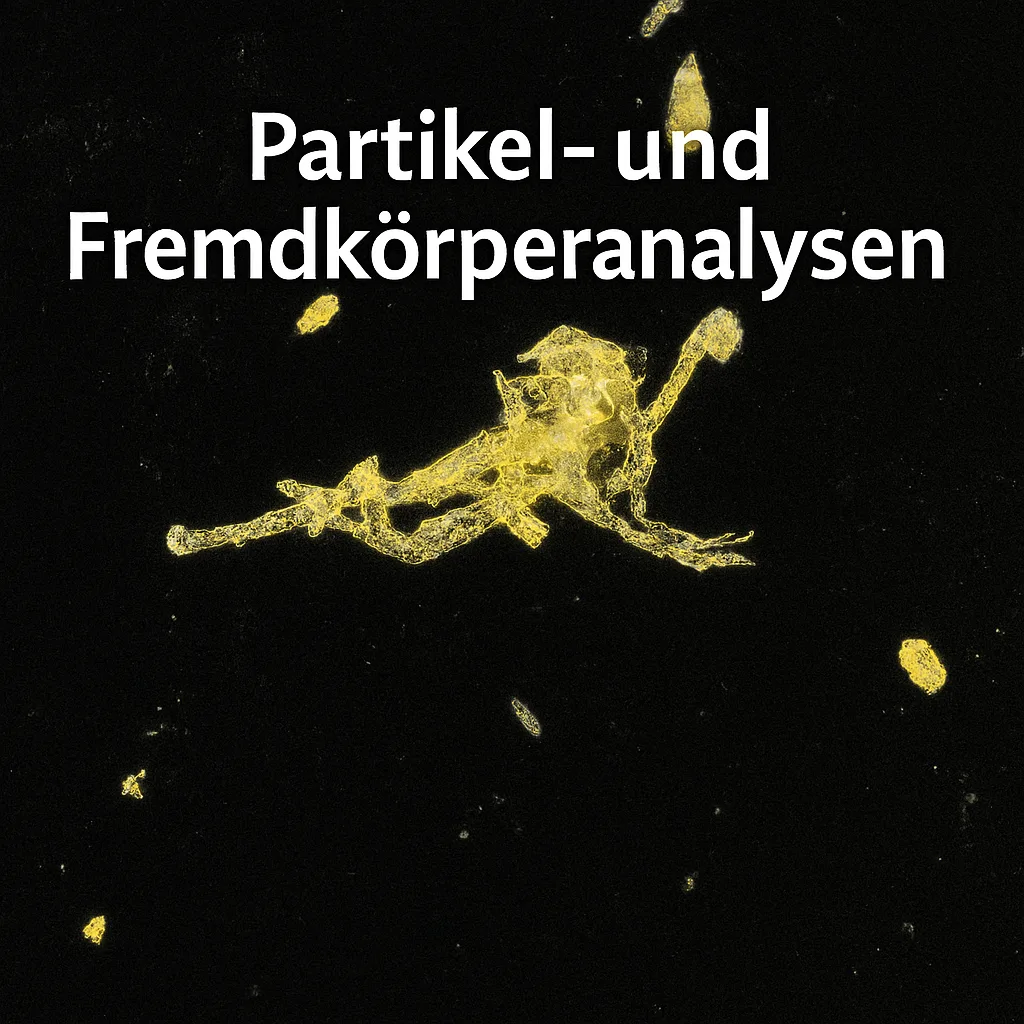
    Bei Innoform erfolgen Partikel- und Fremdkörperanalysen mit hochwertigen lichtmikroskopischen Systemen, die eine differenzierte Beurteilung ermöglichen. Jede Untersuchung beginnt mit einer systematischen Bilddokumentation. Zunächst werden Übersichtsaufnahmen erstellt, um die Lage, Verteilung und Einbettungssituation der Auffälligkeit im Gesamtkontext zu erfassen. Anschließend folgt die detaillierte mikroskopische Untersuchung mit höherer Vergrößerung. Diese zweistufige Herangehensweise gewährleistet sowohl die Einordnung in die Probenmatrix als auch die präzise Analyse morphologischer Details.

    Präparation von Verbundmaterialien und Querschnitten

    Ein besonderer Stellenwert kommt der Probenpräparation zu. Befinden sich Partikel eingeschlossen in der Matrix – beispielsweise in einer Kunststofffolie, einer Beschichtung oder einem komplexen Verbundmaterial – ist oft die Herstellung eines Querschnitts erforderlich. Durch gezielte Schnitttechnik oder mikromechanische Präparation wird die Einbettungssituation freigelegt. Grenzflächen, Haftungszustände und mögliche Wechselwirkungen zwischen Matrix und Fremdkörper werden so beurteilbar. Gerade bei Mehrschichtsystemen liefert der Querschnitt wertvolle Hinweise darauf, in welcher Prozessstufe (z. B. Extrusion oder Kaschierung) eine Kontamination eingebracht wurde.

    Fremdkörper in flexiblen Verpackungen und Beschichtungen
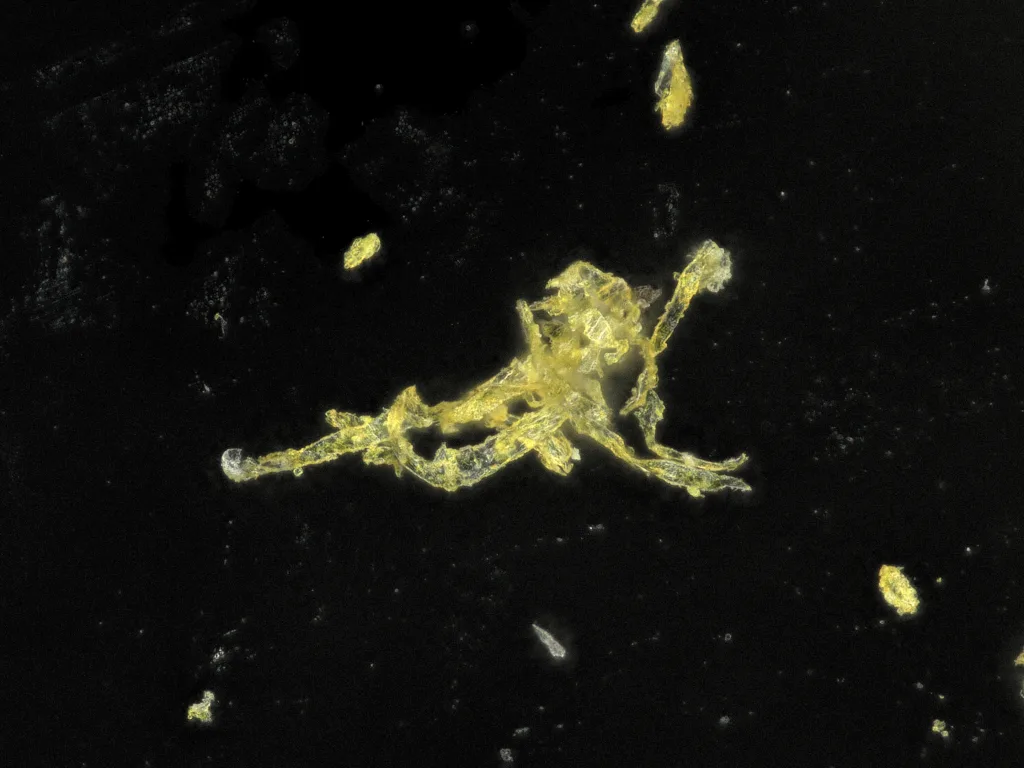
    Mikroskopaufnahme eines Fremdkörpers

    Materialidentifikation mittels IR-Spektroskopie

    Die morphologische Betrachtung ist häufig nur der erste Schritt. Für die Identifikation der Materialzusammensetzung nutzen wir unter anderem die Infrarotspektroskopie (IR). Sie erlaubt die Bestimmung molekularer Strukturen anhand charakteristischer Schwingungsbanden. Innoform setzt die IR-Analytik sowohl im Auflicht- als auch im Durchlichtmodus ein. Die Wahl der Technik hängt von der Beschaffenheit und Transparenz des Partikels ab. Durch den Abgleich mit Referenzdatenbanken lassen sich organische Materialien – wie Polymere, Klebstoffe, Beschichtungsbestandteile oder externe Verunreinigungen – eindeutig identifizieren.

    Komplementäre Verfahren: Raman und Thermik

    Ergänzend kann die Raman-Spektroskopie eingesetzt werden. Sie bietet eine hohe laterale Auflösung für kleinste Partikel und erlaubt oft die Analyse direkt im eingebetteten Zustand. Die Kombination aus IR- und Raman-Spektroskopie erhöht die Identifikationssicherheit erheblich. In speziellen Fragestellungen liefern zudem thermische Verfahren wie die Differenzkalorimetrie (DSC) zusätzliche Erkenntnisse zum Schmelzverhalten oder zur thermischen Stabilität. Dies hilft besonders bei polymeren Fremdkörpern, Werkstoffe voneinander abzugrenzen oder Hinweise auf Additive zu erhalten.

    Fazit: Prozesssicherheit für Verarbeiter und Abfüller

    Die Stärke einer fundierten Analyse liegt in der systematischen Verknüpfung aller Informationen. Morphologie, Chemie und thermisches Verhalten ergeben ein schlüssiges Gesamtbild. Dies ermöglicht Rückschlüsse auf potenzielle Eintragsquellen – etwa Abrieb von Maschinenkomponenten, Verunreinigungen aus Rohstoffen oder Rückstände aus Reinigungsprozessen. Für Unternehmen bietet dies entscheidende Vorteile: Reklamationen lassen sich sachlich bewerten und regulatorische Anforderungen, etwa für Lebensmittelkontaktmaterialien, sicher dokumentieren. Die professionelle Analytik ist somit ein unverzichtbares Instrument zur Sicherung der Produktintegrität.

  • Neue EU‑Regeln für Lebensmittelkontaktmaterialien: Änderungen in der Kunststoff- und Bisphenol-Verordnung

    Neue EU‑Regeln für Lebensmittelkontaktmaterialien: Änderungen in der Kunststoff- und Bisphenol-Verordnung

    Mit Verordnung (EU) 2026/245 wird Anhang I der Kunststoffverordnung (EU) Nr. 10/2011 und somit die Unionsliste der zugelassenen Stoffe aktualisiert; die Verordnung (EU) 2026/250 berichtigt die Verordnung zur Verwendung von Bisphenolen (BPA)

    Hintergrund

    • Grundlage für die Änderungen der Kunststoff- und Bisphenol-Verordnung ist die Rahmenverordnung (EG) Nr. 1935/2004 über Materialien und Gegenstände, die dazu bestimmt sind, mit Lebensmitteln in Berührung zu kommen.
    • 2024 wurden von der Europäischen Behörde für Lebensmittelsicherheit (EFSA) einige Gutachten zu neuen Stoffen angenommen, die nach wissenschaftlicher Bewertung in der Unionsliste der Kunststoffverordnung mit Beschränkungen ergänzt wurden. Weiterhin wurde die Bezeichnung und Beschränkung eines Stoffes angepasst.
    • In der Bisphenol-Verordnung wurden Unstimmigkeiten und Fehler berichtigt, damit das ordnungsgemäße Funktionieren der Verordnung gewährleistet ist

    Hauptpunkte der Änderungen

    1. Verordnung (EU) 2026/245: Neue oder geänderte Stoffeinträge in Anhang I

    Die Verordnung ergänzt oder ändert mehrere Stoffeinträge, einschließlich der Beschränkungen für diese Stoffe:

    StoffGrenzwert / Beschränkung (Zusammenfassung)Status
    Amine, Di-C14-C20-Alkyl, oxidiert, aus hydriertem Talg
    (FCM No 768)
    – fettfreie Lebensmittel
    – max. 0,1 Gew.-% in Polyolefinen bzw.
    – max. 0,25 Gew.-% in PE
    überarbeitet
    Amine, Di-C14-C20-Alkyl, oxidiert, aus hydriertem Pflanzenöl
    (FCM No 1092)
    – fettfreie Lebensmittel
    – max. 0,1 Gew.-% in Polyolefinen
    – max. Raumtemperatur inkl. Heiß-abfüllung auf max. 2h bei 100 °C
    – Nicht für Säuglingsanfangsnahrung und menschlicher Milch
    neu
    Phosphorsäure, Triphenylester, Polymer mit 1,4-Cyclohexandimethanol und Polypropylenglycol, C10-16 Alkylester
    (FCM No 1084)
    SML 5 mg/kg (Summe Phosphit und Phosphat)
    – max. Raumtemperatur inkl. Heiß-abfüllung auf max. 2h bei 100 °C
    – max. 0,15 Gew.-% in Polyolefinen
    – Nicht für Säuglingsanfangsnahrung und menschlicher Milch
    – Fraktion < 1000 Da: max. 13 Gew.-%
    neu
    Calcium tert-butylphosphonat
    (FCM No 1089)
    – Nukleierungsmittel
    – max. Raumtemperatur inkl. Heiß-abfüllung auf max. 2h bei 100 °C oder 15 min bei 130 °C
    – max. 0,15 Gew.-% in Polyolefinen;
    – Nicht für Säuglingsanfangsnahrung und menschlicher Milch
    neu
    Wachs, Reiskleie, oxidiert
    (FCM No 1093)
    sowie
    Wachs, Reiskleie, oxidiert, Calciumsalz
    (FCM No 1096)
    – fettfreie Lebensmittel
    – max. 0,3 Gew.-% in PET, PLA, Hart-PVC
    – max. Raumtemperatur inkl. Heiß-abfüllung auf max. 2h bei 100 °C
    neu
    2,2′-Oxydiethylamin
    (FCM No 1094)
    SML 0,05 mg/kg
    – Comonomer (max. 14 Gew.-%) mit Adipinsäure und Caprolactam oder zugelassenen Homologen
    – PA-Folien bis max. 25 µm
    – Oligomere < 1000 Dalton max. 5 mg/kg
    – Nicht für Säuglingsanfangsnahrung und menschlicher Milch
    neu

    2. Verordnung (EU) 2026/250: Korrekturen in der Bisphenol-Verordnung (EU) 2024/3190

    • Begriffsklarstellungen: Die Formulierungen „BPA und seine(n) Salze(n)“ werden gestrichen, da der Begriff „Bisphenol“ gemäß Definition bereits die Salzformen miteinschließt.
    • Ergänzung (im Artikel 3 Absatz 2), dass nicht nur die Herstellung in der EU, sondern auch das Inverkehrbringen in der EU von Lebensmittelkontaktmaterialien unter Verwendung von Bisphenol A gemäß Verordnung verboten ist.
    • In Artikel 9 Absatz 2 wird klargestellt, dass sich die Analytik explizit auf „BPA‑Rückstände“ bezieht, da deren Vorhandensein verboten ist, und somit eine Extraktionsmethode verwendet werden muss.
    • In den Übergangsbestimmungen (Artikel 11 und 12) wurden mehrere Datums- und Formulierungsfehler im ursprünglichen Text korrigiert.
    • Im Anhang III wird klargestellt, dass in der Konformitätserklärung entweder die Bezeichnung der halbfertigen Lebensmittelkontaktmaterialien oder die der fertigen Lebensmittelkontaktgegenstände angegeben werden müssen

    3. Inkrafttreten

    • Die Verordnungen treten am 20. Tag nach der Veröffentlichung im Amtsblatt der EU in Kraft (am 23.02.2026).
    • Sie ist in allen Mitgliedstaaten verbindlich und unmittelbar anwendbar.

    📌 Bedeutung für die Praxis

    Bei den Anpassungen der Kunststoff- und Bisphenol-Verordnung besteht für die meisten Unternehmen unseres Erachtens kein direkter Handlungsbedarf, da es sich um Ergänzungen und Klarstellungen handelt und keine grundlegenden Änderungen erfolgt sind.

    Kunststoffe

    • Für Amine, Di-C14-C20-Alkyl, oxidiert, aus hydriertem Talg (FCM No 768) wurde die Bezeichnung verändert, die keinen Einfluss auf die Konformität hat. Die Beschränkungen wurden textlich vereinheitlich; die Mengenangaben sind identisch, so dass unseres Erachtens kein direkter Handlungsbedarf besteht.
    • Die neu in die Unionsliste aufgenommenen Stoffe dürfen nun mit den angegebene Beschränkungen in Lebensmittelkontaktmaterialien verwendet werden. Vor der Zulassung wäre eine Verwendung nur hinter einer funktionellen Barriere zulässig gewesen, so dass die Hersteller in alten Konformitätserklärungen bereits auf das Vorhandensein dieser Stoffe hinweisen mussten.

    Produkte, die mit Bisphenolen hergestellt wurden

    • Bei Importware, die möglicherweise Bisphenole enthalten, und bei absichtlicher Verwendung von Bisphenolen Fristen und Vorgaben nochmal angucken
    • Die Konformitätserklärung musste bereits jetzt für alle Materialien, die im Anwendungsbereich der Verordnung genannt sind, erstellt werden. Ggf. sollte die Bezeichnung angepasst werden.

    Häufige Fragen zu den Verordnungen (EU) 2026/245 und 2026/250

    Was ändert die Verordnung (EU) 2026/245?

    Sie aktualisiert Anhang I der Kunststoffverordnung (EU) Nr. 10/2011 und damit die Unionsliste der zugelassenen Stoffe. Mehrere Stoffeinträge werden ergänzt oder geändert, einschließlich der zugehörigen Beschränkungen.

    Was regelt die Verordnung (EU) 2026/250?

    Sie berichtigt die Verordnung zur Verwendung von Bisphenolen: Unstimmigkeiten und Fehler wurden bereinigt, damit das ordnungsgemäße Funktionieren der Verordnung gewährleistet ist.

    Worauf beruhen diese Änderungen?

    Rechtsgrundlage ist die Rahmenverordnung (EG) Nr. 1935/2004 über Materialien und Gegenstände, die mit Lebensmitteln in Berührung kommen. 2024 nahm die Europäische Behörde für Lebensmittelsicherheit (EFSA) Gutachten zu neuen Stoffen an, die nach wissenschaftlicher Bewertung mit Beschränkungen in die Unionsliste aufgenommen wurden; zusätzlich wurden Bezeichnung und Beschränkung eines Stoffes angepasst.

  • Innoform überzeugt mit seiner Spitzenleistung bei der Erkennung von Kontaminanten in recyceltem Kunststoff.

    Innoform überzeugt mit seiner Spitzenleistung bei der Erkennung von Kontaminanten in recyceltem Kunststoff.

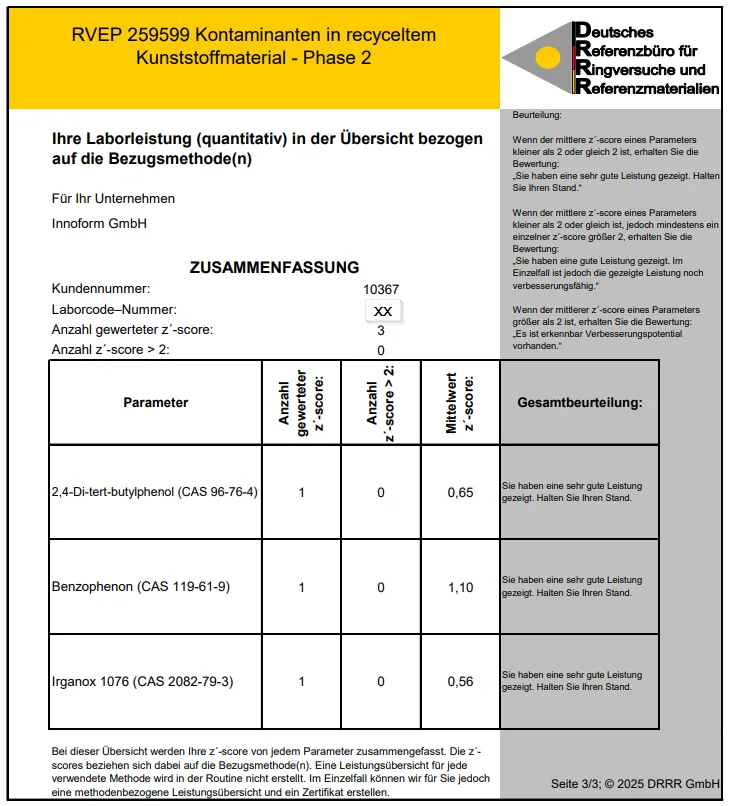
    Innoform hat erneut seine Expertise unter Beweis gestellt: Beim DRRR-Ringversuch „Kontaminanten in recyceltem Kunststoffmaterial – Phase 2 (RVEP 259599)“ erzielte unser Team erneut sehr gute Resultate. Die Untersuchung der Kontaminanten in Rezyklaten ist entscheidend für die Qualität von Lebensmittelverpackungen.

    In dieser anspruchsvollen Testreihe wurden PP-Granulate mit unbekannten Kontaminanten versehen. Dank modernster Analytik und fundiertem Know-how identifizierte Innoform die Stoffe präzise – darunter 2,4-Di-tert-Butylphenol, Benzophenon und Octadecyl-3-(3,5-di-tert-butyl-4-hydroxyphenyl)propionat. Die Mengenbestimmung erfolgte semiquantitativ anhand interner Standards.

    Dieses Ergebnis bestätigt: Innoform ist ein verlässlicher Partner für die sichere Identifizierung und Bewertung von NIAS (nicht absichtlich zugesetzten Stoffen) in Kunststoffen. Die präzise Analyse unbekannter Verunreinigungen ist entscheidend für die Einhaltung der strengen Vorgaben der Kunststoffverordnung (EU) Nr. 10/2011 sowie der Verordnung (EU) 2022/1616 für recycelte Kunststoffe im Lebensmittelkontakt.

    Unser Anspruch: höchste Qualität und Sicherheit für Ihre Produkte. Vertrauen Sie auf Innoform – unsere Kompetenz ist auch durch unsere ständige Teilnahme an Ringversuchen nachweisbar.

    Bei Fragen wenden Sie sich bitte an fcm@innoform.de. Wir beraten Sie gerne zu diesen schwierigen Themenfeldern der lebensmittelrechtlichen Konformitätsprüfung oder erstellen Ihnen ein Angebot für eine NIAS-Analyse Ihres Materials.

    Schauen Sie doch selbst einmal auf unserer Website vorbei. Dort können Sie auch Online-Angebote erstellen und Aufträge erteilen.

  • Primäre aromatische Amine (paA) – Neue Diskussionen zur Nachweisgrenze

    Primäre aromatische Amine (paA) – Neue Diskussionen zur Nachweisgrenze

    Nachdem die gesetzliche Vorgabe zur Nachweisgrenze für kritische paA auf 2 ppb (2 µg/kg) gesenkt wurde, hat sich die Analytik weiter verbessert. Einige Labore erreichen inzwischen deutlich niedrigere Nachweisgrenzen. Die Frage ist nun: Was bedeutet das für die Konformitätsbewertung?

    Herkunft und Risiken

    Primäre aromatische Amine kommen häufig als Verunreinigungen oder Abbauprodukte in Farbstoffen (z. B. Azo-Pigmente) vor. Außerdem können sie aus Isocyanaten in Polyurethan-Klebstoffen oder andere PU‑Systemen durch Hydrolyse entstehen. Einige paA gelten als krebserzeugend oder erbgutschädigend, weshalb ihre Migration in Lebensmittel problematisch ist.

    Messung / Analytik

    Für Migrationsuntersuchungen werden oft 3 % Essigsäure oder Wasser als Simulanz eingesetzt. Neue Studien zeigen, dass manche paA in Essigsäure unter Standardbedingungen instabil sind, während sie in Wasser stabiler bleiben. Allerdings ist der Einfluss der Simulanz auf die Protonierung (relevant z. B. bei paA aus Kaschierklebern) oft noch nicht ausreichend erforscht.

    Zur Analyse der Migrate wird meist Flüssigkeitschromatografie eingesetzt:

    • HPLC mit Diode‑Array-Detektor (HPLC-DAD)
    • HPLC gekoppelt mit Tandem-Massenspektrometrie (HPLC-MS/MS)

    Die photometrische Summenmethode (§ 64 LFGB, Methode L 00.00‑6) wird teils noch in der Industrie verwendet – sie kann aber nur zur groben Abschätzung der Einhaltung des Summengrenzwertes von 0,01 mg/kg dienen und ist nicht für Konformitätsprüfungen geeignet, weil sie keine ausreichende Wiederfindung für alle möglichen Amine liefert.

    Regulatorische Anforderungen und Bewertungen

    In verschiedenen Regelwerken (z. B. Kunststoffverordnung, Bedarfsgegenständeverordnung und BfR-Empfehlungen) gelten ähnliche Bestimmungen:

    • Primäre aromatische Amine, die als krebserzeugend gelten (CLP Kategorie 1A/1B), dürfen, sofern kein spezifischer Migrationswert (SML) existiert, nicht nachweisbar sein.
    • Nach Artikel 11 (4) der Kunststoffverordnung (EU) Nr. 10/2011 gilt für solche paA eine Nachweisgrenze von 0,002 mg/kg je Einzelsubstanz.
    • Die Summe nicht gelisteter und nicht krebserzeugend paA darf 0,01 mg/kg nicht überschreiten.

    Das BfR empfiehlt die Anwendung des ALARA-Prinzips (As Low As Reasonably Achievable „so niedrig wie technologisch möglich“).

    Geplante Anpassung & Diskussion

    Im Protokoll der 34. Sitzung der BfR-Kommission für Bedarfsgegenstände ist dokumentiert, dass das BfR plant, eine neue Fußnote in seine Empfehlungen aufzunehmen: Bei krebserzeugenden paA soll ein Übergang über 0,15 µg/kg Lebensmittel nicht nachweisbar sein. Gleichzeitig soll die maximal zulässige Nachweisgrenze weiterhin bei 2 µg/kg Lebensmittel bleiben.

    Daraus folgt: Messwerte über 0,15 µg/kg würden als nicht akzeptabel / nicht konform gelten.

    Als Grund wird aufgeführt, dass manche Labore niedrige Nachweisgrenzen erreichen können, als die derzeit geltende Nachweisgrenze von 2 ppb. Der Umgang mit der Messunsicherheit, analytische Umsetzungen und ggf. stufenweise Näherungen an den Zielwert von 0,15 µg/kg Lebensmittel müssen geprüft und in detaillierte Konzepte umgesetzt werden.  

    Bei Fragen wenden Sie sich bitte an fcm@innoform.de. Wir erstellen Ihnen gerne ein Angebot für die Bestimmung von primären aromatischen Amine

    Prüfungen zu paA können Sie hier finden.

    Ein Artikel von Heike Schwertke

  • Kunststoffe in Papierverpackungen

    Kunststoffe in Papierverpackungen

    Teil 2: Wichtige Beschichtungspolymere 

    Im ersten Teil unserer Serie zu Kunststoffanteilen in papierbasierten Verpackungen für Lebensmittel und Bedarfsgegenstände lag der Fokus auf den Gründen für den Einsatz von Kunststoffschichten und typischen Funktionsanforderungen – ohne dabei bereits auf konkrete Polymerarten einzugehen. In Teil 2 rücken nun einzelne, teils spezialisierte Kunststoffmaterialien und Kunststoffersatzstoffe in den Mittelpunkt, die gezielt eingesetzt werden, um bestimmte funktionale Eigenschaften zu erreichen. Dabei betrachten wir nicht nur konventionelle Kunststoffe, sondern auch biobasierte und alternative Materialien, die sowohl im Hinblick auf Barrierewirkung, Siegelfähigkeit und Oberflächenschutz als auch unter Umwelt- und Regulierungsgesichtspunkten von Bedeutung sind. Unser Schwerpunkt liegt dabei auf Kunststoffen in Papierverpackungen: Von PE bis biobasierten Polyestern – Funktionen, Umweltaspekte und regulatorische Anforderungen im Überblick.

    Polyethylen (PE) 

    Polyethylen ist der Kunststoff, der am häufigsten in papierbasierten Verpackungen, meistens als dünne Beschichtung auf Karton oder Papier appliziert wird. Es dient primär als Feuchtigkeits- und Fettbarriere und sorgt dafür, dass Flüssigkeiten oder Öle nicht in die Papierfasern eindringen. Gleichzeitig ermöglicht PE durch seine thermoplastischen Eigenschaften eine zuverlässige Siegelbarkeit, was insbesondere bei Beuteln, Bechern oder Lebensmittelkartons entscheidend ist. PE ist chemisch inert, lebensmitteltauglich und relativ kostengünstig, was seine weite Verbreitung erklärt. Aus Umweltsicht ist es jedoch problematisch, da es sich im Papierrecycling nur durch aufwändige Prozesse vom Faserstoff trennen lässt und in der Natur persistent bleibt. Recyclingfreundlichere Varianten, wie dünnere Beschichtungen oder modifizierte PE-Typen, werden derzeit vermehrt entwickelt, um die Kreislauffähigkeit von Papier-PE-Verbunden zu verbessern. 

    Styrol-Acrylat-Copolymere 

    Styrol-Acrylat-Copolymere kombinieren die Eigenschaften von Styrol und Acrylsäureestern. In papierbasierten Verpackungen kommen sie vor allem als Bindemittel in Barriere- oder Schutzbeschichtungen zum Einsatz, wo sie für Haftung, mechanische Stabilität und Wasserbeständigkeit sorgen. Sie sind auch in bestimmten Klebstoffen und Druckfarben enthalten und tragen zu einer robusten, beständigen Oberfläche bei. 

    Acrylatpolymere 

    Acrylatpolymere (Reinacrylate) werden häufig in Klebstoffen für Etiketten und Verpackungsklebebänder verwendet. Sie zeichnen sich durch starke Haftung, UV- und Feuchtigkeitsbeständigkeit sowie Temperaturstabilität aus. Neben Klebstoffen werden Acrylate auch als transparente Beschichtung auf Folien oder Papier eingesetzt, um Barriereeigenschaften gegen Gase und Aromen zu verbessern, ohne die Bedruckbarkeit oder optische Qualität zu beeinträchtigen. 

    Polysiloxane 

    Polysiloxane, auch bekannt als Silikone, werden in Verpackungen vor allem als hauchdünne Beschichtungen oder Additive eingesetzt. Sie wirken beispielsweise als Antihaft- oder Trennschicht auf Papiersubstraten, etwa bei Etiketten-Trägerpapieren, damit sich Klebeflächen leicht ablösen lassen. In geringen Mengen beigemischt, verbessern Polysiloxane zudem die Verarbeitbarkeit und Gleitfähigkeit von Beschichtungen, wie zum Beispiel beim Strich von Papieren. Aufgrund ihrer Temperatur- und Chemikalienbeständigkeit eignen sie sich für viele Lebensmittelkontaktanwendungen.  

    Polyhydroxybutyrat (PHB) 

    PHB gehört zur Familie der biobasierten Polyhydroxyalkanoate (PHA) und wird durch Mikroorganismen aus nachwachsenden Rohstoffen hergestellt. Es ist vollständig biologisch abbaubar und kann in bestimmten Anwendungen Polypropylen ersetzen. PHB ist steif, formstabil und für den direkten Lebensmittelkontakt geeignet, jedoch spröder und hitzeempfindlicher als viele konventionelle Kunststoffe. In Papierverbunden kann es als Beschichtung oder Folienlage dienen, insbesondere bei kompostierbaren Einwegverpackungen. 

    Biobasierte Polyester 

    Biobasierte Polyester umfassen eine Reihe von Materialien, die ganz oder teilweise aus nachwachsenden Rohstoffen hergestellt werden. Ein bekanntes Beispiel ist Polymilchsäure (PLA), die unter industriellen Bedingungen kompostierbar ist und in Form von Folien, Schalen oder Papierbeschichtungen Anwendung findet. Weitere biobasierte Polyester sind PEF, das PET ersetzen kann, sowie PBS oder PBAT, die für kompostierbare Folien und Beutel verwendet werden. Diese Materialien bieten Potenzial zur Reduzierung fossiler Rohstoffe, stehen jedoch vor Herausforderungen wie begrenzter Wärmebeständigkeit oder eingeschränkter Recyclinginfrastruktur. 

    Fazit 

    Die hier vorgestellten Materialien, bei denen es sich nicht um eine vollständige Liste handelt, ergänzen das Spektrum funktionaler Kunststoffe in papierbasierten Verpackungen und zeigen die Vielfalt an Möglichkeiten, gezielte Eigenschaften wie Barrierewirkung, Siegelfähigkeit oder Oberflächenschutz zu realisieren. Ihre Auswahl hängt stark von den technischen Anforderungen, der regulatorischen Konformität und den Umweltzielen ab – ein Themenfeld, das in den kommenden Jahren noch an Dynamik gewinnen wird. 

    Beschichtung Eigenschaften Produktionsmenge  (grobe Abschätzung)
    Polyethylen (PE) Feuchtigkeits- und Fettbarriere, thermoplastisch, lebensmitteltauglich, kostengünstig 6 Millionen Tonnen 
    Styrol-Acrylat-Copolymere Haftung, mechanische Stabilität, Wasserbeständigkeit, in Klebstoffen und Druckfarben 1,5 Millionen Tonnen 
    Acrylatpolymere Starke Haftung, UV- und Feuchtigkeitsbeständigkeit, Temperaturstabilität 2 Millionen Tonnen 
    Polysiloxane Antihaft- oder Trennschicht, Temperatur- und Chemikalienbeständigkeit 500.000 Tonnen 
    Polyhydroxybutyrat (PHB) Biologisch abbaubar, steif, formstabil, für Lebensmittelkontakt geeignet 200.000 Tonnen 
    Biobasierte Polyester Kompostierbar, Reduzierung fossiler Rohstoffe, begrenzte Wärmebeständigkeit 300.000 Tonnen 

    Quellenverzeichnis für die Recherche zu den verschiedenen Beschichtungen von Papier: 

    1. Packoi. “PE Coated Paper.” Zugriff am 3. September 2025. [https://packoi.com/de/blog/pe-coated-paper/](https://packoi.com/de/blog/pe-coated-paper/). 
    1. Siegwerk Druckfarben AG & Co. KGaA. “Paper Coating Guide.” Zugriff am 3. September 2025. [https://www.siegwerk.com/fileadmin/Data/Documents/Publications/Flyer/210_297_4C_SW_Flyer_PaperCoatingGuide_DE_Final.pdf). 
    1. Guyenne Papier. “Beschichtung: Was ist das?” Zugriff am 3. September 2025. [https://www.guyennepapier.com/de/blog/detail/beschichtung-was-ist-das/). 

    Autor: Dr. Daniel Wachtendorf, Innoform GmbH August 2025