Autor: Dr. Daniel Wachtendorf

  • Schadensanalytik beginnt mit der Materialanalyse: Was Verpackungen über ihre Fehler verraten

    Schadensanalytik beginnt mit der Materialanalyse: Was Verpackungen über ihre Fehler verraten

    Qualitätsprobleme bei Verpackungen treten selten ohne Vorwarnung auf. Plötzlich öffnet sich eine Siegelnaht unerwartet, der Verbund löst sich, Barriereeigenschaften verschlechtern sich oder Verarbeitungsprobleme häufen sich in der Produktion. Die sichtbaren Symptome sind oft eindeutig – die tatsächlichen Ursachen dagegen nicht.

    Genau hier beginnt die Schadensanalytik. Und in vielen Fällen führt der erste Weg zur Materialanalyse.

    Warum die eigentliche Ursache häufig verborgen bleibt

    Tritt ein Fehler auf, richtet sich der Fokus häufig zunächst auf den Produktionsprozess. Wurden Maschinenparameter verändert? Gab es Schwankungen in der Verarbeitung? Sind die Bedingungen im Lager verantwortlich?

    Diese Fragestellungen sind wichtig. Dennoch zeigt die Praxis immer wieder, dass die eigentliche Ursache oft im Material selbst liegt.

    Bereits kleine Änderungen im Rohstoff, im Schichtaufbau oder in den Materialeigenschaften können erhebliche Auswirkungen auf die Funktion einer Verpackung haben. Das Problem: Solche Veränderungen sind mit bloßem Auge meist nicht erkennbar.

    Eine systematische Materialanalyse hilft dabei, Vermutungen durch Fakten zu ersetzen.

    Typische Schadensbilder bei flexiblen Verpackungen

    Viele Qualitätsprobleme lassen sich auf einige wiederkehrende Schadensbilder zurückführen.

    Lassen Sie den Schaden durch geeigneter Analytik sprechen und verstehen Sie dadurchFehler tiefgründig, bevor Maßnahmen umgesetzt werden..
    Karsten Schröder

    Delamination von Verbundmaterialien

    Lösen sich einzelne Schichten voneinander, können Haftvermittler, Klebstoffe oder Prozessparameter die Ursache sein. Auch Materialänderungen auf Lieferantenseite sind denkbar.

    Auffälligkeiten beim Siegeln

    Unzureichende Nahtfestigkeiten oder instabile Siegelparameter können auf Veränderungen der Siegelschicht, Kontaminationen oder ungeeignete Materialkombinationen hinweisen.

    Veränderung von Barriereeigenschaften

    Steigen Sauerstoff- oder Wasserdampfdurchlässigkeiten unerwartet an, lohnt sich ein genauer Blick auf den Schichtaufbau und die verwendeten Barrierewerkstoffe.

    Verarbeitungsprobleme

    Faltenbildung, Bahninstabilität oder unerwartete Reibungseigenschaften können ihre Ursache in Materialschwankungen oder abweichenden Rohstoffqualitäten haben.

    In all diesen Fällen stellt sich dieselbe Frage: Entspricht das Material tatsächlich den erwarteten Eigenschaften?

    Die Materialanalyse als Werkzeug der Ursachenforschung

    Moderne Analysen ermöglichen einen deutlich tieferen Einblick als klassische Wareneingangsprüfungen.

    Materialidentifikation mittels FTIR

    Mit Hilfe der Infrarotspektroskopie (FTIR) lassen sich Kunststoffe und andere Materialien identifizieren und miteinander vergleichen.

    Dadurch kann überprüft werden, ob die eingesetzten Werkstoffe tatsächlich den vorgesehenen Materialien entsprechen oder ob Abweichungen vorliegen.

    Untersuchung des Schichtaufbaus

    Gerade bei Verbundfolien entscheidet die genaue Zusammensetzung über die spätere Funktion der Verpackung.

    Mikrotomschnitte und mikroskopische Untersuchungen machen einzelne Schichten sichtbar und ermöglichen Aussagen zu Materialkombinationen, Schichtdicken und Strukturaufbau.

    Thermische Analysen

    Verfahren wie die DSC-Analyse (Differential Scanning Calorimetry) liefern Informationen über Schmelzverhalten, Kristallinität und Materialzusammensetzung.

    Dadurch können Unterschiede zwischen Soll- und Ist-Zustand erkannt werden, die sich direkt auf Verarbeitung und Funktion auswirken.
    Warum Vermutungen oft teuer werden

    In der Reklamationsbearbeitung entsteht häufig Zeitdruck. Produktionsstillstände, Lieferengpässe oder Qualitätsabweichungen erfordern schnelle Entscheidungen.

    Genau hier liegt jedoch ein Risiko: Werden Ursachen lediglich vermutet, besteht die Gefahr, dass Maßnahmen an den falschen Stellschrauben ansetzen.

    Maschinenparameter werden angepasst, Prozesse verändert oder Lieferanten gewechselt, ohne die tatsächliche Ursache eindeutig identifiziert zu haben.

    Eine fundierte Materialanalyse schafft dagegen eine belastbare Entscheidungsgrundlage und verkürzt häufig den Weg zur eigentlichen Problemlösung.

    Materialanalyse ist mehr als Reklamationsbearbeitung

    Schadensanalytik wird oft erst dann beauftragt, wenn bereits ein Problem entstanden ist. Dabei kann Materialanalyse auch präventiv eingesetzt werden.

    Typische Anwendungsfelder sind:

    • Überprüfung neuer Lieferantenmaterialien
    • Vergleich von Alternativqualitäten
    • Absicherung von Materialumstellungen
    • Bewertung von Rezyklatanteilen
    • Qualitätsüberwachung im Wareneingang
    • Dokumentation bei kritischen Anwendungen

    Wer Materialeigenschaften frühzeitig versteht, kann viele spätere Probleme vermeiden.

    Fazit

    Verpackungen geben Hinweise auf ihre Fehler – man muss sie nur richtig lesen können. Während sichtbare Schadensbilder häufig lediglich Symptome darstellen, liegen die eigentlichen Ursachen oft im Materialaufbau oder in veränderten Materialeigenschaften.

    Die Materialanalyse liefert die notwendigen Fakten, um Qualitätsprobleme fundiert zu bewerten und die Ursachen systematisch einzugrenzen. Sie ist damit ein zentrales Werkzeug der Schadensanalytik und unterstützt Unternehmen dabei, fundierte Entscheidungen zu treffen statt auf Vermutungen zu reagieren.

    Unser Tipp

    Wenn Qualitätsabweichungen auftreten oder Materialänderungen vermutet werden, lohnt sich ein analytischer Blick auf die Verpackung selbst. Moderne Prüfverfahren können wertvolle Hinweise liefern und helfen, Ursachen schneller und sicherer zu identifizieren.

    Häufig gestellte Fragen (FAQ)

    Was ist eine Materialanalyse bei Verpackungen? +

    Die Materialanalyse identifiziert die chemische Zusammensetzung, den Schmelzpunkt (DSC) und den genauen Schichtaufbau von Verpackungsfolien mittels spektroskopischer und mikroskopischer Methoden.

    Wann hilft die Schadensanalytik weiter? +

    Sie hilft bei Reklamationen wie Siegelnahtbrüchen, Delamination (Ablösen der Folienschichten) oder unzureichenden Barriereeigenschaften, um die genaue Fehlerursache zu finden und teure Prozessfehler zu beheben.

    Welche Geräte werden für die Materialanalyse genutzt? +

    Zu den Standardgeräten im akkreditierten Labor gehören FTIR-Spektrometer zur Werkstoffidentifikation, DSC-Messgeräte zur Thermoanalyse sowie hochauflösende Lichtmikroskope für Schichtdickenmessungen an Dünnschliffen.
    Verwandte Artikel

  • ISO/IEC 17025 – Akkreditierung als Qualitätsversprechen: Aufwand, Nutzen und die Realität im Laboralltag

    ISO/IEC 17025 – Akkreditierung als Qualitätsversprechen: Aufwand, Nutzen und die Realität im Laboralltag

    Die Akkreditierung eines Prüflaboratoriums nach ISO/IEC 17025 gilt als internationaler Goldstandard der Laborqualifikation. Doch was steckt hinter dem Zertifikat – und lohnt sich der Aufwand wirklich? Ein nüchterner Blick auf Anforderungen, Prozesse und konkreten Mehrwert.


    Was ist ISO/IEC 17025 – und warum ist sie relevant?

    Die ISO/IEC 17025 ist die weltweit gültige Norm für die Kompetenz von Prüf- und Kalibrierlaboratorien. Sie wird von nationalen Akkreditierungsstellen – in Deutschland durch die DAkkS (Deutsche Akkreditierungsstelle GmbH) – vergeben und ist die Grundlage für die internationale Anerkennung von Prüfergebnissen im Rahmen multilateraler Abkommen (z. B. ILAC MRA).

    Ohne Akkreditierung sind Prüfberichte in vielen regulierten Bereichen – Lebensmittelsicherheit, Medizintechnik, Verpackung, Bauwesen – schlicht nicht verkehrsfähig.


    Der Akkreditierungsprozess: Was Labore tatsächlich leisten müssen

    Eine Erstzertifizierung ist kein einmaliger Verwaltungsakt. Die Norm fordert ein vollständig dokumentiertes Managementsystem, das strukturelle, personelle und technische Anforderungen gleichermaßen abdeckt. Zu den zentralen Pflichten gehören:

    • Kompetenznachweis des Personals – Qualifikation, Schulungsnachweis und regelmäßige Bewertung aller prüfenden Mitarbeitenden
    • Rückverfolgbarkeit von Messungen – Kalibrierung aller Messmittel nach nationalen und internationalen Referenzstandards
    • Validierung und Verifizierung von Prüfmethoden – Eigenentwicklungen und normbasierte Methoden müssen nachweislich beherrscht werden
    • Umgebungsbedingungen und Gerätemanagement – kontrollierte, dokumentierte Prüfbedingungen als Voraussetzung für reproduzierbare Ergebnisse
    • Unparteilichkeit und Vertraulichkeit – strukturelle Maßnahmen gegen Interessenkonflikte, verankert in der Aufbauorganisation

    Hinzu kommen regelmäßige interne Audits, Managementbewertungen sowie externe Überwachungsaudits durch die Akkreditierungsstelle – in der Regel im Zweijahresrhythmus, mit vollständiger Wiederbegutachtung nach fünf Jahren.


    Der reale Aufwand – klar beziffert

    Ehrlichkeit ist hier geboten: Eine Erstakkreditierung bindet erhebliche Ressourcen. Erfahrungswerte zeigen, dass mittelgroße Laboratorien mit sechs bis zwölf Monaten Vorlaufzeit rechnen müssen. Die Hauptlast liegt in der Erstellung und Pflege eines Qualitätsmanagementsystems, der Methodenvalidierung sowie der Schulung und Qualifizierung des Personals.

    Laufende Kosten entstehen durch Kalibrierzyklen, Ringversuche zur Methodenbestätigung und den administrativen Aufwand der Auditierung. Wer diesen Aufwand unterschätzt, gefährdet nicht das Zertifikat – sondern die Glaubwürdigkeit des gesamten Betriebs.


    Der Mehrwert: Was Akkreditierung für Labore und deren Kunden bedeutet

    • Für das Labor:
      Systematisch bessere Prozesse, reduzierte Fehlerquoten, klare Verantwortlichkeiten und eine strukturierte Grundlage für die Weiterentwicklung von Prüfverfahren. Akkreditierung schafft intern Verbindlichkeit, die ohne externen Druck oft fehlt.
    • Für den Kunden:
      Akkreditierte Prüfberichte sind international anerkannt und gerichtsverwertbar. Die Rückverfolgbarkeit jeder Messung auf SI-Einheiten und die lückenlose Dokumentation schaffen ein Vertrauensniveau, das kein ISO-9001-Zertifikat allein erreicht. Für Unternehmen mit regulierten Lieferketten ist die Beauftragung eines akkreditierten Labors nicht Kür – sondern Pflicht.

    Fazit: Akkreditierung ist kein Selbstzweck

    ISO/IEC 17025 ist anspruchsvoll, teuer und aufwendig. Genau das ist ihr Wert. Labore, die diese Norm konsequent umsetzen, liefern messbar zuverlässigere Ergebnisse – und ihre Kunden können auf dieser Basis fundierte Entscheidungen treffen.

    Akkreditierung ist kein Marketinginstrument. Sie ist ein technischer Nachweis, der täglich neu verdient werden muss.

    Sie möchten wissen, ob Ihre Prüfergebnisse auf akkreditierter Basis erstellt werden? Sprechen Sie uns an – wir begleiten Sie durch den gesamten Prozess, transparent und ohne Versprechen, die wir nicht halten können.

  • Fettbarriere von faserbasierten Verpackungen verstehen – warum Prüfungen entscheidend sind 

    Fettbarriere von faserbasierten Verpackungen verstehen – warum Prüfungen entscheidend sind 

    Fetthaltige Lebensmittel stellen Verpackungen vor besondere Herausforderungen. Fette können Materialien durchdringenoptisch beeinträchtigen oder bereits beim ersten Kontakt problematisch sein. Genau deshalb spielen Prüfungen wie Fettdichte, Fettdurchlässigkeit und Fettabweisung eine zentrale Rolle – sowohl in der Entwicklung als auch in der Qualitätssicherung. 

    Dabei lassen sich zwei grundlegende Perspektiven unterscheiden: 

    • Barrierewirkung (Fettdichte & Fettdurchlässigkeit) → Verhalten im Material  
    • Fettabweisung (Lipophobie) → Verhalten auf der Oberfläche  

    Erst das Zusammenspiel dieser beiden Ansätze ermöglicht eine realistische Bewertung. 

    Fettdichte & Fettdurchlässigkeit – die Barriere entscheidet langfristig 

    Fettdichte und Fettdurchlässigkeit beschreiben gemeinsam die Fähigkeit eines Materials, Fett zurückzuhalten und dessen Durchtritt zu begrenzen

    • Fettdurchlässigkeit zeigt, wie stark und wie schnell Fett durch ein Material migriert  
    • Fettdichte beantwortet die Frage, ob diese Barriere für die Anwendung ausreichend ist  

    Warum ist das relevant? 

    Im praktischen Einsatz geht es vor allem um die Langzeitwirkung

    • Schutz des Produkts über die gesamte Lagerdauer  
    • Vermeidung von Durchfettung und strukturellem Materialversagen  
    • Sicherstellung der funktionalen Eigenschaften der Verpackung  

    Kernfrage: 
    Hält das Material Fett zuverlässig zurück? 

    Fettabweisung (KIT-Test) – die Oberfläche ist der erste Kontakt 

    Die Fettabweisung beschreibt das Verhalten von Fett an der Materialoberfläche

    • Fett kann entweder abgewiesen werden oder  
    • es benetzt und dringt ein  

    Der KIT-Test liefert hierzu eine standardisierte Bewertung über einen Kennwert (KIT-Stufe) . 

    Warum ist das relevant? 

    Die Oberfläche entscheidet oft über den ersten Eindruck und die kurzfristige Performance

    • Vermeidung sichtbarer Fettflecken  
    • Einfluss auf den Verbrauchereindruck  
    • Schutz vor initialer Benetzung und dadurch eingeleiteter Durchdringung  

    Kernfrage: 
    Was passiert beim ersten Kontakt zwischen Fett und Verpackung? 

    Struktur vs. Oberfläche – zwei Seiten derselben Medaille 

    Eigenschaft  Fettdichte & Fettdurchlässigkeit  Fettabweisung (KIT) 
    Fokus  Materialstruktur  Oberfläche 
    Aussage  Migrationsverhalten  Benetzungsresistenz 
    Zeithorizont  Langzeitbewertung  Schnelltest 
    Bedeutung  Funktionale Barriere  Optik & Erstkontakt 

    Warum beide Prüfungen in der Praxis notwendig sind 

    Ein hoher KIT-Wert allein garantiert keine hohe Fettdichte. Das Fettverhalten ist immer das Ergebnis mehrerer Effekte – und genau das macht die kombinierte Betrachtung so wichtig: 

    • Gute Fettabweisung kann die Anhaftung vom Fett verzögern, aber keine Barriere ersetzen 
    • Gute Barriereeigenschaften verzögern Durchtritt, aber nicht zwangsläufig Fleckenbildung
    • Materialien – insbesondere papierbasierte – zeigen oft ein zeitabhängiges Verhalten  

    Typische Auswirkungen in der Praxis 

    • Reklamationen: sichtbare Fettflecken trotz ausreichender Barriere
    • Qualitätsprobleme: Durchfettung bei längerer Lagerung, Sensorische Beeinträchtigung
    • Prozessstörungen: Fett beeinflusst Siegeln, Kleben, mechanische Stabilität oder Handling  

    Gerade im Zuge nachhaltiger Verpackungslösungen (z. B. papierbasierte Systeme) gewinnt dieses Zusammenspiel zusätzlich an Bedeutung. 

    Einordnung entlang der Anwendung 

    • Produktentwicklung: 
      Kombination aus Barrierebewertung und Oberflächenanalyse  
    • Qualitätssicherung: 
      Klare Anforderungen an Fettdichte, ergänzt durch KIT-Werte  
    • Materialoptimierung: 
      Gezielte Anpassung von Beschichtungen und Strukturen  

    Fazit 

    Die Bewertung von Fettverhalten lässt sich auf zwei zentrale Fragen reduzieren: 

    • Was passiert im Material? → Fettdichte & Fettdurchlässigkeit  
    • Was passiert auf der Oberfläche? → Fettabweisung  

    Beide Aspekte sind untrennbar miteinander verbunden. Nur wer sie gemeinsam betrachtet, kann Verpackungen entwickeln, die sowohl funktional als auch optisch überzeugen – vom ersten Kontakt bis zur langfristigen Anwendung. 

  • Partikel- und Fremdkörperanalysen

    Partikel- und Fremdkörperanalysen

    Präzise Charakterisierung für Qualität, Sicherheit und Ursachenklärung 

    Partikel und unerwünschte Fremdkörper stellen in der Herstellung und Verarbeitung flexibler Verpackungen ein erhebliches Qualitäts- und Risikopotenzial dar. Insbesondere bei polymerbasierten Materialien, Mehrschichtsystemen oder funktionellen Beschichtungen führen selbst kleinste Verunreinigungen zu Funktionsstörungen, optischen Beeinträchtigungen oder regulatorischen Beanstandungen. Die systematische Analyse solcher Auffälligkeiten ist daher ein zentraler Bestandteil moderner Qualitätssicherung und Schadensaufklärung entlang der gesamten Wertschöpfungskette.

    Definition: Partikel- vs. Fremdkörperanalyse

    Partikelanalysen untersuchen Größe, Form, Anzahl und Materialeigenschaften kleinster Teilchen auf oder innerhalb eines Produkts. Die Fremdkörperanalyse geht darüber hinaus: Sie identifiziert Stoffe, die nicht zur vorgesehenen Materialzusammensetzung gehören. Ziel ist es, die Beschaffenheit der Partikel eindeutig zu charakterisieren und ihre Herkunft präzise zu bestimmen. Auf dieser Basis lassen sich Ursachen eingrenzen, Prozessschritte optimieren und zukünftige Abweichungen vermeiden.

    Systematische Mikroskopie bei Innoform

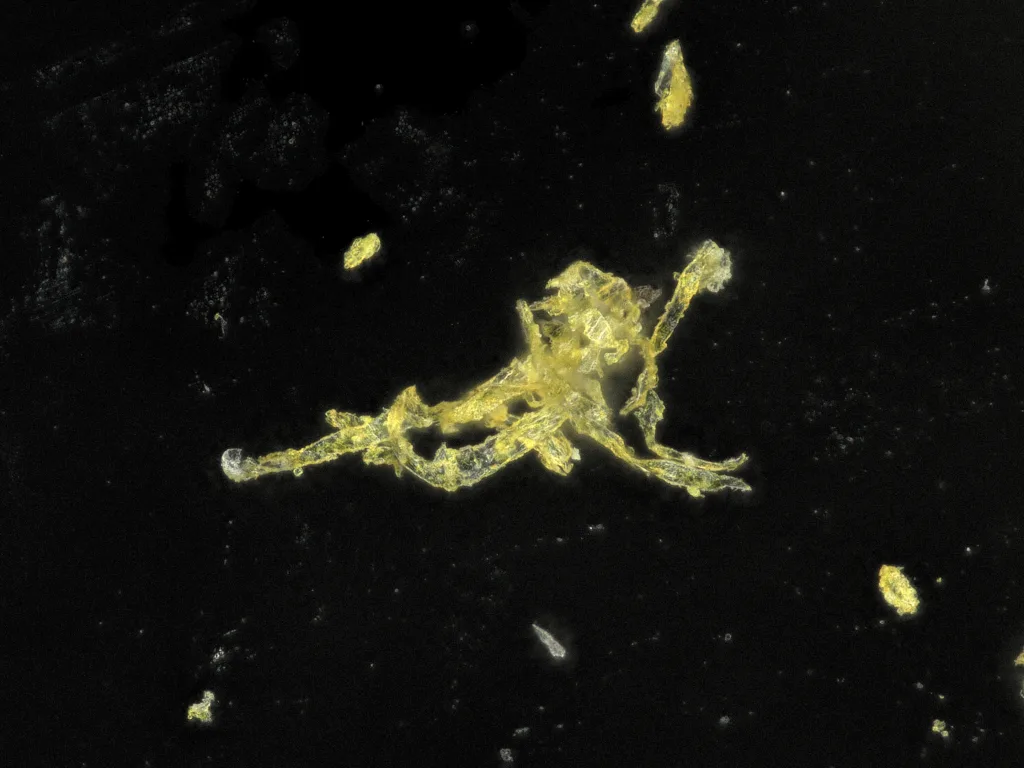
    Bei Innoform erfolgen Partikel- und Fremdkörperanalysen mit hochwertigen lichtmikroskopischen Systemen, die eine differenzierte Beurteilung ermöglichen. Jede Untersuchung beginnt mit einer systematischen Bilddokumentation. Zunächst werden Übersichtsaufnahmen erstellt, um die Lage, Verteilung und Einbettungssituation der Auffälligkeit im Gesamtkontext zu erfassen. Anschließend folgt die detaillierte mikroskopische Untersuchung mit höherer Vergrößerung. Diese zweistufige Herangehensweise gewährleistet sowohl die Einordnung in die Probenmatrix als auch die präzise Analyse morphologischer Details.

    Präparation von Verbundmaterialien und Querschnitten

    Ein besonderer Stellenwert kommt der Probenpräparation zu. Befinden sich Partikel eingeschlossen in der Matrix – beispielsweise in einer Kunststofffolie, einer Beschichtung oder einem komplexen Verbundmaterial – ist oft die Herstellung eines Querschnitts erforderlich. Durch gezielte Schnitttechnik oder mikromechanische Präparation wird die Einbettungssituation freigelegt. Grenzflächen, Haftungszustände und mögliche Wechselwirkungen zwischen Matrix und Fremdkörper werden so beurteilbar. Gerade bei Mehrschichtsystemen liefert der Querschnitt wertvolle Hinweise darauf, in welcher Prozessstufe (z. B. Extrusion oder Kaschierung) eine Kontamination eingebracht wurde.

    Fremdkörper in flexiblen Verpackungen und Beschichtungen
    Mikroskopaufnahme eines Fremdkörpers

    Materialidentifikation mittels IR-Spektroskopie

    Die morphologische Betrachtung ist häufig nur der erste Schritt. Für die Identifikation der Materialzusammensetzung nutzen wir unter anderem die Infrarotspektroskopie (IR). Sie erlaubt die Bestimmung molekularer Strukturen anhand charakteristischer Schwingungsbanden. Innoform setzt die IR-Analytik sowohl im Auflicht- als auch im Durchlichtmodus ein. Die Wahl der Technik hängt von der Beschaffenheit und Transparenz des Partikels ab. Durch den Abgleich mit Referenzdatenbanken lassen sich organische Materialien – wie Polymere, Klebstoffe, Beschichtungsbestandteile oder externe Verunreinigungen – eindeutig identifizieren.

    Komplementäre Verfahren: Raman und Thermik

    Ergänzend kann die Raman-Spektroskopie eingesetzt werden. Sie bietet eine hohe laterale Auflösung für kleinste Partikel und erlaubt oft die Analyse direkt im eingebetteten Zustand. Die Kombination aus IR- und Raman-Spektroskopie erhöht die Identifikationssicherheit erheblich. In speziellen Fragestellungen liefern zudem thermische Verfahren wie die Differenzkalorimetrie (DSC) zusätzliche Erkenntnisse zum Schmelzverhalten oder zur thermischen Stabilität. Dies hilft besonders bei polymeren Fremdkörpern, Werkstoffe voneinander abzugrenzen oder Hinweise auf Additive zu erhalten.

    Fazit: Prozesssicherheit für Verarbeiter und Abfüller

    Die Stärke einer fundierten Analyse liegt in der systematischen Verknüpfung aller Informationen. Morphologie, Chemie und thermisches Verhalten ergeben ein schlüssiges Gesamtbild. Dies ermöglicht Rückschlüsse auf potenzielle Eintragsquellen – etwa Abrieb von Maschinenkomponenten, Verunreinigungen aus Rohstoffen oder Rückstände aus Reinigungsprozessen. Für Unternehmen bietet dies entscheidende Vorteile: Reklamationen lassen sich sachlich bewerten und regulatorische Anforderungen, etwa für Lebensmittelkontaktmaterialien, sicher dokumentieren. Die professionelle Analytik ist somit ein unverzichtbares Instrument zur Sicherung der Produktintegrität.

  • Strukturierte Abläufe für verlässliche Ergebnisse

    Strukturierte Abläufe für verlässliche Ergebnisse

    1. Akkreditierte Prozesse als Basis für Vertrauen und Verlässlichkeit 

    Für unsere Kunden und Partner ist Vertrauen in die Prüfergebnisse von zentraler Bedeutung. Als akkreditiertes Prüflabor arbeiten wir nach klar definierten, überwachten und dokumentierten Prozessen. Diese stellen sicher, dass jede Prüfung nachvollziehbar, reproduzierbar und fachlich belastbar durchgeführt wird. Im Folgenden geben wir einen Einblick in unseren Proben- und Arbeitsablauf, der konsequent an den Anforderungen der Akkreditierung ausgerichtet ist. 

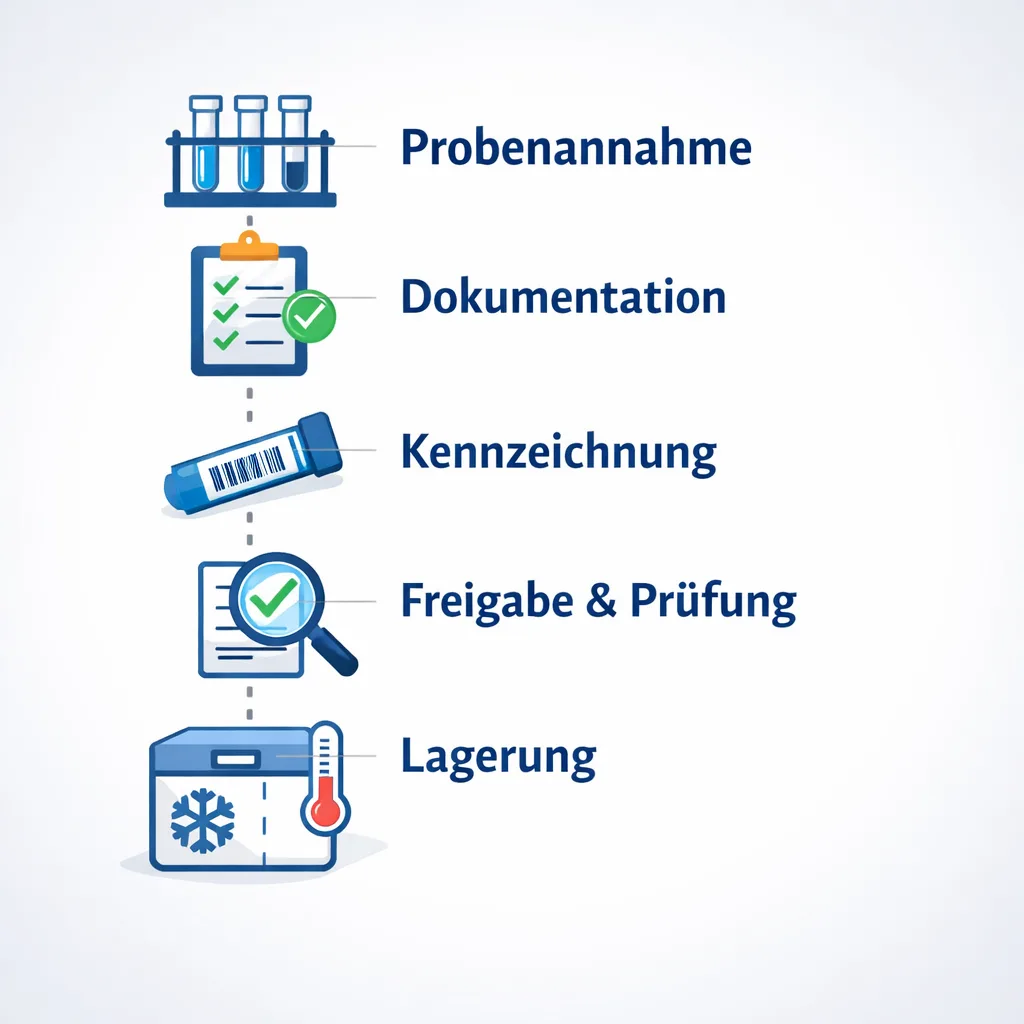
    2. Strukturierte Probenannahme und vollständige Dokumentation 

    Mit dem Eintreffen der Proben beginnt ein klar geregelter Prozess. Jede Probe wird unmittelbar in unserem Labor-Informations- und Managementsystem (LIMS) erfasst. Dabei dokumentieren wir alle verfügbaren und relevanten Informationen, unter anderem: 

    • eindeutige Probenbeschreibung und -identifikation 
    • Größe und Beschaffenheit der Probe 
    • Herkunft und Ankunftsdatum 
    • auftragsbezogene Zusatzinformationen 

    Zeitgleich werden sämtliche zugehörigen Dokumente – wie Prüfaufträge, Spezifikationen oder ergänzende Unterlagen – systematisch im LIMS abgelegt. Diese zentrale und vollständige Dokumentation ist ein wesentlicher Bestandteil unserer akkreditierungskonformen Arbeitsweise und bildet die Grundlage für eine lückenlose Rückverfolgbarkeit. 

    3. Eindeutige Kennzeichnung und fachliche Prüfung durch die Prüfleitung 

    Nach der Erfassung erhält jede Probe ein eindeutiges Etikett, das sie während des gesamten Prüfprozesses identifizierbar macht. Anschließend erfolgt die Übergabe an die verantwortliche Prüfleitung. 

    Die Prüfleitung überprüft die Probe und den Prüfauftrag sorgfältig anhand der hinterlegten Dokumente sowie ggf. bereits im Vorfeld geklärter Informationen aus dem Kundenkontakt. Dieser Schritt stellt sicher, dass Prüfumfang, Normbezug und Probenzustand eindeutig definiert sind. 

    4. Klare Abstimmung vor Prüfstart 

    Sollten sich im Rahmen der Prüfungsvorbereitung offene Fragen ergeben, werden diese vor Beginn der Prüfungen in enger Abstimmung mit dem Kunden geklärt. Prüfungen werden erst dann gestartet, wenn alle erforderlichen Informationen vollständig und eindeutig vorliegen. Dieses Vorgehen entspricht den Anforderungen der Akkreditierung und dient der Vermeidung von Fehlinterpretationen oder nachträglichen Korrekturen. 

    5. Kontrollierte Lagerung und reproduzierbare Bedingungen 

    Bis zur Durchführung der Prüfungen werden die Proben unter kontrollierten, klimatisierten Bedingungen gelagert. Dadurch stellen wir sicher, dass der Probenzustand nicht unbeabsichtigt verändert wird und die Prüfungen unter reproduzierbaren Rahmenbedingungen erfolgen – ein zentraler Aspekt für vergleichbare und belastbare Ergebnisse. 

  • Permeation an Folien: Messen wir eigentlich unter den richtigen Bedingungen? 

    Permeation an Folien: Messen wir eigentlich unter den richtigen Bedingungen? 

    Im Labor ist die Welt klar definiert: Permeationsmessungen an Verpackungsfolien finden in der Regel bei 23 °C und definierten relativen Luftfeuchten statt, typischerweise 50 % r. F. oder 85 % r. F.. Diese Bedingungen sind in Normen (z.B.: ASTM F 1927 (2014), ASTM D 3985 (2024), DIN 53380-3 (1998-07),  für Sauerstoffpermeation)  etabliert, gut vergleichbar und in der Branche weit akzeptiert. 

    Aber: So werden Lebensmittel in der Praxis fast nie gelagert. 
    Viele Produkte liegen wochen- oder monatelang im Kühlregal, im Tiefkühlbereich oder bei moderaten Raumtemperaturen, oft mit deutlich geringerer Feuchtebelastung als im Normklima. 

    Mit Blick auf die anstehenden Änderungen der Verpackungssysteme – Stichwort PPWR, Monomaterialien und Recyclingfähigkeit – stellt sich daher eine zentrale Frage: 

    Prüfen wir unsere neuen, auf Recycling optimierten Verpackungslösungen eigentlich unter Bedingungen, die für die Praxis wirklich relevant sind? 

    Standardbedingungen vs. Praxisrealität 

    Aktuell messen „alle“ – wie auch in vielen Fachveröffentlichungen und Newslettern zu lesen – bei 23 °C / 50 % r. F. oder 23 °C / 85 % r. F.. Diese Bedingungen sind sinnvoll, wenn es um Vergleichbarkeit und Worst-Case-Szenarien geht. 

    Doch wer sich die realen Logistikketten und Lagerbedingungen anschaut, erkennt schnell: 

    • Gekühlte Produkte liegen häufig bei etwa 4–8 °C und moderater Luftfeuchte.
    • Tiefkühlprodukte sind in einem Bereich unterwegs, in dem für manche Barrierekonzepte Feuchte- und Temperaturbelastung eine deutlich geringere Rolle spielen. 
    • Selbst bei Raumtemperatur liegen viele Anwendungen eher bei 20–22 °C, nicht bei 23 °C mit 85 % r. F. 

    Die Konsequenz: 
    Wer Verpackungen – gerade neue, für das Recycling optimierte Strukturen wie BOPP/PP-Copolymere – ausschließlich unter „klassischen“ Laborbedingungen bewertet und mit etablierten Verbunden wie PET/PE vergleicht, läuft Gefahr, Barriere Anforderungen zu hoch auszulegen

    Es ist denkbar, dass die Unterschiede zwischen „traditionellen“ Hochbarriereverbunden und neuen, PPWR-konformen Lösungen bei milderen, praxisnäheren Bedingungen deutlich kleiner ausfallen, als man derzeit annimmt. 

    EVOH im Fokus: Wann wird Feuchte wirklich kritisch? 

    Ein besonders gutes Beispiel für die Wechselwirkung zwischen Klima und Barriere ist EVOH (Ethylen-Vinyl-Alkohol)
    EVOH ist als Sauerstoffbarriere etabliert, zeigt aber eine ausgeprägte Feuchteabhängigkeit

    • Bei höherer relativer Luftfeuchte nimmt EVOH Wasser auf, 
    • die Sauerstoffbarriere verschlechtert sich, 
    • die gemessene OTR (Oxygen Transmission Rate) steigt. 

    Spannend ist daher die Frage: 

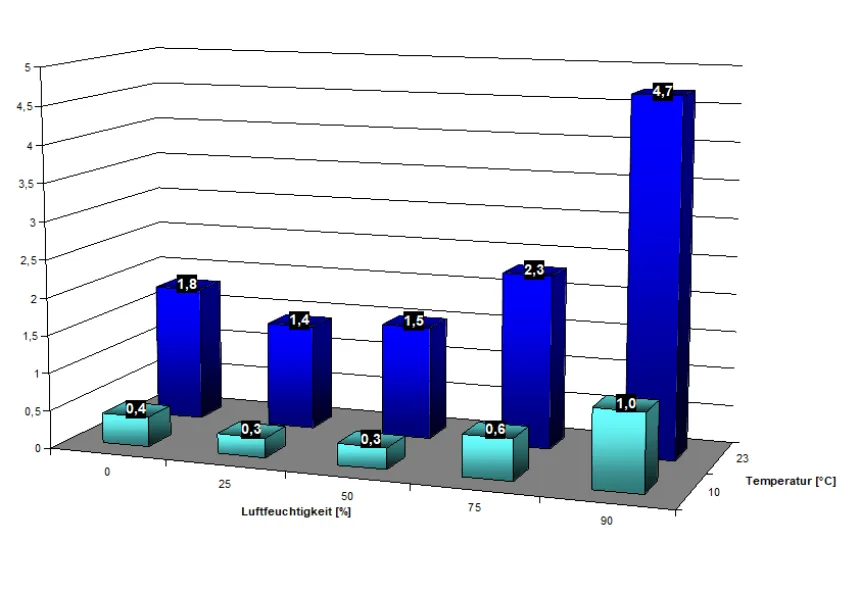
    Wie lange dauert es, bis ein EVOH-Verbund bei 23 °C / 75 % r. F. im Vergleich zu 6 °C / 75 % r. F. eine relevante Änderung der OTR durch Feuchteaufnahme zeigt? 

    Übertragen auf die Praxis heißt das: 

    • Unter Kühlschrankbedingungen (z. B. 6 °C) könnte der „Durchbruchszeitpunkt“ – also der Zeitpunkt, zu dem die Sauerstoffbarriere eines EVOH-Systems durch Feuchteeinwirkung wirklich kritisch wird – möglicherweise weit außerhalb des Mindesthaltbarkeitsdatums (MHD) liegen. 
    • Mit anderen Worten: Für viele Kühlanwendungen wäre die theoretisch mögliche Barriereverschlechterung im Normklima unter 23/75 im realen Life-Cycle der Verpackung faktisch irrelevant

    Diese These ist hochrelevant – insbesondere, wenn klassische PET/PE-Verbunde durch neue, besser recyclingfähige Strukturen ersetzt werden sollen. Sie zeigt auch, wie wichtig es ist, Permeationsmessungen nicht nur normgerecht, sondern auch praxisnah zu parametrieren. 

    Abhängigkeit der Permeationsrate bei unterschiedlichen relativen Luftfeuchtigkeiten und Temperaturen (Quelle: ppg<) 

    Hygrothermale Permeationsmessungen: Ein realistischer Blick auf neue Verpackungssysteme 

    Um diese Fragen fundiert zu beantworten, braucht es hygrothermale Messreihen, also systematische Permeationsmessungen bei unterschiedlichen Kombinationen aus: 

    • Temperatur (z. B. 6 °C, 10 °C, 23 °C) 
    • relativer Luftfeuchte (z. B. 50 %, 75 %, 85 % r. F.) 

    Mit modernen Messsystemen lassen sich solche Klimaprofile heute vergleichsweise komfortabel abbilden. Werden diese gezielt eingesetzt, ergeben sich neue Möglichkeiten: 

    • Abbildung realistischer Lagerbedingungen für Kühl- und Raumtemperaturprodukte, 
    • Vergleich von „traditionellen“ und „PPWR-optimierten“ Verpackungen unter Bedingungen, die der Praxis entsprechen, 
    • Bestimmung von Durchbruchszeitpunkten für EVOH- oder andere Barrierekonzepte über die Zeit und unter variierenden Klimabedingungen. 

    Damit ließe sich beispielsweise untersuchen: 

    • Wie verändert sich die OTR eines EVOH-Verbundes über die Lagerzeit bei 23/75 im Vergleich zu 6/75? 
    • Ab welchem Zeitpunkt – und bei welcher Kombination aus Temperatur und Feuchte – ist die Barriereverschlechterung für ein konkretes Produkt wirklich relevant? 
    • Wie schlagen sich klassische Verbunde (z. B. PET/PE) im direkten Vergleich zu OPP/PP-Copo-Strukturen, wenn man nicht nur die Labor-Extrembedingungen, sondern die tatsächliche Lieferkette betrachtet? 

    Warum das Lebensmittelhersteller und Verpackungslieferanten interessieren sollte 

    Für Lebensmittelhersteller und Verpackungszulieferer sind diese Fragen keineswegs akademisch. Sie betreffen ganz konkrete Entscheidungen: 

    • Umstellung bestehender Verpackungssysteme von PET/PE oder anderen klassischen Verbunden auf recyclingfähigere Lösungen, etwa OPP/PP-Copo oder andere Monomaterial-Konzepte. 
    • Definition von Spezifikationen: Welche OTR- und WVTR-Grenzen sind wirklich notwendig, wenn das Produkt z. B. permanent gekühlt lagert? 
    • Risikobewertung: In welchen Szenarien ist eine theoretisch schlechtere Barriere im Normklima tatsächlich kritisch – und in welchen nicht? 

    Wenn sich zeigt, dass bei praxisnahen, milderen Bedingungen die Barriereunterschiede zwischen bekannten und neuen, recyclinggerechten Verpackungen geringer ausfallen als vermutet, könnte das: 

    • den Einsatz nachhaltigerer Verpackungen beschleunigen
    • überzogene Sicherheitszuschläge relativieren, 
    • und die Diskussion um „funktionale Barriere vs. Recyclingfähigkeit“ versachlichen. 

    Kurz gesagt: 
    Wer die richtigen Fragen an die Permeation stellt, verschafft sich einen Vorsprung bei der Gestaltung zukunftsfähiger Verpackungslösungen. 

    Fazit: Permeationsmessung neu denken – im Sinne der Praxis 

    Permeationsmessungen bei 23 °C und 50 bzw. 85 % r. F. bleiben wichtig – sie sind etabliert, vergleichbar und normativ verankert. 
    Doch angesichts der tiefgreifenden Veränderungen in der Verpackungswelt reicht der Blick aufs Normklima allein nicht mehr aus. 

    • Lebensmittel werden selten bei Normklima gelagert. 
    • Barrierekonzepte wie EVOH reagieren empfindlich auf Feuchte – aber möglicherweise außerhalb des relevanten Zeitfensters. 
    • Neue, PPWR-konforme Verpackungen verdienen eine Bewertung unter Bedingungen, die den tatsächlichen Lager- und Transportbedingungen entsprechen. 

    Hygrothermale Permeationsmessungen, bei denen Temperatur und Feuchte praxisnah variiert werden, bieten hier einen entscheidenden Mehrwert. Sie helfen, Barriereanforderungen realistisch zu definierenRessourcen zu schonen und gleichzeitig Produktsicherheit und Qualität zu gewährleisten. 

    Genau das sollte die Lebensmittelhersteller und ihre Verpackungslieferanten interessieren, nicht zuletzt um Überdimensionierung und somit Kosten zu vermeiden. – und ist ein ideales Feld, um die Möglichkeiten moderner Permeationsmesstechnik voll auszuschöpfen. 

  • Rezyklatpflichten -EU-Verpackungsverordnung (PPWR): Mindestrezyklatanteile

    Rezyklatpflichten -EU-Verpackungsverordnung (PPWR): Mindestrezyklatanteile

    Teil 3: Was jetzt zu tun ist  

    Mindestrezyklatanteile: Quoten steigen bis 2040 deutlich

    Ab dem 1. Januar 2030 gelten für Verpackungen erstmals verbindliche Mindest-Rezyklatanteile. Kontaktsensible PET-Kunststoffverpackungen müssen dann 30 % Rezyklat enthalten. Verpackungen, die nicht aus PET sind, müssen zunächst nur 10 % enthalten, für Einweg-Getränkeflaschen gilt bereits eine 30 %-Vorgabe. Alle übrigen Verpackungen müssen mindestens 35 % Rezyklatanteil aufweisen. Diese Quoten steigen bis 2040 deutlich an – auf 50 % für kontaktsensibles PET, 25 % für andere kontaktsensible Verpackungen und auf 65 % für alle anderen Verpackungen. 

    Regelungsrahmen und Ausnahmen 

    Die Quoten gelten jeweils pro Fertigungsbetrieb und Kalenderjahr. Zulässig ist ausschließlich Post-Consumer-Rezyklat, das gemäß EU-Richtlinien gesammelt und recycelt wurde. Drittlandsrezyklate sollen nur dann verwendet werden dürfen, wenn sie gleichwertigen Umweltstandards entsprechen. Ausnahmen zum Mindestrezyklatanteil gelten unter anderem für Arzneimittelverpackungen, Verpackungen mit weniger als 5 % Kunststoffanteil und kompostierbaren Verpackungen. 

    Nachweispflicht und Zertifizierung 

    Bis Ende 2026 wird die EU-Kommission verbindliche Methoden zur Berechnung und Verifizierung des Rezyklatanteils vorlegen. Hersteller müssen die Einhaltung der Quoten dokumentieren – beispielsweise über Zertifikate wie ISCC PLUS – und sich ggf. von unabhängigen Dritten auditieren lassen. Für Lebensmittelkontaktverpackungen gelten parallel strenge Vorgaben der EU-Verordnung 2022/1616, insbesondere zur Zulassung der Recyclingtechnologie durch die EFSA. 

    Empfehlung für die Praxis 

    Unternehmen sollten frühzeitig ihre Verpackungskonzepte überarbeiten und geeignete Rezyklatquellen sichern. Insbesondere im Bereich Food-Kontakt müssen Materialien und Technologien sorgfältig auf regulatorische Konformität geprüft werden. Auch die Entwicklung recyclingfähiger Monomaterialien und die Integration von Nachweissystemen in die Lieferkette sollten jetzt angestoßen werden, um bis 2030 rechtzeitig und sicher umzusetzen. 

    Kontakt zu Dr. Daniel Wachtendorf: +49 441 94986 -22

    Häufige Fragen zu den Rezyklatpflichten der PPWR

    Ab wann gelten die Mindestrezyklatanteile der PPWR?

    Ab dem 1. Januar 2030 gelten für Verpackungen erstmals verbindliche Mindest-Rezyklatanteile. Die Quoten steigen bis 2040 deutlich an.

    Wie hoch sind die Quoten ab 2030 und ab 2040?

    Ab 2030 müssen kontaktsensible PET-Kunststoffverpackungen 30 % Rezyklat enthalten, kontaktsensible Verpackungen aus anderen Materialien zunächst 10 %; für Einweg-Getränkeflaschen gilt bereits eine 30-%-Vorgabe, alle übrigen Verpackungen müssen mindestens 35 % aufweisen. Bis 2040 steigen die Quoten auf 50 % für kontaktsensibles PET, 25 % für andere kontaktsensible Verpackungen und 65 % für alle übrigen Verpackungen.

    Welches Rezyklat darf angerechnet werden?

    Zulässig ist ausschließlich Post-Consumer-Rezyklat, das gemäß EU-Richtlinien gesammelt und recycelt wurde. Drittlandsrezyklate sollen nur verwendet werden dürfen, wenn sie gleichwertigen Umweltstandards entsprechen. Die Quoten gelten jeweils pro Fertigungsbetrieb und Kalenderjahr.

    Für welche Verpackungen gelten Ausnahmen?

    Ausnahmen vom Mindestrezyklatanteil gelten unter anderem für Arzneimittelverpackungen, Verpackungen mit weniger als 5 % Kunststoffanteil und kompostierbare Verpackungen.

    Wie muss die Einhaltung nachgewiesen werden?

    Hersteller müssen die Einhaltung der Quoten dokumentieren, beispielsweise über Zertifikate wie ISCC PLUS, und sich gegebenenfalls von unabhängigen Dritten auditieren lassen. Bis Ende 2026 legt die EU-Kommission verbindliche Methoden zur Berechnung und Verifizierung vor. Für Lebensmittelkontaktverpackungen gelten parallel die Vorgaben der Verordnung (EU) 2022/1616, insbesondere zur Zulassung der Recyclingtechnologie durch die EFSA.

  • Registrierungs und Datenmeldungspflicht 

    Registrierungs und Datenmeldungspflicht 

    EU-Verpackungsverordnung (PPWR): Registrierung und Datenmeldung 

    Teil 1: Was jetzt zu tun ist 

    Die neue EU-Verpackungsverordnung (PPWR) bringt ab August 2026 einheitliche Pflichten für alle Unternehmen, die Verpackungen in der EU in Verkehr bringen. Zentrale Neuerungen sind die verpflichtende Registrierung in nationalen Verpackungsregistern und eine jährliche Datenmeldung der Verpackungsmengen. Unternehmen müssen frühzeitig prüfen, in welchen Ländern sie registrierungspflichtig sind, Verantwortlichkeiten klar definieren und interne Prozesse sowie IT-Systeme anpassen, um die neuen Anforderungen fristgerecht und korrekt zu erfüllen. Eine sorgfältige Vorbereitung minimiert Risiken und sichert die Konformität mit den neuen EU-weiten Vorschriften. 

    Registrierungspflicht 

    Die Verordnung (EU) 2025/40 über Verpackungen und Verpackungsabfälle (PPWR) bringt ab dem 12. August 2026 EU-weit einheitliche Pflichten für alle Unternehmen, die Verpackungen in Verkehr bringen. Eine der zentralen Neuerungen ist die Registrierungspflicht in offiziellen Herstellerregistern jedes EU-Mitgliedstaats. Künftig muss sich jedes Unternehmen („Hersteller“ im Sinne der Verordnung), das Verpackungen oder verpackte Produkte erstmals in einem Land auf den Markt bringt, in dem jeweiligen nationalen Verpackungsregister eintragen. Dies gilt einheitlich für alle Verpackungsmaterialien und Branchen. Unternehmen ohne eigene Niederlassung im betreffenden Land müssen dort einen Bevollmächtigten benennen, der die erweiterte Herstellerverantwortung (Extended Producer Responsibility, EPR) wahrnimmt. Ohne Registrierung dürfen keine Verpackungen mehr in Verkehr gebracht werden – die Verordnung untersagt das Inverkehrbringen, solange keine gültige Registrierung (bzw. Vertreterbenennung) im jeweiligen Landesregister vorliegt. Unternehmen sollten daher rechtzeitig prüfen, in welchen Ländern sie registrierungspflichtig sind, und die erstmalige Registrierung vorbereiten, sobald die nationalen Register eingerichtet sind (spätestens bis 2027). 

    Jährliche Datenmeldepflicht 

    Parallel dazu führt die PPWR eine jährliche Datenmeldepflicht ein. Hersteller müssen künftig jährlich bis zum 1. Juni die Mengen aller Verpackungen melden, die sie im Vorjahr in jedem EU-Land erstmals in Verkehr gebracht haben. Diese Mengenmeldung erfolgt an die zuständige Behörde bzw. das Herstellerregister und erfasst Gewichtsangaben nach Verpackungsarten und -materialien je Land. Geplant ist, dass die Daten möglichst elektronisch und einheitlich übermittelt werden. Kleine Inverkehrbringer mit sehr geringen Verpackungsmengen (unter 10 Tonnen/Jahr je Land) profitieren von Erleichterungen: So dürfen Mitgliedstaaten für diese statt der detaillierten Materialkategorien eine vereinfachte Meldung nach übergeordneten Verpackungsarten zulassen. Unabhängig von solchen Ausnahmen sind jedoch alle Betroffenen gut beraten, frühzeitig ein System zur Erfassung ihrer Verpackungsmengen einzurichten, um fristgerecht und korrekt berichten zu können. Fehlerhafte oder versäumte Mengenmeldungen können – wie schon aus bestehenden nationalen Systemen bekannt – zu Sanktionen führen, daher ist Sorgfalt geboten. 

    Klare Verantwortlichkeiten regeln 

    Abschließend gilt: Unternehmen der Verpackungsindustrie und Lebensmittelabpacker sollten sich ab sofort organisiert auf die neuen Pflichten vorbereiten. Die meisten Vorgaben treten zwar erst 2026 in Kraft, doch die Weichenstellungen müssen jetzt erfolgen. Klare Verantwortlichkeiten im Betrieb sind zu definieren – wer kümmert sich um die Registrierung in welchen Ländern und um die jährliche Datenerhebung? –, und bestehende Prozesse sind anzupassen. Machen Sie sich bewusst, welche Rolle Ihr Unternehmen im Sinne der PPWR einnimmt (z. B. Hersteller/Erzeuger, Importeur oder Vertreiber) und welche Verantwortung damit verknüpft ist. Organisieren Sie interne Abläufe und IT-Systeme so, dass alle erforderlichen Informationen rechtzeitig verfügbar sind (z. B. Verpackungsgewichte je Material, Absatzland, Registrierungsnummern). Eine frühzeitige Vorbereitung stellt sicher, dass Sie zum Anwendungsbeginn der PPWR am 12. August 2026 konform sind und die Registrierung sowie Datenmeldungen reibungslos erfüllen können. Dies minimiert Risiken und gibt Ihnen Planungssicherheit in der Übergangsphase zu den neuen EU-weiten Verpackungsvorschriften. 

    Häufige Fragen zu Registrierung und Datenmeldung nach der PPWR

    Ab wann gelten die Registrierungs- und Meldepflichten?

    Ab dem 12. August 2026. Die Verordnung (EU) 2025/40 über Verpackungen und Verpackungsabfälle bringt dann EU-weit einheitliche Pflichten für alle Unternehmen, die Verpackungen in Verkehr bringen.

    Wer muss sich registrieren?

    Jedes Unternehmen – „Hersteller“ im Sinne der Verordnung –, das Verpackungen oder verpackte Produkte erstmals in einem Land auf den Markt bringt, muss sich im jeweiligen nationalen Verpackungsregister eintragen. Das gilt einheitlich für alle Verpackungsmaterialien und Branchen.

    Was gilt für Unternehmen ohne Niederlassung im Zielland?

    Sie müssen dort einen Bevollmächtigten benennen, der die erweiterte Herstellerverantwortung (Extended Producer Responsibility, EPR) wahrnimmt.

    Was passiert ohne Registrierung?

    Ohne Registrierung dürfen keine Verpackungen mehr in Verkehr gebracht werden – die Verordnung untersagt das Inverkehrbringen.

  • Wie dicht ist dicht? 

    Wie dicht ist dicht? 

    Permeationsmessungen – für sichere, nachhaltige und leistungsstarke Verpackungen 

    Verpackungen schützen Produkte – aber wie gut sie das wirklich tun, lässt sich nur durch präzise Messungen ermitteln und nachweisen. 
    Ein zentrales Kriterium dabei ist die Permeation: also der Durchtritt von Gasen, Wasserdampf oder Aromastoffen durch ein Verpackungsmaterial und die gesamte Verpackung. 
    Im Innoform Testservice führen wir über 1000 Permeationsmessungen an Verpackungen, Folien und Verbunden durch. Diese Daten sind die Grundlage für Produktschutz, Haltbarkeit und Nachhaltigkeit – und damit entscheidend für den Erfolg moderner Verpackungslösungen. Gerade bei der Umstellung auf Mono-Materialverpackungen wird diese Messung immer bedeutender für Hersteller und Verpacker. 

    Was ist eine Permeationsmessung? 

    Der Begriff Permeation beschreibt den Transport von Molekülen durch eine feste Barriere – in unserem Fall also durch eine Verpackungsfolie, ein Laminat oder eine Beschichtung. 
    Selbst die dichteste Verpackung ist nie völlig undurchlässig: Gase und Dämpfe wandern ständig, allerdings mit sehr unterschiedlicher Geschwindigkeit – abhängig von Material, Dicke, Temperatur und Luftfeuchtigkeit. 

    Mit einer Permeationsmessung wird genau bestimmt, wie viel und wie schnell eine Substanz durch ein Material diffundiert. Die Ergebnisse werden als Transmissionsraten angegeben, meist in cm³/(m²·d·bar) für Gase oder g/(m²·d) für Wasserdampf. 

    Warum Permeation für Verpackungen so wichtig ist 

    Barriereeigenschaften entscheiden darüber, wie lange ein Produkt frisch bleibt, wie stabil es sich lagern lässt und wie sicher es beim Endkunden ankommt. Das verhindert auch Lebensmittelverderb. 

    Ein paar typische Beispiele: 

    • Sauerstoff kann Lebensmittel oxidieren lassen – etwa Fette ranzig machen oder Farben verändern. 
    • Wasserdampf kann Pulver verklumpen oder Tabletten aufquellen lassen. 
    • Aromastoffe können ausgasen – das Produkt verliert an Geschmack und Qualität. 

    Daher ist die Permeationsmessung bei Verpackungen unverzichtbar, um: 

    • Materialien gezielt auszuwählen, 
    • Barriereschichten zu optimieren, 
    • und neue, recyclingfähige Monomaterialien zu bewerten. 

    Gerade im Kontext von nachhaltigen Verpackungslösungen liefern Permeationsdaten den entscheidenden Nachweis, ob ein Material umweltfreundlich UND funktional ist. 

    So misst Innoform die Barriereeigenschaften von Folien 

    Unser Flexpack-Labor in Oldenburg ist auf Permeationsprüfungen spezialisiert. 
    Wir verfügen über modernste Geräte und langjährige Erfahrung mit nahezu allen Verpackungsmaterialien – von klassischen Kunststoffverbunden bis zu neuartigen papierbasierten Lösungen. 

    Die gängigsten Messgrößen sind: 

    Sauerstoff-Transmissionsrate (OTR) 

    Die OTR-Messung zeigt, wie viel Sauerstoff durch eine Verpackungsfolie dringt. 
    Gemessen wird meist bei 23 °C und 50 % relativer Luftfeuchte nach DIN 53380-3, ASTM D3985 oder ISO 15105-2
    Sie ist besonders relevant für Lebensmittel und pharmazeutische Produkte, die empfindlich auf Oxidation reagieren. 

    Wasserdampf-Transmissionsrate (WVTR) 

    Die WVTR-Messung bestimmt, wie viel Feuchtigkeit durch eine Folie diffundiert. 
    Typische Normen sind ISO 15106-2, ISO 15106-3 und ASTM F1249
    Diese Messung ist entscheidend für hygroskopische Produkte wie Pulver, Tabletten oder knusprige Snacks. 

    Weitere Spezialmessungen 

    Je nach Bedarf führen wir auch Messungen für: 

    • Kohlendioxid-Permeation (CO₂, z. B. bei Getränken oder Schutzgasverpackungen), 
    • Stickstoff oder Aromastoffe durch. 

    Alle Messungen erfolgen unter akkreditierten Bedingungen gemäß DIN EN ISO/IEC 17025 – mit höchster Genauigkeit und Rückführbarkeit. 

    Vom Prüfmuster zum Ergebnis – so läuft die Prüfung ab 

    1. Musterarten: Wir prüfen Folien, Laminatabschnitte, ganze Packungen, Teile von Packungen, Flaschen, Verschlüsse etc. 
    2. Konditionierung: Je nach Anwendung werden Temperatur und Luftfeuchte genau eingestellt (z. B. 23 °C / 50 % r. F.). Sie orientieren sich aufgrund der Anwendungs-Lagerbedingungen und Füllgut. 
    3. Messung: Das Prüfgerät registriert kontinuierlich den Gasdurchtritt – bis ein stabiler Fluss erreicht ist. Das kann Tage oder Wochen dauern. 
    4. Auswertung: Wir berechnen die Permeationsrate und dokumentieren sie in einem detaillierten Prüfbericht. 

    Unsere Kunden erhalten so klare, nachvollziehbare Daten – ideal für Entwicklungsentscheidungen, Qualitätsnachweise oder Vergleichsstudien. 

    Typische Einsatzgebiete für Permeationsmessungen 

    Permeationsmessungen sind in vielen Branchen Standard – überall dort, wo Barriereeigenschaften über Produktqualität entscheiden

     Lebensmittelverpackungen 

    Ob Käse, Kaffee oder Snacks: Der Produktschutz hängt direkt von der Barriere gegen Sauerstoff und Wasserdampf ab. 
    Wir helfen, das optimale Verhältnis zwischen Dichtigkeit und Wirtschaftlichkeit zu finden – und prüfen auch neue nachhaltige Folienlösungen. 

     Pharma- und Medizintechnik 

    Blisterverpackungen, Transdermalpflaster oder Diagnostikartikel benötigen höchste Dichtigkeit. 
    Permeationsmessungen liefern hier die Datenbasis für Produktsicherheit und Zulassungsunterlagen. 

     Technische Anwendungen 

    Auch außerhalb der Lebensmittelindustrie spielt Permeation eine Rolle: etwa bei Solarzellen, Elektronik oder Sensoren, die empfindlich auf Feuchtigkeit reagieren. 

    Nachhaltigkeit und Recyclingfähigkeit im Fokus 

    Die Verpackungsbranche befindet sich im Wandel: Nachhaltige und recyclingfähige Materialien gewinnen an Bedeutung. 
    Doch oft ist die Herausforderung groß, Barriere und Recyclingfähigkeit zu vereinen. 

    Bei Innoform prüfen wir deshalb auch neuartige Monomaterial-Verpackungen, Papierverbunde oder biobasierte Folien auf ihre Barriereeigenschaften. 
    Nur durch objektive Messwerte lässt sich entscheiden, ob eine nachhaltige Alternative wirklich als Ersatz für klassische Verbundfolien geeignet ist. 

    Unsere Daten unterstützen Hersteller dabei, ökologische und funktionale Anforderungen zu vereinen – ein zentraler Baustein für moderne Verpackungsentwicklung. 

    Vorteile im Überblick 

    Jahrzehntelanger Erfahrung in der Verpackungsprüfung ist Innoform Ihr kompetenter Partner für alle Fragen rund um Permeation, Materialprüfung und Qualitätssicherung. 

    Unsere Besondehreiten: 

    • Modernste Messgeräte für OTR, WVTR und mehr 
    • Akkreditierte Prüfungen nach DIN EN ISO/IEC 17025 
    • Erfahrung mit allen gängigen Normen und Materialien 
    • Schnelle, verlässliche Ergebnisse mit praxisnaher Interpretation 
    • Beratung durch erfahrene Verpackungs- und Materialexperten 

    So erhalten Sie nicht nur Zahlen, sondern klare Aussagen und Daten, die Sie direkt in Ihrer Produktentwicklung einsetzen können. Wir ordnen oft mir unseren Klienten die Werte ein und leiten weiter Schritte in unserem Service-Paket mit an. 

    Fazit: Ohne Permeationsmessung – keine sichere Verpackung 

    Permeationsmessungen sind der Schlüssel, um Verpackungen gezielt zu entwickeln, zu vergleichen und zu verbessern. Reproduzierbare, akkreditierte Werte schaffen Transparenz – und damit die Basis für Qualität, Produktschutz und Nachhaltigkeit. 

    Mit modernster Messtechnik, wissenschaftlicher Präzision und Leidenschaft für Verpackungen sorgt Innoform dafür, dass Produkte optimal geschützt werden und bleiben. 

    Sie möchten mehr über Permeationsmessungen erfahren oder Ihre Verpackungsmaterialien prüfen lassen? 
    Kontaktieren Sie uns: www.innoform-testservice.de – oder melden Sie sich gern auch telefonisch unter +49 94986-11 bei Matthias Böhne. 

    Und hier noch ein Hinweis für Entwickler und Neugierige. Testen Sie mal unseren kostenlosen

  • Kunststoffe in Papierverpackungen Teil 3

    Kunststoffe in Papierverpackungen Teil 3

    Regulatorik, Umwelt und Entsorgung

    Papierverpackungen gelten als nachhaltige Alternative zu Kunststoff – doch sobald eine Kunststoffbeschichtung ins Spiel kommt, wird die ökologische Bilanz komplex. Die ersten beiden Teile unserer Serie haben die Funktion von Kunststoffschichten in Papierverpackungen (Teil 1) sowie konkrete Kunststoffe und Alternativen (Teil 2) beleuchtet. Im dritten und letzten Teil unserer Serie geht es um die rechtlichen Rahmenbedingungen und Umweltaspekte, die für papierbasierte Verpackungen mit Kunststoffanteil entscheidend sind. Besonders im Fokus steht die EU-Einwegkunststoffrichtlinie (SUPD), die den Umgang mit Kunststoffanteilen in Papierprodukten wesentlich prägt. Ergänzend betrachten wir Fragen der Recyclingfähigkeit, Entsorgung und regulatorische Schnittstellen zur Lebensmittelkontakt- und Chemikaliengesetzgebung.

    Die Einwegkunststoffrichtlinie (SUPD) – Bedeutung für beschichtete Papierprodukte

    Definition und Zielsetzung

    Mit der Richtlinie (EU) 2019/904, besser bekannt als Single-Use Plastics Directive (SUPD), verfolgt die Europäische Union das Ziel, die Auswirkungen bestimmter Kunststoffprodukte auf die Umwelt – insbesondere auf Meere und Strände – zu verringern. Dabei geht es nicht nur um „klassische“ Plastikartikel, sondern ausdrücklich auch um faserbasierte Produkte mit Kunststoffbeschichtung oder -auskleidung.

    Das heißt: Ein Pappbecher mit PE- oder PLA-Beschichtung, ein beschichteter Pappteller oder ein To-Go-Becherdeckel aus Papier mit Kunststofffilm gilt gemäß SUPD rechtlich als Kunststoffprodukt. Die Richtlinie setzt damit einen klaren Rahmen: Schon geringe Kunststoffanteile können den Charakter eines Papierprodukts wesentlich verändern – sowohl in regulatorischer als auch in ökologischer Hinsicht.

    Konsequenzen für Hersteller und Inverkehrbringer

    Für Unternehmen bedeutet das erhebliche Pflichten:

    • Kennzeichnungspflicht: Seit 2021 müssen viele Papierprodukte mit Kunststoffanteil das Hinweiszeichen „enthält Kunststoff“ tragen (das sogenannte Schildkröten-Symbol). Dieses soll Verbraucher darauf aufmerksam machen, dass das Produkt Kunststoff enthält und nicht biologisch abbaubar ist.
    • Erweiterte Herstellerverantwortung: Produzenten müssen künftig anteilig für die Reinigungskosten öffentlicher Flächen und für die Abfallbewirtschaftung ihrer Produkte aufkommen.
    • Verwendungsbeschränkungen und Alternativpflichten: Für einige Produktkategorien (z. B. Einwegverpackungen im Take-away-Bereich) sind Kunststoffanteile künftig nur noch begrenzt zulässig – alternative Materialien oder Mehrwegoptionen werden politisch gefördert.

    Damit hat die SUPD die Marktdynamik bei papierbasierten Verpackungen stark beeinflusst: Der Trend geht zu beschichtungsfreien oder polymerarmen Papieren, wasserbasierten Dispersionsbeschichtungen oder biobasierten, leichter abbaubaren Systemen.

    Abgrenzung: Wann gilt ein Produkt als „Kunststoff“?

    Die SUPD definiert Kunststoff als „Material, das aus einem Polymer besteht, dem Additive oder andere Substanzen zugesetzt wurden, und das als Hauptstrukturkomponente dient“. Für papierbasierte Verpackungen bedeutet das: Wenn die Kunststoffschicht funktional und nicht rein optisch ist – also z. B. als Barriere wirkt, fällt die gesamte Verpackung unter die Richtlinie.
    Diese Definition betrifft vor allem:

    • PE-, PP-, PET- und EVOH-Beschichtungen,
    • biobasierte Kunststoffe wie PLA oder PBS.

    Hiermit wird ein wichtiger Anreiz für Innovation in polymerfreien Beschichtungssystemen geschaffen.

    Weitere regulatorische Bezüge

    Auch wenn die SUPD im Vordergrund steht, sind weitere Rechtsrahmen für beschichtete Papierprodukte gegebenenfalls relevant:

    • Verordnung (EU) Nr. 10/2011 – regelt die Verwendung von Kunststoffen im Lebensmittelkontakt. Kunststoffbeschichtungen auf der Lebensmittelkontaktseite müssen migrationsgeprüft sein und dürfen nur zugelassene Stoffe enthalten. Dies kann ich bestimmten Fällen auch auf Papier/Kunststoffverbunde angewendet werden.
    • REACH-Verordnung (EG) Nr. 1907/2006 – betrifft Chemikalien und Additive in Kunststoffschichten (z. B. Weichmacher, PFAS, Haftvermittler). Besonders besorgniserregende Stoffe können eingeschränkt oder verboten werden.
    • Abfallrahmenrichtlinie (2008/98/EG) – fordert, dass Verpackungen recyclingfähig gestaltet werden („Design for Recycling“) und die Abfallhierarchie (Vermeidung > Wiederverwendung > Recycling > Verwertung) beachtet wird.

    In der Praxis überschneiden sich diese Regelungen. Die SUPD definiert die Produktkategorie, während EU 10/2011 und REACH die Materialkonformität sicherstellen.

    Umweltaspekte: Kunststoffbeschichtungen zwischen Funktion und Problem

    Recyclingfähigkeit und Materialtrennung

    Kunststoffbeschichtungen sind für viele Anwendungen technisch unverzichtbar – sie schützen vor Feuchtigkeit, Fett und Aromen und sichern die Siegelfähigkeit. Doch genau diese Funktionalität führt zu Problemen im Recyclingprozess.
    Papierfabriken können den Faseranteil beschichteter Papiere nur dann effizient verwerten, wenn der Kunststoffanteil dünn, homogen und leicht ablösbar ist. Dicke oder komplexe Verbundstrukturen (z. B. PE-laminierte Papiere oder mehrlagige Barriereverbunde) führen zu hohen Reststoffanteilen, die energetisch verwertet werden müssen.

    In Deutschland wird häufig die sogenannte 5-Prozent-Regel angewandt: Liegt der Kunststoffanteil über 5 % des Gesamtgewichts, darf das Produkt nicht über das Altpapierrecycling entsorgt werden, sondern gehört in den Verpackungsverbundstrom („Gelber Sack“).

    Mikroplastik und Abbauverhalten

    Gelangen beschichtete Papiere in die Umwelt, baut sich der Papieranteil relativ schnell ab – die Kunststoffbeschichtung jedoch bleibt zurück. Es entstehen Mikroplastikpartikel, die schwer oder gar nicht abgebaut werden.
    Selbst kompostierbare Beschichtungen (z. B. PLA oder PHB) benötigen industrielle Bedingungen mit hohen Temperaturen, um sich vollständig zu zersetzen. In Heimkompost oder natürlichen Umweltbedingungen zersetzen sie sich meist nur unvollständig.

    Energieverwertung und Lebenszyklus

    Wenn Recycling technisch oder wirtschaftlich nicht möglich ist, werden Kunststoffanteile aus Papierverbunden meist thermisch verwertet. Dabei wird zwar Energie gewonnen, aber auch CO₂ freigesetzt, und der Materialkreislauf bleibt unvollständig.
    Aus ökologischer Sicht schneiden Materialien am besten ab, wenn sie stofflich verwertet werden können – also in den Recyclingprozess zurückkehren. Hierfür sind vor allem dünne, sortenreine oder wasserlösliche Beschichtungssysteme vielversprechend.

    Fazit

    Die Einwegkunststoffrichtlinie hat die Verpackungsbranche nachhaltig verändert. Sie hat klargestellt: Papierprodukte mit Kunststoffanteil sind keine reinen Papierprodukte.
    Kunststoffbeschichtungen erfüllen zwar wichtige technische Aufgaben, erschweren aber das Recycling, beeinflussen die Entsorgung und bringen Hersteller in den Anwendungsbereich der Kunststoffregulierung. Die Herausforderung liegt nun darin, funktionale Beschichtungen zu erhalten, ohne die Umweltbelastung zu erhöhen. Der Weg dorthin führt über Materialinnovation, Recyclingdesign und eine frühzeitige Auseinandersetzung mit den Anforderungen der SUPD – denn nur so kann papierbasiertes Verpackungsdesign langfristig regulatorisch konform, technisch sinnvoll und ökologisch tragfähig bleiben.

    Autor: Dr. Daniel Wachtendorf, Innoform GmbH August 2025