Beim Formen und Füllen von Folienverpackungen treten vielfältige Probleme in der Praxis auf. Hier reicht das Spektrum von Rissen, undichten Siegelnähten bis hin zu schlechter Produktionsleistung . wir helfen Fehler z vermeiden oder diese aufzuspüren.
Die meisten Lebensmittel werden mit guten Barrierematerialien verpackt. Das ist gut so, sagen die einen. Das muss nicht sein, sagen die anderen. Schon seit Jahren geht es nicht mehr nur darum, eine möglichst gute Barriere zu garantieren, sondern diese an die Anforderungen anzupassen. Das geschah aus ökonomischen Überlegungen heraus. Nun kommt der Aspekt der Nachhaltigkeit und zunehmend der Rezyklierbarkeit hinzu. Was heißt das konkret für Barrierefolien und Verpackungen mit Barrieren insgesamt? Welche Neuerungen gibt es, um z. B. migrierende Substanzen aus Regranulaten oder Umverpackungen vom Produkt fernzuhalten?
Zunehmend geraten Verpackungen in den Fokus der Medien und Verbraucher. Das ist nicht gerade nachhaltig, und nicht umsonst fragen sich mehr und mehr Verbraucher, warum eine Gurke in Folie eingepackt sein muss. Manchmal wird es mit der Verpackung eben übertrieben. Selten ist das bei Barriereverpackungen der Fall. Diese dienen dem Produktschutz – nach wie vor der wichtigsten Aufgabe einer Verpackung.
Referenten der Kooperationsveranstaltung Barriere-Verbundfolien – nachhaltig und effizient am 13./14. September 2017 liefern Argumente für Verpackung und für Nachhaltigkeit gleichermaßen.
Welche Barriere eignet sich jetzt für welche Füllgüter? Was kann Papier mit Barriere heute leisten und wie funktionieren Barriereschichten für Monomaterialien zur besseren Rezyklierbarkeit? Diesen und anderen Fragen stellen sich namhafte Experten auf der Tagung Barriere-Verbundfolien – nachhaltig und effizient am 13./14. September 2017 in Würzburg.
Die Referenten beleuchten etablierte und optimierte Lösungen ebenso wie Neuentwicklungen im Bereich der perfekten – sprich angepassten – Barriere und den Nutzen von Hochbarriereverpackungen in Relation zur verlängerten Haltbarkeit. Neuigkeiten und Entwicklungen der Sperrschichtfolien der letzten zwei Jahre werden unter die Lupe genommen. Neben hochwertigen Vorträgen profitieren Teilnehmer von vielen Kontaktmöglichkeiten und fachlichem Austausch mit Branchenteilnehmern entlang der Lieferkette.
Im Vorfeld der Tagung haben wir die Referenten um ein Interview gebeten, das wir in unserem Blog veröffentlichen werden. Schauen Sie also regelmäßig vorbei und erhalten Sie schon jetzt einen Eindruck von den Inhalten der Tagung.
Kontakt:
Innoform Coaching GbR
Stüvestraße 25
49205 Hasbergen
Tel.: +49 (0)5405 80767-0
E-Mail: coaching@innoform.de
www.innoform-coaching.de
Eine Möglichkeit, Lebensmittel haltbarer zu machen, ist das Entkeimen unter bestimmten Temperatur-/Zeit-Kombinationen
(siehe auch https://de.wikipedia.org/wiki/Sterilisation). Dazu gehören Pasteurisations- und Sterilisationsprozesse, die zwar eine Verlängerung des Mindesthaltbarkeitsdatums bewirken, jedoch auch gleichzeitig eine enorme Belastung für das Verpackungsmaterial durch die Temperatur- und Feuchtebehandlung bedeuten. Die Hauptfunktion der Verpackung besteht darin, das Produkt zu schützen. Daher muss sichergestellt sein, dass das Material für diese Prozesse auch geeignet ist.
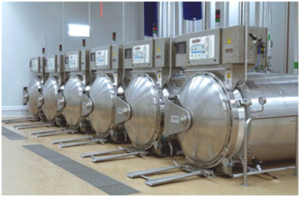
In der industriellen Fertigung werden Autoklaven eingesetzt, um die Lebensmittel zu sterilisieren. Es handelt sich dabei um einen Behälter, der gasdicht verschlossen werden kann, um Stoffe, z. B. Lebensmittel, im Überdruckbereich thermisch zu behandeln (siehe auch Wikipedia: https://de.wikipedia.org/wiki/Autoklav).
Abbildung 1: Industrie-Autoklaven
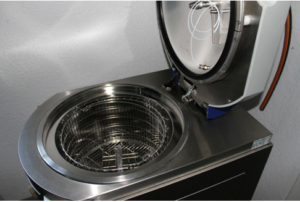
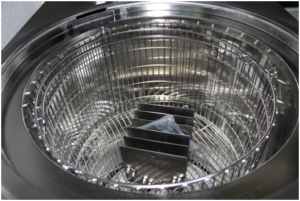
Da Erprobungstests in den groß-industriellen Anlagen aufwendig und somit kostenintensiv sind, können grundsätzlich die Materialeigenschaften zunächst auch im Labormaßstab untersucht werden. Der Innoform Testservice nutzt dafür einen Autoklaven, der analog zu den groß-industriellen Anlagen mit Heißwasser- bzw. Kühlwasserberieselung arbeitet, und bei dem der Gegendruck gesteuert werden kann, damit eventuelle Gaspolster in der zu sterilisierenden Packung nicht zum Platzen führen.
Die Temperaturprogramme können frei definiert werden, so dass alle in der Praxis gängigen Programme der Pasteurisation und Sterilisation auch im Labor durchgeführt werden können.
Abbildung 2: vertikaler Labor-AutoklavAbbildung 3: Musterbeutel in Labor-Autoklaven
Folgende Materialeigenschaften werden häufig im Vergleich zu den Ausgangseigenschaften vor Sterilisation untersucht, da sie als kritisch für die Praxis zu bewerten sind:
Dimensionsstabilität/Optik
Verbundhaftung zwischen den einzelnen Materialschichten
Siegelnahtfestigkeit
Sauerstoffbarriere: Beim Einsatz von feuchtigkeitsabhängigen Werkstoffen,
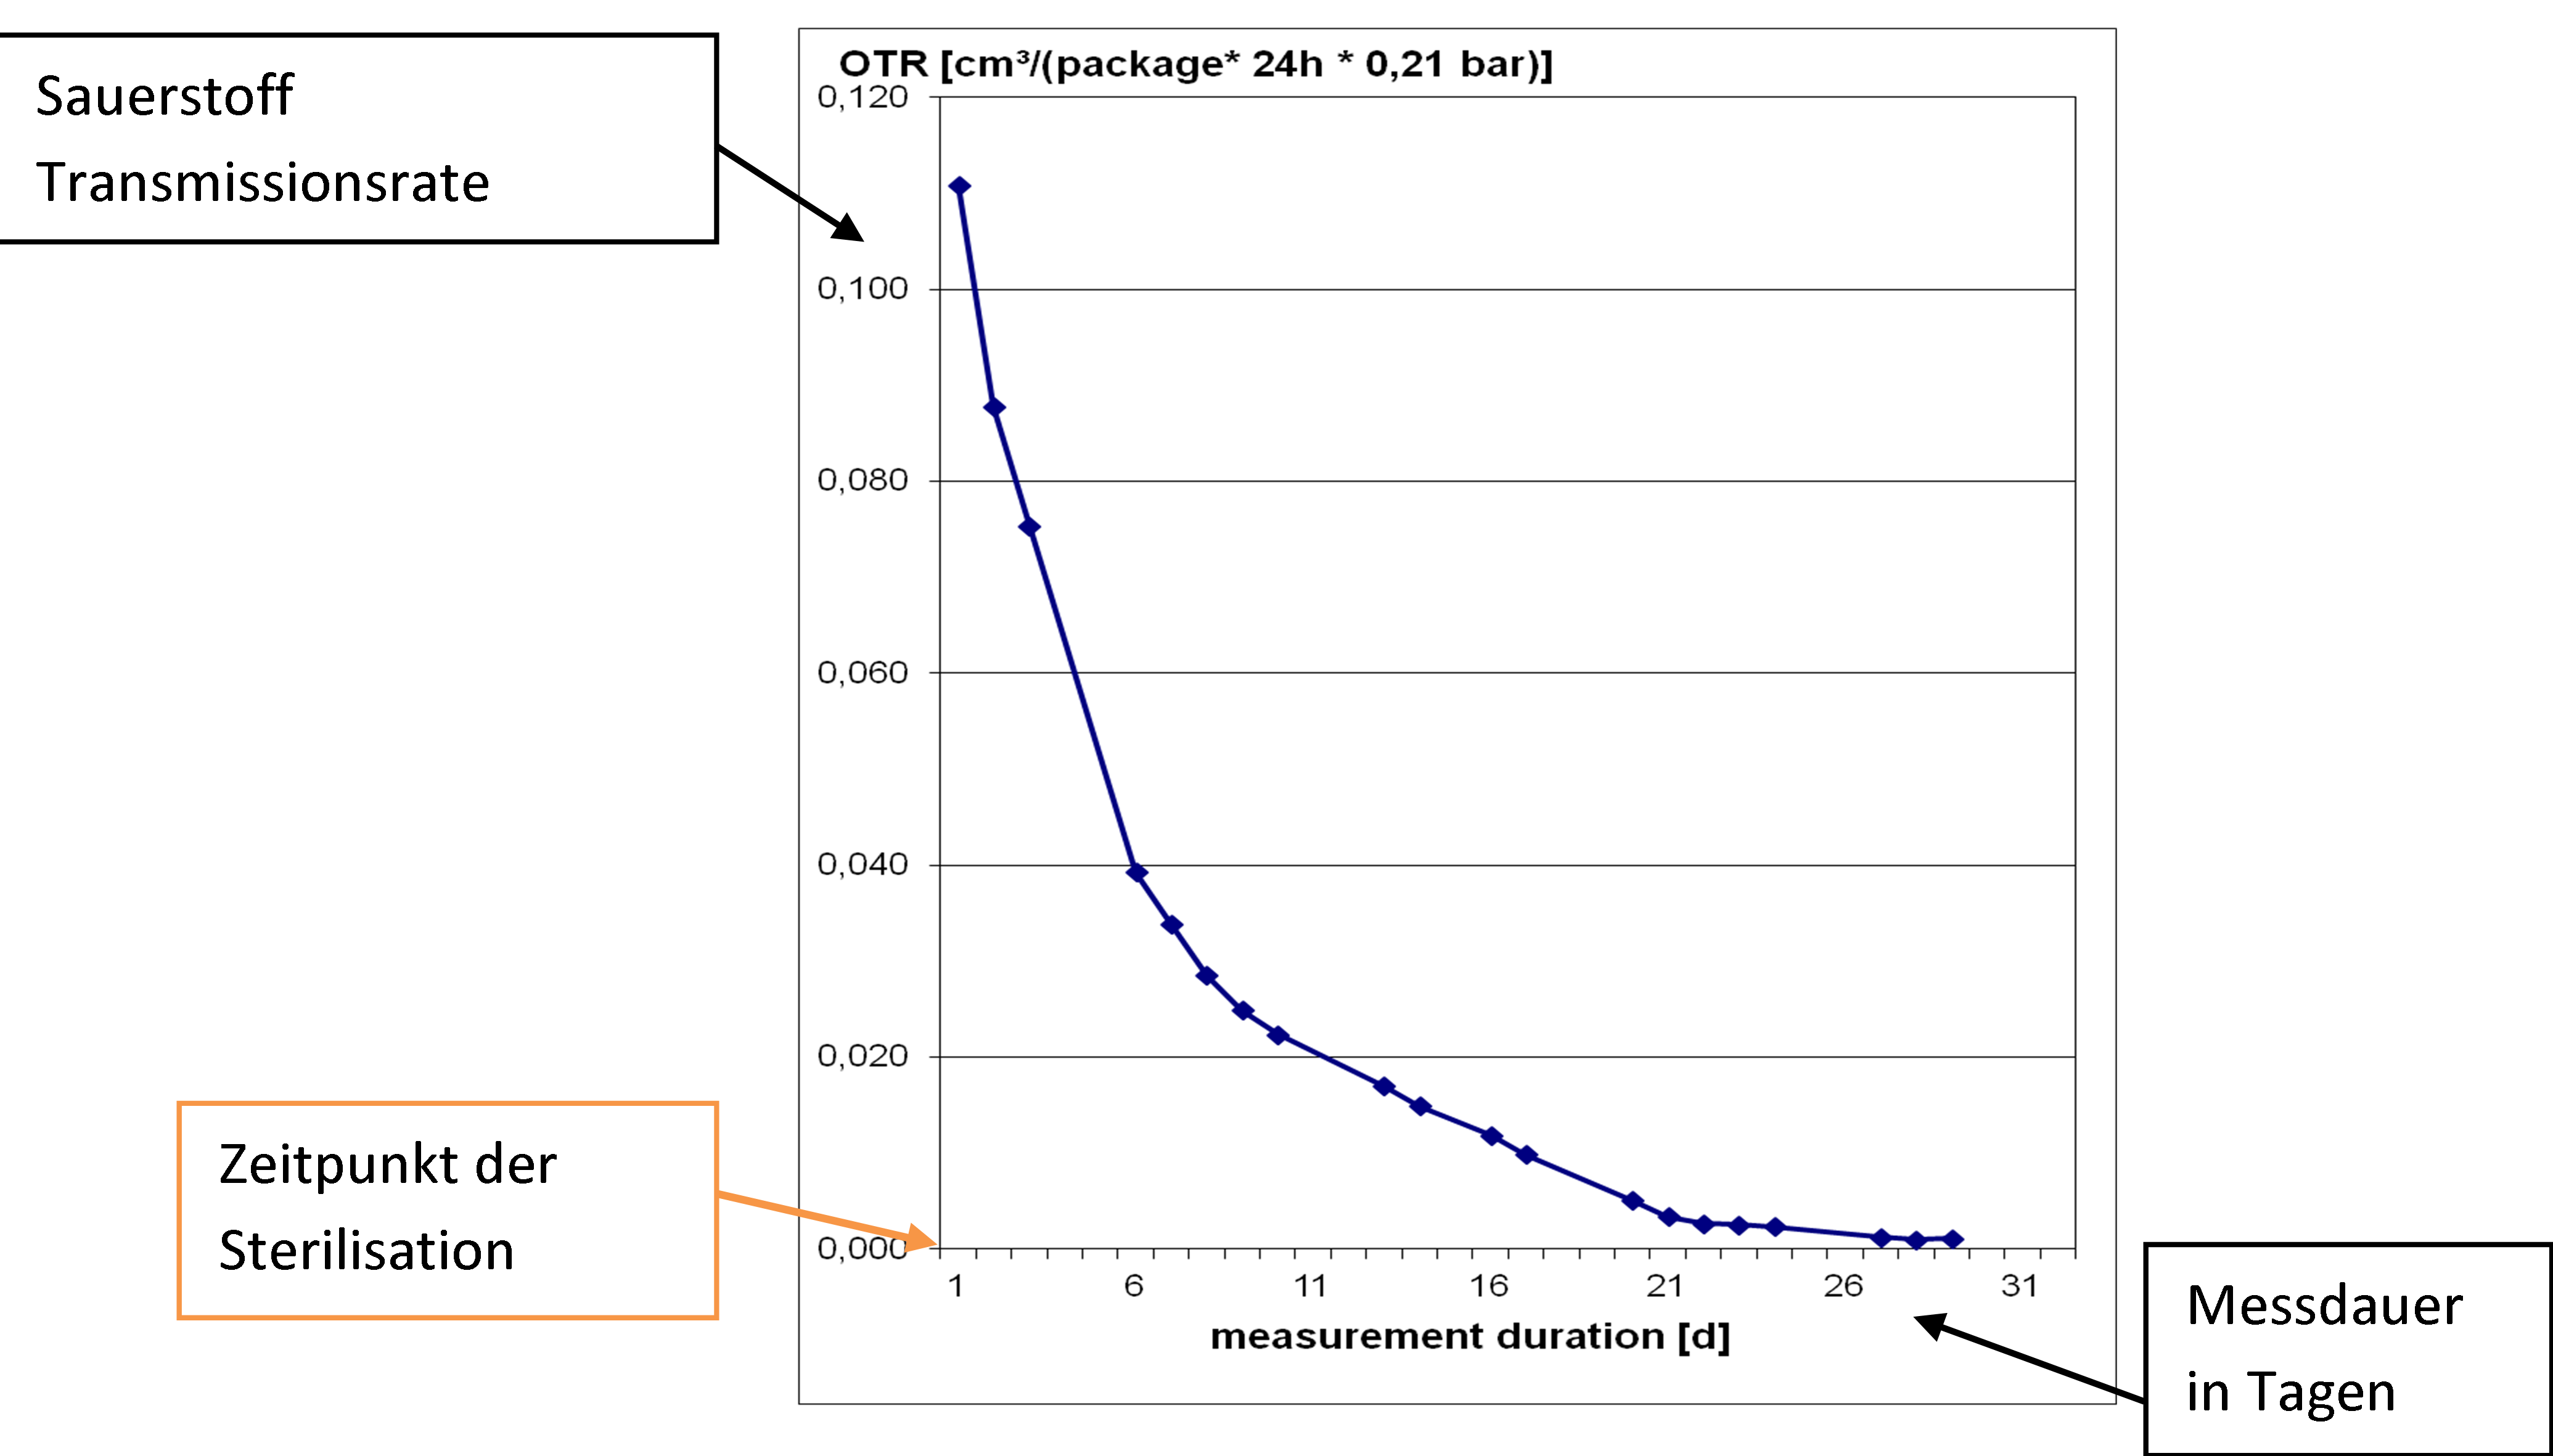
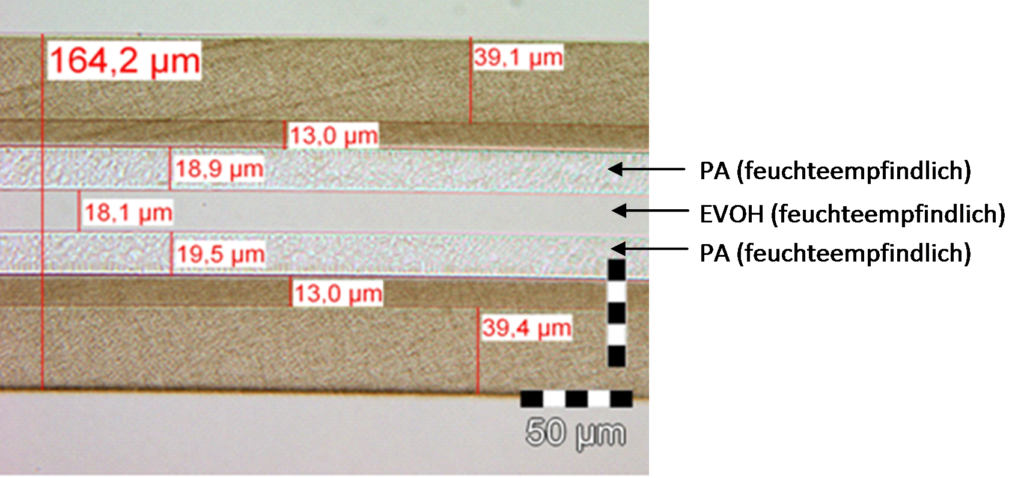
wie z. B. EVOH und PA, sinkt die Gas-Barrierewirkung des Materials durch den Sterilisationsprozess häufig. Wie stark der Einfluss ist bzw. wie lange es dauert, bis das Material sich davon „erholt“, kann durch eine Abklingkurve gemessen werden, indem die Permeationsmessung unmittelbar nach der Sterilisation gestartet wird.
Abbildung 4: Abklingkurve der Sauerstoffdurchlässigkeit nach SterilisationAbbildung 5: Sauerstoffbarriere-Material mit coextrudierten Schichten aus EVOH und PAUntersuchung des Einflusses auf die lebensmittelrechtliche Eignung durch Autoklavierung
Der Übergang von Substanzen aus Verpackungsmaterialien auf ein Lebensmittel ist von vielen Parametern abhängig. Neben z. B. der Löslichkeit der Substanzen, dem pH-Wert und den Diffusionseigenschaften der verwendeten Materialien spielt die Temperatur eine entscheidende Rolle. Eine Temperaturerhöhung führt zur Zunahme der Reaktionsgeschwindigkeit. Als Faustregel geht man bei einer Temperaturerhöhung um 10° C (exakter10 K) von 10 K einer Verdopplung der Reaktionsgeschwindigkeit aus (Arrhenius-Regel). Daher kann es für Sterilisationsanwendungen sehr wichtig sein, die Migration bei erhöhten Temperaturen zu messen.
Für die Herstellung von Kaschierklebern auf Polyurethan-Basis werden Isocyanate als Ausgangssubstanzen verwendet. Beim Erwärmen der daraus hergestellten Verbundfolien kann der Kleber durch Hydrolyse zurückspalten, und es können sich primäre aromatische Amine bilden, obwohl der Kleber zuvor ausgehärtet war und mit Standardtests (z. B. 2 h/70° C) Aminfreiheit bestätigt werden konnte. Einige Vertreter der Substanzgruppe der primären aromatischen Amine (paA) sind bekanntlich krebserzeugend; daher ist die Auswahl der richtigen Klebstoffe für Sterilisationsanwendungen essentiell, wie auch die Überprüfung der Klebstoffe unter realistischen Temperaturbedingungen.
Für Sterilisationsverfahren wurde beobachtet, dass die Ersatzbedingungen von 4 h bei Rückflusstemperatur geringere Amin-Migrationswerte als eine Sterilisation von 30 min bei 121° C ergeben können. Die Eignung eines Kaschierklebers kann nur durch eine Prüfung auf paA-Migration nach Sterilisation im Autoklaven und Einhaltung der Grenzwerte unter diesen Praxisbedingungen sichergestellt werden.
Damit Sie Ihre Produkte nicht in großen Industrieanlagen prüfen müssen, betreiben wir seit einiger Zeit einen modernen Laborautoklaven mit aktueller Steuerungs- und Kühltechnik, so dass wir industrielle Sterilisationsprozesse schnell und kostengünstig simulieren können.
Bei Interesse sprechen Sie uns gern an:
Innoform Testservice GmbH
Matthias Bösel
Industriehof 3
26133 Oldenburg
Tel.: +49 441 94986-0
Fax: +49 441 94986-29
www.innoform-testservice.de
E-Mail: matthias.boesel@innoform.de
Schon ein zweistündiges Warmhalten von Lebensmitteln in unbeschichteten Alumuniummenüschalen setzt hohe Mengen an Aluminiumionen frei: Das Bundesinstitut für Risikobewertung (BFR) hat die Prüflebensmittel Sauerkrautsaft, Appfelmus (verdünnt) und passierte Tomaten den Bedingungen des Cook & Chill-Verfahrens mit den Prozessschritten Heißabfüllung, Schnellabkühlen, Kühllagern und Wiedererhitzen sowie der sich anschließenden Warmhaltephase ausgesetzt und den Übergang von Aluminiumionen analysiert.
Die orientierenden Ergebnisse zeigen trotz der begrenzten Zahl der untersuchten Proben, dass bereits ein zweistündiges Warmhalten von Lebensmitteln in unbeschichteten Aluminiummenüschalen wesentlich zur Erhöhung der Gesamtexposition der Verbraucher gegenüber Aluminium beitragen kann.
Auf Grundlage von Marktanalysen und Ernährungsstudien in Europa gibt die Europäische Behörde für Lebensmittelsicherheit (EFSA) die Gesamtexpositionen gegenüber Aluminium aus Lebensmitteln für (60 kg schwere) Erwachsene mit 0,2 bis 1,5 mg/kg Körpergewicht pro Woche und für Kinder und Jugendliche
(97.5tes Perzentil) mit 0,7 bis 2,3 mg/kg Körpergewicht pro Woche an (EFSA, 2008).
Nach einer Abschätzung der EFSA aus dem Jahr 2008 wird die tolerierbare wöchentliche Aufnahmemenge (tolerable weekly intake, TWI) von 1 Milligramm (mg) Aluminium je Kilogramm Körpergewicht wahrscheinlich bei einem Teil der Bevölkerung allein über Lebensmittel ausgeschöpft.
Die vom BfR gemessenen Aluminiumübergänge aus den unbeschichteten Aluminiummenüschalen liegen teilweise um ein Vielfaches über diesem Freisetzungsgrenzwert: Empfindliche Verbrauchergruppen wie Kleinkinder oder Senioren verzehren unter Umständen täglich Speisen, die mit dem Cook & Chill-Verfahren zubereitet werden.
Die Gesamtexposition gegenüber Aluminium sollte daher verringert werden. Zur Begrenzung der Aluminiumaufnahme aus metallischen Materialien für den Lebensmittelkontakt hat ein Expertenkomitee des Europarates auf der Basis des technisch Machbaren einen Freisetzungsgrenzwert von 5 mg Aluminium pro Kilogramm Lebensmittel festgelegt.
Die vollständige Stellungnahme des BfR vom 29. Mai 2017 finden Sie hier.
Für die VERORDNUNG (EU) Nr. 10/2011 DER KOMMISSION vom 14. Januar 2011 über Materialien und Gegenstände aus Kunststoff, die dazu bestimmt sind, mit Lebensmitteln in Berührung zu kommen, ist am 28.04.2017 die
7. Änderungsverordnung zur Verordnung (EU) Nr. 10/2011 veröffentlicht worden. Die Verordnung tritt am 19. Mai 2017 mit einer Übergangsfrist bis zum 19.05.2018 in Kraft.
Folgende Änderungen sind enthalten:
Stoffliste wurde ergänzt bzw. angepasst
Der Hinweis zur Konformitätsprüfung mit einer Restgehaltsbestimmung wurde bei einigen Stoffen herausgenommen, da nun Methoden für die Bestimmung der spezifischen Migration vorliegen
Nickel wurde als Metall in den Anhang II mit einem Grenzwert von 0,02 mg/kg Lebensmittel aufgenommen (Übergangsfrist bis 19.05.2019)
Im Anhang III (Lebensmittelsimulanzien) wurde eine Tabelle ergänzt, aus der deutlicher abgeleitet werden kann, welche Simulanzkombinationen für verschiedene Lebensmittelkombinationen repräsentativ sind
Im Anhang IV (Konformitätserklärung) wurde ergänzt, dass beim Oberflächen-/Volumenverhältnis das höchste Verhältnis der mit Lebensmittel in Berührung kommenden Fläche zum Volumen, anhand dessen die Konformität festgestellt wurde, oder gleichwertige Informationen angegeben werden
Wer haftet eigentlich bei Fehlern in der der Konformitätsarbeit und inwieweit sind Haftungsrisiken im Rahmen der Betriebshaftpflicht versichert? Mit diesem Thema hat sich Herr Dr. Martin Wesch in diesem Blogeintrag beschäftigt.
Welche Risiken aus der unternehmerischen Tätigkeit typischerweise von einer Betriebshaftpflichtversicherung abgedeckt UND ausgeschlossen werden und wie die sachkundige Person sich wenigstens teilweise gegen die Inanspruchnahme finanzieller Schäden absichern kann, darum geht es in dem weiterführenden Fachartikel Versicherung und Haftungsprivileg der Sachkundigen Person von Dr. Martin Wesch, Fachanwalt für Medizinrecht und Arbeitsrecht.
Dem allgemeinen Irrglauben, dass die Versicherer sich bei Vorsatz oder grober Fahrlässigkeit von ihrer Haftung freizeichnen können, steht geltendes Recht (Artikel und Link Änderungen des Haftungsrechts)entgegen.
Dr. Martin Wesch, Kanzlei WESCH & BUCHENROT, Stuttgart referiert auf der Tagung Lebensmittelrecht und Verpackungen in Europa (D, A, CH) – Konformität sicherstellen am 20./21. Juni in Osnabrück darüber, welches Haftungsrisiko Mitarbeiter, Führungspersonal und Geschäftsführung selbst tragen.
Auf einem vom Bundesinstitut für Risikobewertung (BfR) organisierten Expertentreffen am 11. und 12. April 2016 in Berlin kamen 23 Wissenschaftlerinnen und Wissenschaftler aus Europa, den USA und Japan zusammen, um die Grundlagen und offene Fragen zur Identifizierung endokriner Disruptoren zu diskutieren. Im Fokus der zweitägigen Expertentagung standen folgende Fragen:
Wie sollen endokrine Disruptoren im regulatorischen Kontext der gesundheitlichen Bewertung definiert werden?
Was sind allgemeine Prinzipien endokriner Wirkungen aus toxikologischer, pharmakologischer und endokrinologischer Sicht?
Welche Quellen der Unsicherheit beeinflussen die Identifizierung endokrin schädlicher Eigenschaften für eine regulatorische Entscheidungsfindung?
Welche endokrinvermittelten adversen Effekte können bereits jetzt mit den bestehenden Untersuchungsmethoden erfasst werden?
Welche wissenschaftlichen Forschungsaktivitäten sollten zur besseren Identifizierung von endokrinen Disruptoren initiiert werden?
Das Bundesinstitut für Risikobewertung (BfR) hat jetzt den Workshopbericht des Expertentreffens zu endokrinen Disruptoren veröffentlicht. Dieser enthält unter anderem das unter allen Teilnehmerinnen und Teilnehmern abgestimmte Konsenspapier.
In dem Konsenspapier sind auch die Kriterien aufgeführt, nach denen hormonell schädigende Substanzen identifiziert werden könnten. Die wissenschaftlichen Grundlagen sind wichtige Voraussetzungen dafür, um auf EU-Ebene einheitliche Kriterien zu schaffen, wie Stoffe und Produkte mit endokrin schädigenden Eigenschaften künftig gesundheitlich bewertet werden. Die Ergebnisse des Treffens können daher die EU-Kommission unterstützen, regulatorische Kriterien für die Identifikation von endokrinen Disruptoren in Pestiziden und anderen Chemikalien und Erzeugnissen zu erarbeiten.
Bereits seit einigen Jahren hat das BfR eine eigene wissenschaftliche Position zur Identifizierung und Charakterisierung hormonell schädigender Substanzen erarbeitet und publiziert: http://link.springer.com/article/10.1007/s00003-016-1016-6
Täglich haben Mitarbeiter aus Einkauf und Vertrieb, QS, Produktion, Entwicklung und Verpackugnstechnik mit ihr zu tun, der Spezifikation! Aber was ist eine Spezifikation genau? Wodurch unterscheidet sie sich von Datenblättern und was ist eigentlich ihre Daseinsberechtigung?
Eine Spezifikation beschreibt formalisiert ein Produkt, ein System oder eine Dienstleistung. Sie dient zur Absicherung kaufmännischer oder juristischer Belange und definiert und quantifiziert dazu Merkmale (Tolerenzwerte), um bei Übergabe das Werk oder die Dienstleistung zu prüfen. Die Spezifikation enthält in der Regel für jede spezifizierte Eigenschaft eine präzise Referenz zu der anzuwendenden Prüfmethode für das jeweilige Merkmal. Bei Einhaltung der geforderten Spezifikationsmerkmale kann dann die Bezahlung gefordert werden.
Kurz zusammengefasst: Eine Spezifikation dient der Vereinfachung der kaufmännischen und produktionstechnischen Abläufe. Sie schafft Klarheit und Sicherheit, da sie sowohl den Kundenforderungen als auch denen des Gesetzgebers entspricht und bestimmte Standards erfüllt. Sie ermöglicht eine effiziente Kommunikation. Somit generiert sie Sicherheit und beugt vielen Risiken und Fehlern vor. Außerdem dokumentiert sie die Sorgfaltspflicht und stellt einen Eignungsnachweis dar.
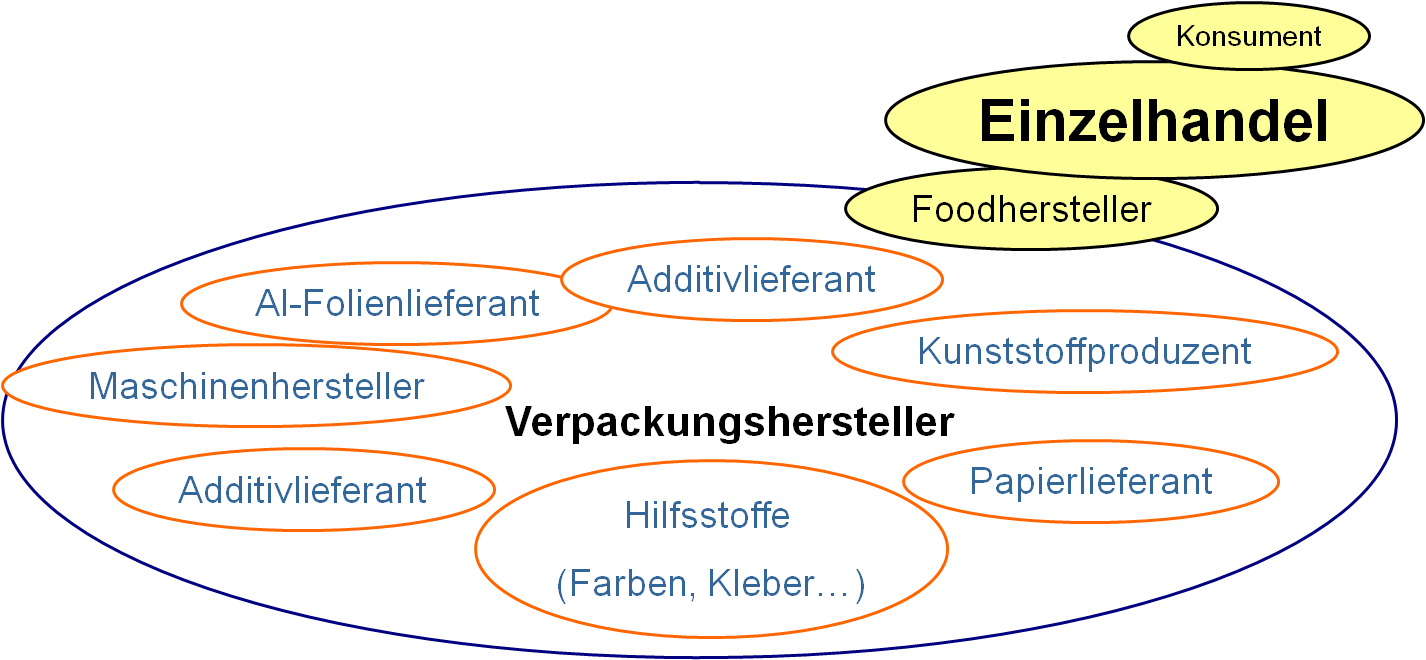
Die Lieferwolke: Alle müssen spezifizieren, was geliefert wird – in jeder Stufe!!!
In diesem Semiar lernen die Teilnehmer auf Basis der ausgereiften Innoform Folien-Spezifikationsvorlage, selbst Spezifikationen zuverlässig und lückenlos zu erstellen. Ein wesentlicher Bestandteil der Seminarunterlagen sind Listen der üblichen Prüfungen mit Erklärungen sowie die Spezifikationsvorlage für Folien und Beutel, die im Detail besprochen werden.
Die Teilnehmer erlernen Spezialwissen zu praxisrelevanten Prüfungen an Folienverpackungen. Mit ein wenig Statistik wird das Programm abgerundet. Spezielle Fragestellungen können gerne von den Teilnehmern eingebracht werden. Am zweiten Tag diskutieren wir Praxisbeispiele, die helfen das Erlernte für Ihr Unternehmen zur Kosten- und Fehlersenkung einzusetzen.
Die nächste Veranstaltung findet statt am 3./4. Dezember 2019 im Steigenberger Hotel Remarque in Osnabrück.
Kurzzusammenfassung
In dieser Ausgabe nähern wir uns dem scheinbar einfachen Zugversuch und seiner Aussagekraft für den Praktiker. Kernaussage ist: „Legen Sie weniger Wert auf alte Bekannte aus dem Zugversuch wie Zugfestigkeit und Reißdehnung und mehr Wert auf den Startpunkt des Zugversuches im Messbereich des s.g. Sekantenmoduls bei 1 bis 2 % Dehnung. Genau dieser Bereich ist es, der in der Praxis häufig über gute oder weniger gute Laufeigenschaften oder sogar eine grundsätzliche Eignung eines Materials entscheidet. Trennen Sie sich von Prüfwerten, die für ihren Anwendungsfall keine Relevanz haben, wie in vielen Fällen die Zugfestigkeit oder Reißdehnung. Diese belasten nicht nur die Speichermedien Ihrer Serverinfrastruktur sondern auch Denkkapazität ihr Mitarbeiter. (Das fällt besonders dann schwer, wenn die Werte doch ohnehin anfallen – aber dadurch eben trotzdem nicht relevanter werden.)
1 Festigkeiten mit dem Zugversuch bewerten – wie geht das?!
Nun geht es ans Eingemachte: Zugversuch nach DIN EN ISO 527 / ASTM D 882.
Wer hat die Norm eigentlich wirklich schon einmal richtig gelesen und wer hat sie dann noch verstanden und hat sich mit der Auswahl der richtigen Kenngrößen für seine Anwendung beschäftigt und wer kann diese dann auch reproduzierbar prüfen?
Viele Fragen, die aber von großer Bedeutung in der Folien-Verpackungsindustrie sind.
Denn: Der Zugversuch liefert uns Messwerte über das Verhalten eines Materials unter
quasistatischer ,
einachsiger (daher ist eine Prüfung längs und mindestens zusätzlich quer notwendig),
stetig steigender Zugbeanspruchung.
Genau die Zugbeanspruchung ist es, die hier geprüft wird. Und eben die Zugbeanspruchung ist es auch, die man damit bewerten, vergleichen und spezifizieren kann. In der Praxis sind Werte aus dem Zugversuch in fast allen Spezifikationen enthalten, weil sich die Vermutung aufdrängt, dass man daraus alle relevanten Eigenschaften wie:
Robustheit
Laufeigenschaften
Sprödigkeit,
Siegelverhalten etc.
ableiten könnte. Aber dieser Anspruch ist leider häufig überhöht und kann sogar in eine völlig falsche Richtung lenken bzw. scheinbare Sicherheit vorgaukeln, die der Zugversuch als alleinige Prüfmethode einfach nicht bieten kann.
Der Zugversuch gibt z.B. keine oder nur sehr begrenzte Rückschlüsse über Verhalten wie:
Schockbeanspruchung
Widerstand gegen Einreißen und Durchreißen
Langzeitbeanspruchung (Creep)
1.1 Relevante Normen
Die Normen, die in Europa und der Welt für Folien (Verpackungen) relevant sind, lauten heute:
DIN EN ISO 527 Teil 1-3 (Ersatz für DIN 53455 in D)
Teil 1: Allgemeine Grundsätze (Begriffsdefinitionen)
Teil 2: Prüfbedingungen für Form- und Extrusionsmassen (Spritzguss etc.)
Teil 3: Prüfbedingungen für Folien und Tafeln
Teil 3/ Berichtigungen: betrifft Probekörperabmessungen
Die Teile 1 und 3 sind hier besonders relevant.
Für den Sekantenmodul, auf den später noch eingegangen wird, nutzen wir auch in Europa die amerikanische Norm:
ASTM D 882
Für Folien besonders interessant: Secant- Modulus
Bezüglich der Messung der Foliendicke sind folgende Normen zu berücksichtigen:
ISO 4593 bzw. DIN 53370
Kunststoffe – Normalklimate für Konditionierung und Prüfung
Es gibt mindestens 20 weitere Normen, die im weitesten Sinne mit dem Zugversuch zu tun haben, die aber entweder ungeeignet oder unüblich sind. Auch passiert es in der Praxis gelegentlich, dass eine veraltete Norm zu Rate gezogen wird.
1.2 Die Prüfung an sich
Wir wollen an dieser Stelle nicht zu sehr auf die Durchführung eingehen, sondern auf einige typische Fehler aus der Praxis hinweisen.
1.2.1 Der Probekörper
Wie werden Folienstreifen eigentlich nach Norm hergestellt? Im Innoform Testservice in Oldenburg werden die Probekörper durch Schneiden oder Stanzen hergestellt. Das hört sich leichter an als es ist – insbesondere, wenn man sich die unterschiedlichen Eigenschaften weicher Polyethylenfolien, steifer Polyesterfolien, zäher Polyamidfolien und empfindlicher Aluminiumfolien einmal vor Augen führt. Individuell unterschiedliche Messer und angepasste Verfahren sind nötig, um die Normvorgaben zu erfüllen und über längere Zeiträume reproduzierbare Ergebnisse liefern zu können. Hier nur mal ein kleiner Auszug aus der Norm DIN EN Iso 527:
Empfehlung: Probekörper Typ 2, d.h. 15 ± 0,1 mm Breite
Das hört sich leichter an, als es ist, denn nur 0,1 mm Toleranz gesteht uns die Norm für die Breite des Probekörpers zu.
Weiterhin heißt es in der Norm:
„5 Probestreifen längs und quer zur Bahn ausschneiden, […] Probekörper mit Fehlern an den Schnittkanten verwerfen“
Werden wirklich immer alle Probenstreifen begutachtet und werden immer längs 5 und dann noch quer ebenfalls 5 Proben gemessen und daraus das Ergebnis berechnet? Wenn es normgerecht sein soll, muss das so sein.
1.3 Einspannlänge
Ähnlich sieht es bei der Einspannlänge (im Laborjargon auch „Probenlänge“), also bei der Bezugslänge zur Berechnung der Dehnung, aus:
Üblich für gereckte Folien und Verbundfolien (etB (Bruchdehnung) < 100 %)
L0= (Ausgangs-)Messlänge (bei Traversenmessung= „freie Einspannlänge (entspricht z.B. bei
Zwick- Prüfgeräten der parallelen Probenlänge)
L0= 100 ± 0,5 mm
Üblich für Polyolefinfolien, ungereckt (etB (Bruchdehnung) > 100 %)
L0 (Einspannlänge zu Beginn der Prüfung) = 50 *** ± 0,5 mm
(***lt. DIN EN ISO 527 T3 Pkt. 6.1.1 erlaubt für Folien mit hoher Dehnung, entspricht auch ASTM D 882)
Auch bei der Einspannlänge muss Wert auf Genauigkeit gelegt werden. Noch entscheidender ist, dass beim Ergebnis gekennzeichnet wird, mit welcher Probenlänge geprüft wurde. Andernfalls ist eine Vergleichbarkeit wieder nur bedingt oder gar nicht gegeben.
1.4 Prüfgeschwindigkeit
Gleiches gilt für die Prüfgeschwindigkeit. Auch hier lässt die Norm, entsprechend der Vielzahl der unterschiedlichen Kunststoffe mit verschiedenen Eigenschaften, ein breites Band an Möglichkeiten zu. Üblich in der Praxis der Folienprüfung und unbedingt im Prüfprotokoll oder Bericht anzugeben sind:
Prüfgeschwindigkeit Vprüf= 500 ± 50 mm/ min (entspricht auch ASTM D 882)
1.5 Spannbacken
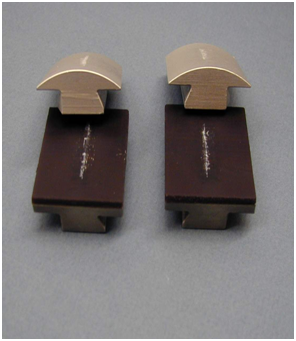
Das Thema Probeneinspannung/Spannbacken allein könnte einen ganzen Artikel füllen. Hier nur so viel: Es werden üblicherweise glatte (planparallele) Backen eingesetzt oder konvexe gegen plane Backen gespannt. Diese Abbildung hier zeigt, wo der Haltepunkt in etwa bei konvex / planen Backen liegt.
Abbildung 1: Konvex / plane Backenpaare – Kreidestrich zeigt Haltepunkt des Probenstreifens
2 Auswertung des Zugversuchs – einige Hinweise für Praktiker
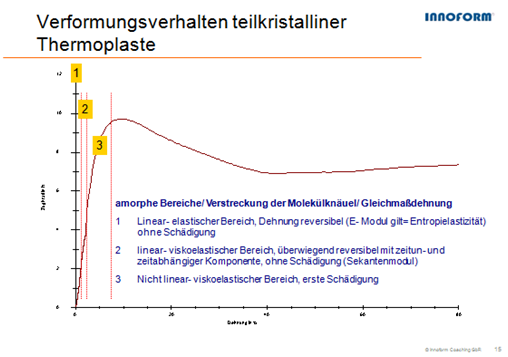
Ein bisschen Kunststoffphysik muss sein, Genaueres findet sich hinreichend in der Fachliteratur. Aufmerksam machen möchte ich hier auf den vorderen Bereich des Spannungs/-Dehnungsdiagramms.
Abbildung 2: Die ersten drei Phasen der Verformung beim Zugversuch an Kunststofffolien.
In fast allen Folienverpackungsanwendungen spielen der linear-elastische sowie der linear-viskoelastische Bereich eine Rolle. Genau in diesen leichten Verformungsbereichen (1 – 2 % z.B.) werden Folien belastet. Zum Beispiel verformt eine Druckmaschine über die Bahnspannung eine PP-Folie weniger als 1 %, gereckte Folien sogar noch weniger (<0,05%).
Auch Abpackmaschinen üben nicht wesentlich größere Kräfte auf Folien aus. Zum Beispiel wird eine Deckelfolie für die Versiegelung einer Schalenverpackung für Käseprodukte nie mehr als 1 % in die Länge gezogen, damit der Rapport zum Schalenformat passend gemacht werden kann.
Das sind nur zwei Gründe, warum es sich lohnt, gerade den unteren Dehnungsbereich beim Zugversuch anzusehen. Man bestimmt hiermit die Zugsteifigkeit eines Materials, die mit dem s.g. 1 % oder 2 % Sekantenmodul beschrieben wird.
Das Tolle daran: Wenn man solch eine Prüfung beherrscht und ohnehin die Zugfestigkeit etc. durch einen Zugversuch bestimmen möchte, können diese Werte (Sekantenmodul, Bruchdehnung)mit ausgewertet werden. Es ist keine zusätzliche Prüfung nötig.
2.1 Der Sekantenmodul – wie er bestimmt wird
Im vorherigen Abschnitt habe ich schon erwähnt, warum gerade die unteren Verformungsbereiche für Folienverpackungen, insbesondere aus weichen ungereckten Folien, relevant und interessant sind. Nun hier noch einige wenige Hinweise zur Prüfung selbst.
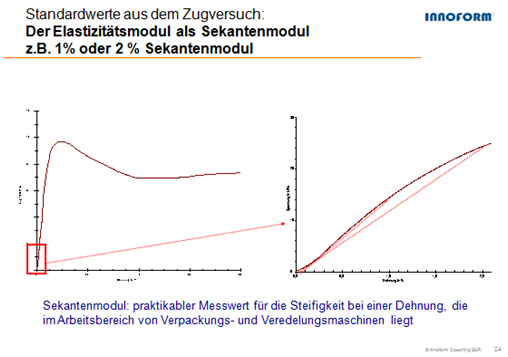
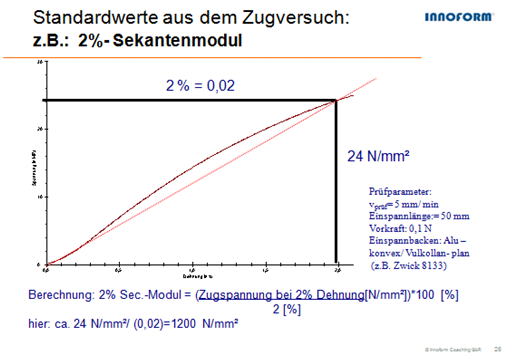
Woher kommt eigentlich der Name Sekantenmodul? Nun, eine Sekante ist eine Gerade, die einen Kreis(bogen) in zwei Punkten schneidet. Und genau das tun wir bei der Auswertung. Wir legen eine Sekante durch den 0-Punkt (in Spezialfällen beginnt diese auch etwas später) des Spannungsdehnungsdiagramms und schneiden den leicht gebogenen Kraftkurvenverlauf bei z.B. 2% Dehnung des Materials. Die Auswertung ist dann denkbar einfach, wie die folgende Skizze nebst Rechnung zeigt. Das Sekantenmodul entspricht somit der Steigung der Sekante, d.h. je höher das Sekantenmodul ist, desto “steiler” verläuft der Kraftverlauf und somit die Gerade.
Abbildung 3: Der Prüfbereich des Sekanten-ModulsAbbildung 4: Skizze zur Auswertung des Sekanten-Moduls
Folgendes hat sich in der Folienindustrie bewährt
(ASTM D 882)
e1= 0 % Dehnung
e2= z.B. 2 % Dehnung (z.T. auch 1 %) => in jedem Fall unterhalb der Streckgrenze (= erstes relatives Zugspannungsmaximum)!
Desto höher e2 gewählt wird, desto niedriger wird derZahlenwert des Sekanten-Moduls, da die Steifigkeit mit zunehmender Dehnung des Materiales abnimmt
3 Typische Werte aus unserem Prüflabor
Abschließend möchte ich Ihnen noch ausgewählte Diagramme mit an die Hand geben, die einige typische Werte von unterschiedlich steifen und festen Folien zeigen. Diese habe ich unverändert einer unserer Seminarmappen entnommen, die in vielen unserer Kurse verwendet werden, um mehr Klarheit über die Bedeutung des Zugversuches zu bekommen.
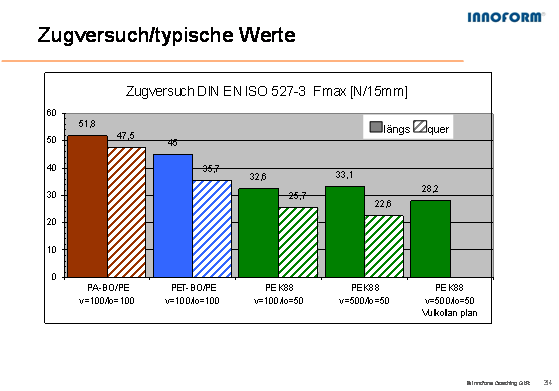
Abbildung 5: typische Werte aus dem Zugversuch (Maximalkraft)
Die ersten beiden Säulenpaare zeigen Verbundfolien, wie sie häufig verwendet werden (PA-BO/PE bzw. PET-BO/PE. Beide mit Prüfgeschwindigkeit 100 mm/min, sodass sie geringe Reißdehnungen haben. Es folgen Säulenpaare von Standard-PE Folien mit unterschiedlichen Prüfgeschwindigkeiten (V=100 bzw v=500 mm/min). Hier sieht man deutlich, wie mit höherer Geschwindigkeit die Maximalkraft sinkt.
Die letzte Säule zeigt im Vergleich noch einmal den Einfluss der Prüfbacken.
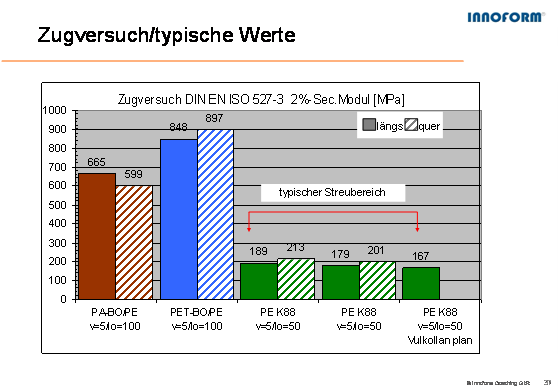
Mit dem folgenden Diagramm wird deutlich, dass man die Zugsteifigkeit prima mit dem 2 % Sekantenmodul zeigen kann: Die wesentlich festeren (steiferen) Verbundfolien haben deutlich höhere Werte hinsichtlich Zugfestigkeit und Sekantenmodul. Auch die geringere Zugsteifigkeit des PA-BO/PE-Materials im Vergleich zum PET-BO/PE-Material lässt sich eindeutig über das vergleichsweise geringere Sekantenmodul nachweisen.
Abbildung 6: Der 2 % Sekanten-Modul an typischen Folien
Es gäbe noch so viel zu sagen – aber das würde den Rahmen sprengen. Ich möchte mit diesem kurzen Beitrag erneut auf die Wichtigkeit von fachgerechten, zwischen den Geschäftspartnern abgestimmten und durchdachten Spezifikationen hinweisen und darf Ihnen schon den 4. Teil mit dem Themenschwerpunkt: „Durch- und Weiterreißeigenschaften“ ankündigen.
Fordern Sie unsere kostenlose Innoform Branchen-Folienspezifikationsvorlage formlos per E-Mail unter Coaching@innoform.de an.
 Zunehmend geraten Verpackungen in den Fokus der Medien und Verbraucher. Das ist nicht gerade nachhaltig, und nicht umsonst fragen sich mehr und mehr Verbraucher, warum eine Gurke in Folie eingepackt sein muss. Manchmal wird es mit der Verpackung eben übertrieben. Selten ist das bei Barriereverpackungen der Fall. Diese dienen dem Produktschutz – nach wie vor der wichtigsten Aufgabe einer Verpackung.
Referenten der Kooperationsveranstaltung Barriere-Verbundfolien – nachhaltig und effizient am 13./14. September 2017 liefern Argumente für Verpackung und für Nachhaltigkeit gleichermaßen.
 Welche Barriere eignet sich jetzt für welche Füllgüter? Was kann Papier mit Barriere heute leisten und wie funktionieren Barriereschichten für Monomaterialien zur besseren Rezyklierbarkeit? Diesen und anderen Fragen stellen sich namhafte Experten auf der Tagung Barriere-Verbundfolien – nachhaltig und effizient am 13./14. September 2017 in Würzburg.
 Die Referenten beleuchten etablierte und optimierte Lösungen ebenso wie Neuentwicklungen im Bereich der perfekten – sprich angepassten – Barriere und den Nutzen von Hochbarriereverpackungen in Relation zur verlängerten Haltbarkeit. Neuigkeiten und Entwicklungen der Sperrschichtfolien der letzten zwei Jahre werden unter die Lupe genommen. Neben hochwertigen Vorträgen profitieren Teilnehmer von vielen Kontaktmöglichkeiten und fachlichem Austausch mit Branchenteilnehmern entlang der Lieferkette.
Im Vorfeld der Tagung haben wir die Referenten um ein Interview gebeten, das wir in unserem Blog veröffentlichen werden. Schauen Sie also regelmäßig vorbei und erhalten Sie schon jetzt einen Eindruck von den Inhalten der Tagung.
Kontakt:
Innoform Coaching GbR
Stüvestraße 25
49205 Hasbergen
Tel.: +49 (0)5405 80767-0
E-Mail: coaching@innoform.de
www.innoform-coaching.de